Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Кәсіби өндірушінің нөлдік нүктелі қысқыш патрондар сериясы дәл өңдеуге арналған
Zero Point Clamping Chuck сериясының сенімді жеткізушісі ретінде,JWGRIPТөзімділікті қатаң басқаратын патрондарды, L-пластиналық тасымалдаушыларды және көп позициялы қысқыш пластиналарды құрастырады және шығарады. Бұл станок жағындағы анкерлік жабдық позициялаудың қайталануын бөлшектер сапасының, бақылаусыз өңдеудің және арматураны жылдам ауыстырудың негізі ретінде қарастыратын шеберханаларға арналған. Толық нөлдік нүкте орнатуды құру үшін біз сонымен қатар Zero Point Pallet Series жәнеCNC өзін-өзі орталықтандыру бұрыштарыарматура жағында және дайындама жағында конфигурация үшін. Барлық кілттерді орналастыру беттері үздіксіз цикл өндірісінде ұзақ мерзімді тұрақты өнімділікті қамтамасыз ету үшін шыңдалған дәлдікпен жер өңдеуді қолданады.
Критикалық өнімділік көрсеткіштері
Қайталанатын орналасу дәлдігі - ең маңызды сан. Сапалы патрон паллет бірнеше микрон ішінде мыңдаған рет сол күйге қайтарады. Бірақ егер құлыптау механизмі тез тозса немесе орналасу беттеріне ластану енсе, қағаздағы дәлдік ештеңені білдірмейді. Көптеген өндірушілер брошюралардағы әсерлі теориялық-дәлдік параметрлерін жариялайды, бірақ бұл сандар үздіксіз кесу, чип шашырауы және салқындатқыштың эрозиясы бар нақты әлемдегі шеберхана жағдайында ұстай алмайды.
Төмен тарту күші де соншалықты маңызды: патрон табанды тірек беттеріне мықтап тартуы керек, сондықтан кесу күштері мен діріл оны көтере немесе жылжыта алмайды. Әртүрлі өңдеу жүктемелері әртүрлі қысқыш күш кластарын талап етеді. Жеңіл кесілген дәлдіктегі бөлшектер өте төмен түсіру күшін қажет етпейді, ал қалың металл қалпақшалары үшін қатты фрезерлеу кесу әсеріне төтеп беру үшін жоғары сапалы қысқышты қажет етеді.
Ластануға төзімділік жиі бағаланбайды. Чиптер, салқындатқыш сұйықтық және шаң машинаның барлық жерінде болады. Жақсы тығыздалған патрон орналасу беттерін таза ұстайды, өйткені деректер беттері арасындағы кішкене бөлшектердің өзі позицияның ауытқуын тудырады. Сенімді нығыздау құрылымдары болмаса, ұсақ қоқыс бірте-бірте нақты деректер беттерін сызып тастайды және партияда шығарылатын компоненттер үшін жасырын сапа қаупін тудырады.
Ұзақ мерзімді консистенция нақты мәнді анықтайды: ондаған мың циклдардан кейін серіппелер, шарлар және шыңдалған беттер бұрынғысынша қайталанымдылықты қамтамасыз етуі керек. Материалдың сапасы мен термиялық өңдеу бұл қызмет мерзімін анықтайды. Төмен шикізат немесе толық емес термиялық өңдеу процестері ұзақ уақыт жұмыс істегеннен кейін ішкі қозғалатын бөліктердің шаршау деформациясына әкеледі.
Негізгі механикалық принциптер
Көптеген нөлдік патрондар серіппелі механикалық құлыптау өзегін пайдаланады: паллет итерілген кезде, конустық немесе сфералық элементтер оны ортаға салады және серіппелер оны төмен тартып, бекітеді. Шығару пневматикалық немесе қолмен іске қосылады, бұл бүкіл операцияны жылдам және оператордың күшіне тәуелсіз етеді. Операторларға қысу немесе босату жұмыстарын аяқтау үшін үлкен физикалық күш қолданудың қажеті жоқ.
Орналасу беттері қатайтылған және дәл тегістелген, сондықтан жиі жоғары күшпен қысу кезінде де тозу минималды болып қалады. Жоғары дәлдіктегі тегістеу бет ақауларын жояды және барлық негізгі жанасу аймақтарының тегістігін қамтамасыз етеді.
Қысқыш күші болттармен емес, механикалық түрде жасалатындықтан, құлыптау күйі әр уақытта біркелкі болады — моменттің ауытқуы, шамадан тыс қатайту немесе аз тарту жоқ. Дәстүрлі болтпен қатайтылатын қондырғылар негізінен қолмен жұмыс тәжірибесіне сүйенеді, бұл әртүрлі жұмысшылар арасында сәйкес келмейтін қысу нәтижелерін оңай тудырады.
Машина жағындағы әртүрлі жұмыстарға арналған төрт патрон нұсқасы
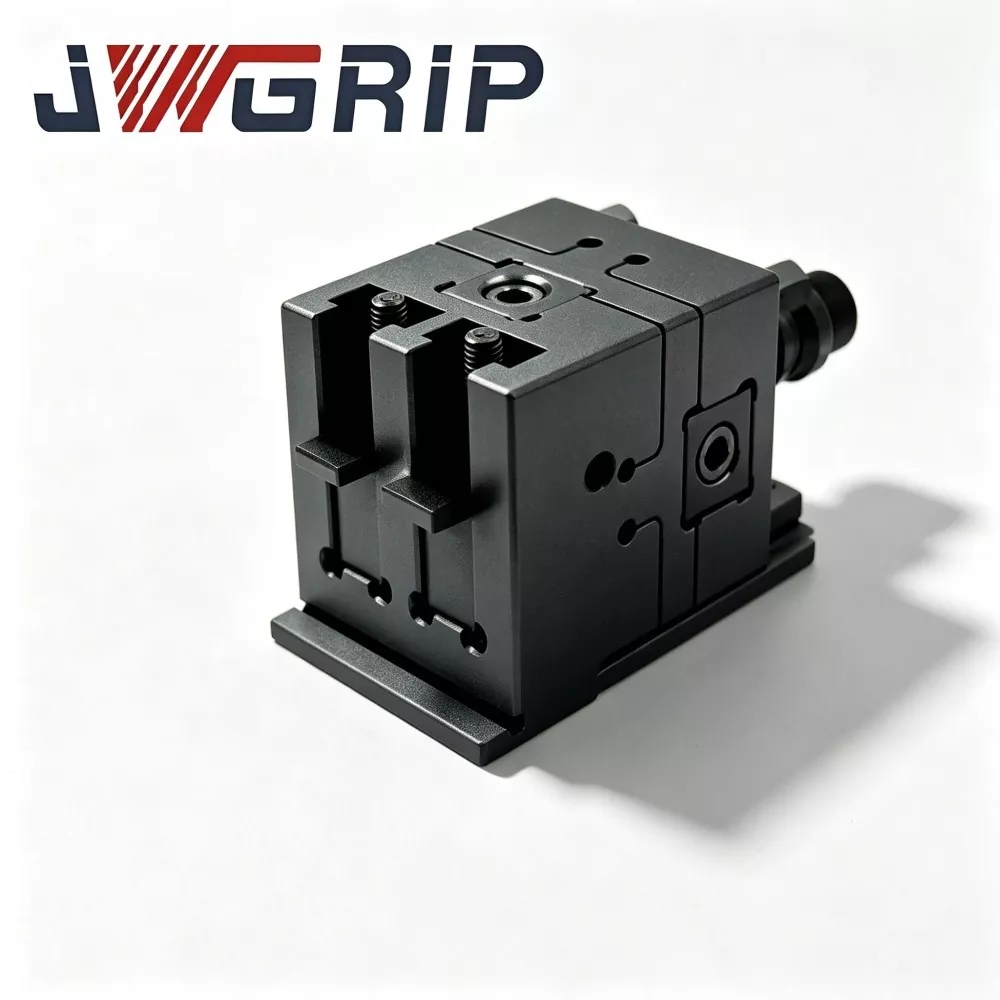
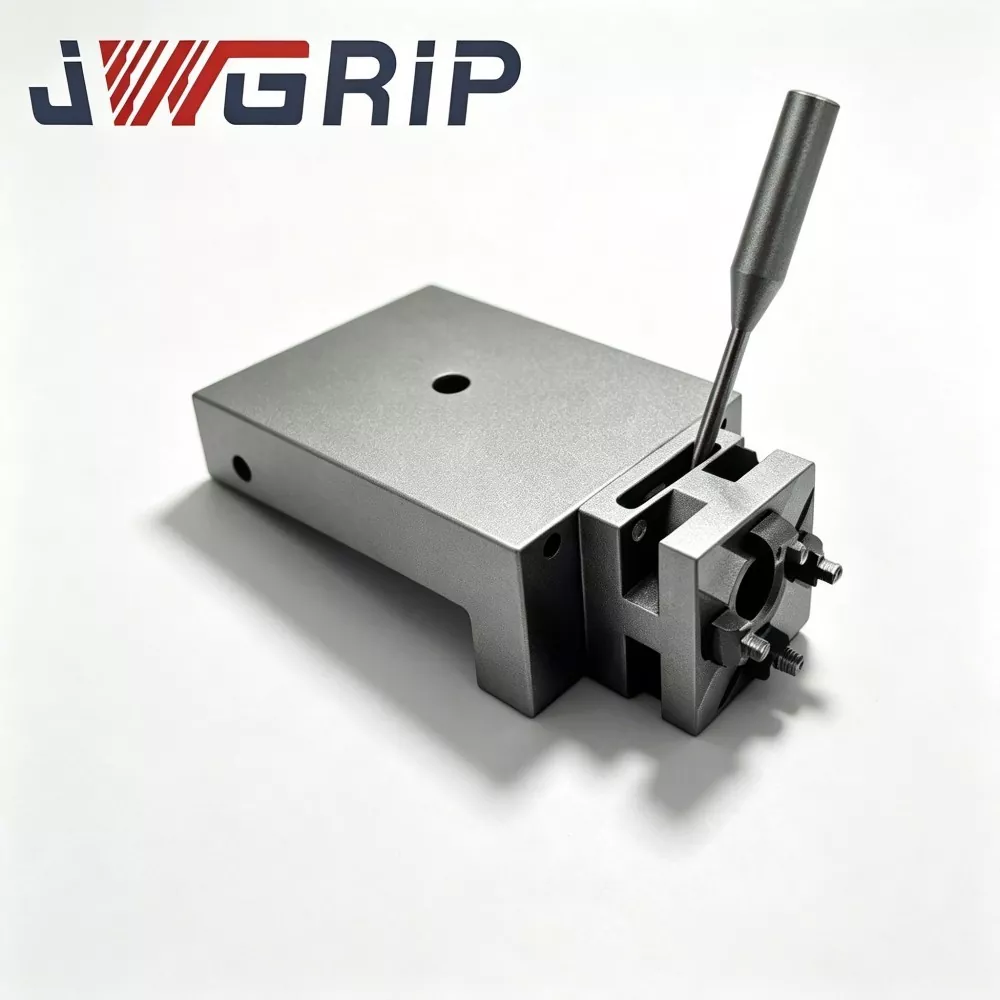
Нөлдік нүктені орналастыру патроны L типті паллет: патрон функциясын тік тірек бетімен біріктіретін L-тәрізді тасымалдаушы, арматура көлденең деректер мен тік орналасу бетін қажет ететін орнатулар үшін өте қолайлы. Ол арнайы бұрыштық арматураны құрастыру және көп бағытты өңдеу талаптары үшін кеңінен қолданылады.
Бір орталық нөлдік нүктені орналастыру патроны: машина үстеліне тікелей орнатылатын және бір уақытта бір паллет немесе арматураны бекітетін классикалық бір нүктелі патрон, 3 осьті және 5 осьті машиналар үшін ең көп қолданылатын нұсқа. Ол стандартты өлшемді CNC станок-үстелінің T-слотының макеттерінің көпшілігіне сәйкес келеді.
Біріктірілген бір орталық нөлдік нүктелі қысқыш патрон: жинақтау биіктігін азайтатын және қаттылықты жақсартатын ықшам біріктірілген конструкция, Z осінің саңылаулары шектеулі машиналар үшін өте қолайлы. Ол бес осьті еңкейту қозғалысы кезінде шпиндель кедергісін тудыруы мүмкін шамадан тыс биіктікке жол бермейді.
Алты позициялық нөлдік нүктелі қысқыш тақтайша: бір циклде бірнеше паллет немесе арматура бір пластинаға бекітілетін көп станциялық қондырғыларды қолдайтын алты орналастыру орны бар пластина тәрізді патрон. Ол шағын өлшемді партия дайындамалары үшін бір циклдік өңдеу өнімділігін арттырады.
Жұмыс қадамдары
1.Потрон деректерінің машина осіне сәйкес келуін қалай қамтамасыз етуге болады?
Түпкілікті қатайтпас бұрын, орналасу беті бойынша теру индикаторын жүргізіп, көрсеткіш рұқсат етілген шегіне жеткенше реттеңіз, содан кейін монтаждау болттарын тиісті моментпен біркелкі бекітіңіз. Болттың біркелкі емес айналу моменті патрон негізін бұзады және бастапқы деректердің тегістігін бұзады.
2.Потронды уақыт бойынша қалай дәл ұстау керек?
Әрбір паллет ауыстырар алдында орналасу беттерін тазалаңыз, орнату болттарын мезгіл-мезгіл тексеріп отырыңыз және кез келген ауыр соқтығыстардан немесе ұзақ техникалық қызмет көрсетуден кейін нүктені қайта тексеріңіз. Кенеттен механикалық соқтығысу нөлдік патрондардың көрінбейтін ішкі зақымдалуының негізгі себептерінің бірі болып табылады.
3. Орнату орнын қалай таңдауға болады?
Автоматтандыру жоспарланған болса, патронның айналасында паллет алмасу, салқындатқыш ағыны және роботтық қол жетімділік үшін үстелде жеткілікті орын қалдырыңыз. Бос орынның жеткіліксіздігі қолмен жұмыс істеуге немесе болашақта роботты қайта жабдықтау жұмыстарына кедергі болады.
Тексеру нұсқаулығы
Қайталану сынағы: сынақ паллетін ондаған рет қысыңыз және босатыңыз және позицияның ауытқуын өлшеңіз; спецификациядағы тұрақты нәтижелер құлыптау механизмінің сау екенін растайды.
Төмен тарту күшін тексеру: патрон сіз қолдануды жоспарлап отырған максималды кесу жүктемесі астында паллетті қауіпсіз ұстай алатынын тексеріңіз. Осы тексеру қадамын орындамай, ешқашан ресми өндіріс бөліктерінде ауыр кесу сынақтарын орындамаңыз.
Цикл мен тозуды тексеру: көптеген циклдерден кейін қалыптан тыс ойнатуды, шуды немесе позицияның ауытқуын тексеріңіз; ерте анықтау цехта сапалы тосын оқиғалардың алдын алады. Үздіксіз өндіріс үшін елемеудің орнына, кішігірім қалыпсыз белгілерді уақытында шешу керек.
Неліктен JWGRIP таңдау керек?
Біздің патрондардың корпустары мен орналастыратын элементтер дәлдігі тегістелген деректер беттері бар шыңдалған легірленген болаттан өңделеді. Әрбір құрылғы жөнелту алдында қайталану мүмкіндігін, қысқыш күшін және тығыздауға қатысты тексерулерден өтеді.
Біз машина үстелі мен автоматтандыру деңгейіне сәйкес келетін теңшелген орнату үлгілерін, биіктіктерді және пневматикалық немесе қолмен босату конфигурацияларын қолдаймыз.
Біздің инженерлер патрондарды Zero Point Palet Series, UPC Zero Point Positioning Series және Quick Change Workholding System көмегімен біріктіруге көмектеседі, осылайша бүкіл жұмыс құрылымы біркелкі болады.
Сапаны қамтамасыз ету және сатудан кейінгі қолдау
Әрбір JWGRIP нөлдік қысқыш патрон сериясы зауыттан қайталанымдылықты, қысу күшін және деректер дәлдігін қамтитын инспекциялық құжаттамамен шығады және біздің сапа тобы тығыздауды, тозуға төзімділікті және күнделікті пайдалануды үздіксіз жақсарту үшін далалық кері байланыс циклдерін сақтайды.
Бірінші мақаланы тексеруден бастап күнделікті техникалық қызмет көрсетуге дейін біз орнату нұсқаулығын, ақауларды жоюға жылдам жауап беруді және машиналарыңыздың өнімді болуы үшін қосалқы бөлшектердің қолжетімділігін қамтамасыз етеміз.
Көптеген салалардағы өңдеу шеберханалары мен автоматтандыру интеграторлары сенімді JWGRIP нөлдік патрондар бірінші және он мыңыншы циклде бірдей жұмыс істеу үшін жасалған.





- View as
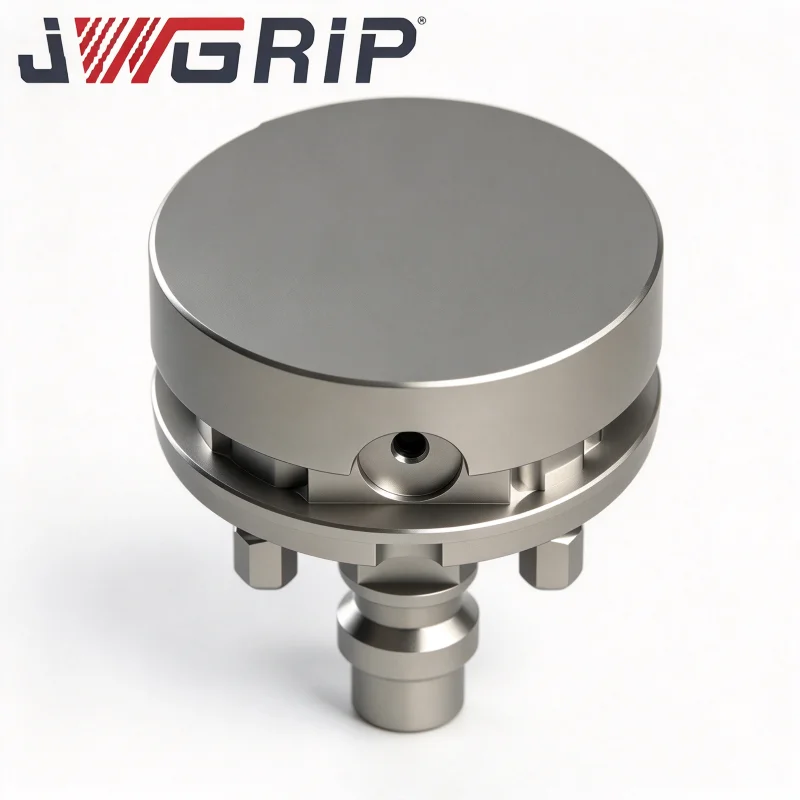
Үйлесімді EROWA Uniblank 72 ER-035210
JWGRIP - Қытайдағы үйлесімді EROWA Uniblank 72 ER 035210 өндірушісі және жеткізушісі. Бұл жоғары өнімді дәлдіктегі дайындама тасымалдаушы EROWA жылдам ауыстырылатын жұмысты ұстау жүйесіне стандартты 72 патрондарды, паллетизаторларды және электрод ұстағыштарды ауыстыру ретінде сәйкес келеді. Біздің үйдегі CNC арматура шеберханасында жоғары сапалы легірленген болаттан жасалған ол EDM, фрезерлеу, тегістеу және сым кесу үшін сенімді беріктік пен позицияның қайталану мүмкіндігін ұсынады, қалып жасауда, графит электродында, автомобильде және 3C дәлдіктегі аспаптарда және ұшқышсыз автоматтандырылған өңдеу жасушаларында кеңінен қолданылады.
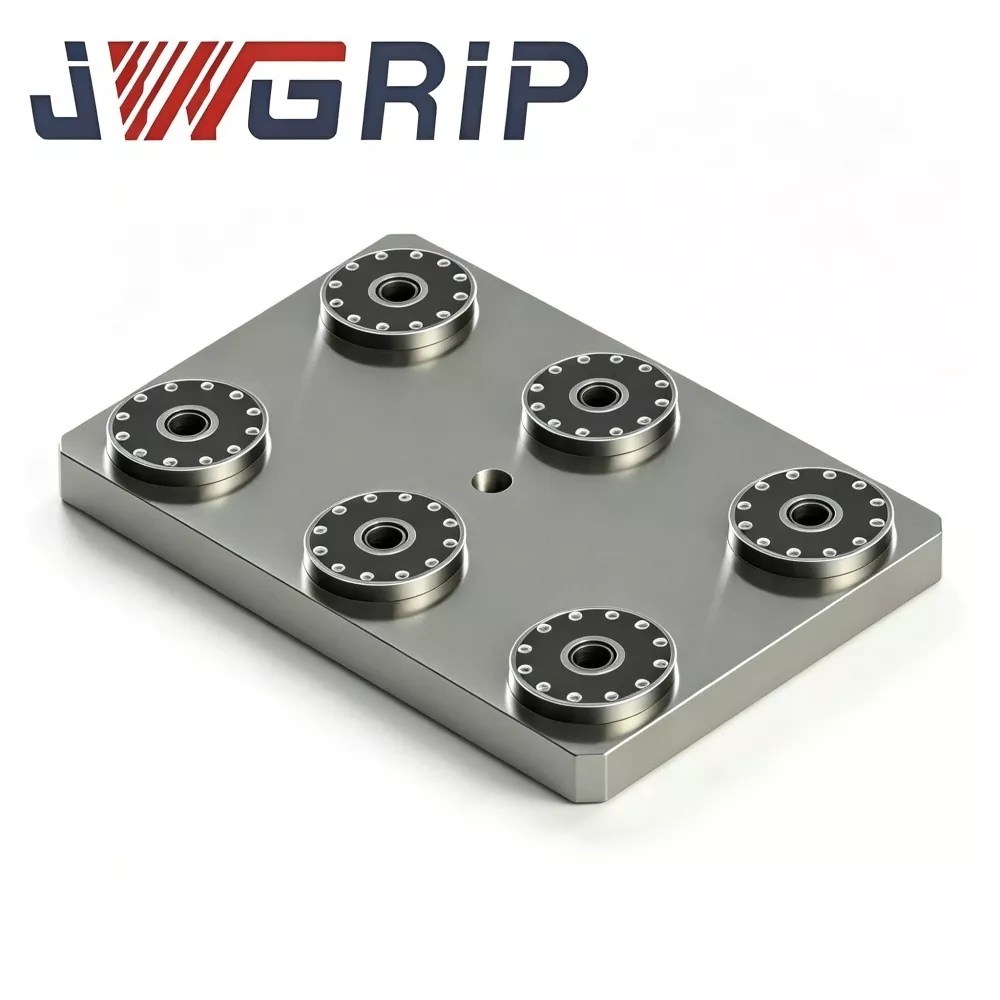
Алты позициялық нөлдік нүктелі қысқыш табақша
JWGRIP - Қытайдағы кәсіби алты позициялық нөлдік қысқыш тақтайшаның өндірушісі және жеткізушісі. Бұл жоғары тиімділіктегі CNC фрезерлік және тегістеу икемді өндіріс сценарийлері үшін арнайы әзірленген біріктірілген көп станциялы нөлдік нүктелі қысқыш арматура. Бұл өнім бір уақытта көп бекітпе мен көп дайындаманы орнатуды жүзеге асыратын, бір интегралды ауыр негізге алты тәуелсіз нөлдік нүктелі құлыптау қондырғысын біріктіреді. Оның шашыраңқы модульдік құрастырусыз барлығы бір құрылымдық дизайны бар, оны станоктың жұмыс үстелдеріне тікелей орнатуға болады және дәл өңдеу шеберханаларының жалпы жұмыс тиімділігін айтарлықтай жақсарту үшін офлайн алдын ала орнату жүйелеріне сәйкес келеді.
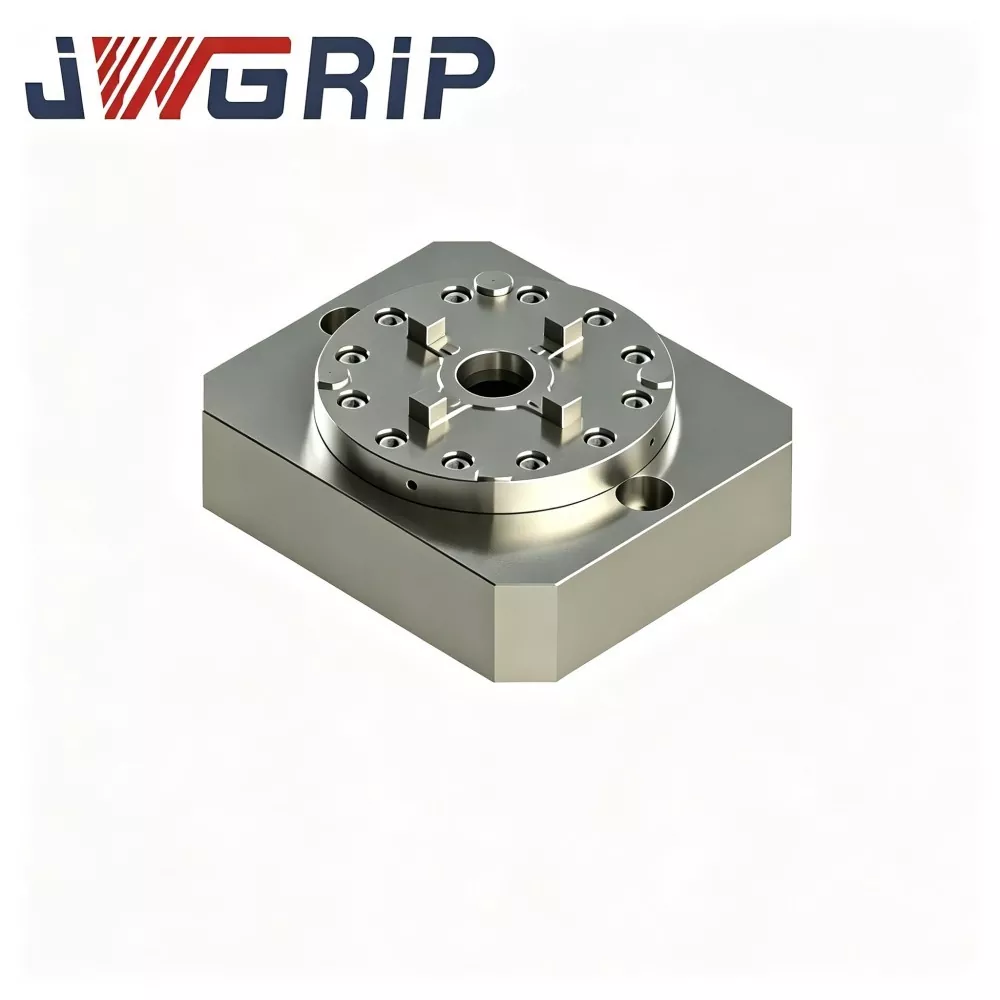
Біріктірілген бір орталық нөлдік нүктелі қысқыш патрон
JWGRIP Қытайда теңшелген біріктірілген бір орталық нөлдік нүктелі қысқышты тікелей зауыттық сатуды қамтамасыз етеді. Бұл заманауи CNC токарлық-фрезерлік композиттік станоктар мен тік өңдеу орталықтары үшін арнайы оңтайландырылған біріктірілген позициялау және қысу қондырғысы. Дәстүрлі сплит типті арматура комбинацияларынан айырмашылығы, бұл өнім бір орталықты өздігінен орталықтандырылған қысқыш механизмді және нөлдік нүктелі құлыптауды орналастыру құрылымын толық монолитті корпусқа біріктіреді, бұл қосымша сәйкес келетін керек-жарақтарды қажет етпейді.
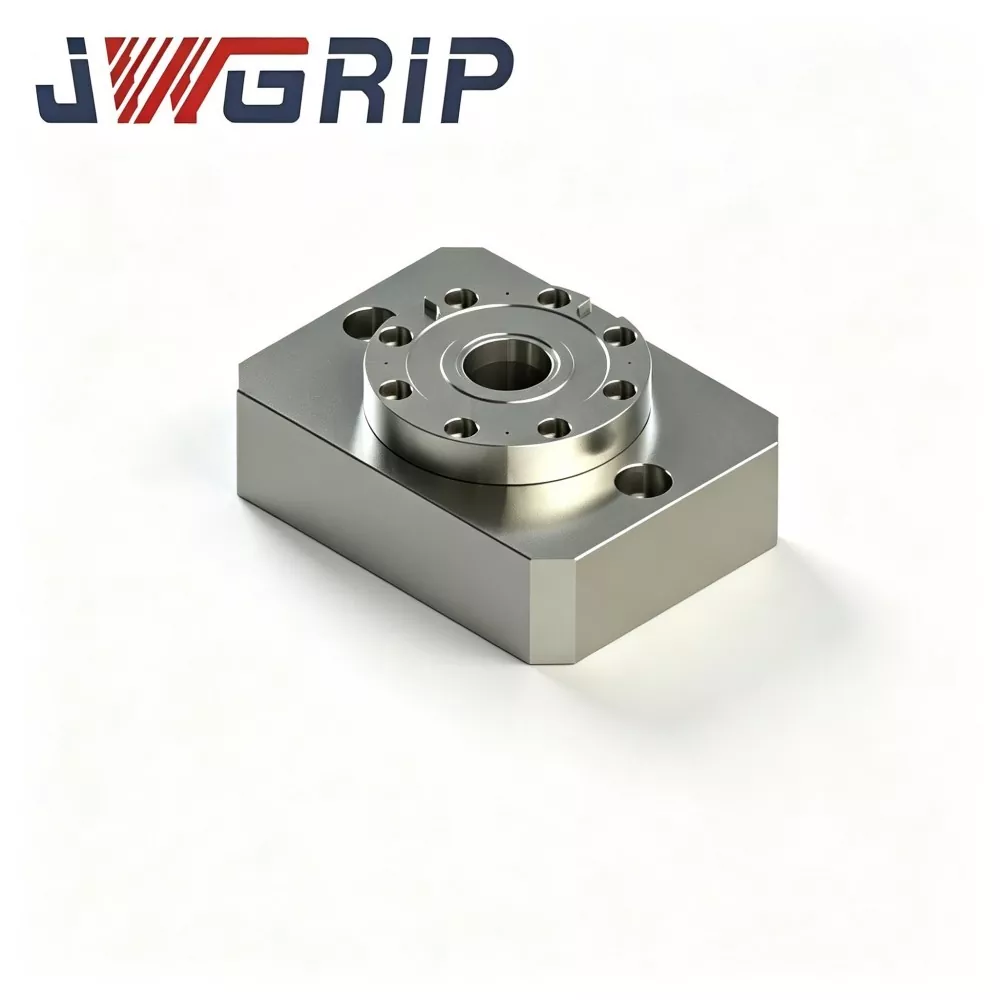
Бір орталық нөлдік нүктені орналастыратын патрон
JWGRIP - Қытайдағы кәсіпқой бір орталық нөлдік нүктені анықтау патронының өндірушісі және жеткізушісі. Стандартты нөл нүктелі қысқыш патрон сериясының негізгі модульдік бірлігі ретінде бұл өнім икемді CNC жылдам өзгерту жүйелері үшін арнайы әзірленген оқшауланған бір нүктелі нөлдік нүктелі құлыптау және орналастыру құрылғысы болып табылады. Ол теңшелген арматура орналасулары үшін негізгі құрастыру бірлігі ретінде қызмет ететін тәуелсіз модульдік құрылым дизайнын қабылдайды және дәстүрлі интегралды көп станциялы нөлдік нүктелі паллеттердің орналасу шектеулерін тиімді шешеді.
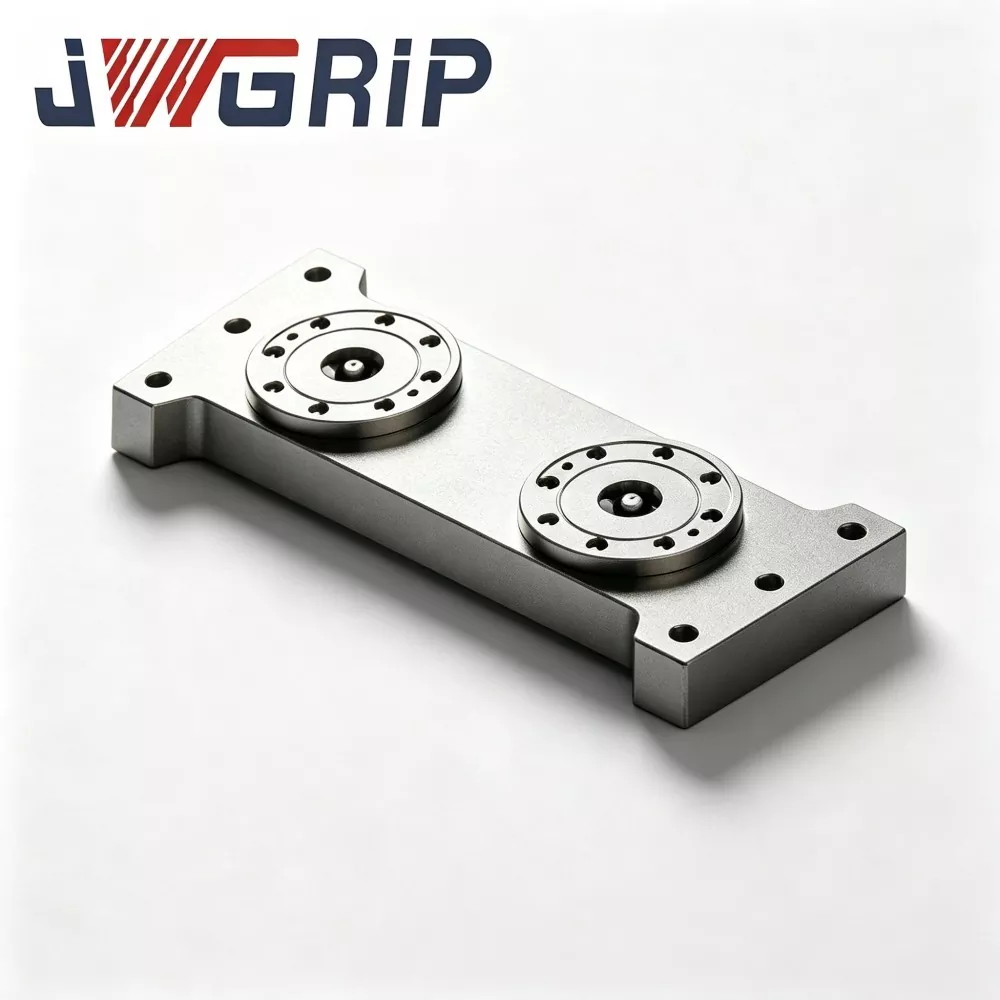
L-түрі нөлдік нүктені орналастыру патронының паллеті
JWGRIP Қытайдағы зауыттық тікелей сату қызметімен кәсіби L-типті нөлдік нүктелік патронды паллетпен қамтамасыз етеді. Zero Point Clamping Chuck сериясының негізгі біріктірілген арматурасы ретінде бұл кәсіби L-типті нөл нүктелі паллет кеңістік шектеулі жабдықтары бар икемді CNC өңдеу өндірістік желілері үшін арнайы жасалған. Ол тік деректерді түрлендіру құрылымын және жоғары дәлдіктегі нөлдік нүктені орналастыру компоненттерін бір монолитті блокқа біріктіреді, бұл дайындамаларды тік қысу мен бүйірлік элементтерді өңдеуді жүзеге асыру үшін қосымша көмекші адаптер құрылымдарының қажеттілігін болдырмайды.
JWGRIP - Қытайдағы кәсіби Нөлдік нүктелі қысқыш патрондар сериясы өндіруші және жеткізуші. Біз сізді біздің зауыттан бәсекеге қабілетті бағамен жоғары сапалы өнімді көтерме сатуға құшақ жая қарсы аламыз.
Жаңалықтар бойынша ұсыныстар