Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Кәсіби өндірушіден дәл жұмыс істеуге арналған жоғары өнімді H125 сериялы ауыр жүкті өздігінен орталықтандыратын вентильдер
H125 сериялы ауыр салмақты өзін-өзі орталықтандыратын вентильдердің күрделі өңдеуге бағытталған OEM аппараттық құралдарын әзірлеуші ретінде,JWGRIPқатты фрезерлік тербеліс кезінде үлкен көлемді дайындамаларды өңдейтін ауыр кескіш шеберханалар мен инженерлер үшін жоғары берік тірек корпустарын, күшейтілген жақ жинақтарын және жүктемеге төзімді нөлдік нүктелі интерфейстерді жеткізеді. Жаппай өндіріс ауыр қысу кернеуіне төтеп беру үшін күшейтілген жүк көтергіш компоненттері бар соңғы элементтердің әсер ету талдауын қабылдайды. Бұл берік аппараттық құрал жеңілдеткіштер істен шыққан кезде жоғары материалды алу қажет фрезерлеуде сенімді жұмыс істейді. JWGRIP сонымен қатар ұсынадыНөлдік нүкте паллет сериясыжәне үлкен дайындамаларды толық ауыр жүкті қысу қондырғыларына және көп бұрышты бес осьті өңдеуге арналған дөңгелек негізді өздігінен орталықтандыратын тірек.
Қаттылықты бағалау және қолдану шектеулері
Көптеген машиналық цехтар шығынға байланысты әмбебап ықшам ілмектерді сатып алады, содан кейін оларды қалың болат блоктарды қатты фрезерлеуге қолданады. Қатты кесу әсерінен және күшті тангенциалдық күште жұқа таяқшаның қабырғалары микро-деформация тудырады. Мұндай нәзік деформацияны жай көзбен көру мүмкін емес, бірақ ол кесу процесінде дайындаманың орнын біртіндеп ауыстырады.
Деформация жаппай өндіріске қандай жасырын шығын әкеледі? Дайындамалар сәйкес келмейтін жеңілдіктерге ұшырайды, дайын беттер толқынды болып көрінеді және құралдың тозуы әдеттен тыс жылдамдайды. Ауыр жағдайларда дайындамалар жақтардың ішіне сырғып, толық бөлік сынықтарын тудыруы мүмкін. Көптеген операторлар сынықтарды тек құрал ақауларына немесе бағдарламалау қателеріне жатқызады, шын мәнінде негізгі себеп ретінде тірек-дене қаттылығын елемейді.
Өзін-өзі орталықтандыратын тірек қиын сценарийлерге шынымен сәйкес келетінін қалай ажыратуға болады? Каталогтарда басып шығарылған номиналды қысқыш күш мәні тек бір анықтамалық көрсеткіш болып табылады. Сондай-ақ пайдаланушылар дененің соғу материалын, күш түсіретін бөліктердің қабырғасының қалыңдығын, синхронды беріліс бөліктерінің құрылымын және үзіліссіз кесу әсерінен соққыға қарсы сыйымдылықты бағалауы керек. Таза жоғары санды қысқыш күш параметрлері нақты ауыр кесу жағдайында тұрақты өнімділікке кепілдік бере алмайды.
Бес осьті өңдеу үшін ауыр салмақты өзін-өзі орталықтандыратын тіректерді де қабылдауға бола ма? Кейбір пайдаланушылар ауыр жүкті аппаратура көп осьті жабдық үшін тым үлкен деп қателеседі. Заманауи оңтайландырылған ауыр салмақты құрылымдар күшті қысу мүмкіндігін сақтай отырып, бес осьтік еңкейту қозғалысына бейімделе отырып, қаттылық пен дене биіктігін теңестіре алады.
Осы ауыр жүкті өнім ауқымының әрбір үлгісінде қандай практикалық мүмкіндік айырмашылықтары бар?
5 осьті CNC өңдеуге арналған ауыр салмақты ықшам өзін-өзі орталықтандыратын нөлдік нүкте: бұл ықшам салмақты нұсқа шектелген жалпы биіктікпен жоғары қысу күшін теңестіреді. Күшейтілген ішкі беріліс қорабының құрамдастары кесу соққысына қарсы тұрады және оның төмен профильді құрылымы бес осьті айналмалы үстелді еңкейту қозғалыстары кезінде соқтығысу қаупін тиімді төмендетеді.
CNC фрезерлеуге арналған қатты жақтары бар орташа өлшемді ауыр жүкті өздігінен орталықтандыратын нөлдік нүкте: үш осьті ауыр фрезерлік жұмыс процестеріндегі орташа өлшемді қалың металл дайындамалар үшін оңтайландырылған. Қалыңдатылған құйылған дене деформацияға қарсы өнімділікті айтарлықтай жақсартады; қатайтылған интегралды қатты жақтар болатқа, қорытпаға және тот баспайтын болаттан жасалған шикізатқа қатты тістейді.
Қатты жақтары бар ұлғайтылған саяхаттауға арналған ауыр жүкті өздігінен орталықтандыратын нөлдік нүкте: толық ауыр жүктеме өнімділігін сақтай отырып, кеңейтілген жақ ашу ауқымын ұсынады. Ол қысқыштың қаттылығынан бас тартпай, ені үлкенірек дайындамаларды өңдейді, ені өзгермелі ауыр бөлшектер үшін үлкенірек бөлек айлабұйымдарға ауысу қажеттілігін жояды.
Үлкен дайындамаларды өңдеуге арналған қатты жақтары бар үлкен саяхатқа арналған ауыр салмақты өздігінен орталықтандыратын тіреуіш:
Өте үлкен ауыр дайындамалар үшін арнайы әзірленген осы өнім сериясының ішінде жақтың максималды қозғалысына ие. Әрбір күш түсіретін құрамдас үлкен дайындаманың салмағына және күшті фрезерлік соққыға төтеп беру үшін жаңартылды.
Пайдалану нұсқаулары
Қалың ауыр дайындамалар үшін қысу күшін қалай дұрыс бөлуге болады? Барлық қысқыш қысымды жақтың жанасу бетінің тек бір жергілікті бөлігіне шоғырландырмаңыз. Дайындаманың жақтың жұмыс істейтін беттерімен толық бетімен жанасуын қамтамасыз етіңіз. Жартылай нүктелі контакт жергілікті кернеу концентрациясын тудырады және дененің бұралу деформациясын тудырады.
Ауыр кесілген тапсырмалар үшін жоғары қысу күші әрқашан жақсы ма? Шамадан тыс үрленген қысқыш күші теріс әсер етуі мүмкін. Тым үлкен күш, әсіресе кейбір иілгіш қорытпа материалдарында бос қысу-деформацияны тудыруы мүмкін. Пайдаланушылар дайындаманың материалына, дайындама қалыңдығына және кесу күшін нақты бағалауға сәйкес қысу шамасына сәйкес келуі керек.
Ауыр кесу циклдерін іске қоспас бұрын қандай тексерулерді орындау керек? Әрбір қосу бұрандасы мен нөлдік нүкте интерфейсінің құлыптау күйін екі рет тексеріңіз. Бос монтаждау, тіпті егер тістің өзі тамаша жағдайда болса да, қаттылығы жоғары таяқша жабдығы әкелетін барлық артықшылықтарды өтейді.
Аралас сценарийлі құралдарды қолдану нұсқаулары
Zero Point паллет сериясымен сәйкестендірудің қандай пайдасы бар?
Бұл ауыр салмақты тістер стандартты нөлдік нүктелі қосылатын интерфейстерді сақтайды. Операторлар дайындаманы машина конверттерінің сыртындағы ауыр жүкті паллеттерде алдын ала қысуды аяқтай алады, содан кейін машина жағында орналасқан патрондарға бір қадамдық жылдам ауыстыруды жүзеге асыра алады. Ол станок үстелдерінде жоғары беріктігі бар қолмен арматураны орнату жұмыстарын айтарлықтай қысқартады.
Дөңгелек базаның өзін-өзі орталықтандыратын тіреуішімен қатар біріктірілген орналастыруды қандай жағдайда таңдар едіңіз?
Өндіріс партияларында үлкен тікбұрышты ауыр дайындамалар мен көп бұрышты айналмалы орналастыруды қажет ететін бөліктер болса, осы екі санатты бірге қолдану бір цехта әртүрлі қысқыш талаптарды қанағаттандырады.
Арматура тасымалдаушыларына ауыр салмақты ілмектерді орнатқанда қандай қауіптердің алдын алу керек?
Дайындаманың жалпы салмағын есептеңіз. Паллеттердің және негізгі тақталардың жүк көтеру қабілетін растаңыз, астыңғы тасымалдаушы аппаратураның номиналды жүктеме мәнін ешқашан асырмаңыз. Паллеттерді шамадан тыс жүктеу жасырын қауіпсіздік апаттарын және орналасу ауытқуларын тудырады.
Материалдық және құрылымдық артықшылықтар
Негізгі тірек корпустары қарапайым құю дайындамаларының орнына интегралды соғылған легирленген болатты қабылдайды. Негізгі күш түсіретін бөлімдер қалыңдатылған қабырға дизайнын қабылдайды. Ішкі синхронды бұрандалар мен беріліс жинақтары қайталанатын ауыр жүкті қысу циклдерінде бетінің қаттылығын және соққыға қарсы шаршауға төзімділігін арттыра отырып, карбюризациялауды сөндіру өңдеуін алады.
Әрбір дайын өнім жеткізілім алдында статикалық жоғары жүктемелі қысу сынағы мен үзік-үзік соққы модельдеу тексеруінен өтеді. Критикалық синхронды-қозғалыс клиренсі қатаң бақыланады, бұл күшті кесу дірілі кезінде пайда болатын жақ асинхронды ығысуын болдырмайды.
Арнайы түрлендіру қызметі күшейтілген күш беру құрамдастарын, арнайы жақ ені мен арнайы ауыр кесілген өндіріс талаптары үшін теңшелген нөлдік нүктелі интерфейс орналасуын қамтиды.
Күнделікті техникалық қызмет көрсету
Ауыр жүкті аппаратура қарапайым жеңіл вентильдерге қарағанда әлдеқайда үлкен соққы жүктемесін көтереді. Синхронды беріліс механизмдеріне түсетін жоңқалар мен абразивті кесу сұйықтығы ішкі бөліктердің тозуын тездетеді. Операторлар тазалау мен майлаудың тұрақты циклдарын күшейтуі керек. Ұзақ өндірістік жұмыс барысында қозғалатын жинақтардың ішінде абразивті ластағыштар жиналса, тіпті жақсы құрастырылған қаттылығы жоғары ілмектердің өзі синхронды-жақ дрейфіне және жасырын құрылымдық зақымдануға ұшырайды.





- View as
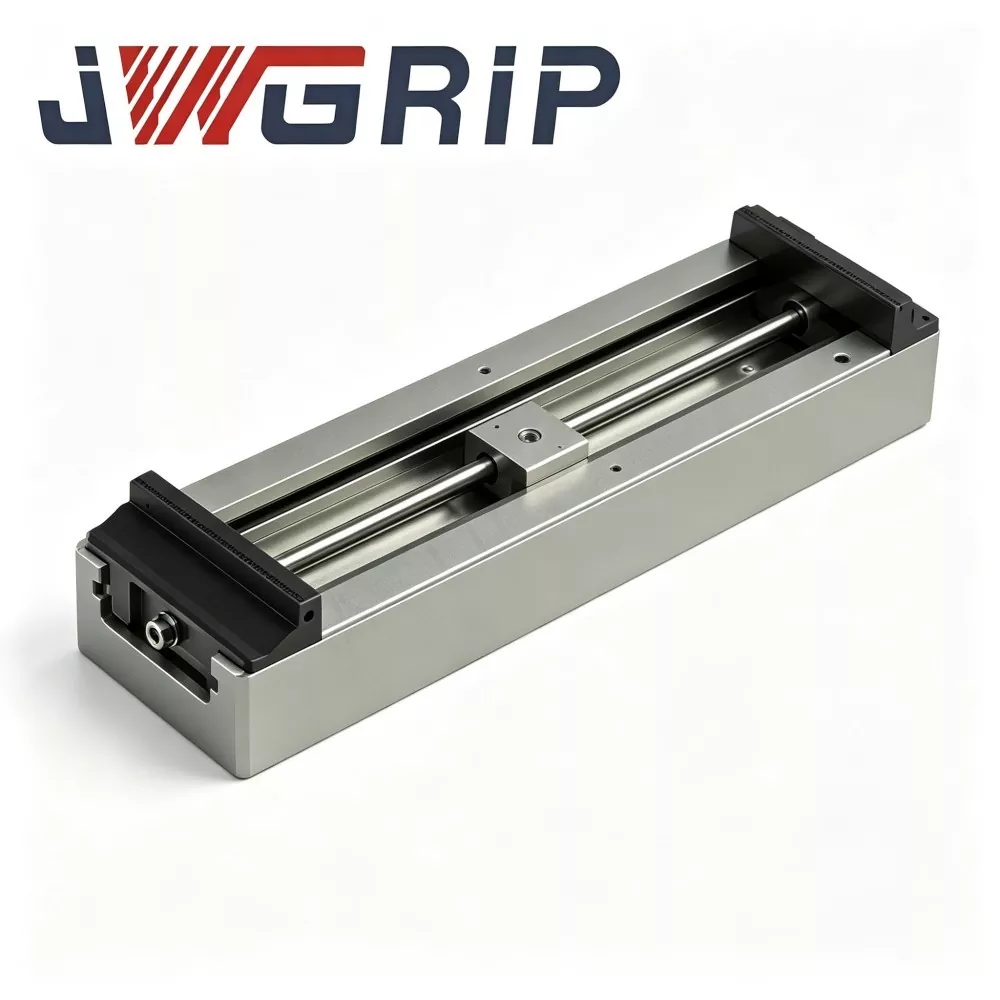
Үлкен дайындамаларды өңдеуге арналған қатты жақтары бар үлкен саяхатқа арналған ауыр жүкті өздігінен орталықтандыратын вентиль
JWGRIP - бұл жобаны уақтылы жеткізу үшін стандартты сипаттамалары толығымен қоймада бар, Қытайда үлкен дайындамаларды өңдеуге арналған қатты жақтары бар теңшелген үлкен саяхатқа арналған ауыр жүкті өздігінен орталықтандырғыштың кәсіби өндірушісі және жеткізушісі. Бұл заманауи CNC шеберханаларында үлкен өлшемді, ұзын өлшемді және үлкен өлшемді дайындамаларды өңдеу үшін арнайы әзірленген, арнайы жасалған біріктірілген дәлдікпен қысқыш қондырғы. Жоғары сапалы материал конфигурациясын және стандартталған біріктірілген құрылымдық дизайнды қабылдай отырып, ол ұзартылған қысқыш инсульт пен жоғары қатты мойынтірек құрылымын бір құрылғыға біріктіреді, бұл бірнеше бөлек арматураларды біріктіріп құрастыру және қайталанатын деректер калибрлеу қажеттілігін болдырмайды.
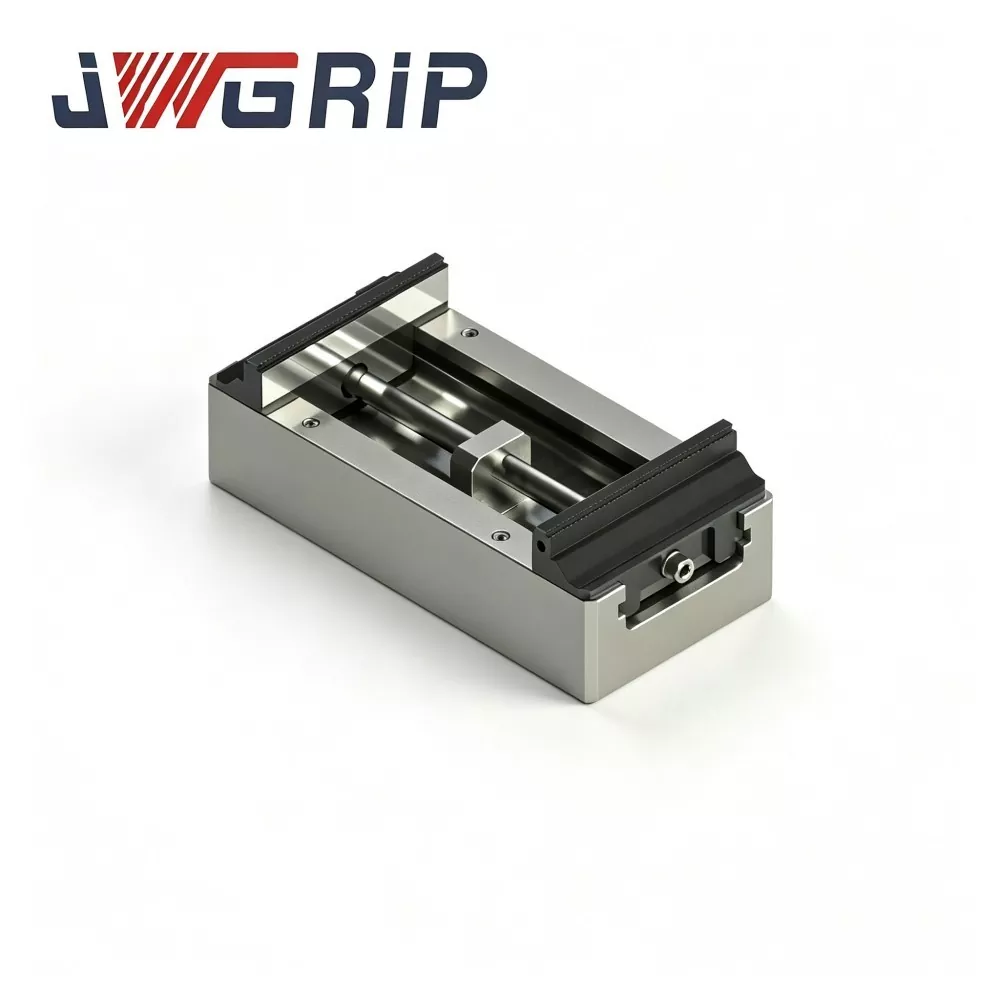
Қатты жақтары бар ұзартылған саяхатқа арналған ауыр жүкті өзін-өзі орталықтандыратын нөлдік тірек
JWGRIP - Қытайдағы қатты жақтары бар зауыттық тікелей кеңейтілген саяхатқа арналған ауыр жүкті өздігінен орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және жеткізушісі, жаһандық жылдам жеткізу үшін стандартты өнімдері толығымен қоймада. Бұл тік CNC өңдеу орталықтары, 4-осьтік және 5-осьтік байланыстыруды өңдеу жабдығы үшін арнайы әзірленген жаңадан жаңартылған біріктірілген нөлдік нүктелік позициялау қысқышы. Жаңа құрылымдық шеберлікті қабылдай отырып және жоғары дәрежелі өнеркәсіптік стандарттарға қатаң сәйкес өндірілген арматура оңтайландырылған ұзақ жүріс беріліс құрылымын және стандартты нөлдік нүктелік жылдам өзгеретін қондыру блогын толық біріктірілген құрылғы ретінде біріктіреді.
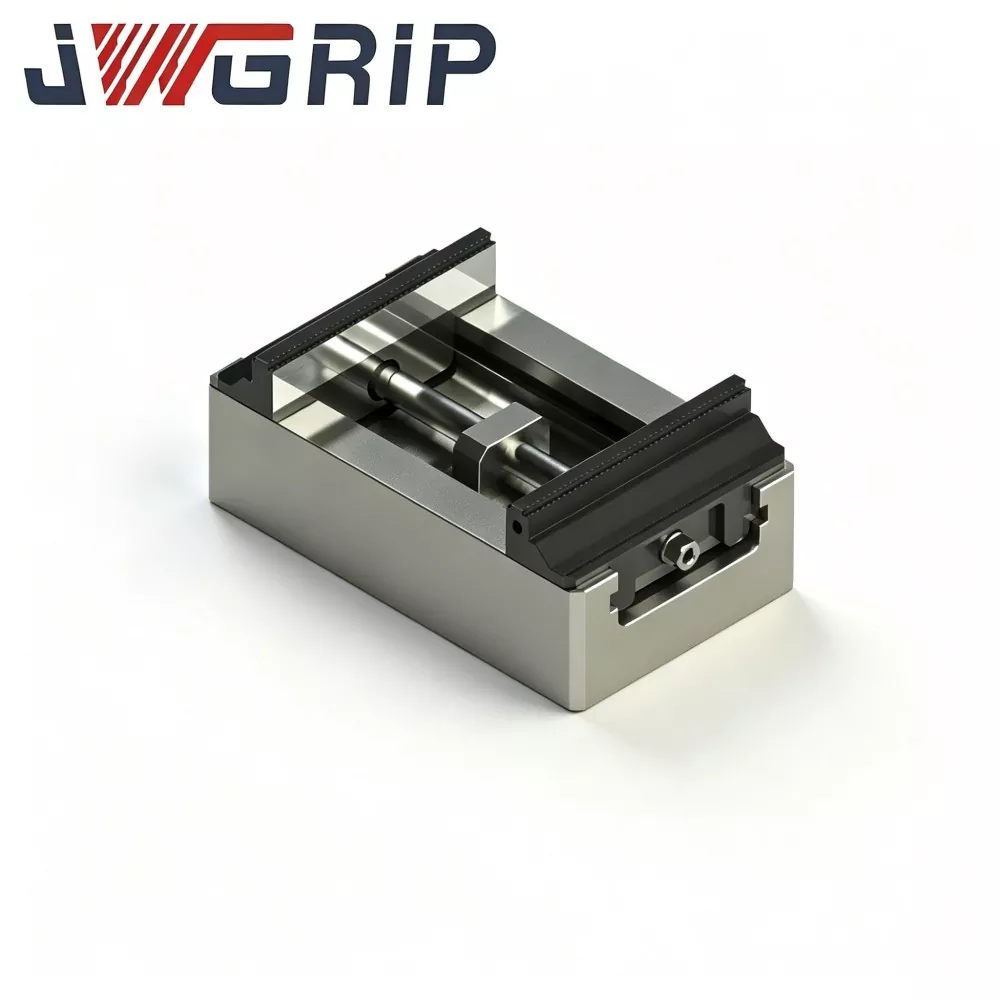
CNC фрезерлеуге арналған қатты жақтары бар орташа өлшемді ауыр салмақты өздігінен орталықтандыратын нөлдік нүкте
JWGRIP - Қытайдағы CNC фрезерлеуге арналған қатты жақтары бар зауыттық тікелей және теңшелген орташа өлшемді ауыр салмақты өздігінен орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және жеткізушісі. Бұл ауыр жүкті CNC фрезерлік өндіріс сценарийлері үшін арнайы әзірленген жаңа дизайндағы біріктірілген нөлдік нүктелі қысқыш қондырғы. Бұл жоғары сапалы дәлдіктегі арматура орташа өлшемді ауыр жүкті синхронды өзін-өзі орталықтандыратын трансмиссия құрылымын және стандартты нөлдік нүктелік орналасу қондыру блогын толық бір құрылғы ретінде біріктіреді, бұл қосымша сәйкес келетін керек-жарақтарды немесе жергілікті қайталанатын калибрлеуді қажет етпейді.

5 осьті CNC өңдеуге арналған ауыр салмақты ықшам өзін-өзі орталықтандыратын нөлдік тіреуіш
JWGRIP - Қытайдағы 5 осьті CNC өңдеуге арналған теңшелген ауыр жүкті ықшам өзін-өзі орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және жеткізушісі, стандартты үлгілері жаһандық жылдам жеткізу үшін толығымен қоймада. Бұл 5 осьті байланыстырушы CNC өңдеу сценарийлеріне кәсіби түрде бейімделген, жаңадан жобаланған, қаттылығы жоғары біріктірілген нөлдік нүктелік жылдам өзгерту құрылғысы. Оны 5 осьті станок жұмыс үстелдеріне тікелей орнатуға және бекітуге болады, ол жаһандық өнеркәсіптік өндіріс желілерінің әртараптандырылған жоғары дәлдіктегі өңдеу талаптарына бейімделу үшін толық OEM теңшелген өңдеуді және стандартты емес түрлендіруді қолдайды.
JWGRIP - Қытайдағы кәсіби H125 сериялы ауыр жүкті өзін-өзі орталықтандыратын вентильдер өндіруші және жеткізуші. Біз сізді біздің зауыттан бәсекеге қабілетті бағамен жоғары сапалы өнімді көтерме сатуға құшақ жая қарсы аламыз.
Жаңалықтар бойынша ұсыныстар