Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Өнімділігі жоғары H77 сериялы CNC өзін-өзі орталықтандыратын вентильдер дәлдікпен жұмыс істеуге арналған.
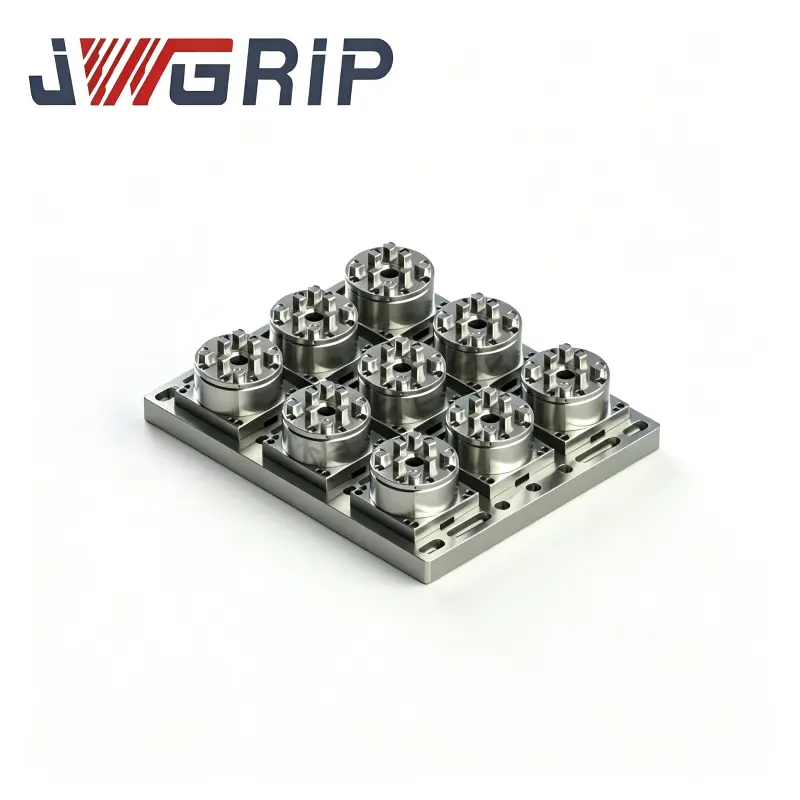
H77 сериялы CNC өзін-өзі орталықтандыратын вентильдердің қолданбалы-бағдарланған көлемін өндірушісі ретінде,JWGRIPшағын және орта өңдеу шеберханалары мен CNC үстелінің шектеулі кеңістігі бар айнымалы өлшемді дайындамаларды өңдейтін техниктерге ықшам өзін-өзі орталықтандыратын тірек корпустарын, ауыстыруға дайын қатты жақ жинақтарын және қайта өңделетін жұмсақ жақ дайындамаларын жеткізеді. Ақырлы элементтердің құрылымдық талдауы және стандартталған сериялық өндіріс иектің тұрақты ашылу ауқымын және орталықтандыру дәлдігін қамтамасыз етеді. Бұл кеңістікті үнемдейтін қысқыш аппаратура жоғары вариациялы аралас сериялы өндіріс үшін тиімді арматура орнатуды қамтамасыз етеді. JWGRIP де қамтамасыз етедіНөлдік нүкте паллет сериясыжәне арматураның жылдам айналымы бар біріктірілген жұмыс шешімдеріне арналған Quick Change Fixture Disc Series.
Жалпы ауырсыну нүктелері
Көптеген шағын сериялы шеберханалар әртүрлі бос ені арасында үнемі ауысады. Дәстүрлі бір бұрандалы ілгектер бөлік өлшемдері өзгерген сайын қолмен ығысуды қайталап реттеуді қажет етеді. Әрбір жаңа партия кесуді бастамас бұрын, операторлар өлшеуге, жақ саңылауларын реттеуге және дайындамаларды қайта центрлеуге көп уақыт жұмсайды.
Қолмен реттеу кезінде операторлар тек визуалды пайымдауға сүйенсе не болады?
Орталықтан ауытқу пайда болады. Орталаудың шамалы қателігінің өзі біркелкі емес материалды қамтамасыз етеді, бұл құралдың біркелкі емес тозуына және бүкіл партия бойынша сәйкес келмейтін дайын бөлшектердің өлшемдік нәтижелеріне әкеледі.
3 және бес осьті машиналарда қымбат үстел орнын қалай босатуға болады?
Стандартты үлкен өлшемді шанышқылар шамадан тыс монтаждау алаңын алады, бұл көп бөлікті бір уақытта өңдеу үшін қанша арматураны ұйымдастыруға болатынын шектейді. Көптеген машина иелері ықшам тіреуіш аппаратурасы жаңа машина жабдығын сатып алмай-ақ қосымша қол жетімді үстелдің жылжымайтын мүлкінің құлпын аша алатынын елемейді.
Өздігінен центрленген қысқыш тек симметриялы бөліктерге жарамды ма?
Машинистер арасында кең тараған қате түсінік. Тиісті түрде өзгертілген жұмсақ жақтары бар бұл тірек қондырғылары фрезерлік операциялар үшін асимметриялық дайындамаларды, құйма бөлшектерді және дұрыс емес пішінді шикізатты сенімді түрде ұстай алады.
Өнімнің функционалдық айырмашылығы
Қатты жақтары бар ықшам жоғары дәлдіктегі өзін-өзі орталықтандыратын нөлдік тірек:
Шыңдалған интегралды қатты жақтармен құрастырылған. Бұл нұсқа стандартты өлшемді қатты дайындамалардың қайталанатын қысқышында жақсы. Оның кішігірім сыртқы контуры көп қондырғыларды орналастыру үшін машина үстелінің кеңістігін сақтауға көмектеседі. Қатты жақ беттері ұзақ мерзімді үздіксіз сериялы өндірістен кейін тозуға қарсы тұрады.
Жұмсақ жақтары бар ұзартылған саяхат өздігінен орталықтандырылған нөлдік тіреуіш:
Ұлғайтылған жақ ашу инсультімен ерекшеленеді және ауыстырылатын өңделетін жұмсақ жақ дайындамаларын қабылдайды. Операторлар дайындамалардың арнайы сыртқы контурларына сәйкестендіру үшін жұмсақ иекті денелерге арнайы профильдерді фрезерлей алады, бұл бөліктің әрбір жаңа нұсқасы үшін арнайы құрастырылған айлабұйымдар қажеттілігін жояды.
CNC фрезерлеуге арналған жұмсақ жақтары бар үлкен саяхаттағы өздігінен орталықтандырылған нөлдік нүкте:
Жалпы 3 осьті фрезерлік тапсырмаларда орташа өлшемді қорап тәрізді дайындамалар үшін жақсы бейімделген иектің әрі қарай кеңейтілген қозғалыс ауқымын қамтамасыз етеді. Ол орташа қарқынды фрезерлік кесу күштері кезінде тұрақты орталықтандыру өнімділігін сақтайды.
5 осьті CNC өңдеуге арналған жұмсақ иектері бар үлкен саяхаттағы өздігінен орталықтандырылған вентиль:
Бес осьті өңдеу үшін оңтайландырылған құрылымдық биіктік пен жұқа бүйірлік профильдер. Қысқартылған жалпы биіктік бес осьті станок үстелдерінің күрделі бұрыштық қисаю қозғалыстары кезінде шпиндель-сайманның соқтығысу қаупін азайтады.
Таңдау нұсқаулығы
Қатты жақ орнатуларды қашан таңдау керек?
Қалыпты пішінді болат, алюминий және қорытпа дайындамаларын жаппай қайталап қысу үшін қатты жаққыштар қолайлы таңдау болып табылады. Қаттыланған жанасу беттері қайталанатын қысу циклдары кезінде сызаттар мен деформацияларға қарсы тұрады. Қатты жақтар аз күтімді қажет етеді және ұзақ өндірістік циклдар үшін тұрақты жұмыс істей алады.
Қандай шарттар өңделетін жұмсақ жақтарды қажет етеді?
Тұрақты емес құймаларды, соғуларды, профильді экструзияларды немесе бір реттік тапсырыс дайындамаларын өңдеген кезде, өңделетін жұмсақ иектер практикалық нұсқаға айналады. Операторлар дайындаманың сыртқы геометриясына сәйкес келетін ішкі контурларды шеберхананың ішіндегі жұмсақ иекті денелерге тікелей өңдей алады.
Жұмсақ жақтарды қолданғанда қандай практикалық қателіктерден аулақ болу керек?
Қайта өңдеу модификациясынан кейін жұмсақ жақ материалының қалыңдығы төмендейді. Шамадан тыс жіңішке жақ қаттылығын жоғалтады және қысқыш икемділігін енгізеді. Пайдаланушылар қалдық жақ қалыңдығын қадағалауы керек және қалыңдығы қауіпсіз шекті мәннен төмен түскенде жұмсақ жақ дайындамаларын ауыстыруы керек.
Жұмыс туралы кеңестер
1. Бұл тірек қондырғыларын Zero Point паллет сериясымен жұптастырудың қандай пайдасы бар?
Визаларды дайындамалармен машинадан алыс паллеттерге алдын ала жүктеуге болады. Толық алдын ала құрастырылған жинақтарды бірнеше секунд ішінде машина жағындағы патрондарға ауыстыруға болады, бұл машинада орнату уақытын айтарлықтай қысқартады.
2. Quick Change Fixture Disc Series сериясымен сәйкестендіру кезінде қандай үйлесімділік нүктелеріне назар аудару керек?
Орнатпас бұрын орнату саңылауларының аралығын растаңыз. Дұрыс орнату өздігінен орталықтандырылған тіректерді екінші реттік туралауды түзетусіз әртүрлі бекіту дискілеріне ауыстыруға кепілдік береді.
3. Нөлдік нүктемен үйлесімді өзін-өзі орталықтандыратын ілмектерді қабылдағаннан кейін қандай операциялық әдеттерді түзету керек?
Бұрыштың өзін негізгі деректер ретінде қарастырмаңыз. Бірыңғай деректер негізгі паллеттен немесе бекіту дискісінен келеді. Барлық дайындаманың ығысу параметрі тірек корпусының мүмкіндіктеріне емес, нөлдік негізге сілтеме жасауы керек.
Материалдық дизайн және өндірістік сипаттамалар
Негізгі тірек корпусы легирленген болат болып табылады және толық сөндіру және шынықтыру өңдеуден өтеді. Критикалық сырғымалы бағыттаушы беттер үйкелісті азайту және иектің тегіс синхронды қозғалысын қамтамасыз ету үшін дәл тегістеуді алады. Синхронды бұрандалы беріліс бөліктері мыңдаған қысу циклдарынан кейін жақтың асинхронды дрейфін болдырмау үшін қатаң түрде тексеріледі.
Әрбір дайын ілмек жөнелту алдында орталықтан ауытқуды сынаудан, қысу күшін тексеруден және жақтың соғуын анықтаудан өтеді. Нөлдік нүкте қосылымы үшін сақталған интерфейстер айқас аппараттық өзара әрекеттесу үшін дәйекті өлшемдік стандарттарға сәйкес келеді.
Арнайы қызмет көрсету әртүрлі өндірістік шеберханалардың бірегей арматура талаптарына сәйкес келетін иектің ашылуының өзгертілген шектерін, арнайы биіктіктегі корпустарды және стандартты емес орнату саңылауларының орналасуларын қамтиды.
Техникалық қызмет көрсету туралы ескертпелер
Ішкі бұранда мен сырғымалы бағыттағыш қуысында чиптер мен кесу сұйықтығының қалдықтары жиналса, өздігінен орталықтандыру өнімділігі біртіндеп төмендейді. Жылжымалы механизмдерді жүйелі түрде тазалау және дұрыс майлау бастапқы орталықтандыру дәлдігін сақтау үшін маңызды. Қақпақтар мен коррозиялық салқындатқыштар ұзақ өндіріс кезеңдері бойы қозғалатын қуыстар ішінде қалса, тіпті жоғары сапалы таяқша аппаратурасы да тұрақты дәлдікті сақтай алмайды.





- View as
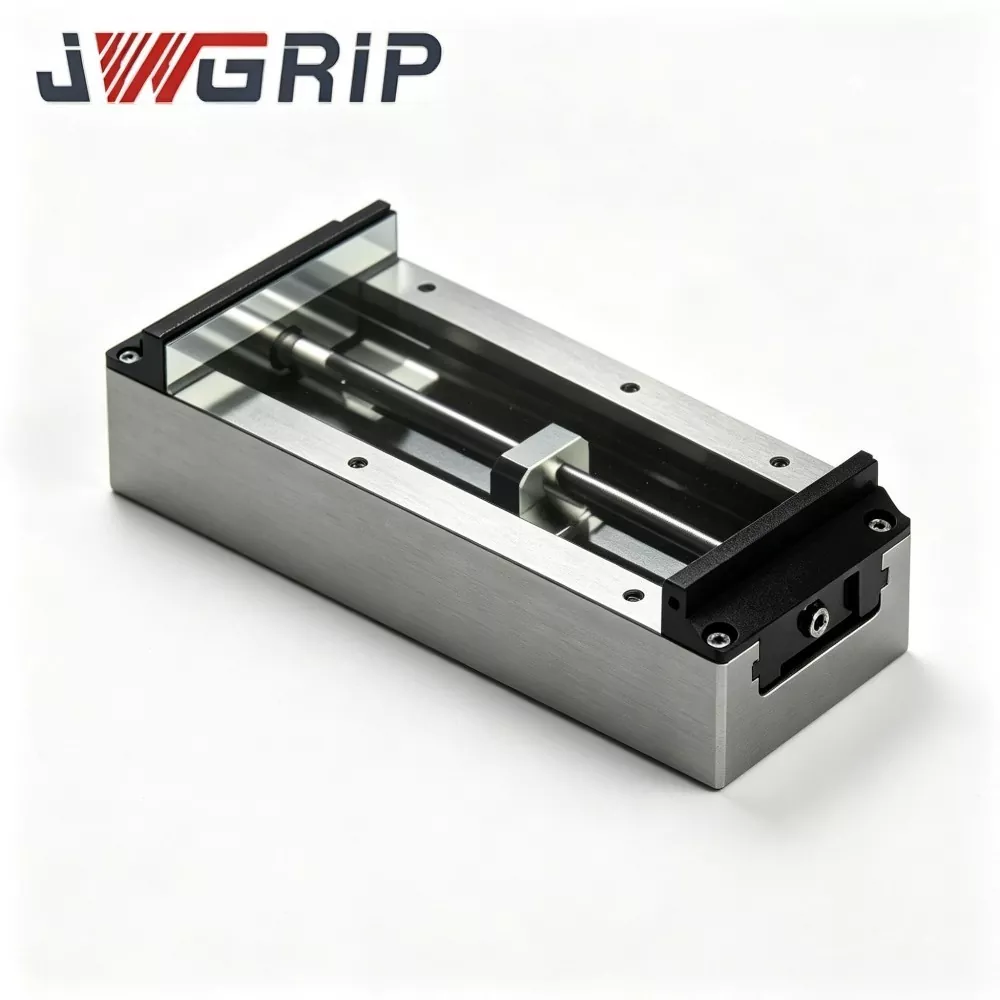
5 осьті CNC өңдеуге арналған жұмсақ жақтары бар үлкен саяхаттағы өздігінен орталықтандырғыш
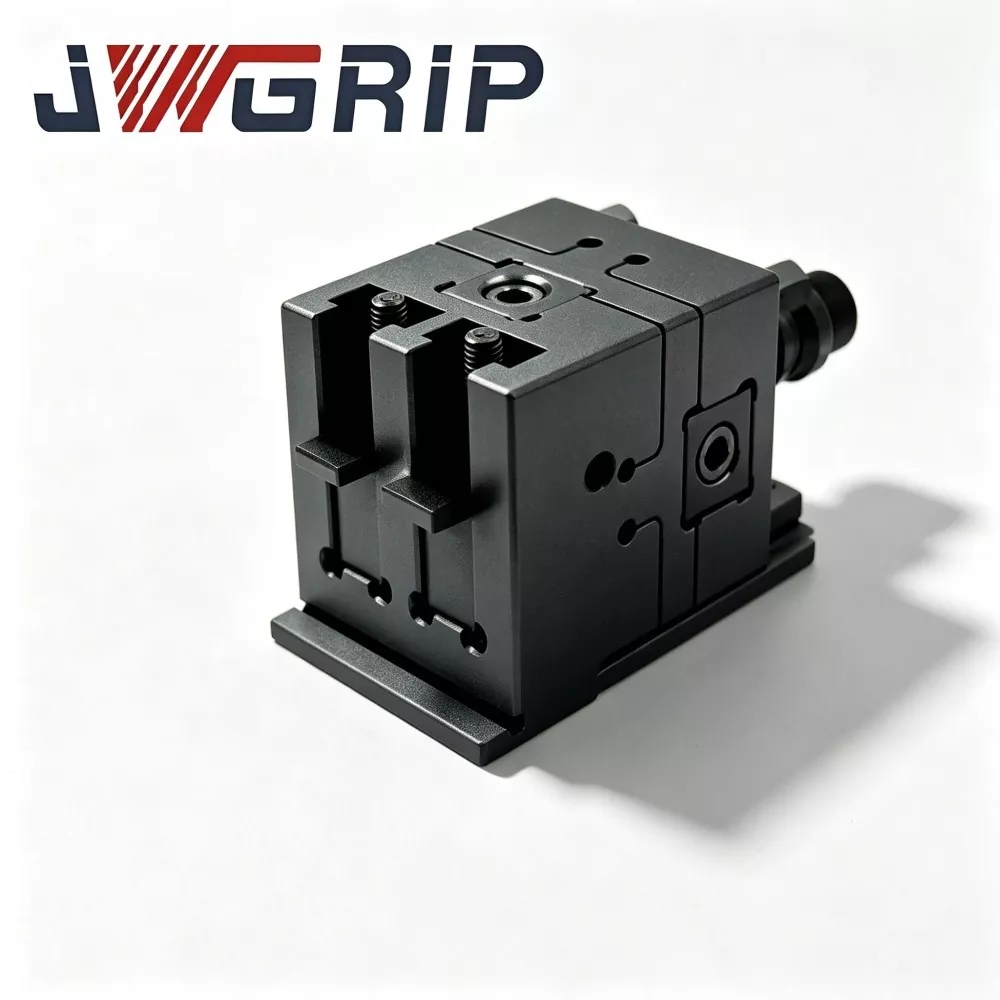
JWGRIP - Қытайдағы 5 осьті CNC өңдеуге арналған жұмсақ жақтары бар жоғары сапалы үлкен саяхатты өздігінен орталықтандыратын вентильді кәсіби өндіруші және жеткізуші, жылдам жаһандық жеткізу үшін толықтай қордағы стандартты өнімдермен Factory Direct сату қызметін ұсынады. Бұл тек 5 осьті CNC өңдеу жұмыс жағдайлары үшін оңтайландырылған жаңа дизайндағы, өнімділігі жоғары біріктірілген қысқыш құрылғы. Үлкен жүрістегі қысқыш құрылымын және өңделетін икемді жұмсақ жақ дизайнын қабылдай отырып, ол бейімделгіш көп бұрышты позициялауды және кедергіге қарсы құрылымдық артықшылықтарды қосымша қосалқы құралдарды қажет етпейтін бір блокқа біріктіреді.
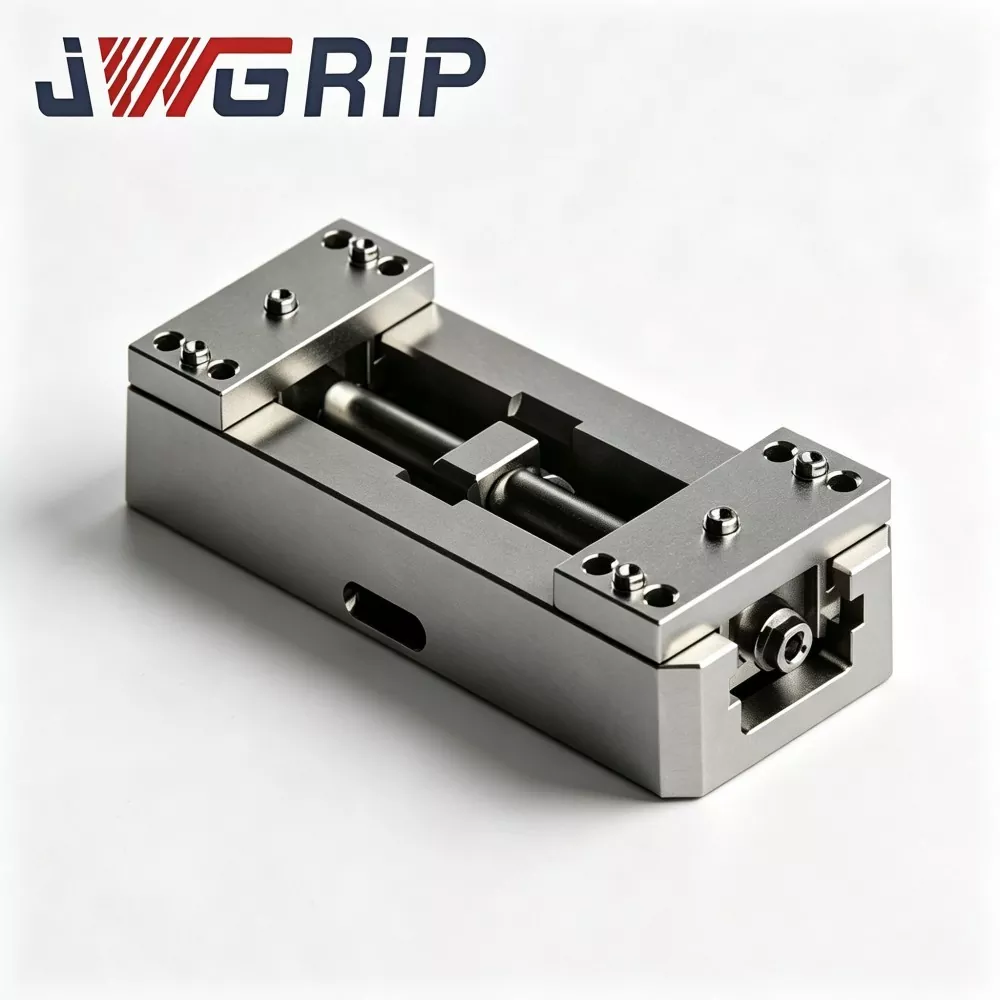
CNC фрезерлеуге арналған жұмсақ иектері бар үлкен саяхат өздігінен орталықтандырылған нөлдік нүкте
JWGRIP - Қытайдағы CNC фрезерлеуге арналған жұмсақ жақтары бар Factory Direct & OEM Large Travel өзін-өзі орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және жеткізушісі. Бұл CNC фрезерлік өндіріс сценарийлері үшін арнайы әзірленген жаңа дизайндағы, өнімділігі жоғары біріктірілген нөлдік нүктелік жылдам өзгеретін қысқыш құрылғы. Ол үлкен жүрістегі қысқыш құрылымды, өзгертілетін икемді жұмсақ жақ конфигурациясын және әмбебап нөлдік нүктелік орналасу деректерін бір блокқа біріктіреді, бұл қосымша қосалқы арматура блоктары мен қайталанатын қолмен туралау қажеттілігін болдырмайды.
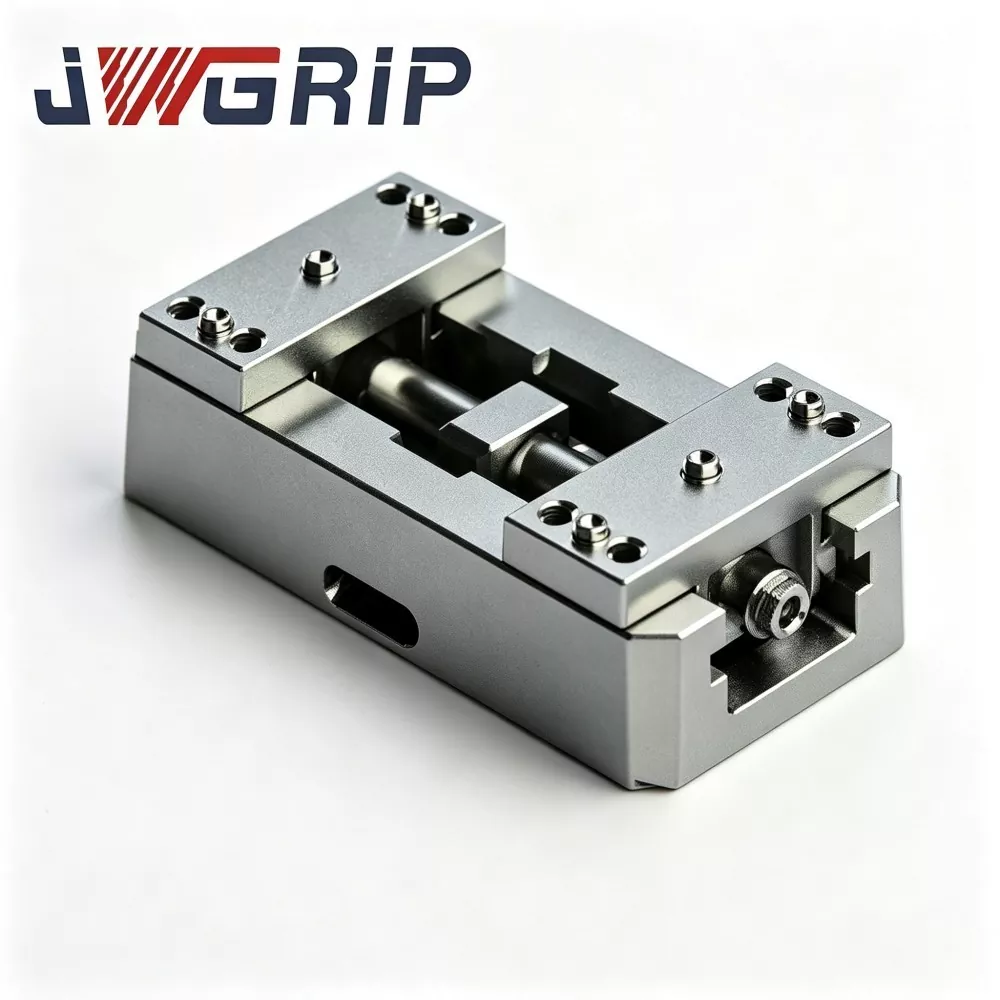
Жұмсақ жақтары бар ұзартылған саяхат өзін-өзі орталықтандыратын нөлдік нүкте
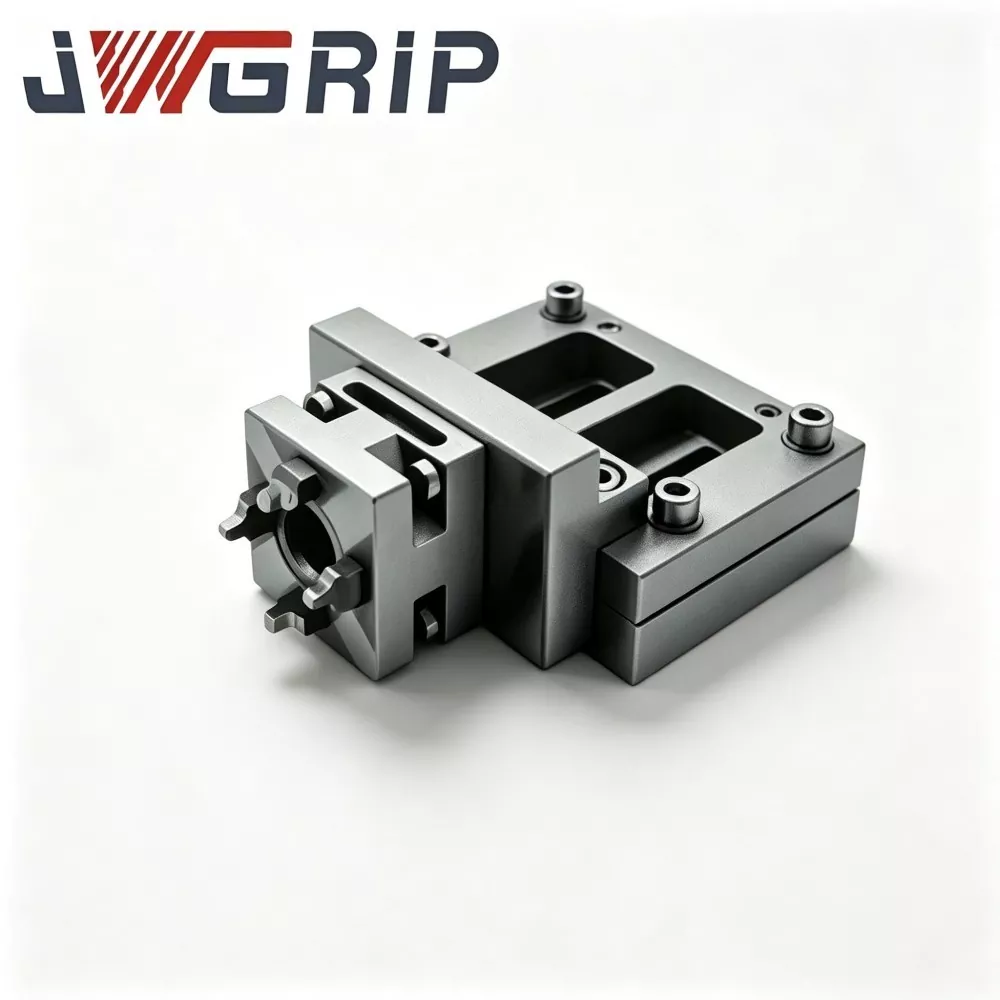
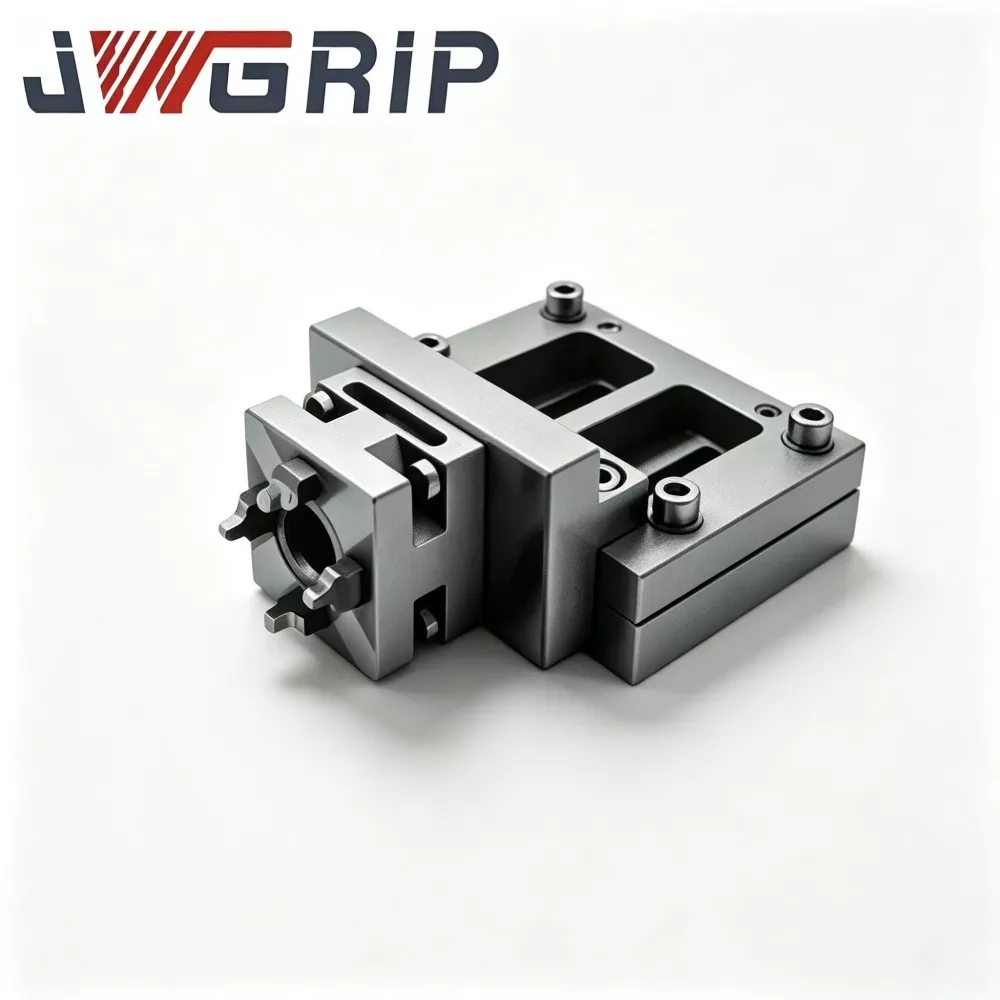
JWGRIP - Қытайдағы жұмсақ жақтары бар жекеленген кеңейтілген саяхатты өздігінен орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және жеткізушісі. Бұл жұқа қабырғалы, арнайы пішінді және үлкен өлшемді дәлдіктегі дайындамалар үшін арнайы әзірленген, жоғары жүріске ие біріктірілген нөлдік нүктелі жылдам өзгеретін қысқыш құрылғы. Кеңейтілген инсульт құрылымын және икемді жұмсақ жақ конфигурациясын қабылдай отырып, ол автоматты түрде өзін-өзі орталықтандыру функциясын және нөлдік нүктенің орналасуын анықтау анықтамасын бір блокқа біріктіреді, бұл қосымша арматура сәйкестігін қажет етпейді.
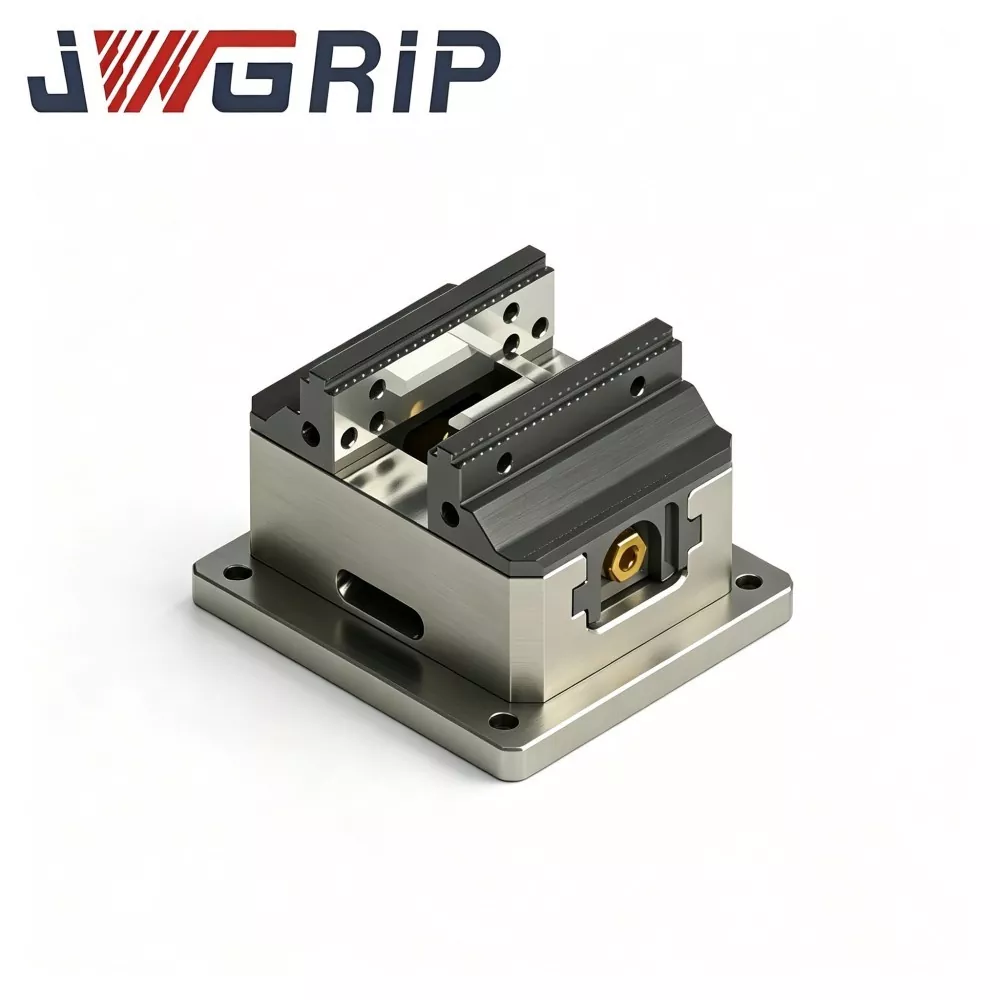
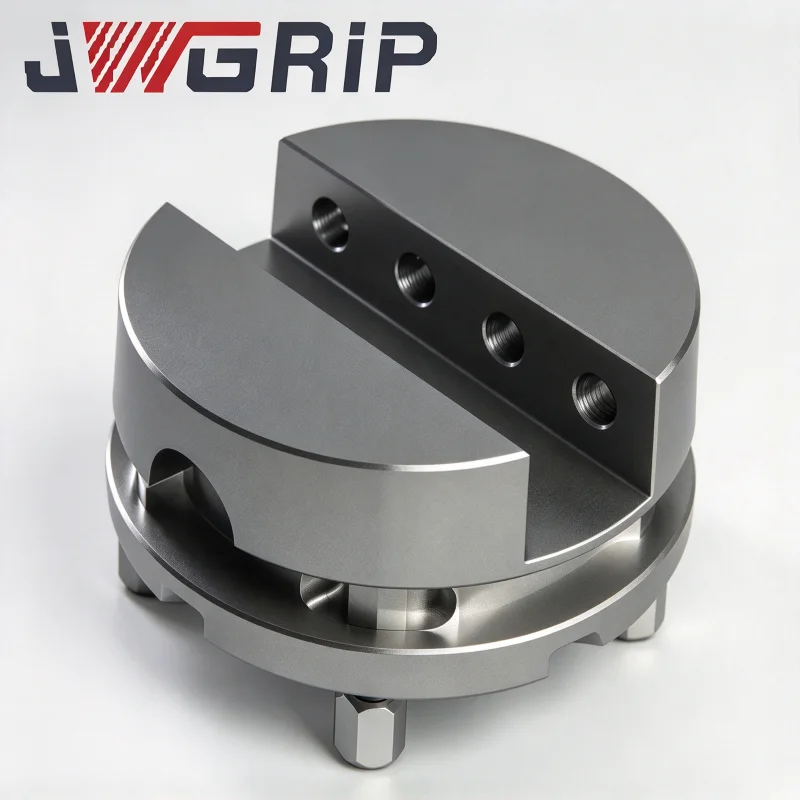
Қатты жақтары бар ықшам жоғары дәлдіктегі өзін-өзі орталықтандыратын нөлдік бұрыш
JWGRIP - Қытайдағы қатты жақтары бар ықшам жоғары дәлдіктегі өзін-өзі орталықтандыратын нөлдік нүктенің кәсіби өндірушісі және экспорттаушысы, толықтай қоймадағы стандартты сипаттамалармен Factory Direct сату қызметін ұсынатын. Бұл кішігірім симметриялы құрамдас бөліктерді дәл өңдеу үшін кәсіби түрде оңтайландырылған біріктірілген нөлдік нүктелі жылдам өзгеретін қысқыш арматура. Интегралды нөлдік нүктелі құлыптау құрылымы мен автоматты өзін-өзі орталықтандыру механизмін бір ықшам блокқа біріктіре отырып, ол қосымша адаптер тақталарын немесе жергілікті калибрлеуді қажет етпейді және икемді қолмен және ұшқышсыз өндірістік желілерге бейімделу үшін CNC станоктарының жұмыс үстелдеріне тікелей орнатылуы мүмкін.
JWGRIP - Қытайдағы кәсіби H77 сериясы CNC өзін-өзі орталықтандыратын бұрыштар өндіруші және жеткізуші. Біз сізді біздің зауыттан бәсекеге қабілетті бағамен жоғары сапалы өнімді көтерме сатуға құшақ жая қарсы аламыз.
Жаңалықтар бойынша ұсыныстар