Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Дөңгелек негізді дәлдікпен өңдеуге арналған өзін-өзі орталықтандыратын тіректерді өндіруші
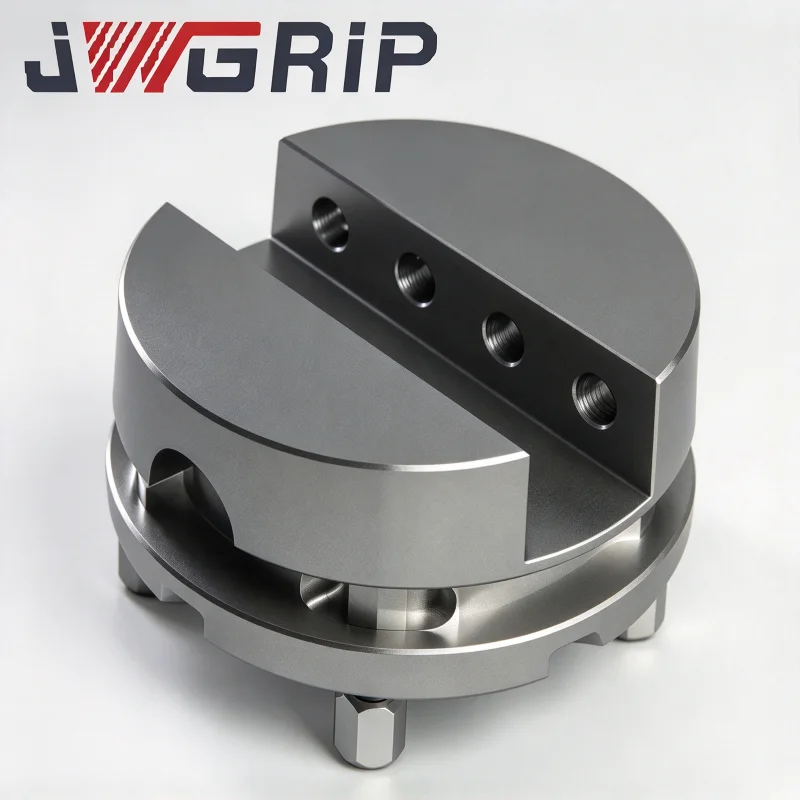
Дөңгелек негізді өздігінен орталықтандыратын вентильдердің түпнұсқалық жабдықты жеткізушісі ретінде,JWGRIPдөңгелек негізді құйма соғылған корпустарды, кең ашылатын иекті жинақтарды және бес осьті өңдеу шеберханалары үшін айналмалы қайталану валидациясы бар айналмалы үйлесімді нөлдік нүктелі қосылыс фланецтерін және дайындаманың жиі бұрыштық индекстелуі бар арматуралық интеграторларды шығарады. Бұл дөңгелек негізді қысқыш аппаратура бөлшектерді арматурадан шығармай-ақ дайындаманың бағытын өзгертуге мүмкіндік береді.
Ол H125 сериялы ауыр жүкті өздігінен орталықтандырғышпен жұптастырылған көп мақсатты қысқыш станцияларды құра алады жәнеНөлдік нүкте паллет сериясы, бекітілген бағдарлы ауыр фрезерлеуді және индекстелген бұрыштық көп бетті өңдеуді қамтиды. Өндіріс кезінде қатаң айналмалы-шығу және жақ-синхрондау өлшемдік бақылаулар орындалады.
Арматураның жалпы кемшіліктері
Көптеген бес осьті шеберханалар бұрыштық индекстеу жұмыстары үшін төртбұрышты тірек қондырғыларына сүйенеді. Шаршы негіздегі шұңқырлар операторлардан дайындаманың жаңа бұрышы қажет болған кезде бүкіл арматураны ағытып, қайта бұруды және қайта теруді талап етеді. Бұл қайталанатын қайта реттеу үлкен көлемдегі құнды машинаның жұмыс уақыты мен қол еңбегін жұмсайды.
Қолмен қайта индекстеу сериямен шығарылатын компоненттерге қандай қауіп әкеледі?
Арматураны босатып, орнын ауыстырған сайын жаңа орналасу қатесі енгізілуі мүмкін. Жиынтық бұрыштық ауытқу көп беттік мүмкіндіктердің сәйкес келмеуіне әкеледі, нәтижесінде сызбаның геометриялық төзімділік талаптарына сәйкес келмейтін бөліктер пайда болады.
Дүкендер бұрыштық орналасу үшін қолмен теру жұмысын қалай азайта алады?
Кейбір зауыттар кәдімгі жалпақ негізді тіректермен жұптастырылған айналмалы үстелдерді қолданады. Бұл комбинация жинақтың жалпы биіктігін күрт арттырады. Шамадан тыс жалпы биіктік құралдың соқтығысу ықтималдығын арттырады және материалды нақты жою үшін қол жетімді Z осінің тиімді қозғалысын азайтады.
Дөңгелек негізді қысу тек толық айналмалы үздіксіз өңдеу үшін пайдалы ма?
Мүлдем керісінше. Көптеген практикалық өндіріс сценарийлері дискретті индекс пен құлыптау операцияларын пайдаланады. Дөңгелек негіз операторларға бірнеше бекітілген жұмыс бұрыштарын орнатуға, құрылымды қатты бекітуге және кесу циклдері кезінде үздіксіз айналдырусыз тұрақты фрезерлеуді немесе бұрғылауды орындауға мүмкіндік береді.
Функционалдық айырмашылықтар
Кең қысу диапазоны Дөңгелек негізді өздігінен орталықтандыратын тіреуіш: айналмалы негізді айналу мүмкіндігін сақтай отырып, иектің өте кең ашылуын қамтамасыз етеді. Ол кішігірім жинақы дайындамалардан салыстырмалы түрде кең профильді дайындамаларға дейін әртүрлі дайындама өлшемдеріне сәйкес келеді. Операторлар әртүрлі бөлік өлшемдерін бүкіл тірек жинағын жиі ауыстырмай-ақ өңдей алады.
5 осьті өңдеуге арналған ауыр салмақты дөңгелек негізді өздігінен орталықтандыратын тірек: қалыңдатылған дөңгелек негіз құрылымымен және күшейтілген ішкі құлыптау механизмімен жасалған. Ол бес осьті фрезерлеу кезінде ауыр материалды алу кезінде пайда болатын қуатты кесу күштерін қолдайды. Бұрыштарды индекстеуден кейін құлыптау құрылымы әйтпесе беттің әрлеуін нашарлататын микро-дірілді болдырмайды.
Жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгегі: жоғары дәлдіктегі төзімділік маңызды тапсырмалар үшін оңтайландырылған. Қатаң айналмалы ағып кетуді басқару және жақсы өңделген жақтың синхронды құрамдас бөліктері ондаған индекстеу және құлыптау циклдарынан кейін де центрден ауытқуды минималды түрде сақтайды. Ол қалыпқа қатысты бөлшектерге және дәлме-дәл механикалық бөлшектерді өндіруге сәйкес келеді.
Пайдалану нұсқаулары
Индекстеуден кейін айналмалы икемділік пен статикалық күйдің қаттылығын қалай теңестіресіз? Егер мақсатты бұрышқа жеткенде құрылғы мықтап құлыпталмаса, еркін айналу мүмкіндігі ештеңені білдірмейді. Кез келген кесу өтуін бастамас бұрын әрқашан толық құлыптау моментін қолдануды аяқтаңыз. Жартылай құлыптау кесу жүктемесі кезінде кішкене бұрыштық ауытқуды тудырады.
Дөңгелек негізді аппараттық құралдарды нөлдік нүктелі құралдармен араластыру кезінде жиі қандай қателіктер орын алады? Пайдаланушылар кейде таяқшаның айналу функциясын станок үстелінің осьтерінің айналмалы қозғалысымен шатастырады. Дөңгелек негіз қолмен бекіту деңгейіндегі бұрыштық алдын ала орнатуды қамтамасыз етеді; ол бес осьті машинаның айналмалы осьтерін алмастырмайды. Бұл функцияны дұрыс түсінбеу қате бағдарламалау анықтамалық параметрлерін жасайды.
Айналмалы негізді орнатулар үшін жақ конфигурациясын қалай таңдау керек? Қатты жақтар әдеттегі симметриялық қатты дайындамалар үшін жақсы жұмыс істейді. Тұрақты емес құйылған немесе соғылған бөлшектерді ұстаған кезде, айналдырылған қысу кезінде нүктенің ішінара жүктелуіне жол бермей, сәйкес контакт контурларын жасау үшін өңделетін жұмсақ иекті кірістірулерді қабылдау керек.
Қосымша жұмыс жабдығы бар аралас режимдегі қысқыш станцияларды қалай салу керек?
Қандай қолданба сценарийлері H125 сериялы ауыр жүкті өзін-өзі орталықтандыратын тіреуішпен қатар біріктірілген орналастыруға сәйкес келеді?
Аралас тапсырыстарды қабылдайтын зауыттар станоктардың кейбір позицияларын көп бұрышты индекстелген тапсырмаларға арналған дөңгелек негізді қондырғылармен, ал басқа станцияларды тұрақты бағдарлы жоғары күшті фрезерлеуге арналған ауыр салмақты төртбұрышты негізді шанышқылармен жабдықтай алады. Бұл орналасу аралас ретті кіріс жұмысы үшін ресурстарды бөлуді оңтайландырады.
Zero Point паллет сериясымен жұптастырудың қандай практикалық артықшылықтары бар?
Дөңгелек негізді таяқшаны машинаның жұмыс конвертінен тыс паллеттерге орнатуға болады. Операторлар дайындаманы қысқышты және бұрышты стендте алдын ала орнатуды аяқтайды, содан кейін бүкіл жинақты машина жағында орналасқан патрондарға ауыстырады. Бұл машинада орнату және индекстеу уақытын айтарлықтай қысқартады.
Салмаққа байланысты қандай қауіптердің алдын алу керек?
Дөңгелек негіз қосымша құрылымдық массаны қосады. Тұтқаның жалпы жиынтық массасын және өңделмеген дайындаманы есептеңіз. Машинаның айналмалы үстелінің пайдалы жүктемесі мен паллеттің номиналды жүктемесі ешқашан асып кетпейтінін растаңыз. Шамадан тыс жүктеу станок үстелінің дәлдігіне нұқсан келтіреді және механикалық тозуды тездетеді.
Материалдық және өндірістік ерекшеліктер
Дөңгелек негіз корпусы біріктірілген құйылған легирленген болатты қабылдайды. Айналмалы жұптасатын беттер айналмалы ағып кету қатесін бақылау үшін көп сатылы дәлдікпен тегістеуден өтеді. Ішкі индексті құлыптау құрамдастары бұрышты реттеу циклдерінің қайталанатын тозуына қарсы тұру үшін көміртекті және сөндірілген болатты пайдаланады. Жақ синхронды беріліс жинақтары негізгі айналу жағдайына қарамастан тұрақты өзін-өзі орталықтандыру өнімділігін сақтайды.
Әрбір дайын қондырғы өндірістік цехтан шықпас бұрын айналмалы ағынды тексеруден, орталықтандыру дәлдігін тексеруден және құлыптау беріктігін тексеруден өтеді. Монтаждау фланецтерінің өлшемдері негізгі нөлдік паллет интерфейстерімен үйлесімділікті сақтайды.
Реттелетін опциялар бірегей бес осьті арматура талаптарын қанағаттандыру үшін өзгертілген иекті ашу шектеулерін, арнайы биіктіктегі дөңгелек негіздерді және стандартты емес орнату саңылауларының орналасуларын қамтиды.
Операциялық жазбалар
Айналмалы түйіспелі саңылаулар өндіріс циклдерінде бірте-бірте ұсақ чиптер мен салқындатқыш сұйықтықтың қалдықтарын жинайды. Айналмалы контакт беттерінің арасында қалған қалдық ағып кету қатесін тудырады және құлыптау тығыздығын әлсіретеді. Айналмалы интерфейстерді бөлшектеу арқылы жүйелі тазалауды өткізіп жіберуге болмайды. Ұзақ мерзімді үздіксіз өндіріс кезінде айналмалы бос орындардың ішінде қоқыс жиналса, тіпті жақсы жасалған дөңгелек негізді аппаратураның бұрыштық қайталану мүмкіндігінің төмендеуіне ұшырайды.





- View as
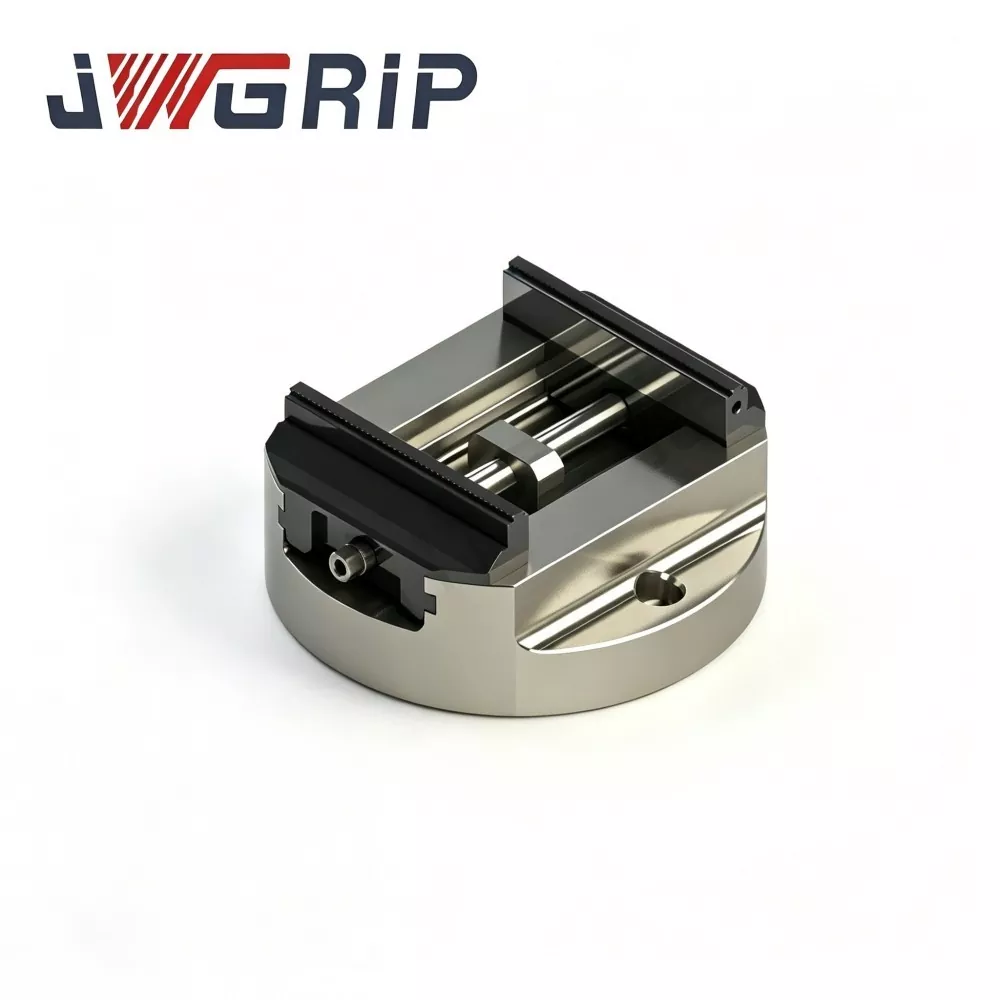
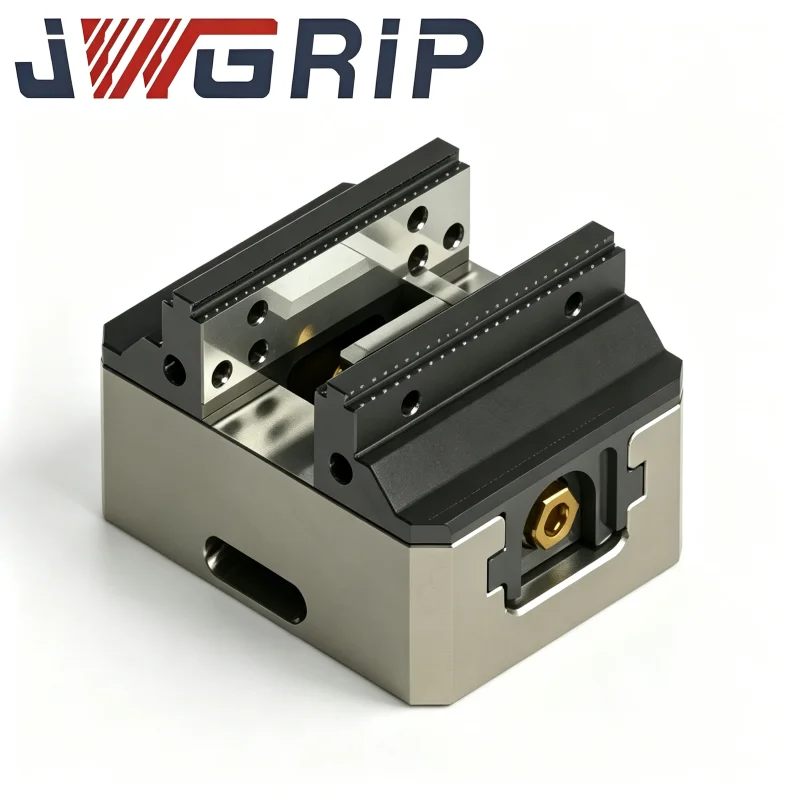
Жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгегі
JWGRIP - Қытайдағы 5 осьті өңдеуге арналған жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгектерінің кәсіби өндірушісі және жеткізушісі, стандартты үлгілері жаһандық жылдам жеткізу үшін толығымен қорда. Бұл 5 осьті және күрделі көп осьті CNC өңдеу операциялары үшін кәсіби түрде құрастырылған жоғары дәлдіктегі біріктірілген CNC өңдеу қондырғысы. Жоғары сапалы иілгіш темір корпусын және индукциямен шыңдалған бағыттаушы құрылымды қабылдай отырып, ол ультра жоғары қайталанатын қысқыш өнімділікті, ықшам кеңістікті үнемдейтін орналасуды және жоғары қатты кесу тұрақтылығын бір біріктірілген блокқа біріктіреді.
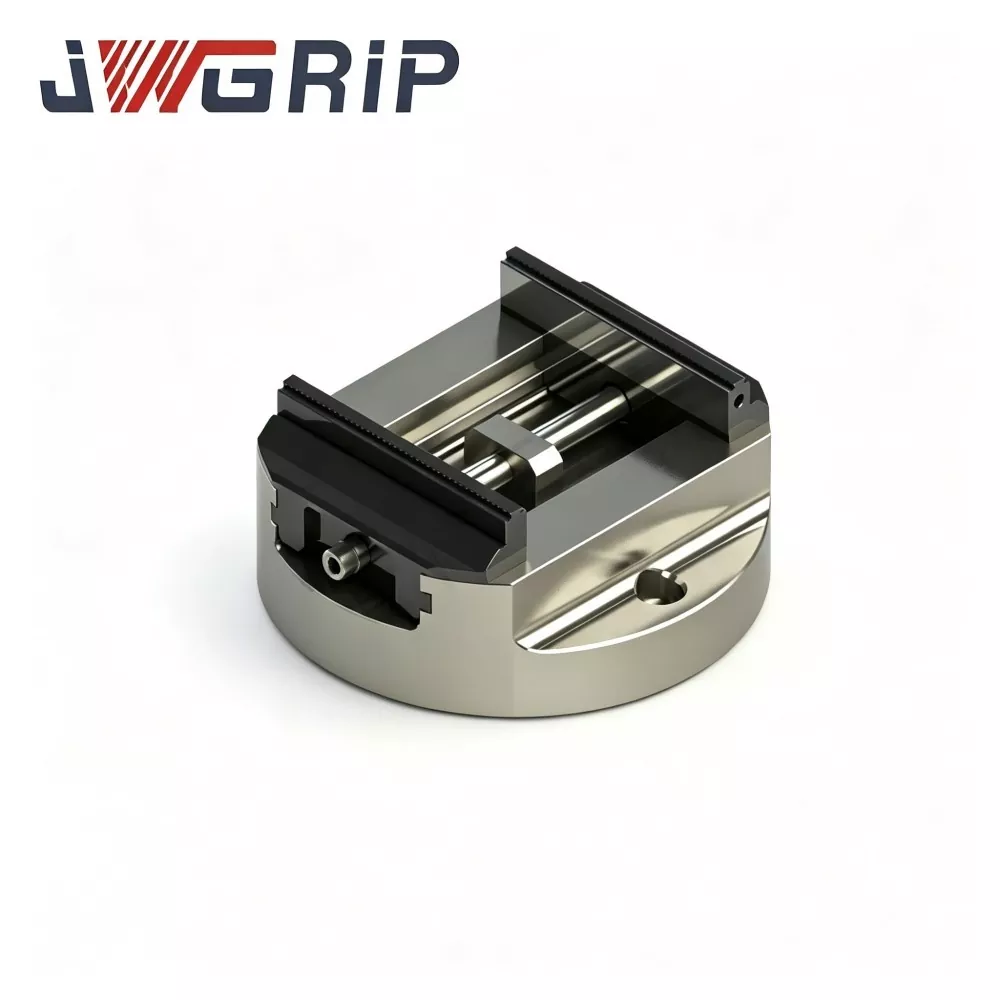
5 осьті өңдеуге арналған ауыр салмақты дөңгелек негізді өздігінен орталықтандыратын тірек
JWGRIP - бұл Қытайдағы 5 осьті өңдеуге арналған жаңа дизайндағы ауыр дөңгелек негізді өздігінен орталықтандырғыштың кәсіби өндірушісі және жеткізушісі, жобаны уақтылы жеткізу үшін стандартты сипаттамалары толығымен қоймада. Бұл жоғары жүктемелі 5 осьті бір уақытта өңдеу, бесік типті және айналмалы үстелді өңдеу сценарийлері үшін кәсіби түрде оңтайландырылған, мақсатқа арналған біріктірілген, қаттылығы жоғары қысқыш арматура. Жақсартылған қалыңдатылған дөңгелек негіз құрылымын қабылдай отырып және жоғары сапалы материалдармен және қатаң өнеркәсіптік өндіріс стандарттарымен жасалған, ол күшті төңкерілуге қарсы қаттылықты, жоғары тиімді дайындаманы орнатуды және берік модульдік құрылымды бір біріктірілген блокқа біріктіреді.

Кең қысқыш диапазон Дөңгелек негізді өзі орталықтандыратын бұрыш
JWGRIP - жобаны жеткізудің әртүрлі талаптарын қанағаттандыру үшін стандартты үлгілері толығымен қоймада бар, Қытайдағы кең қысқыш диапазонды дөңгелек негізді өздігінен орталықтандырғыштың кәсіби өндірушісі және жеткізушісі. Бұл CNC айналмалы үстелдері, 4 осьті және 5 осьті көп осьті өңдеу жұмыс үрдістері үшін арнайы әзірленген жаңадан жасалған біріктірілген дәлдікпен қысқыш арматура. Оңтайландырылған дөңгелек негізді құрылымдық дизайнды қабылдай отырып және қатаң жоғары сапалы өнеркәсіптік стандарттарға сәйкес жасалған, ол кең ауқымды қысқыш сыйымдылықты және жоғары тұрақты айналмалы позициялау функциясын бір блокқа біріктіреді.
JWGRIP - Қытайдағы кәсіби Дөңгелек негізді өзін-өзі орталықтандыратын бұрыштар өндіруші және жеткізуші. Біз сізді біздің зауыттан бәсекеге қабілетті бағамен жоғары сапалы өнімді көтерме сатуға құшақ жая қарсы аламыз.
Жаңалықтар бойынша ұсыныстар