Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






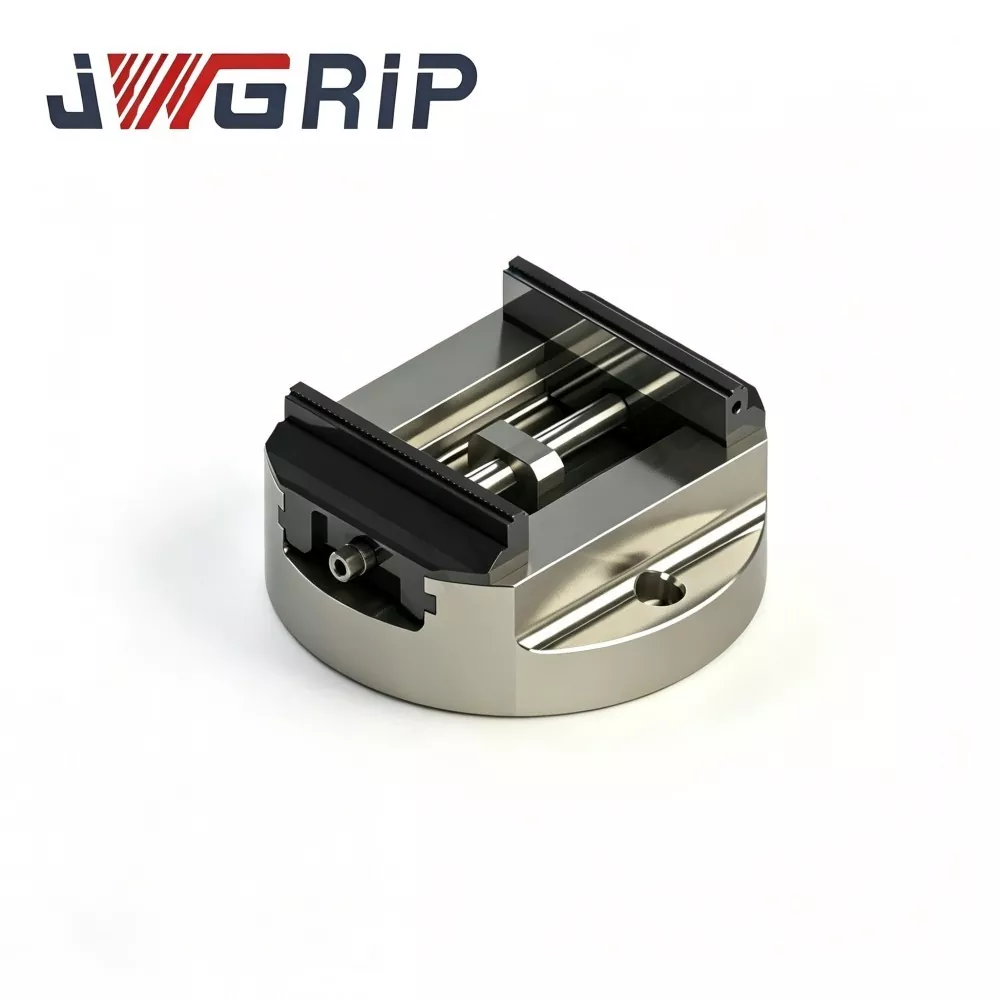
Жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгегі
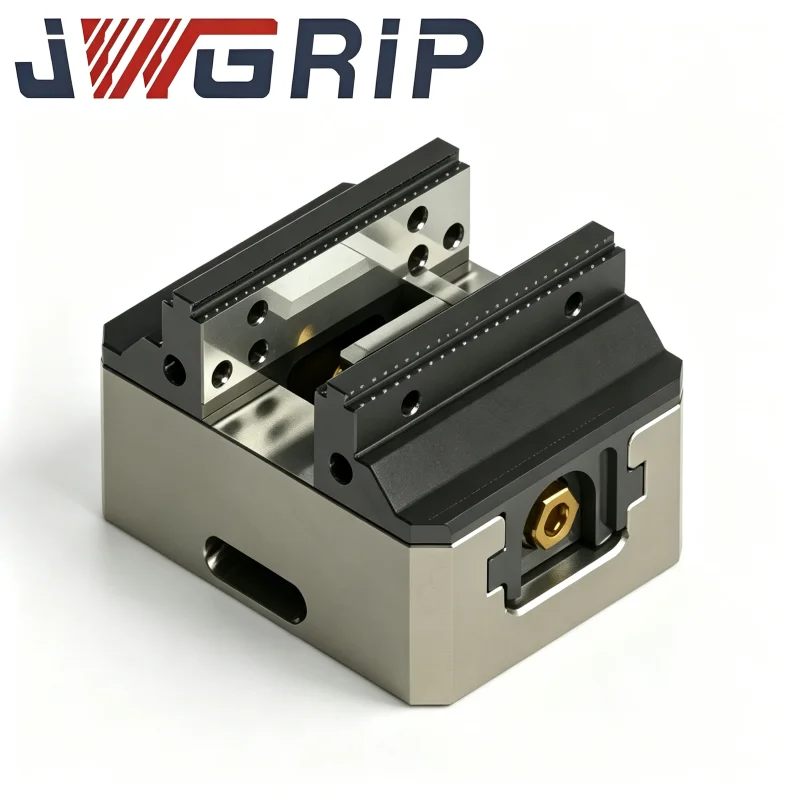
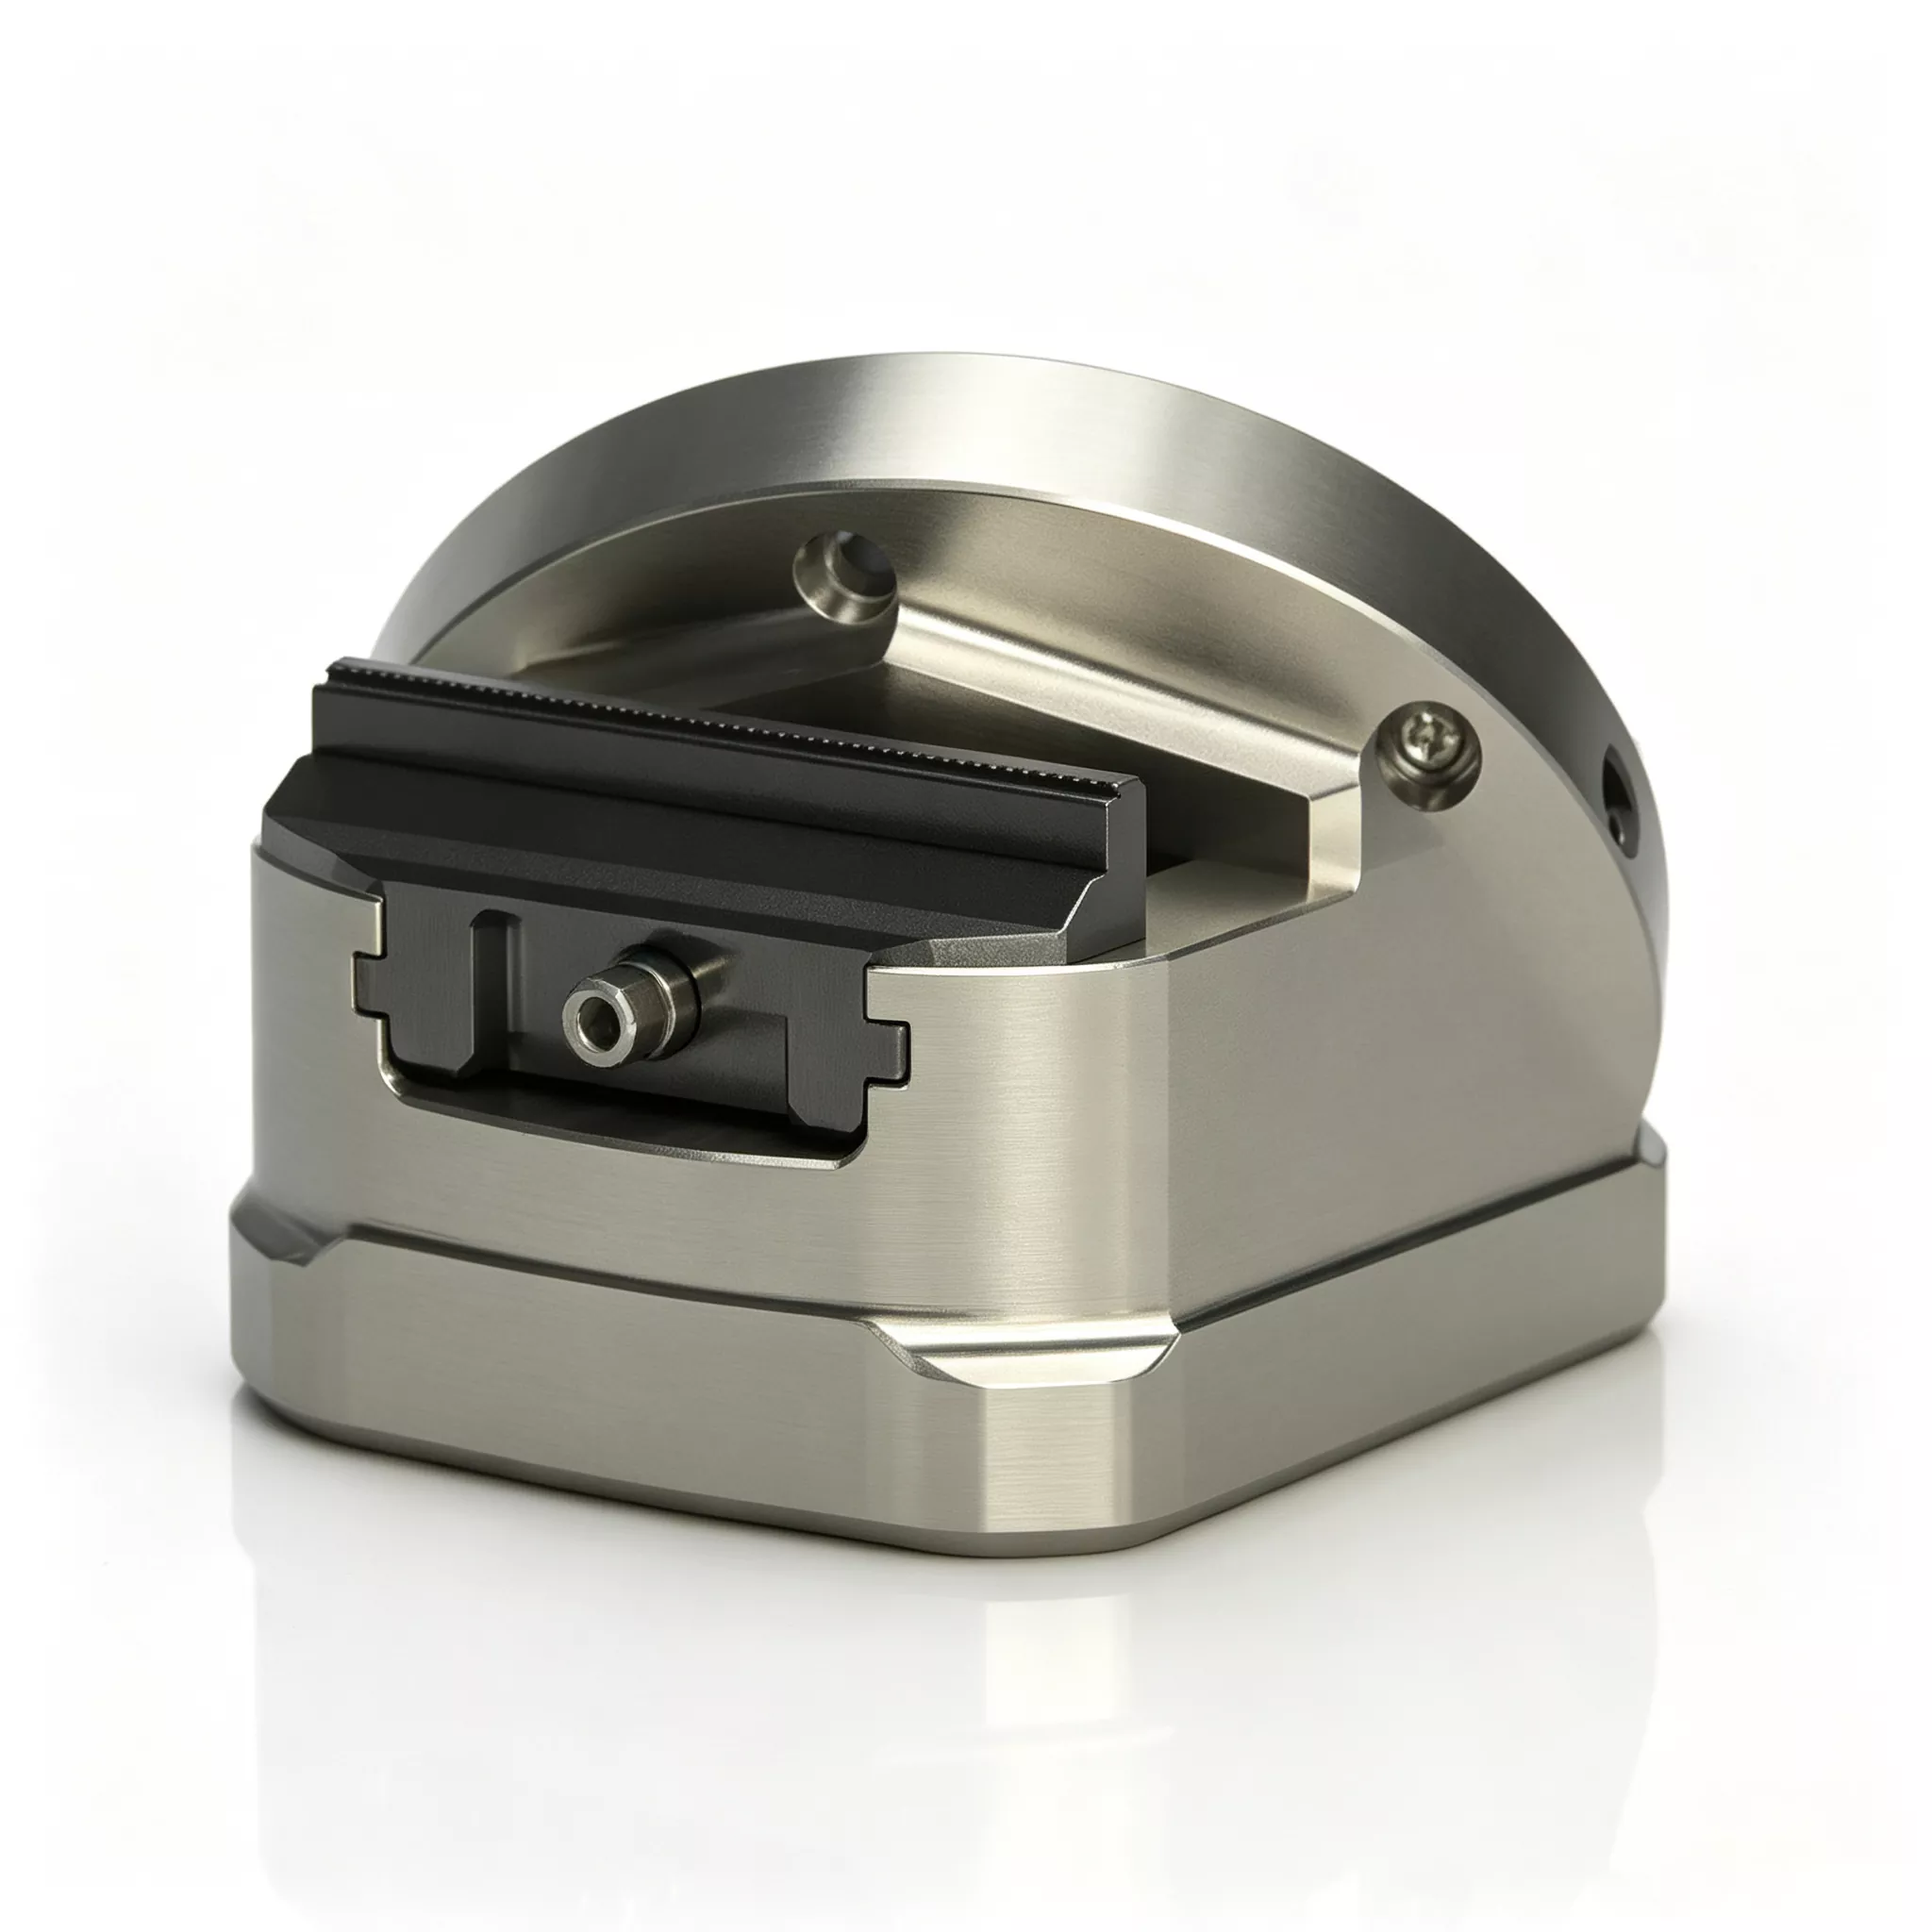
JWGRIP - Қытайдағы 5 осьті өңдеуге арналған жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгектерінің кәсіби өндірушісі және жеткізушісі, стандартты үлгілері жаһандық жылдам жеткізу үшін толығымен қорда. Бұл 5 осьті және күрделі көп осьті CNC өңдеу операциялары үшін кәсіби түрде құрастырылған жоғары дәлдіктегі біріктірілген CNC өңдеу қондырғысы. Жоғары сапалы иілгіш темір корпусын және индукциямен шыңдалған бағыттаушы құрылымды қабылдай отырып, ол ультра жоғары қайталанатын қысқыш өнімділікті, ықшам кеңістікті үнемдейтін орналасуды және жоғары қатты кесу тұрақтылығын бір біріктірілген блокқа біріктіреді.
Бұл жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын таяқша күрделі профильді бөліктерді өңдеу үшін өте тұрақты орналасу өнімділігін қамтамасыз ете отырып, ±0,01 мм негізгі қысқыштың қайталану мүмкіндігіне ие. Барлық негізгі құрылымдық компоненттер ұзақ мерзімді құрылымдық тұрақтылықты қамтамасыз ете отырып, ішкі құю және өңдеу кернеуін толығымен жою үшін өрескел өңдеуден кейін қатаң стрессті жеңілдететін қартаюды өңдеуден өтеді. Индукциялық қатайтылған бағыттаушы жолдар жиі циклдік қысу кезінде жоғары тозуға төзімділікті қамтамасыз етеді, тұрақты орналасу дәлдігін тиімді сақтайды және ұзақ мерзімді пайдаланудан туындаған дәлдіктің төмендеуін болдырмайды.
Оңтайландырылған ықшам дөңгелек негіз станок үстелінің кеңістігін үнемдейді және үлкен бұрышпен бұрылу және айналмалы индекстеуді өңдеу кезінде құрал кедергілерін тиімді болдырмайды. Қарапайым және тиімді қысу процедуралары бар, ол адам тудырған орнату қателерін айтарлықтай азайтады және шпиндельдің жұмыс уақытын барынша арттырады. Аэроғарыш компоненттерін, автомобиль бөлшектерін және жоғары сапалы қалып бөлшектерін дәлдікпен өңдеуге кеңінен қолданылатын бұл Қытайда жасалған арматура қосалқы реттеу уақытын айтарлықтай қысқартады және күрделілігі жоғары дәлдіктегі өңдеу тапсырмалары үшін сенімді және дәйекті өлшемдік дәлдікті қамтамасыз етеді.
Жұмыс принципін түсіндіру
Жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгегі - бұл негізінен 4 осьті, 5 осьті CNC өңдеу орталықтарында, EDM станоктарында және дәл тегістеу жабдықтарында орналастырылған дәлдікпен жұмыс істейтін құрылғы.
Оның негізгі ерекшелігі - дөңгелек негізді конструкция: тікбұрышты негізді таяқшалармен салыстырғанда, дөңгелек негізді дизайн станок үстелдеріндегі айналмалы қозғалыс саңылауын ұлғайтады және көлемді аралық адаптер тақталарының қажеттілігін болдырмайды.
Өздігінен орталықтандыру функциясы ішкі дәлдіктегі жұдырықшалы бұрандалы синхронды беріліс механизмі арқылы жүзеге асырылады:
1. Тіректі станоктың жұмыс үстеліне мықтап бекіткеннен кейін дайындаманы екі жақ арасына салыңыз.
2. Орталық жетек бұрандасын пайдаланыңыз; ішкі жұдырықшалы бұрандалар жинағы бірдей жылдамдықпен ішке қарай жылжу үшін қос жақтарды басқарады.
3. Дайындық машина шпиндельінің орталық сызығына автоматты түрде ортаға қойылады, теру индикаторын жалықтыратын қолмен туралау қажет емес.
Ауырсыну нүктелерін өңдеу
Нақты көп осьті сериялық өндіріс әдеттегі жұмыс шешімдерінің бірнеше типтік шектеулерін көрсетеді:
1.Тікбұрышты негізді ілмектердің айналмалы саңылаулары жеткіліксіз
Төртбұрышты негіз үлкен үстел алаңын алады. 4-/5 осьті станоктарды үлкен бұрышпен қисайту кезінде аспап-шпиндельдік кедергілер жиі орын алады. Қосымша адаптер тақталары Z осінің қозғалысын одан әрі тұтынады.
2. Циклдік бағыттаушы тозудан туындаған дәлдіктің төмендеуі
Қаттылығы жоғары бетті өңдеусіз, бағыттаушы байланыс беттері жаппай қысу циклдарынан кейін біртіндеп тозады. Қайталап қолмен қайта туралауды және машинаның тиімді жұмыс уақытын төмендетуді қажет ететін деректердің өздігінен орталықтануы.
3.Қолмен орталықтандыру операциясына қатты тәуелділік
Дәстүрлі бұрыштар тәжірибелі операторлардан теру индикаторын орталықтандыруды аяқтауды талап етеді. Оператор шеберлігінің айырмашылығынан туындайтын орналасу сәйкессіздігі күрделі көпбұрышты кесу кезінде ұлғайып, жоғары құнды дайындама сынықтарына әкеледі.
4. Ластаушының енуі арматураның қызмет ету мерзімін қысқартады
Нашар тығыздалған құрылымдар кесу сұйықтығы мен металл чиптерінің ішкі беріліс қорабына кіруіне мүмкіндік береді. Абразивті бөлшектер бөлшектердің тозуын жылдамдатады және ұзақ мерзімді үздіксіз өндірісте кептелу ақауларын тудырады.
Құрастыру құрамы
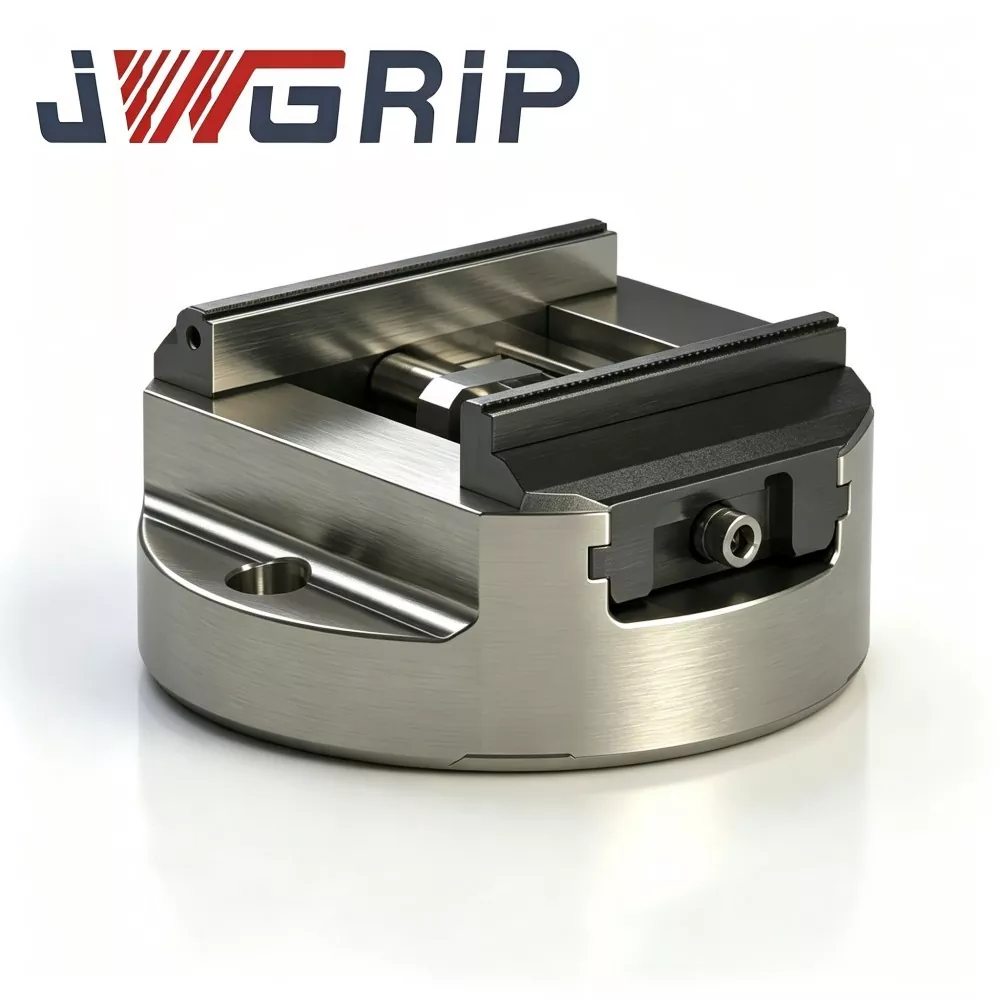
JWGRIP жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілгегі бес негізгі функционалдық жинақтардан тұрады:
① Стрессті жеңілдететін жоғары сапалы иілгіш шойыннан жасалған дөңгелек негізді негізгі корпус
② Индукциямен шыңдалған дәлдіктегі бағыттаушы жолдар тобы
③ Ішкі жұдырықшалы бұрандалы синхронды қос жақты жетек блогы
④ Ауыстырылатын иекті монтаждау интерфейсі (қатты жақ / жұмсақ жақ үшін)
⑤ Толығымен жабылған чипке және салқындатқышқа төзімді тығыздағыш жинағы
1. Стрессті жеңілдететін иілгіш шойыннан жасалған дөңгелек негізді негізгі корпус
Қартаюды жеңілдететін көп айналымды өңдеуі бар жоғары сапалы шойын құю. Тамаша діріл сөндіргіш сипаттама кесу дірілдеу белгілерін басады. Шеңбер-негіз контуры 4-осьтік / 5-осьтік жабдық үшін айналу саңылауын жақсартады.
2. Индукциямен шыңдалған дәлдіктегі бағыттаушы жолдар тобы
Бағыттаушы жанасу беттері жоғары бет қаттылығына жететін индукциялық қатайтатын өңдеуден өтеді. Дәлдікпен ұнтақталған сырғымалы беттер жиі ашу-жабу циклдары кезінде төмен үйкеліс қозғалысына және ұзақ мерзімді тозуға төзімділікке кепілдік береді.
3. Ішкі жұдырықшалы бұрандалы синхронды қос жақты жетек блогы
Дәлдікпен жасалған жұдырықшалы бұрандалы беріліс екі жақ үшін тамаша синхрондалған қозғалысты қамтамасыз етеді. Дайындаманы бастапқы орналастыру орнына қарамастан автоматты түрде орталықтандыруды жүзеге асырады.
4. Ауыстырылатын иекті орнату интерфейсі
Қатты иектер мен алюминий жұмсақ жақтары арасында жылдам ауыстыруды қолдайды. Пайдаланушылар арнайы профильді дайындамаларды алдын ала өңдеуге арналған жұмсақ жақтарды қосымша арнайы арматураларды сатып алмай қабылдай алады.
5. Толығымен жабық тығыздағыш жинағы
Тығыздау корпусы ішкі жұдырықшалы бұранданы және бағыттаушы камераны орап, металл жоңқаларды және шашыраған салқындатқышты бөгеп, дәл қозғалатын компоненттерді абразивті ластанудан қорғайды.
Сараланған негізгі өнімділіктің маңызды сәттері
1. Кепілдендірілген ±0,01 мм қайталап қысу дәлдігі
Теориялық параметр ғана емес, әрбір дайын қондырғы үшін зауыттық тексеру жабдығымен расталған. Топтамалар арасындағы тұрақты бірінші бөліктің консистенциясы, жоғары мәнді көп осьті құрамдастардың бас тарту жылдамдығын және қайта жұмыс көлемін тиімді төмендетеді.
2. Көп осьтік айналмалы қозғалыс үшін оңтайландырылған дөңгелек негізді геометрия
Дөңгелек контур машинаның айналмалы жұмыс конвертін барынша арттырады. Қосымша адаптер тақталарынан туындаған Z осінің қозғалыс жоғалуын жояды. Күрделі көлбеу-айналмалы өңдеу кезінде жеткілікті бос орынды қамтамасыз етеді және неғұрлым агрессивті кесу параметрлерін қабылдауға мүмкіндік береді.
3. Үлгіленген шойын корпусының дірілді басатын тамаша өнімділігі
Шойын материалы кесу дірілін тиімді сіңіреді. Ауыр кесу жағдайында пайда болатын тыртық белгілерін ұстайды. Дайын бөлік бетінің сапасын жақсартады және құралдың қызмет ету мерзімін ұзартады.
4. Индукциямен шыңдалған кілттердің қозғалмалы беттері HRC 58-62
Сыни бағыттаушы және жұдырықшалы бұранда беттері HRC 58-62 қаттылыққа жетеді. Миллиондаған қысу циклдарынан кейін өзін-өзі орталықтандырудың тұрақты өнімділігін сақтайды және бетінің қажалуынан туындаған дәлдіктің ыдырауын баяулатады.
5. Толық жабық ластануды оқшаулайтын тығыздағыш конструкция
Кәдімгі CNC цехының жағдайында ішкі дәлдіктегі беріліс бөліктерін чиптерден және салқындатқыш сұйықтықтың шашырауынан қорғайды. Арматураның қызмет ету мерзімін ұзартады және үздіксіз сериялық өндіріс өнімділігін тұрақтандырады.
6. Ауыстырылатын қатты/жұмсақ жақ және жобаға бағытталған теңшелетін өзгерту мүмкіндігі
Жылдам ауыстырылатын жақ интерфейсі дайындаманың әртараптандырылған профильдеріне бейімделеді. JWGRIP арнайы инженерлік қызмет көрсетеді: арнайы станок үстелі мен дайындама талаптарын қанағаттандыру үшін негізді орнату схемасын, жақ контурын және қысқыш инсультты реттеңіз.
Типтік қолданбалы секторлар
1. Аэроғарыштық дәлдік құрамдас бөліктерін өндіру
Турбина қалақтары, құрылымдық жақтаулар, шассиге қатысты құрамдас бөліктер қатаң төзімділік талаптары мен күрделі кеңістіктік контурлары бар. Тұрақты өзін-өзі орталықтандыру өнімділігі жоғары құнды аэроғарыштық бөлшектерге арналған көп бұрышты 5 осьті фрезерлеу және бұрғылау талаптарын қанағаттандырады.
2. Автокөлік және моторлы спорт бөлшектерін өндіру
Қозғалтқыш корпустары, беріліс қораптары, аспа конструкциясының дайындамалары. 4 ось / 5 осьті жабдық астында алюминий қорытпасы және титан қорытпасының бөлшектерін жоғары жылдамдықпен фрезерлеу үшін қолайлы.
3. Қалыпты өңдеу
Инъекциялық қалып өзектері, штамптау-форма компоненттері. Жоғары қаттылық және қайталанатын орналасу дәлдігі пішінді жасау тапсырмалары үшін бетті жақсы өңдеу мен нақты мүмкіндік өлшемдерін қамтамасыз етеді.
4. Жалпы мақсаттағы дәлдікпен цехта өңдеу
Фрезерлеуді, бұрғылауды, тегістеуді және бұрауды қоса, цехтың тік/көлденең өңдеу орталығының жұмысы. Аралас сериялы көп нұсқалы бөлшектерге тапсырыстар үшін сенімді әмбебап өңдеу.
Орнату жұмыс процесі
1. Блоктың жұмыс үстелін орнату жазықтығы мен тіреуіштің дөңгелек негізді төменгі тірек бетін мұқият тазалаңыз. Металл жоңқаларын, салқындатқыштың қалдықтарын және май дақтарын кетіріңіз. Кішкентай бөгде бөлшектер орнатудың ығысуын тудырады және көп осьті айналмалы индекстеу операциялары кезінде орналасу ауытқуын тудырады.
2. Тіректі станоктың жұмыс үстеліне орнатыңыз, монтаждау тесіктерін туралаңыз. Бекіту болттарын ресми нұсқаулықта көрсетілген момент сипаттамаларына сәйкес бұраңыз. Тіректің шайқаусыз мықтап бекітілгенін растаңыз.
3. Дайындаманы жақтардың арасына салыңыз, автоматты түрде орталықтандыруды аяқтау үшін орталық жетек бұрандасын пайдаланыңыз. Қатты/жұмсақ жақтарды дайындаманың материалына және сыртқы контурына сәйкес ауыстырыңыз.
4. Көп осьтік еңкейту-индекстеу қозғалыстары үшін машинаның бос режимін модельдеуді орындаңыз. Кесу жүктемелері кезінде механикалық кедергілерді және дайындаманың ауысу үрдісін тексеріңіз.
5. Сынақ дайындамасы арқылы сынама-кесу валидациясын аяқтаңыз. Өлшемдік және геометриялық төзімділік көрсеткіштерін тексеру. Орталау-қысу өнімділігі инженерлік талаптарды қанағаттандырғаннан кейін ғана ресми сериялық өндірісті іске қосыңыз.
Техникалық қызмет көрсетуді тексеру тізімі
1. Күнделікті техникалық қызмет көрсету
Әрбір өңдеу ауысымынан кейін иектің жұмыс беттерін және дөңгелек негізді төменгі деректер бетін сүртіңіз. Орналасу-ауытқу көздерін жою үшін чиптерді және салқындатқыш сұйықтықтың шашырауын тазалаңыз.
2. Мерзімді майлау
Тығыздау-жинақтауға техникалық қызмет көрсету рұқсатын тұрақты аралықпен ашыңыз. Жекті ашу-жабу қозғалысын біркелкі ұстау үшін ішкі жұдырықшалы бұрандалы беріліс қорабына жарамды тозуға қарсы майлаушыны енгізіңіз.
3. Тозу бөлігін тексеру
Жақпен жанасу беттерін мерзімді түрде тексеріңіз. Сызылған немесе тозған кезде жақтарды ауыстырыңыз немесе қайта тегістеңіз, қысу сапасын нашарлатады. Тозған жақтармен өндіруді жалғастырмаңыз.
4. Тоқсан сайынғы дәлдікті тексеру
Әр тоқсан сайын жұмыс үстелінен тіреуішті түсіріңіз. Дөңгелек негізді деректердің көгеруі мен шегінісі бар-жоғын тексеріңіз. Метрология құралдарының көмегімен өзін-өзі орталықтандыратын қайталанатын дәлдікті өлшеңіз, партия сынықтары қаупінің алдында нәзік дәлдіктің ауытқуын анықтаңыз.
5. Ұзақ мерзімді бос тұрудан қорғау
Бүкіл ілмек бөлігін толығымен тазалаңыз. Дата мен жақтың жұмыс беттеріне тоттануға қарсы жабынды жағыңыз. Құрғақ шаң өткізбейтін ортада сақтаңыз.
6. Тыйым салынған операция туралы ескертпелер
Шамадан тыс соққыға тыйым салу. Негізгі және ішкі беріліс қорабының құрамдастарының деформациясын болдырмау үшін ешқашан таяқшаны немесе жақтарды ауыр құралдармен соқпаңыз.
Сатып алуды таңдау туралы анықтама
JWGRIP жоғары дәлдіктегі дөңгелек негіздің өзін-өзі орталықтандыратын CNC ілгегінің негізгі мәні:
① көп осьті оңтайландырылған дөңгелек негізді орналасу
② зауыттық расталған ±0,01 мм қайталап қысу дәлдігі
③ дірілді жұтатын иілгіш темір корпус
④ индукциямен шыңдалған жоғары қаттылықтағы қозғалатын беттер
⑤ алмалы-салмалы қатты-жұмсақ жақ құрылымы және тапсырыс бойынша инженерлік мүмкіндік
Ол көп осьті өңдеудегі ауыртпалықтарды шешеді: айналмалы клиренстің жеткіліксіздігі, қолмен орталықтандырудың адам қателігі, циклдік тозудан туындаған дәлдік ауытқуы, әртүрлі профильді дайындамалар үшін нашар бейімделу.
Таңдау туралы еске салғыштар:
1. Дайындаманың максималды сыртқы өлшемін тиімді қысқыш инсультпен салыстырыңыз және ақылға қонымды қауіпсіздік шегін сақтаңыз.
2. Машина үстелінің монтаждау тесігінің орналасуын растаңыз; нөлдік нүктелі негізгі тақталармен сәйкес келсе, үйлесімділік жағдайын бағалаңыз. Стандартты емес орнату талаптары үшін теңшелетін өзгерту қызметі қолжетімді.
3. Жақ түрін таңдаңыз: күшті кесетін металл дайындамалар үшін қатты жақтарды таңдаңыз; арнайы профильді дайындамаларды алдын ала өңдеу үшін жұмсақ жақтарды қабылдаңыз. Жоғары қоспалы өндіріс үшін қосалқы жақ жинақтарын дайындаңыз.
4. Стандартты қор нұсқалары жылдам жеткізуді жүзеге асырады; арнайы орнату өлшемі немесе арнайы жақ профилі талаптары үшін OEM тапсырыстық инженерлік қызметін қабылдаңыз.
Жиі қойылатын сұрақтар
1-сұрақ: Жоғары дәлдіктегі дөңгелек негізді өздігінен орталықтандыратын CNC ілінісін 4 осьті және бес осьті 5 осьті айналмалы үстелдерге орнатуға бола ма?
Иә. Оның дөңгелек негізді дизайны 4 осьті және бес осьті типтегі жабдығы үшін айналмалы осьтің саңылауды оңтайландырады. Орнатпас бұрын соқтығысуға қарсы бағалау үшін арматураның жалпы биіктігін есептеңіз. Арнайы айналмалы үстелдің техникалық сипаттамалары үшін орнату тесігінің орналасуын өзгертуге болады.
2-сұрақ: Бұл тірекке жұмсақ жақтарды қолдануға болады ма?
Мүлдем иә. Ол ауыстырылатын иекті орнату интерфейсін қабылдайды. Қатты жақтарды және алюминий жұмсақ жақтарды дайындамаларды өңдеудің әртүрлі талаптарын қанағаттандыру үшін еркін ауыстыруға болады.
3-сұрақ: Қайталаудың кепілдік берілген дәлдігі қандай?
Кепілдендірілген қайталап қысу дәлдігі ±0,01 мм жетеді, әрбір блок зауыттық метрологиялық жабдықта тексеруден өтеді.
4-сұрақ: JWGRIP OEM/ODM тапсырысын қолдайды ма?
Иә. Біз жекелендірілген жоба деңгейіндегі талаптарды қанағаттандыру үшін логотипті белгілеуді, өлшемді реттеуді және арнайы материал конфигурациясын қоса алғанда, OEM тапсырыстық инженерлік қызметін бір терезеден ұсынамыз.
5-сұрақ: Күнделікті техникалық қызмет көрсетудің негізгі сәттері қандай?
Толық жабық тығыздағыш дизайнының пайдасын ескере отырып, күрделі жөндеу жұмыстарын қажет етпейді. Негізгі операциялар: сыртқы беттерді чиптерден таза ұстаңыз, ішкі жұдырықшалы бұрандалы беріліс үшін тұрақты майлауды орындаңыз және жақтың тозу жағдайын мерзімді түрде тексеріңіз.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.

Жаңалықтар бойынша ұсыныстар