Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-Type 54x54 EDM орталықтандыру тақтасы
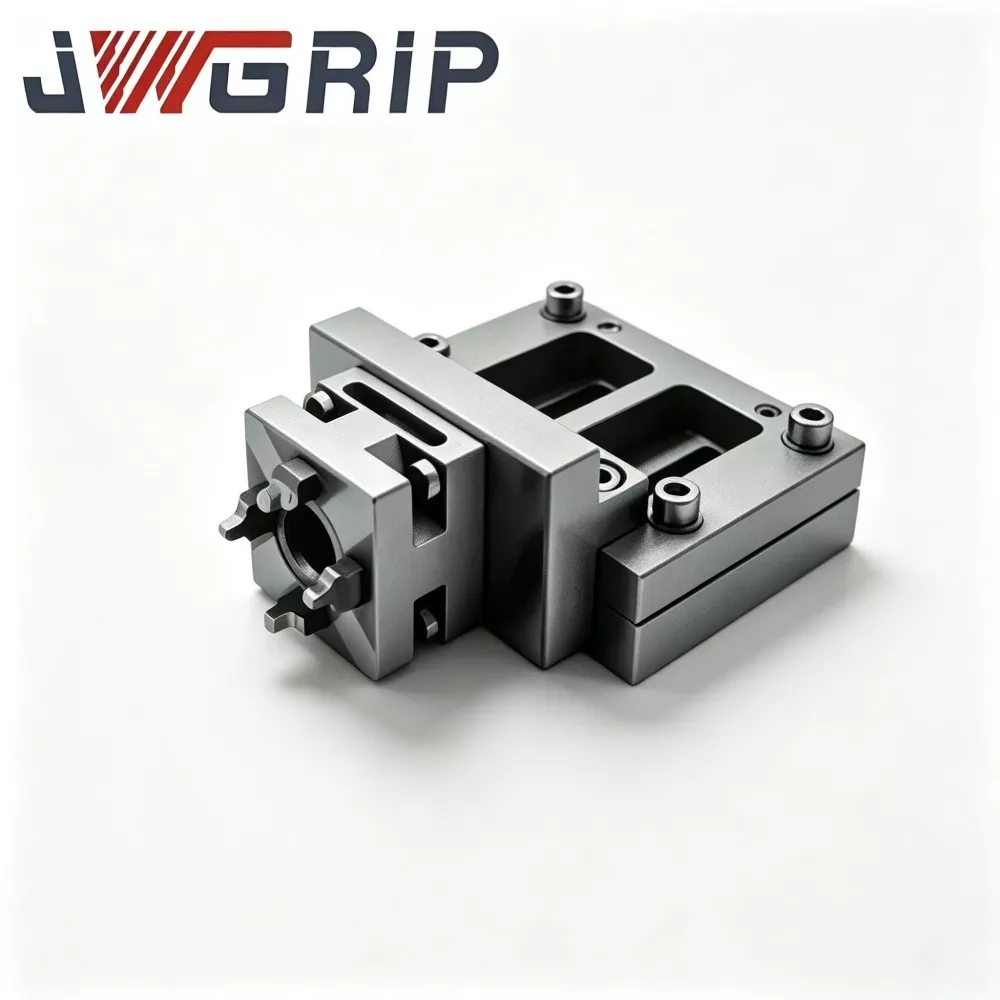
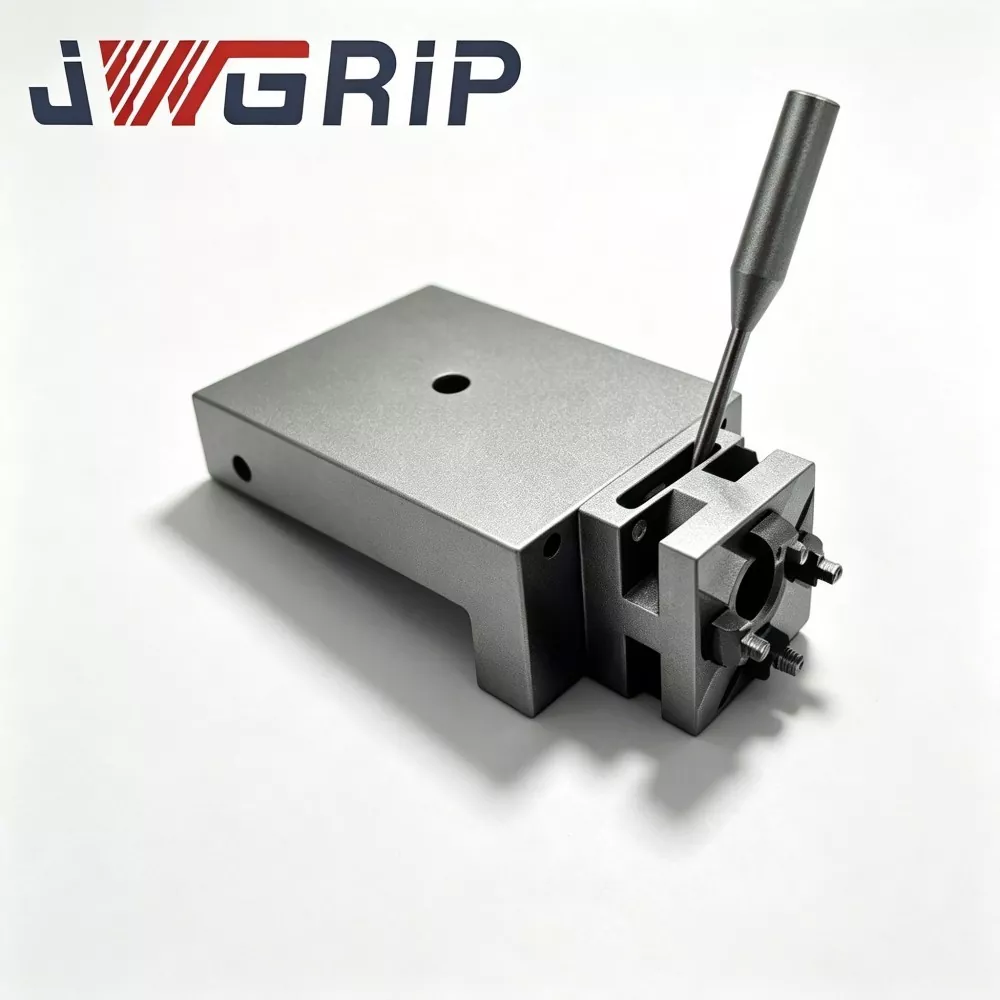
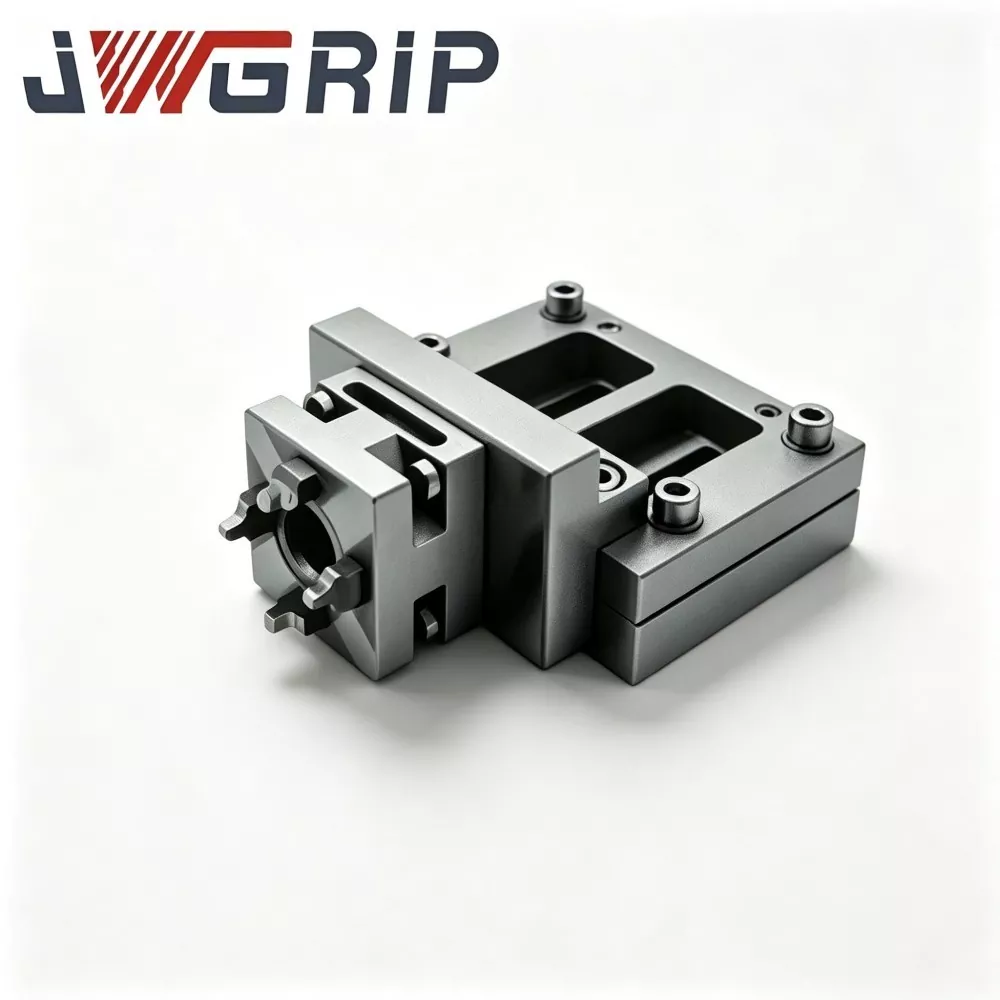
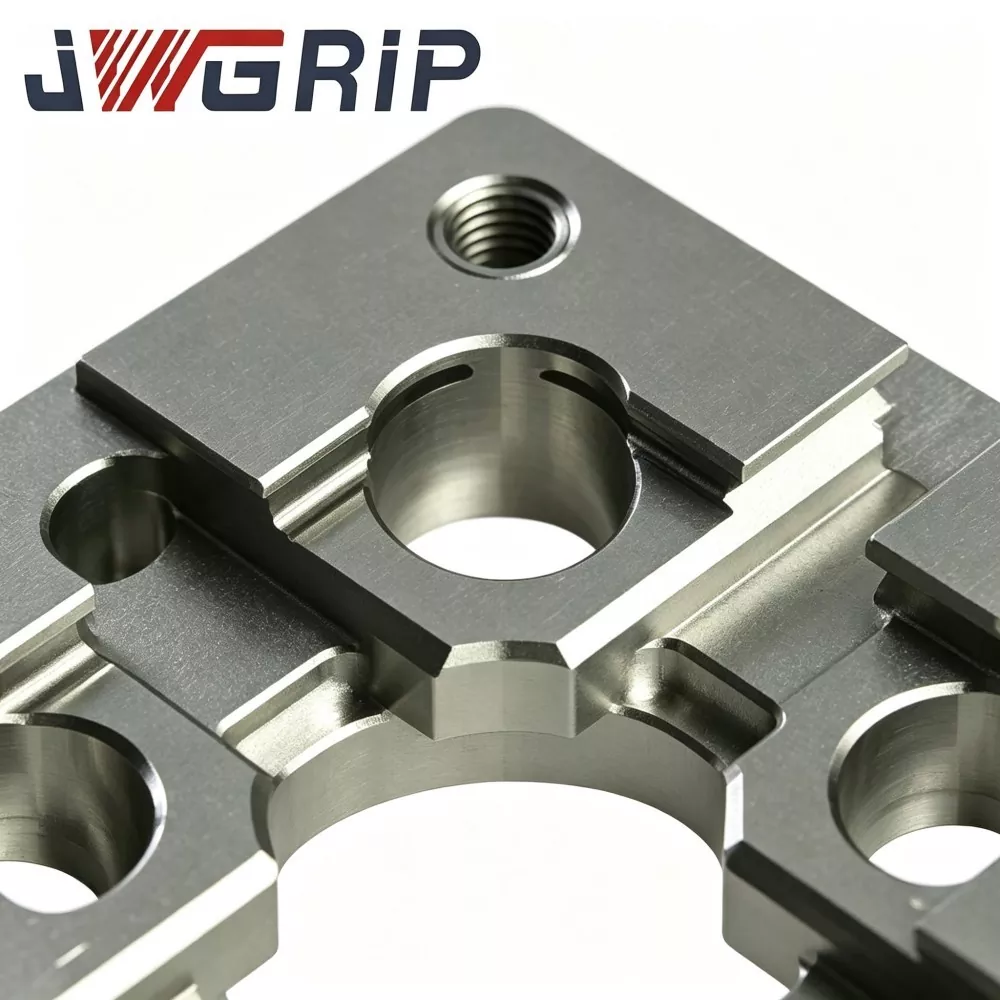
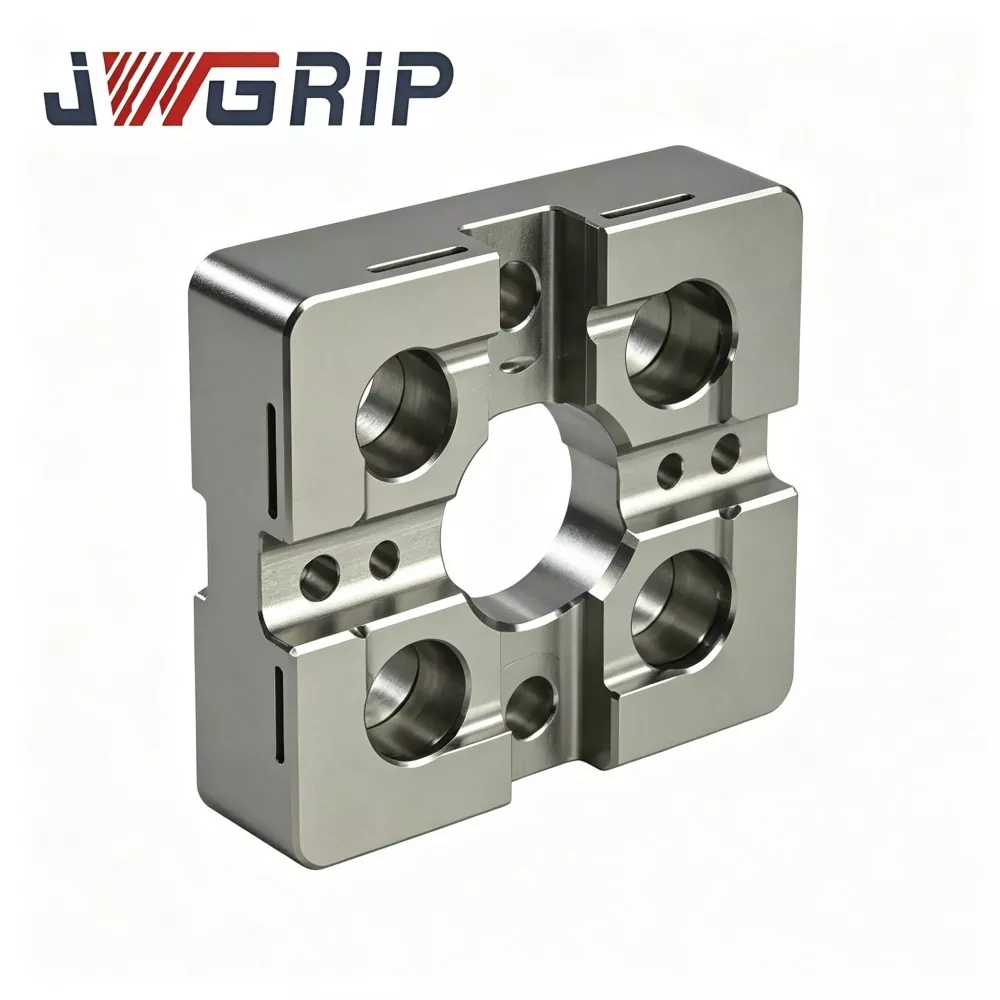
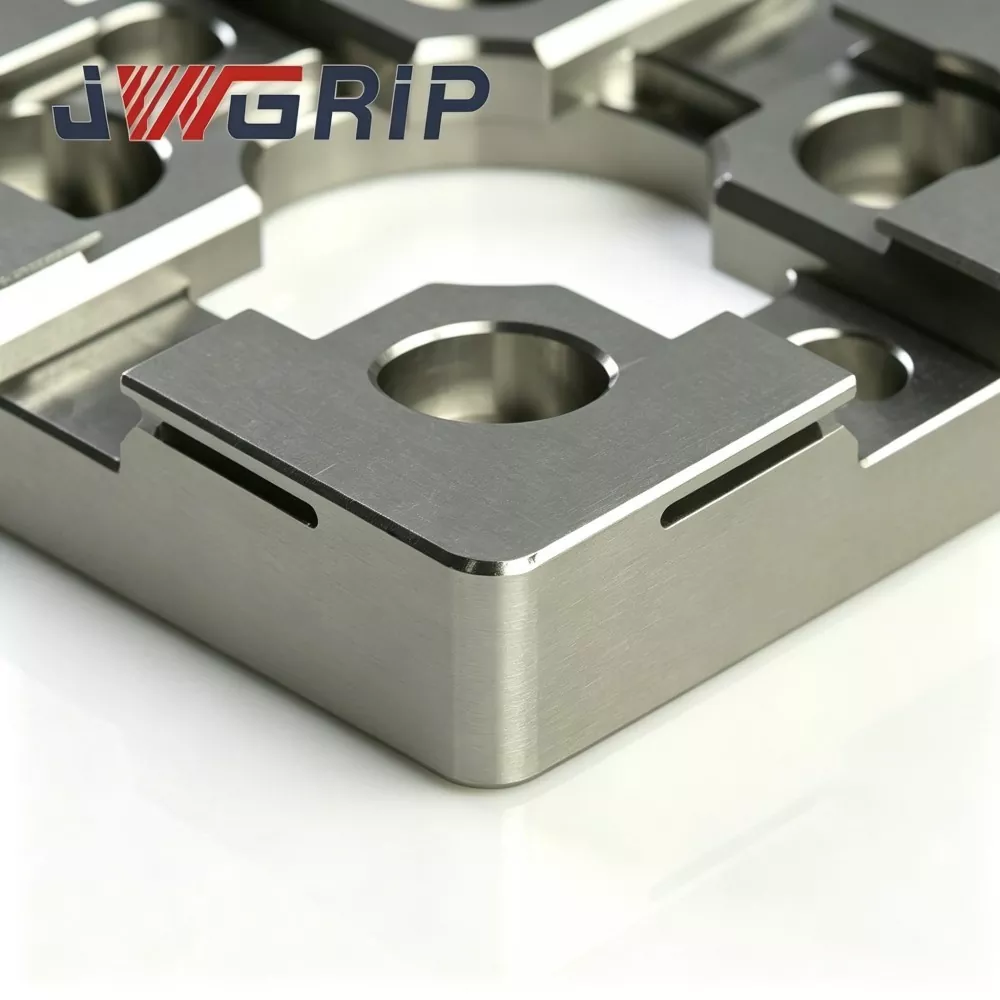
JWGRIP - Қытайдағы R-Type 54x54 EDM орталықтандыру тақтасының кәсіби өндірушісі және жеткізушісі, стандартты сипаттамалары толығымен қоймада және ықшам EDM машиналары мен дәл қалыптау шеберханасы жобалары үшін жаһандық жаппай тапсырысты қолдайды. Бұл тозуға төзімді жоғары дәлдіктегі біріктірілген позициялау эталондық қондырғысы, шағын өлшемді шұңғылша EDM жабдығы, шағын электродты айлабұйымдар және көп қуысты дәлдіктегі қалыптарды өңдеу сценарийлері үшін арнайы әзірленген. Ол оңтайландырылған R типті өтпелі орналасу иық құрылымын және термиялық тұрақты механикалық өнімділікті бір блокқа біріктіреді, оңай экструзия тозуы және дәстүрлі тік бұрышты миниатюралық орталықтандыру тақталарының бұрыштық чиптері ақауларын жояды.
Бұл жоғары тұрақты R-Type 54x54 EDM орталау тақтасы шикізат ретінде жоғары сапалы термиялық тұрақтандырылған легирленген аспаптық болатты қабылдайды, ол көп циклді кернеуді жеңілдететін қартаюды өңдеу, жергілікті бетті қатайту және ультра дәлдіктегі екі бетті тегістеу технологиясы арқылы өңделеді. Жақсартылған R-типті өтпелі иық құрылымы электродтарды қайталап орнату және жиі жүктеу-түсіру циклдері кезінде шоғырланған контакт кернеуін тиімді түрде таратады, шегіністердің зақымдалуын және бұрыштардың тозуын айтарлықтай азайтады және тұрақты орталықтандыру эталонының дәлдігін тұрақты сақтайды. Термиялық тұрақтандырылған болат корпус жоғары жиілікті сериялы өндірісте тамаша тегістік пен ұзақ мерзімді өлшемдік консистенцияны қамтамасыз ете отырып, құрылымдық деформацияны және цех температурасының ауытқуынан туындаған өлшемдік ауытқуды тиімді болдырмайды.
Ол шағын өлшемді мыс, графит және мыс вольфрам электродтарының орналасу талаптарына тамаша бейімделеді, қолмен алдын ала орталықтандыру уақытын айтарлықтай қысқартады, қолмен калибрлеудің жинақталған қателерін жояды және тозған эталоннан туындаған тұрақсыз ұшқын саңылаулары мен ақаулы кішкентай қуыс бөлшектерінің салалық ауырсыну нүктелерін шешеді. Ол миниатюралық кірістіру және көп қуысты қалып EDM пакетін өңдеу үшін сенімді және қайталанатын жоғары дәлдіктегі позициялау шешімдерін қамтамасыз ете отырып, стандартты қормен қамтамасыз етуді және монтаж саңылауларының орналасуын және позициялау бастық профильдерін OEM модификациясын қолдайды.
Практикалық ауырсыну нүктелері
Микроконнекторлар мен медициналық миниатюралық қалыптарды өңдейтін ықшам раковина-EDM шеберханалары кәдімгі шағын форматты орталықтандыру тақталарына тән кемшіліктерге тап болады:
Кәдімгі шағын орталықтандыру тақталары өткір бұрышты ішкі иықтарды пайдаланады. Қондыру әсері тар бұрыштық аймақтарға кернеуді шоғырландырады. Кәдімгі визуалды тексеру арқылы анықталмайтын көрінбейтін микро-шегінулер біртіндеп пайда болады.
Үздіксіз өндіріс кезінде орталықтандыру анықтамасы үнсіз жылжиды, нәтижесінде ұшқын саңылауының біркелкі болмауына, қуыстың бүйір қабырғаларының біркелкі эрозиясына және жоғары құнды миниатюралық қалып кірістірулерінің сыну қаупіне әкеледі.
JWGRIP жоғарыда аталған ауырсыну нүктелері үшін R-Type 54x54 EDM орталықтандыру тақтасын оңтайландырады:
1. Тегіс R түріндегі өтпелі орналасу иығы қондыру контактінің кернеуін қайта бөледі және жиі электродты жүктеу-түсіру циклдері кезінде микро шегініс пен бұрыштың қирау қаупін азайтады.
2. Термиялық тұрақтандырылған қорытпадан жасалған аспаптан жасалған субстрат және көп сатылы қартаю ықшам EDM машиналарының корпусындағы қоршаған орта температурасының ауытқуы тудыратын эталондық бұрмалануды тежейді.
3. Екі бетті ультра дәлдіктегі тегістеу механикалық орталықтандырудың тұрақты деректері үшін сенімді тегістік пен параллельділікке кепілдік береді.
4. Қолмен алдын ала орталықтандыру жұмыс процесін жеңілдетеді және шағын күрделі пішінді кірістірулер үшін жинақталған орналасу қатесін азайтады, бумалық микро-қалыпты EDM тапсырмалары үшін қайталау дәлдігін жақсартады.
5. Compact 54×54 footprint adapts limited table-space; OEM custom-modification for hole-pattern and positioning-boss is available for special compact automated-EDM-cell projects.
Операциялық логика
JWGRIP R-Type 54x54 EDM орталықтандыру тақтасы - шағын өлшемді EDM электродтарын алдын ала орналастыруға және концентрлік туралауға арналған ықшам механикалық анықтамалық құрылғы:
1. Ол ықшам EDM жұмыс үстелі / шағын арматура негізі мен электродты ұстайтын айлабұйым арасында орнатылады. Ол миниатюралық мыс, графит немесе мыс вольфрам электродтарын жиі ауыстыру кезінде қайталанатын механикалық орталықтандыру деректерін береді.
2. Кәдімгі шағын форматты орталықтандыру тақталары өткір 90° ішкі иықтарды қабылдайды. Қондыруға әсер ету кернеуі тар жиек сызықтарында шоғырланып, қайталанатын басу циклдарынан кейін жергілікті пластикалық микро шегіністерді тудырады.
3. Негізгі құрылымды жақсарту: ішкі орналасу иықтарындағы үздіксіз тегіс R түріндегі өтпелі профиль тиімді жанасу аймағын үлкейтеді, өткір бұрыштық сызықтардың орнына кеңірек беттерге жанасу кернеуін таратады. Бұл шегіністердің жинақталуын баяулатады және сілтеме деректерінің ауытқуын кешіктіреді.
Функционалдық шекара туралы маңызды ескерту:
Бұл құрылғы тек механикалық алдын ала орталықтандыруды қамтамасыз етеді және зонд негізіндегі дәл координаттарды калибрлеуді алмастыра алмайды. Механикалық қондырудан кейін операторларға стандартты EDM процесінің ерекшеліктеріне сәйкес келетін зонд-өлшеу және координаталық өтемақы қажет.
Қолданбаның негізгі сценарийлері:
микро-коннекторлы қалып, медициналық миниатюралық бөлшектерді қалып, дәлме-дәл беріліс-салма қалып және шағын өлшемді құю-салмалы EDM өңдеу. Ол ықшам нөлдік патрондарға, шағын арматура негіздеріне немесе шағын раковина-EDM жұмыс үстелдеріне орнатылуы мүмкін.
Техникалық өнімділік
1. Шағын оңтайландырылған R-типті иықтың тозуға қарсы құрылымы. Салыстырмалы зертханалық төзімділік сынағы бірдей қондыру жиілігі мен жанасу күші кезінде JWGRIP R-типі 54×54 EDM орталықтандыру тақтасы жергілікті контактілердің ең жоғары кернеуін дәстүрлі ортадан төмен түсірумен және үлкен кіші бұрышпен төмен түсірумен салыстырғанда шамамен 32%-ға азайтады. үзіліссіз топтамалық циклдардағы ішкі бұрыштың қирау қаупі.
2. Екі дөңгелек термиялық тұрақтандыратын қартаюды өңдеу. Ішкі қалдық кернеудің көпшілігін жою үшін, дөрекі өңдеуден кейін қорытпа-құрал-болат дайындамасы екі сатылы жоғары температурада ескіруден өтеді. Цех ішінде қоршаған орта температурасы 16-30 ℃, дайын пластина тегістігінің вариациясы ≤0,0025 мм, ықшам EDM жабдығының шкаф температурасының ауытқуынан туындаған эталондық бұрмалануды болдырмайды.
3. Екі жақты ультра дәлдіктегі тегістеу үстіңгі жұмыс анықтамалық беті және астыңғы бекіту деректері екеуі де өте дәлдіктегі тегістеу болып табылады. Үстіңгі бетінің тегістігі ≤0,002 мм; жоғарғы-төменгі дата арасындағы параллельдік ≤0,003 мм. Жақсы параллелизм кеңістікте шектеулі жинақы машина жағдайында балама бетті пайдалану үшін қайтымды орнатуды қолдайды.
4. Жергілікті бетті қатайтатын таңдаулы өңдеу Тек ішкі R-типті позициялау-иық аймақтары жоғары қуатты жергілікті қатайтуды алады, бет қаттылығы HRC 57-61. Көміртек ұнтағы мен ұсақ металл қалдықтарына қарсы күшті сызаттарға төзімділік; кернеуі жоқ критикалық базалық аймақтар кездейсоқ соққы кезінде тұтас тақтаның сынғыш сынуын болдырмау үшін негіздің беріктігін сақтайды.
5. Диэлектрлік сұйықтыққа төзімді пассивация коррозияға қарсы әрлеу Толық сыртқы бетті пассивациялау тотқа қарсы өңдеу. Шағын EDM машинасының шкафының ішінде шашыраған диэлектрлік-сұйықтық пен жоғары ылғалдылық атмосферасынан химиялық коррозияға төзімді, цехтың ұзақ мерзімді жұмысында дақ-тоттың пайда болуын баяулатады.
6. Алдын ала өңделген орнату мүмкіндіктері бар кеңістікті үнемдейтін 54×54 контуры Алдын ала дайындалған орналастыру саңылаулары мен бұранда саңылаулары негізгі ықшам нөлдік нүктелі арматура интерфейстеріне сәйкес келеді. Көптеген шағын EDM арматура негіздері үшін қайталама өңдеусіз тікелей орнату.
7. Бақыланатын топтама деңгейіндегі сапа мұрағаты Әрбір дайын пластинада лазермен сызылған эксклюзивті сериялық нөмір болады. Тегістігін, параллельділігін және R-профильге төзімділігін қамтитын толық тексеру деректер жинағы мұрағатталады, бұл микро қалыптарды жаппай шығаратын кәсіпорындар үшін қадағаланатын сапаны басқаруды қолдайды.
Өндірістік жұмыс барысы
Шикізаттың кіріс құрамы мен қаттылығын тексеру → CNC өрескел фрезері → бірінші сатыдағы жоғары температурада кернеуді жеңілдететін қартаю → жартылай өңдеу → ішкі R-иық контурын қалыптау → екінші реттік термиялық тұрақтандыру қартаюы → таңдамалы жергілікті бетті қатайту → екі бетті тегістеу және ультра ілмектеу → саңылауларды өңдеу → CMM көп элементті геометриялық тексеру → лазерлік сериялық нөмірді таңбалау → тоттануға қарсы пассивация → соңғы визуалды және өлшемді қайта тексеру → дайын өнімді сақтау.
Өндіріс ISO 9001 сапа менеджменті жүйесі спецификацияларына сәйкес келеді.
Негізгі метрологиялық аспаптар: CMM, тегістік интерферометрі, Роквелл қаттылығын өлшегіш, барлығы мерзімді ресми метрологиялық калибрлеуден өтеді.
Әрбір дайын қондырғыға тәуелсіз тексеру-есеп беріледі; материалдық-сертификат құжаттары сатып алушының өтініші бойынша ұсынылуы мүмкін.
Күнделікті техникалық қызмет көрсету ережелері
1. Орнату алдында арматура негізін біріктіру жазықтығы, бекіту саңылаулары және пластинаның төменгі деректерін толығымен тазалаңыз; көміртегі ұнтағын, металл жоңқаларын және диэлектрик-сұйықтық қалдықтарын кетіру. Ұсталған бөгде бөлшектер жасырын көлбеу ауытқуды тудырады.
2. Қосқышты бекіту бұрандаларын көрсетілген моментке сәйкес қатаң түрде қатайтыңыз. Шамадан тыс момент пластинаның жергілікті деформациясын тудырады; жеткіліксіз момент қондыру әсерінен пластинаның ауысу қаупін тудырады.
3. Басқару электродының қозғалмалы жүрісі; R-тәрізді позициялық иықтарға күшті соққыға тыйым салу; механикалық алдын ала орталықтандыру үшін жұмсақ контактілі қондыру режимі қабылдануы тиіс.
4. Механикалық алдын ала центрлеуден кейін, EDM процесінің ерекшеліктеріне сәйкес зонд негізіндегі координаттарды өтеуді аяқтаңыз. Ешқашан механикалық алдын ала орталықтандыру нәтижесін соңғы өңдеу деректері ретінде қабылдамаңыз.
5. Әр 6-9 жұмыс күні сайын ішкі R-иық аймақтарын үлкейткіш әйнек астында тексеріңіз; шегініс, сызат немесе ойық анықталса, орталықтандыру тақтасын дереу ауыстырыңыз.
Болдырмау үшін ақауға бейім операциялар
1. Жасырын қисайту қатесін жасау үшін кірістірілген чиптерді, кіріктірілген беттерді мұқият тазаламай орнату.
2. Орналасқан иықтарда көрінбейтін шағын шегіністерді жасайтын балғамен мәжбүрлеп орнату.
3. Тұрақты геометриялық бұрмалануды тудыратын бұрандамен шамадан тыс бекіту.
4. Зондты дәл калибрлеуді өткізіп жіберу және микро қуысты EDM өңдеу үшін тек механикалық алдын ала орталықтандыруға сүйену.
Ақауларды тексеру кестесі
|
Ақаулық құбылыс |
Ықтимал негізгі себеп |
Ұсынылған шешім |
|
Қайталанатын орталықтандыру-оқу ауытқуы |
Лас түйісетін бет; бос бекіту бұрандасы; деформацияланған электрод |
Контактілерді бөлшектеңіз және тазалаңыз; бұрандаларды қайта бұраңыз; ақаулы айлабұйымды тексеріңіз немесе ауыстырыңыз |
|
Үздіксіз жүгіруден кейін біртіндеп концентрлік ығысу |
R-иық тозған немесе микро чиптен зардап шегеді |
Үлкейткіш аспап астында иық күйін тексеріңіз; тозу белгілері пайда болған кезде құрылғыны ауыстырыңыз |
|
Док шығысы үшін нашар параллелизм |
Шамадан тыс бұрау моменті бойынша бекіту; пластина негізінің астында қалған қоқыстар |
Келесі айналдыру моменті бойынша қайта орнатыңыз; толығымен таза төменгі орындық интерфейсі |
Өнімділік және процесті салыстыру
Көптеген коммерциялық шағын форматты EDM орталықтандыру тақталары кернеуді дисперсті R-өтусіз өткір бұрышты ішкі иықтарды қабылдайды. Көптеген бәсекелестер өндіріс құнын төмендету үшін қайталама термиялық тұрақтандыру қартаюын және жергілікті селективті шынықтыруды болдырмайды.
1. Тозуға қарсы мүмкіндік: бәсекелестердің өткір иықты тақталары 350-650 қондыру циклінен кейін оңай микро шегініс жасайды. JWGRIP R типті тегіс өту құрылымы қайталанатын қондыру әсерінен шегініске қарсы өнімділікті айтарлықтай арттырады.
2. Ішкі күйзелісті басқару: көптеген бәсекелес өнімдер қайталама қартаюды өткізбейді. Тегістеуден кейінгі қалдық кернеу қоршаған орта температурасының өзгеруі кезінде баяу бөлінеді және тегістіктің ауытқуын тудырады. Біздің екі сатылы қартаюымыз ұзақ мерзімді геометриялық тұрақтылықты қамтамасыз ету үшін қалдық кернеулердің көпшілігін жояды.
3. Тексеру стандарты: Көптеген жеткізушілер тек ішінара өлшемді сынама алу-тексеруді орындайды. Әрбір JWGRIP тақтасы толық бақылау үшін тәуелсіз сериялық нөмірі бар толық элементті CMM геометриялық сканерлеуден өтеді.
4. Арнайы жоба құзыреті: Көптеген зауыттар тек бекітілген стандартты өлшемдерді жеткізеді. Жетілген OEM жұмыс процесі арқылы қолдау көрсетілетін JWGRIP арнайы ықшам EDM арматура жобалары үшін саңылаулардың орналасуын және орналасу-басшы модификациясын жүзеге асырады.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP R-Type 54x54 EDM орталықтандыру тақтасы ұзақ мерзімді сериялық өндіріс үшін нөлдік тозу өнімділігін көрсете ала ма?
A1: Оңтайландырылған R-өткізу шегініс пен жоңқалау қаупін айтарлықтай баяулатады, бірақ жаппай қондыру циклдарынан кейін абсолютті нөлдік тозуға қол жеткізу мүмкін емес. Ішкі R-иықтарды ұлғайтқыш көмегімен мерзімді тексеру міндетті болып қала береді. Сызық, шегініс немесе ойық анықталған кезде пластинаны дереу ауыстырыңыз.
2-сұрақ: Бұл ықшам орталықтандыру тақтасын ауыр салмақты үлкен өлшемді графит электродтары үшін пайдалануға бола ма?
A2: Бұл құрылғы ықшам EDM машиналарының шағын миниатюралық электродтарға арналған. Бұл ауыр салмақты үлкен графит жинақтары үшін ұсынылмайды. Шамадан тыс жүктеме иықтың тозуын тездетеді және тұрақты деформация қаупін тудыруы мүмкін.
3-сұрақ: Сіз стандартты емес саңылау үлгісі және теңшелген позициялау-басшы геометриясы үшін OEM-ді қолдайсыз ба?
A3: Иә. Тесіктерді орналастыру, орналасу басты профилі, тегістік және параллельдік төзімділік үшін нақты сипаттамалары бар толық техникалық сызбаларды жіберіңіз. Инженерлік топ 12 жұмыс күні ішінде өндірістік қабілеттілікті бағалауды аяқтайды және ресми баға ұсыныстарын береді.
4-сұрақ: Қандай ақаулық жағдайлары кепілдік ауқымынан шығарылады?
A4: Бұл жоғары дәлдіктегі орналасу жұмысын ұстау компонентіне жатады. Кепілдік жеткізу кезінде орын алған өндірістік ақауларды қамтиды: спецификациядан тыс тегістік, параллельдік және қаттылық. Соқтығысу, шамадан тыс орнату моменті, чиптің тозуы және қалыпты циклдік тозуы салдарынан туындаған зақым кепілдіктен тыс болып табылады.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар