Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-Type 70x70 EDM орталықтандыру тақтасы
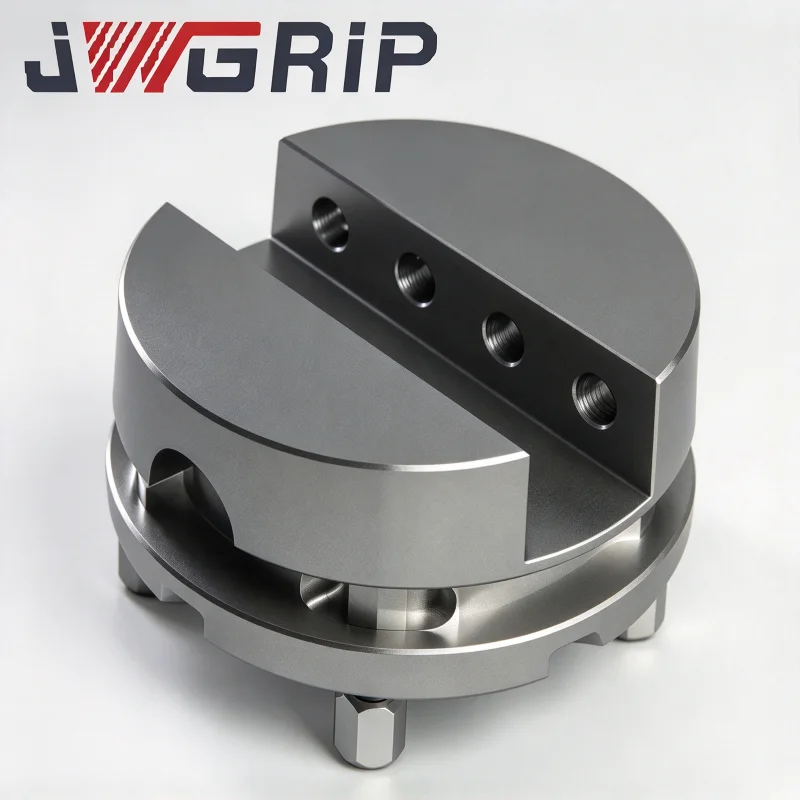
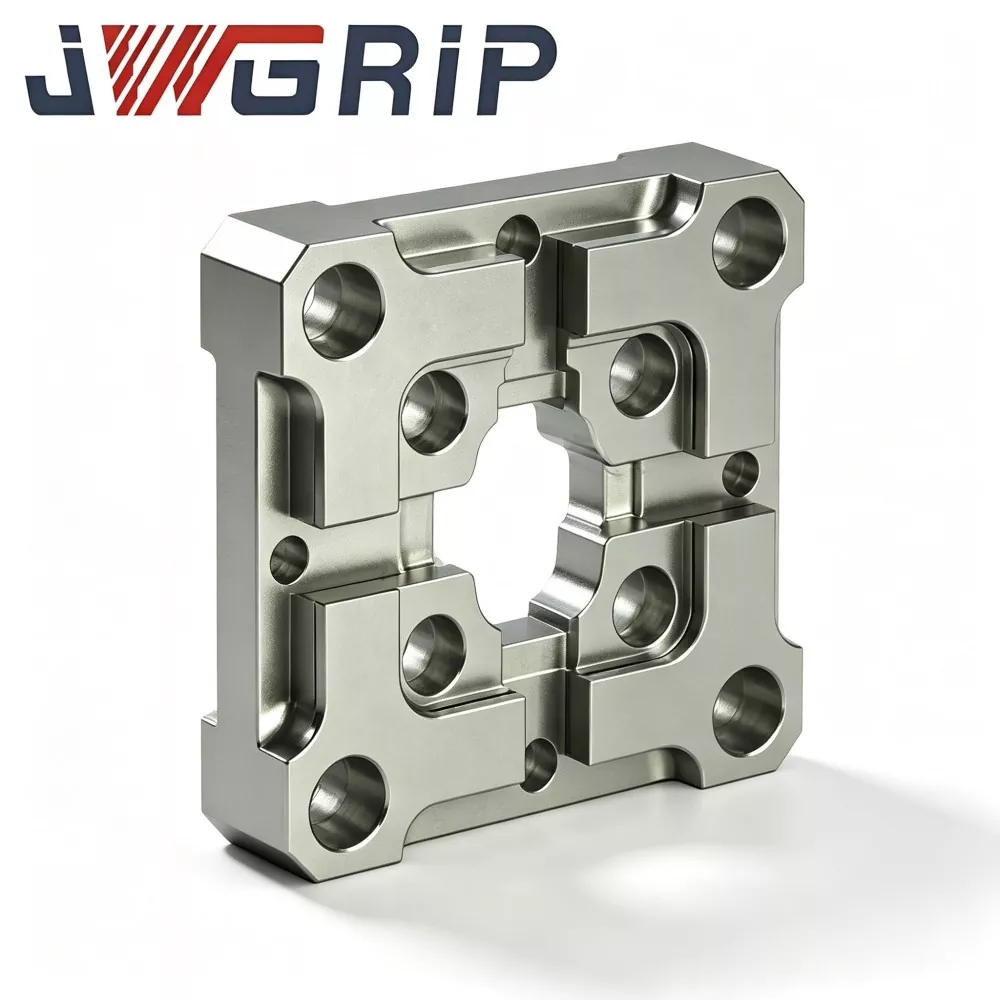
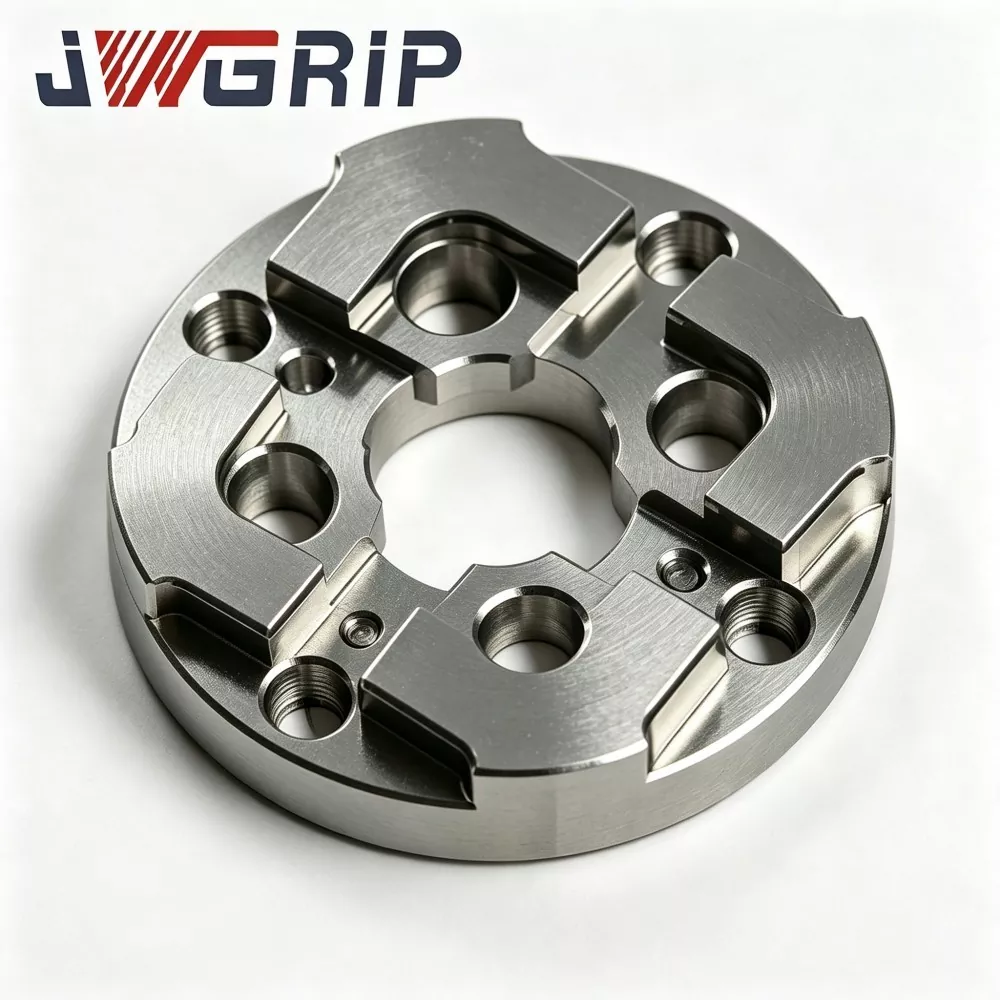
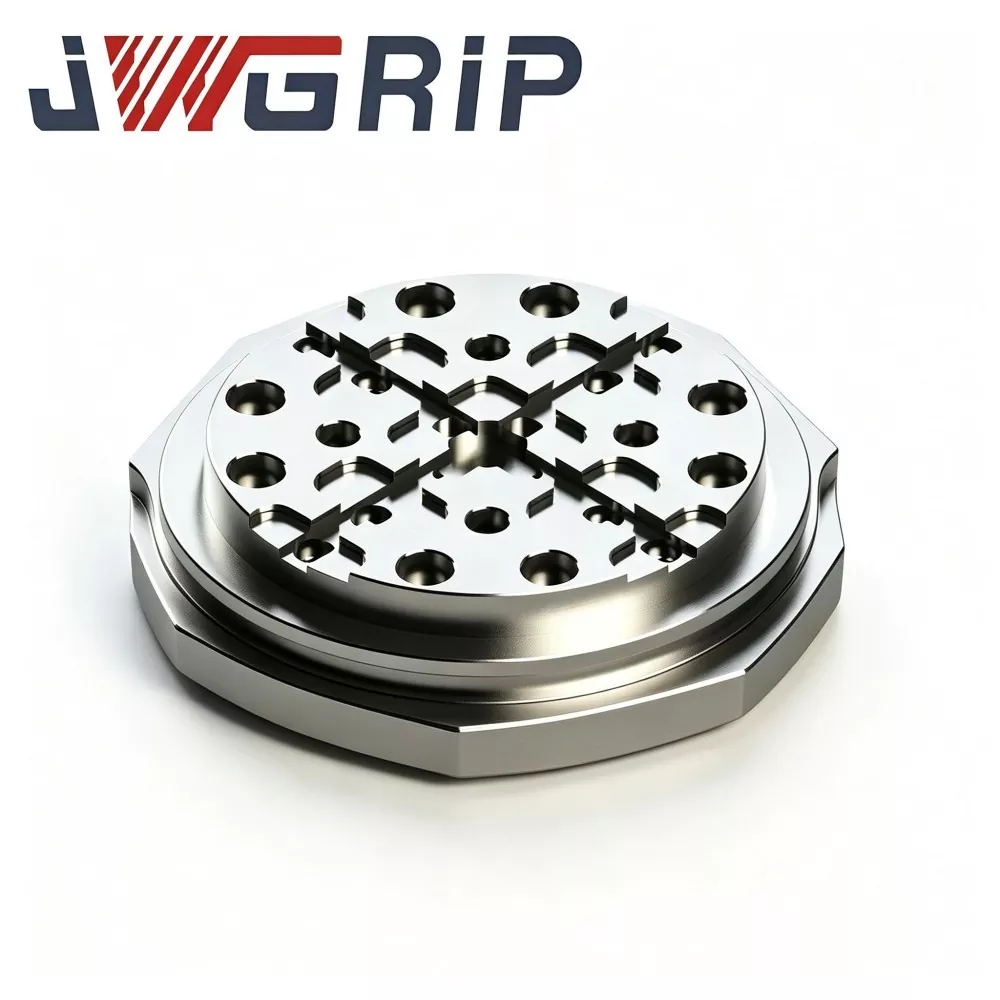
JWGRIP - бұл Қытайдағы R-Type 70x70 EDM орталықтандыру тақтасының кәсіби өндірушісі және жеткізушісі, ол EDM арматурасының әртүрлі орналасу талаптарын қанағаттандыру үшін зауытқа тікелей жеткізуді және теңшелген құрылымдық модификацияны қамтамасыз етеді. Бұл электродты орналастырудың жоғары дәлдігі бар интегралды электродты позициялау эталоны болып табылады, ол тез орталықтандыруға және қайталанатын электродтарды орналастыру тапсырмаларына назар аудара отырып, шұңғылша EDM қалыптарын жасау шеберханалары үшін арнайы оңтайландырылған. Ол кернеулі дисперсті R-типті ішкі фасканың ауысу құрылымын және ультра тұрақты эталондық позициялау өнімділігін бір ықшам бірлікке біріктіреді, дәстүрлі жалпақ орталау тақталарының өткір жиектерінің тозуын және анықтамалық дрейф ақауларын тиімді шешеді.
Бұл жоғары қайталанатын дәлдіктегі EDM орталау тақтасы тамаша тегістік пен параллельді қамтамасыз ету үшін көп сатылы кернеуді жеңілдететін өңдеуді, кәсіби бетті қатайтуды және ультра дәлдіктегі екі бетті тегістеу технологиясын қолдана отырып, алдын ала тұрақтандырылған легірленген болаттан жасалған. Жаңартылған R-типті фасканың ауысу құрылымы арматураны қайта-қайта орнату және тиеу-түсіру циклдері кезінде жергілікті түйіспе кернеуін таратады, позициялау жиегінің ойықтарының тозуын және ұзақ мерзімді анықтамалық деформацияны тиімді тежейді. Ол жиі қолмен калибрлеуден және цех температурасының ауытқуынан туындайтын жинақталған орналасу қателерін жояды, көп қуысты пакетті қалыптарды өңдеу кезінде электродтардың концентрлік тұрақтылығын және тұрақты ұшқын аралығын сақтайды.
R-Type 70x70 EDM орталау тақтасы электрод құралдарын орнату процедураларын айтарлықтай жеңілдетеді, қолмен орталықтандыру уақытын қысқартады, мыс және графит электродтары үшін адам әсерінен орын алудың ауытқуын азайтады және қалыптарды қайта өңдеу жылдамдығын төмендетеді. Стандартты зауыттық тікелей жеткізуді және сызбаға негізделген саңылаулардың орналасуын және позициялау бастық өлшемін теңшеуді қолдай отырып, ол жоғары тиімділік пен жоғары дәлдіктегі EDM қалыптарын өндіру үшін жоғары сенімді эталондық кепілдік береді.
Артықшылық схемасы
Үлкен көлемді көп электродты шұңғылшамен жұмыс істейтін қалып жасау шеберханалары кәдімгі төртбұрышты иықты орталықтандыру тақталарынан туындайтын жасырын сапа қауіптеріне тап болады:
Жүздеген электродты қондыру циклдарынан кейін өткір ішкі бұрыштар шегініс пен ішінара қажалуды тудырады. Жіңішке тозуды әдеттегі визуалды тексеру арқылы анықтау мүмкін емес, бірақ концентрлік сілтеме дыбыссыз қозғалады.
Ауытқу бірте-бірте жинақталады. Мәселелер анықталған кезде, бірнеше қалып қуыстары өңделіп қойған, нәтижесінде құйманың жоғары құнды қалдықтары, нашар ұшқын саңылауларының біркелкілігі және қуыстың бүйір қабырғаларының біркелкі емес эрозиясы орын алды.
JWGRIP R-Type 70x70 EDM орталықтандыру тақтасын осы практикалық ауырсыну нүктелері үшін оңтайландырады:
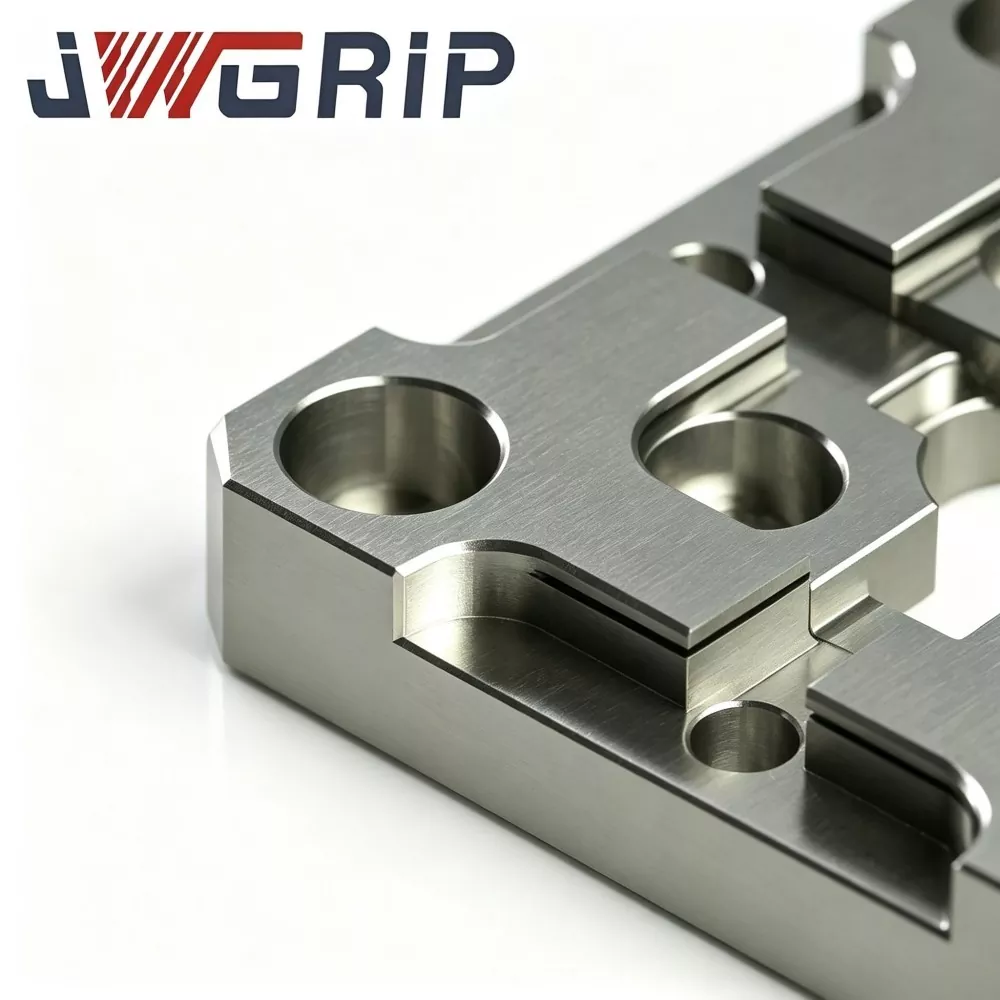
1. R-тәрізді ішкі фаска қондыру контактінің кернеуін таратады және иықтарды орналастырудағы шегініс түріндегі тозу қаупін азайтады.
2. Алдын ала тұрақтандырылған легирленген болаттан жасалған көп дөңгелек жоғары температурада ескіруі бар субстрат ішкі қалдық кернеуді айтарлықтай жояды және температура ауытқуы мен үздіксіз қысу әсерінен болатын эталондық бұрмалауға қарсы тұрады.
3. Екі бетті ультра дәлдіктегі тегістеу механикалық орталықтандырудың тұрақты эталоны үшін жоғары тегістік пен параллельділікке кепілдік береді.
4. Қолмен орталықтандыру процедураларын жеңілдетеді, қайта жұмыс жылдамдығын төмендетеді және дәлдікпен EDM өндірісі үшін жалпы өлшемнің сәйкестігін жақсартады.
5. Шағын 70×70 сыртқы өлшемі негізгі EDM арматура кеңістігіне сәйкес келеді; Электродты автоматты түрде өзгерту EDM ұяшығы жобалары үшін сызбаға негізделген реттелетін саңылау үлгісі және орналасу басты модификациясы қолжетімді.
Жұмыс принципі
JWGRIP R-Type 70×70 EDM центрлеу пластина - бұл шұңғылшықтың EDM электродтарын алдын ала орналастыруға және концентрлік калибрлеуге арналған арнайы анықтамалық компонент:
1. EDM жұмыс үстелі мен электрод ұстағышы арасына орнатылған. Ол мыс, графит немесе мыс-вольфрам электродтарын ауыстырған кезде қайталанатын механикалық орталықтандыру анықтамасын қамтамасыз етеді.
2. Кәдімгі орталау тақталары өткір бұрышты ішкі иықтарды қабылдайды. Әрбір қондыру соққысы кернеуді кішкентай бұрыштық аймақтарға шоғырландырады және қайталап басқаннан кейін жергілікті пластик шегіністерді тудырады.
3. Негізгі құрылымды жаңарту: R-тәрізді ішкі фаскалардың тегіс өтуі айнымалы қондыру кезінде тиімді контакт аймағын кеңейтеді, тар өткір бұрыштардың орнына үлкен беттерге қысым күшін таратады, шегіністердің тозуын бәсеңдетеді және ұзағырақ қызмет көрсету циклдері үшін бастапқы концентрлік көрсеткішті сақтайды.
Қолдану туралы маңызды ескерту: Бұл пластина тек механикалық алдын ала орталықтандыруды қамтамасыз етеді және зонд негізіндегі координатаның дәл калибрлеуін алмастыра алмайды. Осы орталықтандыру тақтасына механикалық қондырудан кейін операторлар стандартты EDM процесінің ерекшеліктеріне сәйкес зонд өтемесін іске қосуы керек. Ол инъекциялық қалып, құю-қалыпты және дәл штамптау-кірістіру EDM өңдеу үшін кеңінен қолданылады, әсіресе электродтарды жиі ауыстыратын сериялық өндіріс цехтары үшін қолайлы. Оны EDM жұмыс үстеліне, нөлдік патрон негізіне немесе реттелетін арматураның тірек тақтасына орнатуға болады.
Негізгі техникалық өнімділік сипаттамалары
1. Оңтайландырылған R-типті ішкі төсеніштің тозуға қарсы конструкциясы Салыстырмалы төзімділікті сынау қондыру әсерінің бірдей жиілігінде көрсетеді, JWGRIP R-типі 70×70 EDM орталау тақтасы әдеттегі өткір иықты орталықтау пластиналарымен салыстырғанда, жергілікті жанасу кернеуін шамамен 29%-ға төмендетеді, бұрылыстардың қайталануы және қайталану қаупін азайтады.
2. Көп циклды кернеуді жеңілдететін тұрақтандыру Қорытпа болаттан жасалған негіз қалдық ішкі кернеудің көпшілігін жою үшін өрескел өңдеуден кейін екі айналымдық жоғары температурада ескіруді алады. Цех ішінде қоршаған орта температурасы 17-29 ℃, дайын тақтайшаның тегістігінің вариациясы ≤0,0025 мм, температура ауытқуынан туындаған эталондық бұрмалануды болдырмайды.
3. Екі жақты ультра дәлдіктегі тегістеу Үстіңгі анықтамалық беті мен астыңғы орнату деректерінің екеуі де өте дәлдікпен тегістеледі. Тегістігі ≤0,002 мм; жоғарғы-төменгі деректер арасындағы параллельдік ≤0,003 мм. Жоғары параллелизм пластинаны аудару арқылы балама бетті пайдалануды қолдайды.
4. Жергілікті бетті қатайтатын өңдеу Негізгі орналасу-иық аймақтары арнайы беттік қатайтуды алады, бет қаттылығы HRC 58-62 жетеді. Күшті тозуға қарсы қабілеті бөлшектердің сызатына және қондыру соққыларына қарсы тұрады; жұмыс істемейтін аймақтар тұтас тақтайшаның сынғыш сынуын болдырмас үшін субстраттың тиісті қаттылығын сақтайды.
5. Диэлектрлік сұйықтыққа төзімді коррозияға қарсы әрлеу Сыртқы бетті пассивациялау тотқа қарсы өңдеу. Ұзақ уақыт бойы шашыраған EDM диэлектрлік-сұйықтығы мен ылғалды цех атмосферасына төтеп береді, тотығуды және тоттың пайда болуын бәсеңдетеді.
6. Алдын ала өңделген монтаждау мүмкіндіктері бар стандартты өлшемді ықшам 70×70 сыртқы ізі, алдын ала дайындалған орналастыру түйреуіштері және қарсы бұранда тесіктері. Тікелей орнату екінші өңдеусіз нөлдік нүктелі арматура интерфейстерінің көпшілігіне сәйкес келеді.
7. Қадағаланатын толық элементті метрологиялық тексеру Әрбір дайын құрылғыда лазермен ойылған бірегей сериялық нөмір бар. Тегістігін, параллелизмін және R-факасының өлшемін қамтитын толық тексеру жазбалары мұрағатталған, бұл жоғары көлемді қалыптау кәсіпорындары үшін қадағаланатын сапаны бақылауды қолдайды.
Толық өндіріс жұмыс процесі
JWGRIP R-Type 70x70 EDM орталау тақтасының әрбір партиясы толық ретті өндіріс жұмыс процесін қатаң түрде бақылайды:
Шикізаттың түсетін химиялық құрамы мен қаттылығын тексеру → CNC дөрекі фрезерлеу → жоғары температурада кернеуді жеңілдететін бірінші айналым → жартылай өңдеу → R типті ішкі фаскаларды қалыптау → кернеуді жеңілдететін қайталама қартаю → жергілікті бетті қатайту → екі бетті дәлдікпен өңдеу → тегістеу және тегістеу CMM толық геометриялық тексеру → лазерлік сериялық нөмірді таңбалау → тоттануға қарсы пассивация → соңғы визуалды қайта тексеру → дайын өнімді сақтау.
Өндіріс ISO 9001 сапа-менеджмент-жүйесінің талаптарына сәйкес келеді.
Өзек өлшейтін аспаптар: координаталық-өлшегіш-машина, беттің тегістік интерферометрі, қаттылықты өлшегіш; барлығы мерзімдік ресми метрологиялық калибрлеуден өтеді.
Әрбір дайын бөлік тәуелсіз тексеру актісімен қоса беріледі; материалды сынау сертификаттары тұтынушының сұранысы бойынша берілуі мүмкін.
Сақтау бойынша практикалық кеңес: Орталау тақтасын арнайы соққыға төзімді өлшегіш қораптың ішінде сақтаңыз. Ауыр заттың соғуынан және металл чиптерінен сызатпаңыз. Тіпті көрінбейтін шағын шегініс позициялау дәлдігін бұзады. Әрбір машинада қолданғаннан кейін сақтау алдында орналасу иықтары мен тірек беттерін түксіз жұмсақ шүберекпен толығымен сүртіңіз.
Дұрыс құрастыру және жұмыс процесі
1. Орнату алдында арматураның негізін орнату жазықтығын, бекіту саңылауларын және орталықтандыру тақтасының төменгі деректерін толығымен тазалаңыз; металл жоңқаларын, көміртегі ұнтағын және диэлектрик-сұйықтық қалдықтарын кетіріңіз. Ұсталған бөгде бөлшектер тақтайшаны қисайтып, орталықтандыру көрсеткішін бұрмалайды.
2. Ұсынылған айналу моментіне сәйкес қарсы бұрандаларды бекітіңіз. Шамадан тыс айналу моменті пластинаның жергілікті деформациясын тудырады және тегістікті бұзады; жеткіліксіз момент қондыру әсерінен пластинаның жылжуына әкеледі.
3. Электрод-дөңгелегі мен R-типті орналасу иықтары арасындағы ауыр соғылуды болдырмаңыз; механикалық алдын ала орталықтандыру үшін жұмсақ контактілі қондыру режимін қабылдаңыз.
4. Механикалық алдын ала орталықтандырудан кейін EDM процесінің сипаттамаларына сәйкес зонд координатының орнын толтырыңыз. Ешқашан жұқа зондтауды өткізіп алмаңыз және соңғы өңдеу үшін тек механикалық орталықтандыру нәтижесіне сеніңіз.
5. Әр 7-10 жұмыс күні сайын үлкейткіш әйнек астында иықтардың орналасуын тексеріңіз; шегініс, сызат немесе ойық табылған кезде пластинаны дереу ауыстырыңыз.
Дұрыс емес операцияларды болдырмау керек
1. Біріктіретін беттерді тазаламай орнату: сэндвичке салынған чиптер жасырын көлбеу ауытқуды тудырады.
2. Күшті балғамен қондыру: қатты соққы иықтарда көрінбейтін шағын шегіністерді тудырады.
3. Бұранданы шамадан тыс бекіту: ішкі кернеу мен пластина корпусының тұрақты геометриялық бұрмалануын тудырады.
4. Зондты дәл калибрлеуді өткізіп жіберіңіз және механикалық орталықтандыру нәтижесін өңдеудің соңғы эталоны ретінде алыңыз.
Неліктен JWGRIP таңдау керек
1. Тәжірибелік EDM жұмысы бойынша ғылыми-зерттеу және тәжірибелік-конструкторлық жұмыс тәжірибесі Біздің инженерлік командамыз қалып техниктерінен көптеген сайттағы пікірлерді жинақтайды. Өнімнің итерациялары тек теориялық сызба параметрлерінің орнына нақты дүкендегі кедергілер үшін оңтайландырылған.
2. Толық қондырғыны жөнелту алдындағы қатаң тексеру Көптеген бәсекелестер үлгі алу өлшемдік тексеруді ғана қабылдайды. Әрбір JWGRIP R-Type 70×70 EDM орталықтандыру тақтасы жеткізілім алдында сәйкес келмейтін бөлшектерді экранға шығару үшін CMM толық элементті геометриялық тексеруді аяқтайды.
3. Стандартты және реттелетін тапсырыстар үшін тұрақты жеткізу уақыты 70×70 стандартты өнімдер өндіріс қорын сақтайды. Теңшелетін орналасу бастығы немесе саңылау орналасу талаптары үшін инженерлік топ 12 жұмыс күні ішінде сызбаны қарап шығуды аяқтайды және мүмкін болатын кестені растайды. Стандартты тапсырыс мерзімі: 10-15 жұмыс күні.
4. Қолданбаға бағытталған техникалық қолдау Тұтынушылар құрастыру шатасуымен немесе қалыптан тыс орталықтандыру өнімділігімен кездескенде, техникалық қолдау көрсету тобы нақты EDM шеберханасының тәжірибесіне негізделген ақауларды жою бойынша практикалық ұсыныстар береді.
5. Толық топтаманың бақылау мүмкіндігін басқару Әрбір пластинаның эксклюзивті сериялық нөмірі болады. Орналасқан жерді анықтауға байланысты күтпеген мәселелер пайда болғаннан кейін, бастапқы өндірістік параметрлер мен тексеру мұрағаттарын түбірлік техникалық талдау үшін жылдам алуға болады.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP R-Type 70x70 EDM орталықтандыру тақтасы барлық орталықтандыру ауытқуларын жоя алады ма?
A1: Ол тұрақты механикалық алдын ала орталықтандыру эталонын қамтамасыз етеді және барлық ауытқу көздерін жоя алмайды. Зондқа негізделген соңғы координат өтемі міндетті болып қала береді. Орналастыру қатесі сондай-ақ тозған электрод-дөңгелектен, бос бекітпеден немесе электрод-сабақ деформациясынан туындауы мүмкін. Операторлар периодты түрде барлық айлабұйымдарды тексеріп отыруы керек.
2-сұрақ: Бұл орталықтандыру тақтасы ауыр салмақты үлкен өлшемді графит-электродты айлабұйымдарды жиі қондыру үшін жарамды ма?
A2: Ол графит-электрод-жиг орталықтандыру жұмыстарын қолдайды. Өте ауыр жинақтар үшін қондыру контактінің күшін қатаң бақылаңыз және зорлық-зомбылыққа жол бермеңіз. Тіпті R-факасын оңтайландыру кезінде де шамадан тыс соққы жүктемесі позициялау иықтарында шегіністерді зақымдайды.
3-сұрақ: Стандартты емес саңылау үлгісін немесе арнайы орналасу басты өлшемін теңшей аласыз ба?
A3: Иә. Саңылаулардың орналасуына, позициялау басты геометриясына, тегістікке және параллельдік төзімділікке қойылатын нақты талаптары бар толық техникалық сызбаларды жіберіңіз. Инженерлік бөлім 12 жұмыс күні ішінде өндіріс қабілеттілігін бағалайды және ресми баға ұсыныстарын береді.
4-сұрақ: Қандай зақым жағдайлары кепілдіктен шығарылады?
A4: Бұл жоғары дәлдіктегі орналасу жұмысын ұстау компонентіне жатады. Кепілдік жеткізілім кезінде спецификациядан тыс тегістік, параллельдік және қаттылық сияқты өндірістен туындаған ақауларды қамтиды. Соқтығысу, дұрыс орнатылмау моментін орнату, бөлшектердің сызат алуы және қалыпты қызмет көрсету тозуынан туындаған зақым кепілдік мерзімінен тыс болып табылады.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар