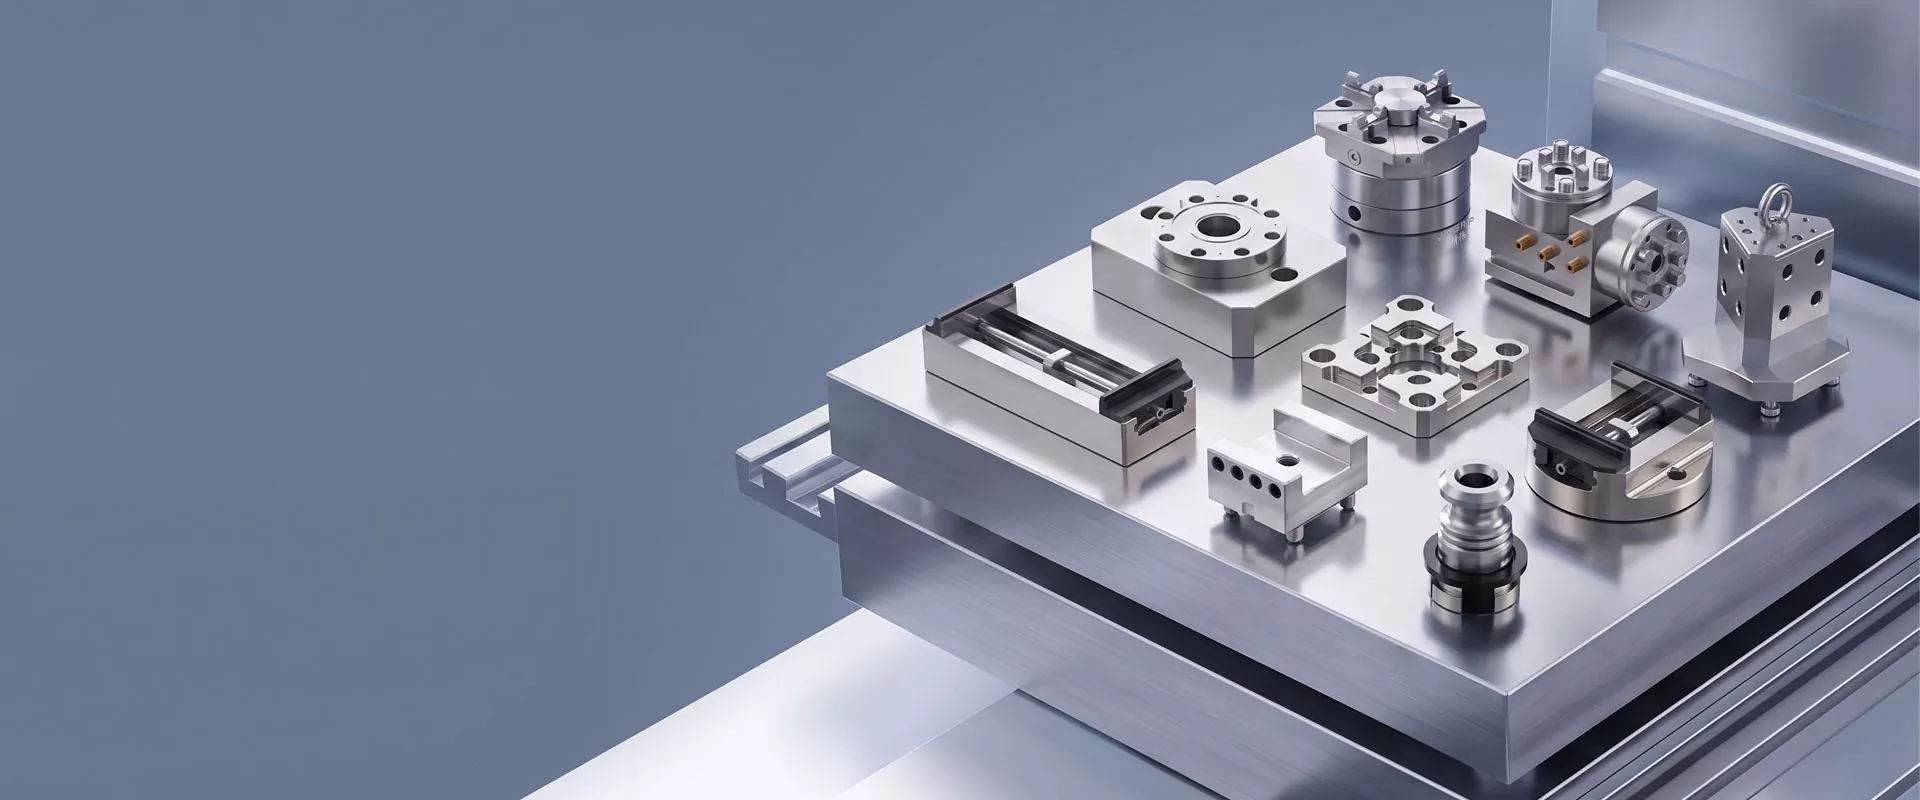
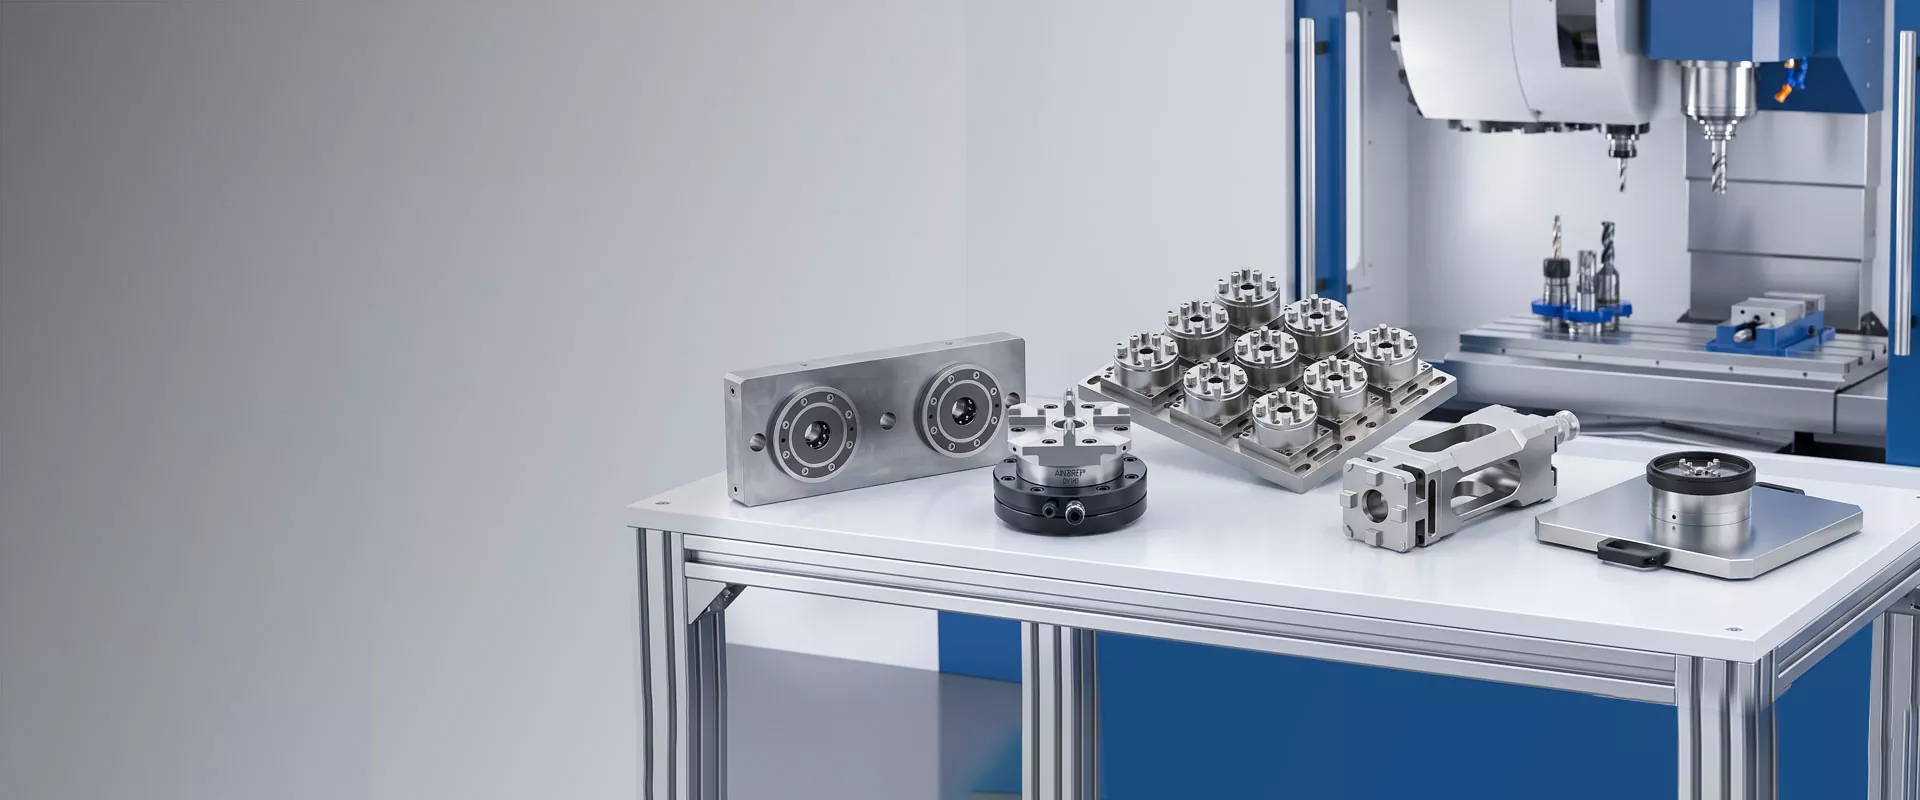
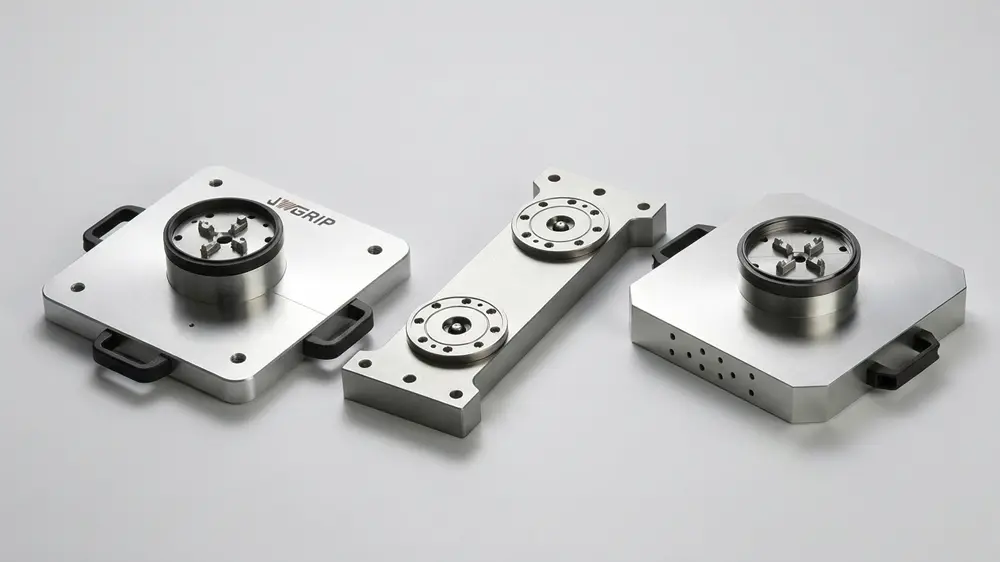
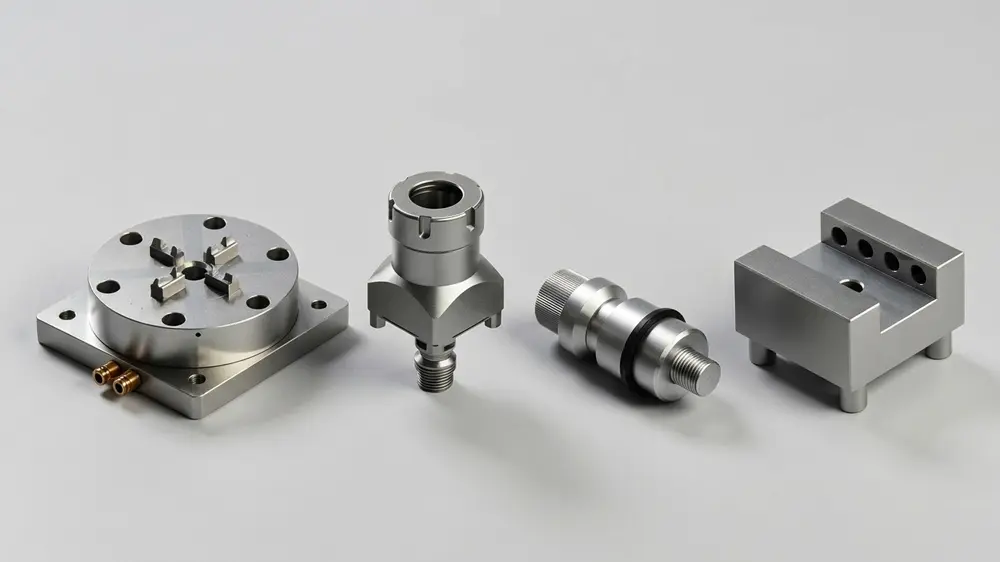
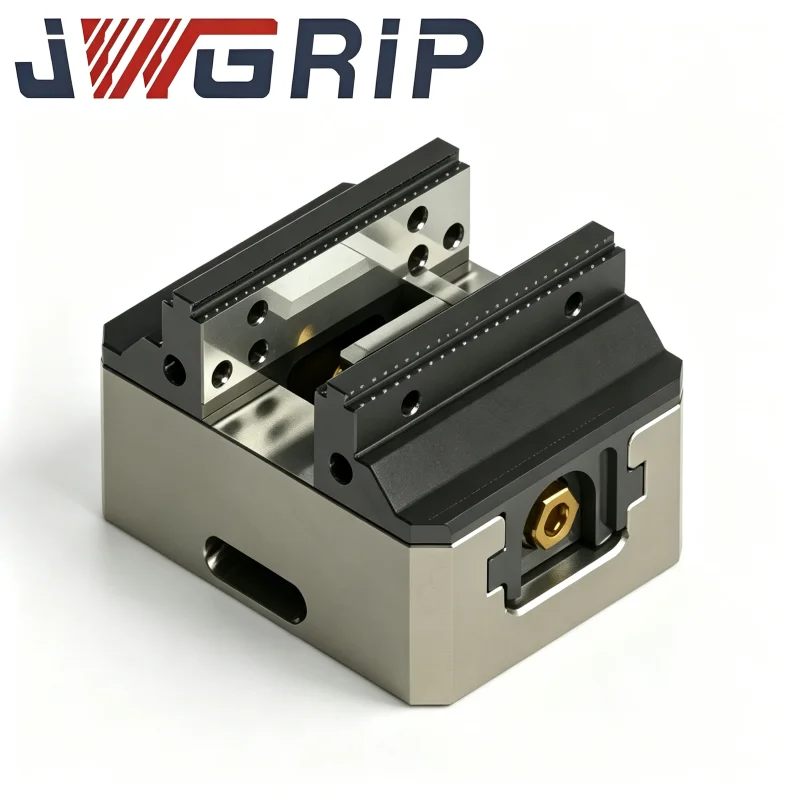
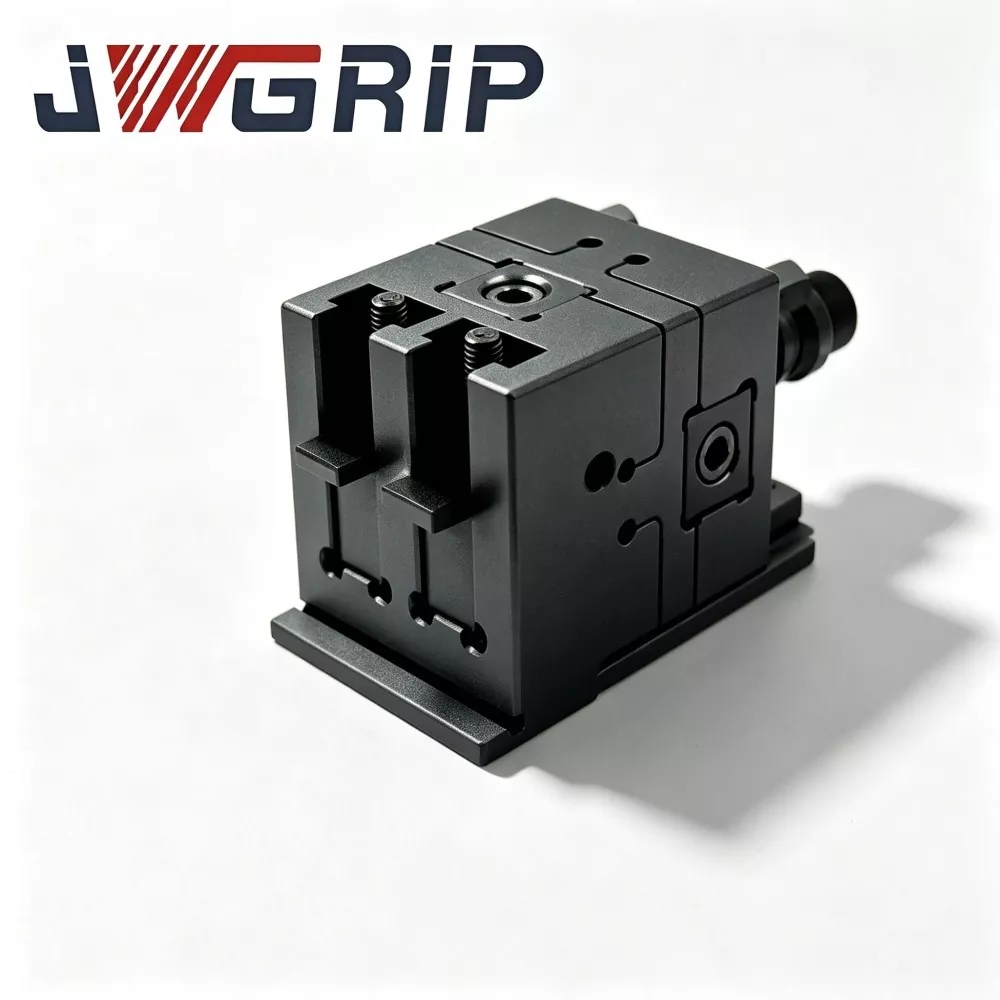
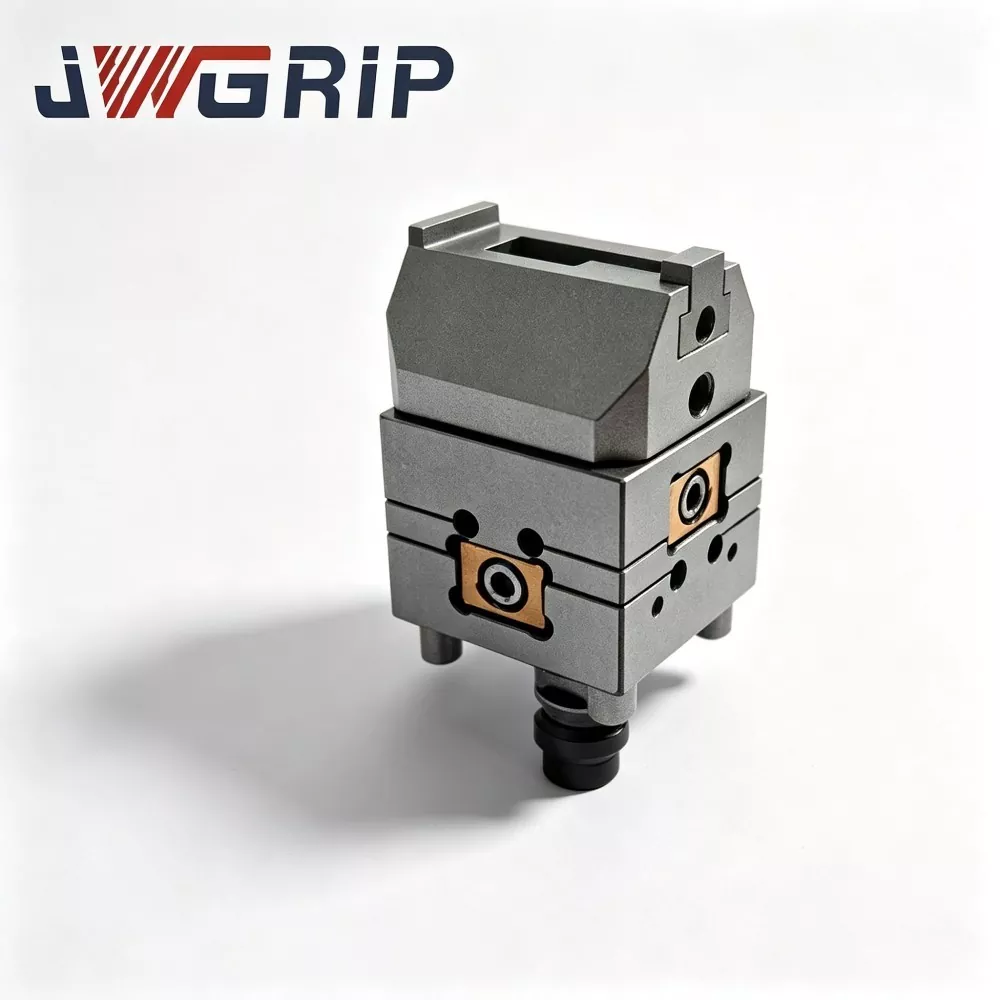
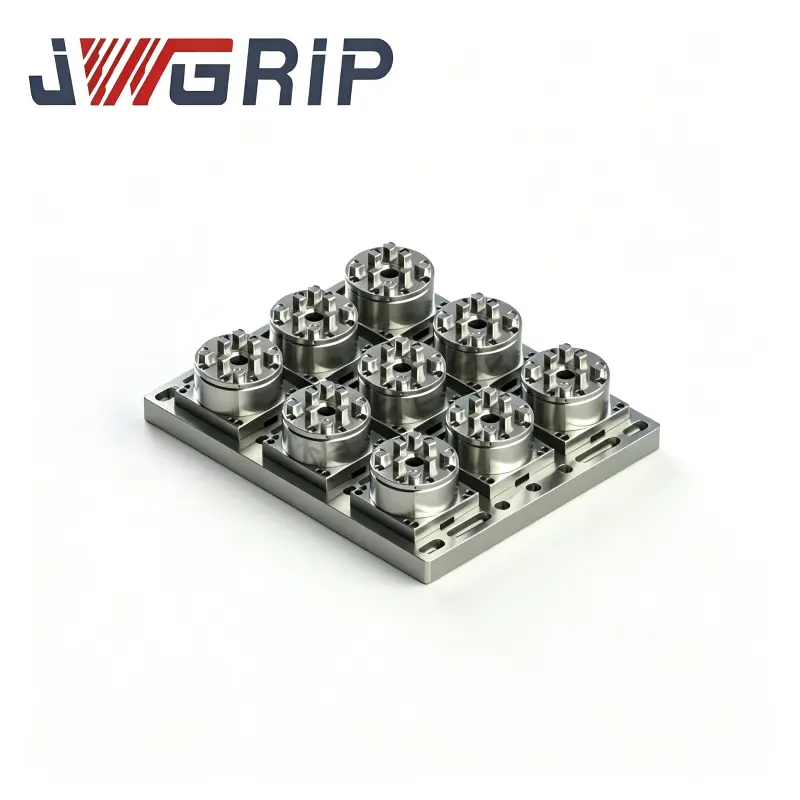
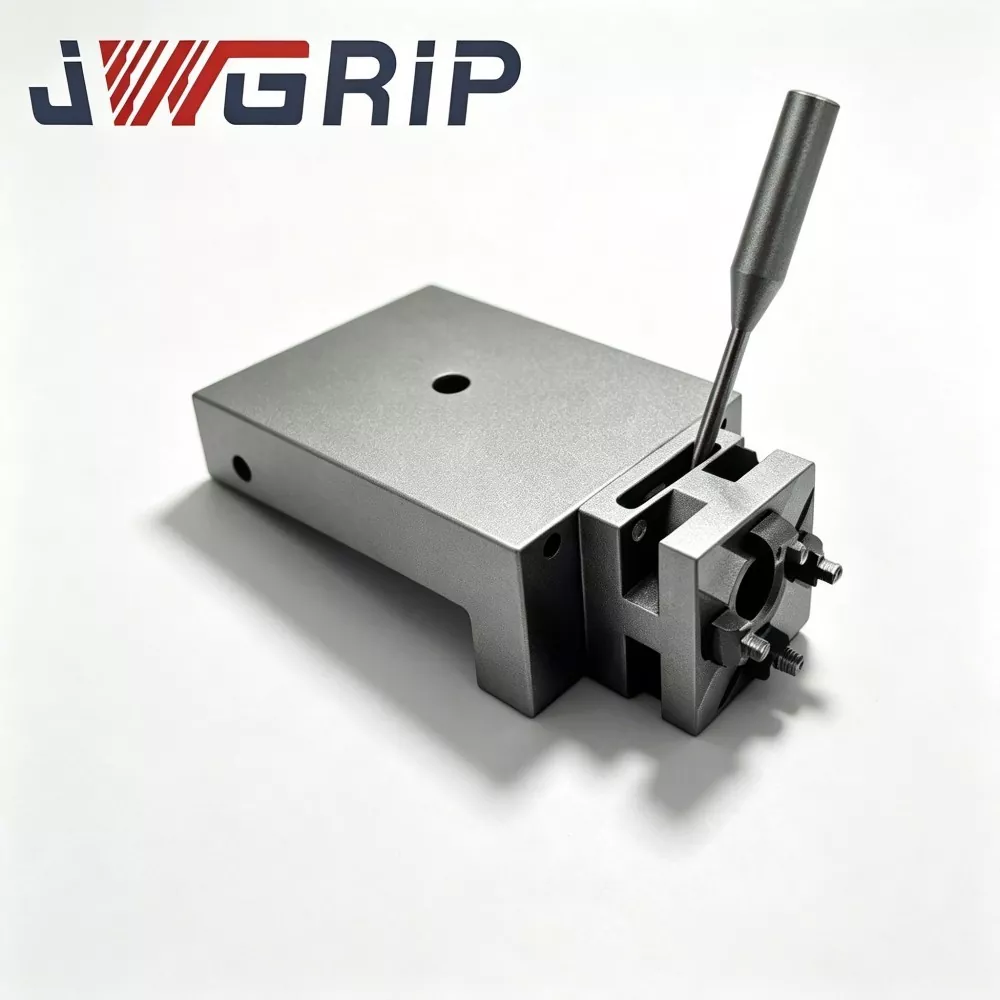
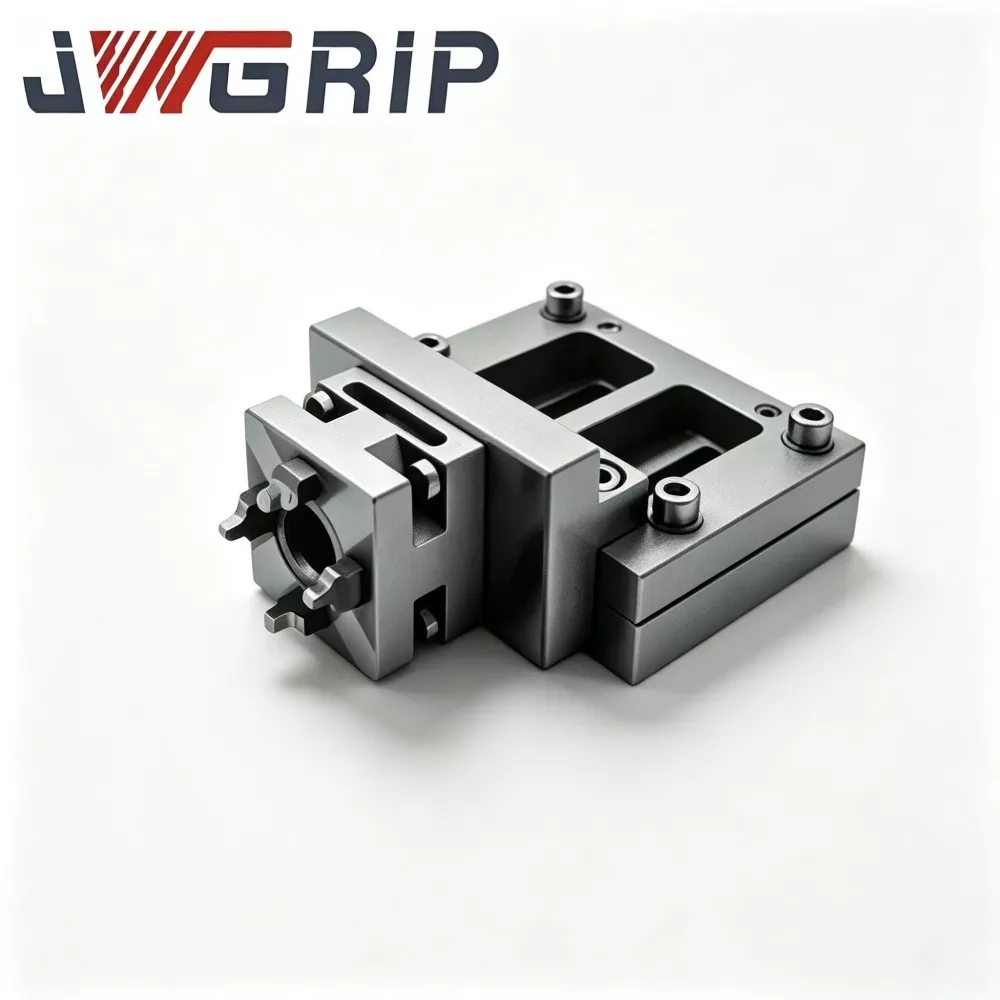
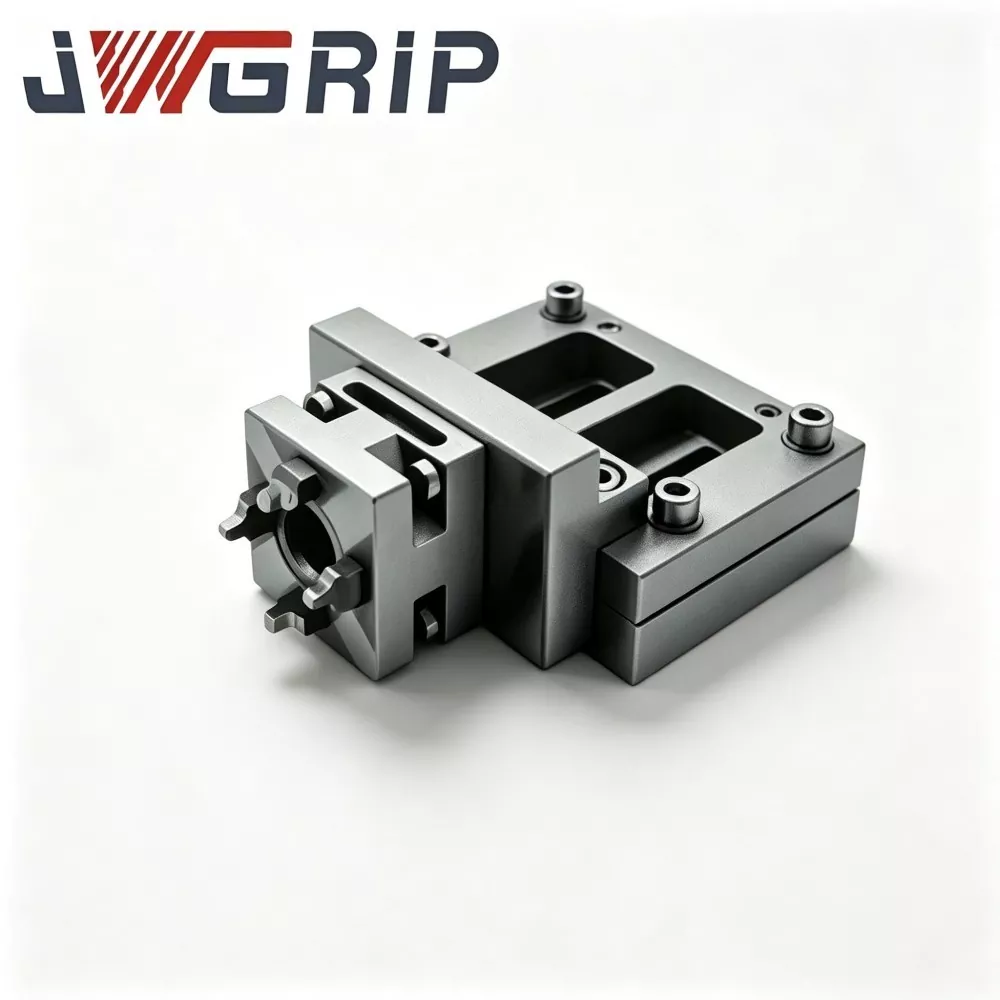
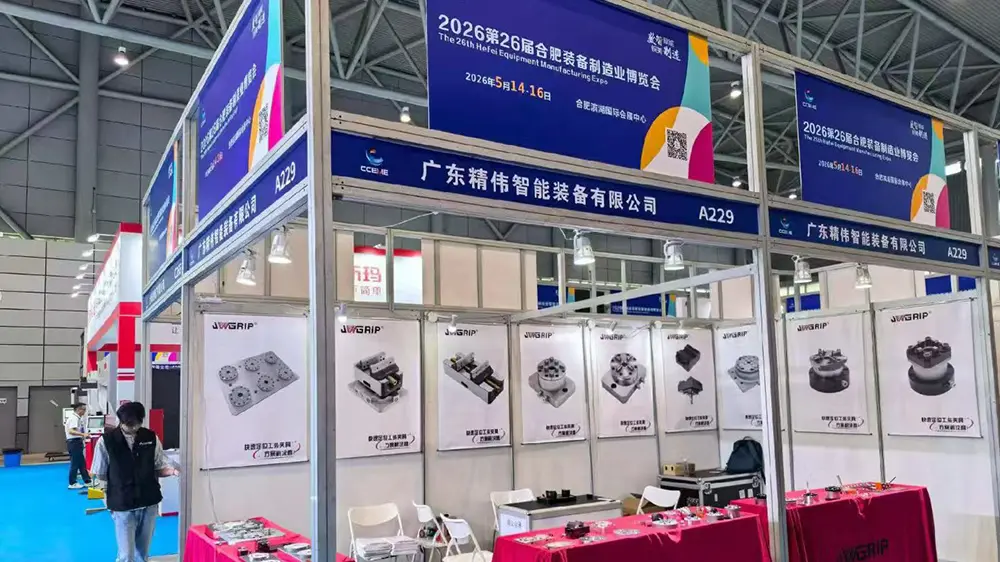
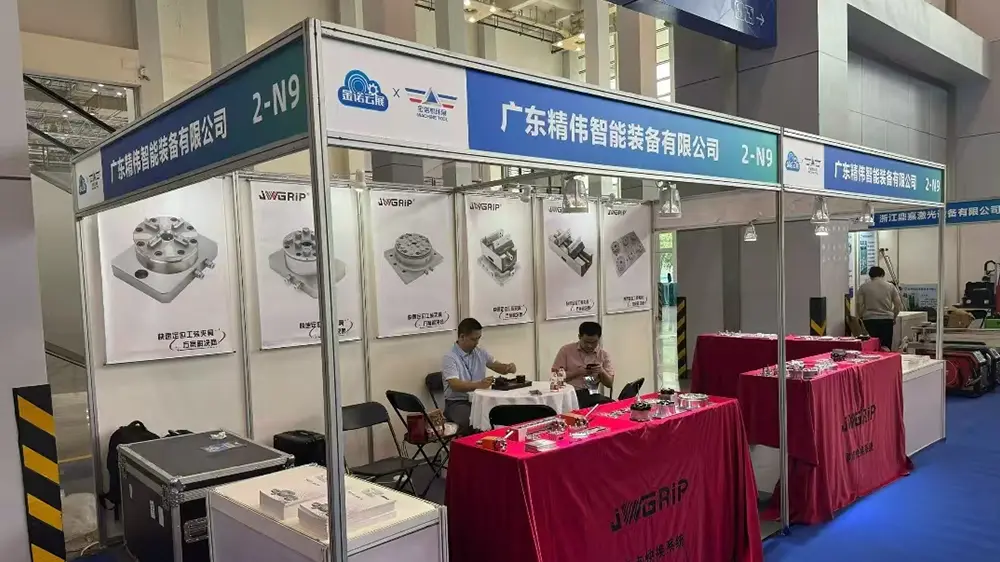
Wire EDM Workholding Fixtures тәжірибелі әзірлеушісі және өндірушісі ретінде,JWGRIPсу астындағы дәлдікпен кесу процестеріне арналған адаптивті сыммен кесу қысқыштары, реттелетін орналасу кронштейндері және бұрмалануға қарсы тірек жинақтары үшін тәуелсіз техникалық әзірлемелерді қамтамасыз етеді. JWGRIP-тің аппараттық желісі де қамтидыR-Type EDM Workholding Systemжәне CNC өзін-өзі орталықтандыратын бұрыштар, кросс-процесстік дәлдікпен өндіруге арналған арматураны сәйкестендірудің әртүрлі мәселелерін шешеді.
Көптеген дәлдік шеберханалары су астында қалған сымдарды кесу операциялары үшін жарамсыз арматура жабдығынан қаншалықты дайын бөлшектердің істен шығуын бағаламайды. Кәдімгі CNC фрезерлеуден айырмашылығы, сымды EDM деионизацияланған диэлектрлік суды жуу кезінде үздіксіз жұмыс істейді. Бекіткіш материалды нашар таңдау ұзақ кесу циклдерінде тот басуға, қақтың жиналуына және қысу күшінің ыдырауына әкеледі. Қабырғасы жұқа, нәзік немесе контуры дұрыс емес дайындамалар біркелкі емес сығу күші немесе күшті су ағынының әсерінен микродеформацияға оңай ұшырайды.
Сіз станок параметрлерінің қателерінен емес, тұрақсыз ұстау жағдайларына байланысты қанша білікті бөлшектердің жойылатынын ойладыңыз ба? Операторлар дайындамаларды қайта орнатқаннан кейін анықтамалық көрсеткіштерді түзетуге көп жұмыс уақытын жұмсайды, бұл нақты тиімді кесу ұзақтығын қысқартады. Дәл осы себепті арнайы жасалған Wire EDM жұмыс құрылғылары жоғары сапалы сыммен кесілген жаппай өндіріс пен прототиптік тапсырмалар үшін таптырмас жабдыққа айналады.
Әдеттегі жасырын арматураға қатысты мәселелер
Жалпы мақсаттағы ілмектерде коррозияға қарсы материалды өңдеу жоқ. Диэлектрлік сұйықтыққа ұзақ уақыт батырылғаннан кейін орналасу беттері шұңқырланып, масштабталады, бұл келесі партиялар үшін көрінбейтін орналасу дрейфін әкеледі.
Шамадан тыс жергілікті қысқыш кернеу жұқа қабырғалы дайындамаларды қысады. Тіпті кішкене серпімді деформация бөлшектерді босатқаннан кейін қайта көтеріліп, жоғары дәлдіктегі компоненттер үшін рұқсат етілмеген өлшемдер мен тегістік қателерін тудырады.
Бірыңғай анықтамалық интерфейстерсіз операторлар дайындамалар ажыратылған және қайта орнатылған сайын толық индикаторлық калибрлеуді қайталауы керек. Қайталанатын қолмен орталықтандыру адам енгізген жиынтық ауытқуды тудырады.
Бөлшектерді фрезерлік, шұңғылша EDM және сым кесу станциялары бойынша дәйекті өңдеу қажет болғанда, қарапайым айлабұйымдар әртүрлі станок платформалары арасында деректердің тұрақты берілуін сақтай алмайды. Қосымша қайта туралау жұмыстары цехтың жалпы өнімділігін төмендетеді.
Негізгі артықшылық
Сымды EDM қондырғылары магнитті емес, коррозияға қарсы баспайтын болаттан жасалған негізгі материалды қабылдайды. Негізгі орналасу беттері ұзақ циклды су астында өңдеу кезінде диэлектрлік су эрозиясына және қоқыстардың адгезиясына қарсы тұратын ультра жұқа ұнтақтау өңдеуден өтеді. Су төгетін ойықтың дизайны қалдық сұйықтықтың сақталуын азайтады және арматураны күнделікті тазалауды жеңілдетеді.
Көп нүктелі бөлінген қысқыш құрылымы контакт қысымын біркелкі таратуға көмектеседі. Ол жұқа және оңай деформацияланатын дайындамаларды анық қысу бұрмалануынсыз мықтап бекіту үшін жергілікті кернеудің шоғырлануын болдырмайды.
Модульдік комбинация орналасуы икемді құрастыруды қолдайды. Пайдаланушылар дайындаманың сұлбасына сәйкес тіректерді, адаптер орындықтарын, V-тәрізді қысқыш ұстағыштарды және арқалық паллет жинақтарын араластыра алады, әрбір жаңа келген бөлік үшін толық жаңа теңшелетін айлабұйымдар қажет емес.
Таңдалған арматура нұсқалары R-Type EDM Workholding System көмегімен деректермен бөлісуге мүмкіндік беретін үйлесімді деректер интерфейстерін сақтайды. Дайындамалар толығымен қайта зондтаусыз бастапқы орналасу анықтамасын сақтай отырып, шұңғылша ЭЗҚ мен сым кесетін жабдық арасында айнала алады.
Негізгі құрамдас модульдер
JWGRIP сыммен кесілген арматура портфолиосы тікелей қысқышты, айналмалы ілмекті ұстауды және қосалқы қолдау талаптарын қамтитын бір-бірімен байланысты екінші деңгейлі үш модульді қамтиды:
1. Сымды EDM патрондары
Өкілдік элементтер: дәлдікпен жұмыс істеуге арналған сым EDM тіреуіші, сым ЭЗҚ өңдеуге арналған пневматикалық патрон, сым ЭЗҚ-ға арналған RSM 50 паллет жинағы бар Unset адаптері, дәл өңдеуге арналған сым EDM патрон.
Бұл патрондар сыммен кесілген станоктың жұмыс үстеліне орнатылған негізгі тікелей қысқыш қондырғылар ретінде әрекет етеді. Қол үлгілері шағын сериялы сынақ өндірісіне сәйкес келеді; пневматикалық басқарылатын нұсқалар қайталанатын топтама тапсырмалары үшін тұрақты автоматты қысуды жүзеге асырады. Көп бағытты реттелетін құрылымдар күрделі геометриялық дайындамалар үшін орнату ығысуын өтейді.
2. Сымды EDM тістері
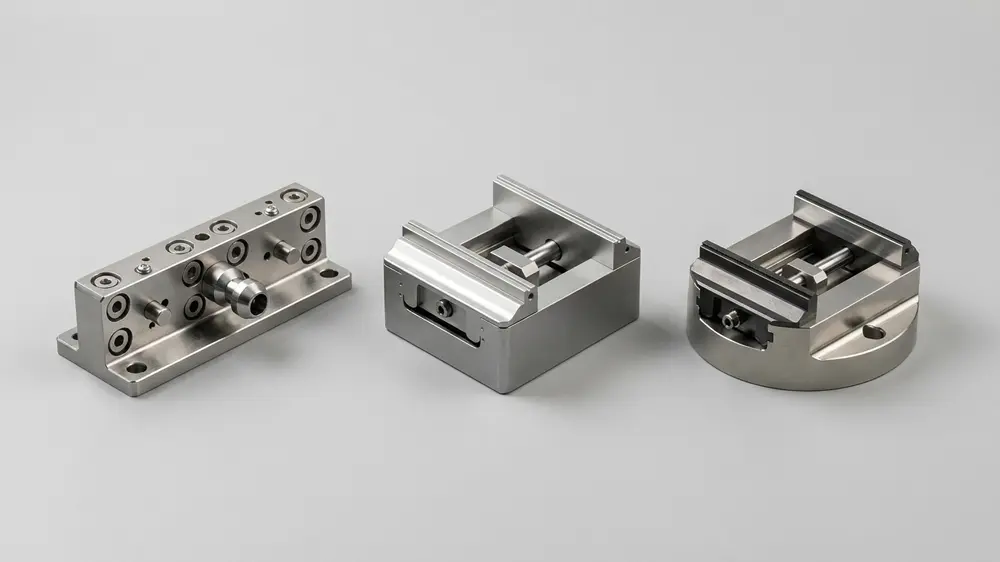
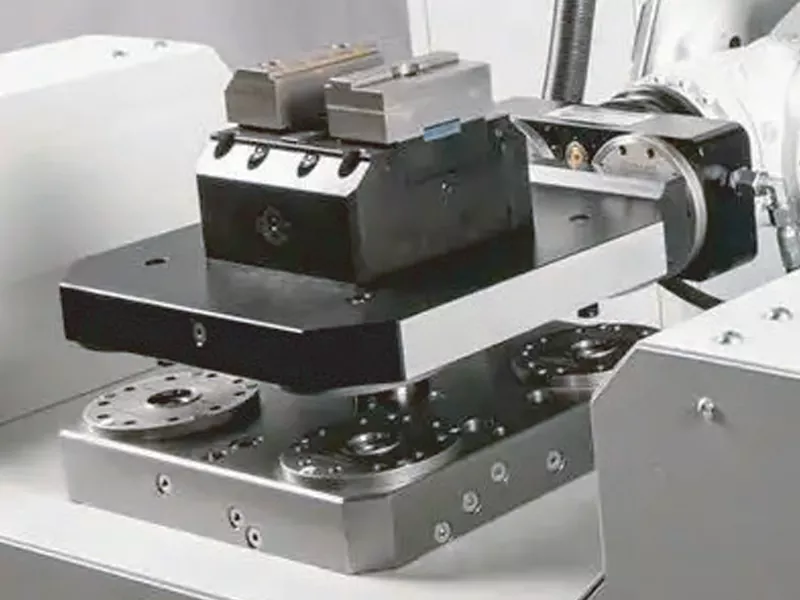
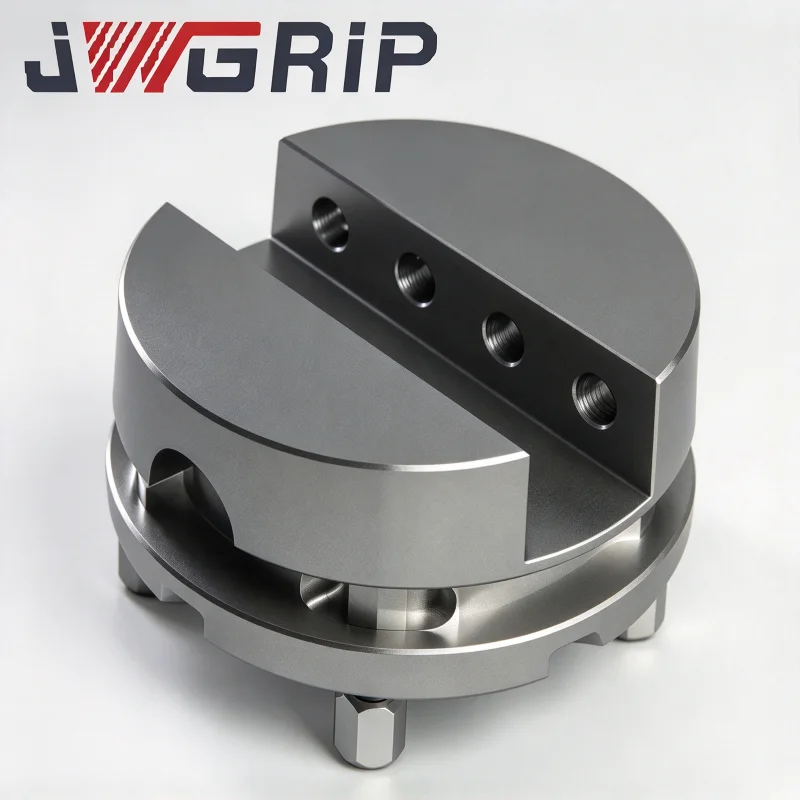
Өкілдік элементтер: Сымды ЭЗЖ үшін TP Unoset Vee Vise, 0-100мм Айналмалы сым ЭЗБ сырғасы, R-типті сым ЭЗБ супер Vise 0-77мм, Сымды ЭЗБ жұмысына арналған Unisis шаршы паллет жинағы.
Айналмалы тіреуіштердің корпустары қайталап қайта қыспай-ақ бұрышты реттеуге мүмкіндік береді. V-ойық ішкі профильдер цилиндрлік және дөңгелек штангаларға сәйкес келеді. Шаршы паллет жинақтары орташа және көп құрамды біріктірілген қысқыштарды тағайындау үшін орнату кеңістігін кеңейтеді.
3. Сымды EDM арматурасының керек-жарақтары
Өкілдік элементтер: сым ЭЗҚ өңдеуге арналған WEDM адаптері, сым ЭЗБ дөңгелек қысқыш ұстағышы, сым ЭЗҚ өңдеуге арналған арқалық паллет жинағы, дәлдікпен өңдеуге арналған WEDM анықтамалық элементі.
Бұл аксессуарлар тобы көмекші орналасу, өтпелі қосылым және эталонды орнату функцияларын береді. Арқалық стильдегі паллет жинақтары өте ұзын жіңішке бөлшектерге арналған үлкен аралықтағы тірек орынды ұсынады; сілтеме элементтері жиі бөлікті ауыстыру сценарийлері үшін қайталанатын эталондық бастауды қамтамасыз етеді.
Нақты шеберхана шарттарына сәйкес сымды кесу арматурасының дұрыс комбинацияларын қалай экрандауға болады?
1. Қолмен немесе пневматикалық сымды EDM патрондарын таңдау керек пе?
Төмен жиілікті партияны ауыстыру үшін қолмен патрондар үнемді. Егер сіз жоғары көлемді қайталанатын бөліктерге тапсырыстарды орындасаңыз және тұрақты қысқыш шығысын орындасаңыз, пневматикалық патрондар басымдықты қарастыруға лайық.
2.Жіңішке қабырғалы сынғыш бөлшектерге қандай арматура құрылымы сәйкес келеді?
Дайындаманы қысу деформациясын азайту үшін тар жиекті нүктелік түрдегі қысқыштардың орнына көп нүктелі бөлінген түйіспелі тістерге басымдық беріңіз.
3. Кесу процедуралары кезінде бұрышты реттеу қажет пе?
Айналмалы сымды EDM таяқшалары сізді бұрыштық модификация үшін тұтас жиынтық айлабұйымдарды қайта-қайта босатудан және қайта құлыптаудан босатады.
4. Сіз фрезерлік, шұңғылша EDM және сым кесу арасында кросс-жабдық бөлшектерін тасымалдауды жоспарлап отырсыз ба?
Бірыңғай деректер интерфейстері бар арматураларды таңдаған дұрыс. Осы сәтте сіз сонымен қатар біздің CNC өздігінен орталықтандыратын вентильдерге сілтеме жасай аласыз.
Процестің артықшылықтары
Критикалық контактілер және орналасу компоненттері коррозияға қарсы магнитті емес баспайтын болаттан жасалған арнайы шикізатты қабылдайды. Нақты ұнтақтаудан және бетті пассивтендіруден кейін арматура ұзақ уақыт бойы диэлектрлік суға батыру кезінде тұрақты өнімділікті сақтайды.
Әрбір дайын жиынтық зауыттан шықпас бұрын тегістікті тексеруден, қысу күшін тексеруден және қайта орнату дәлдігін тексеруден өтеді. Модульдік керек-жарақтардың өзара алмасуы толығымен расталады.
Біз тапсырыс берушінің үлгілеріне немесе техникалық сызбаларына сәйкес арнайы модификациялау қызметін ұсынамыз: қысу аралығын өзгертеміз, арнайы дренаждық ойықтарды қосамыз, стандартты емес өтпелі кронштейндерді құрастырамыз.
Біздің техникалық команда зең зертханаларымен, медициналық бөлшектерді өндірушілермен және дәлме-дәл құрал жасайтын кәсіпорындармен ынтымақтасудың мол практикалық тәжірибесін жинақтайды. Біз тек каталогтан тыс тауарларды жеткізбейміз; біз сіздің нақты әлемдегі кесу шектеулеріңізді талдаймыз және сәйкес арматура конфигурациясы ұсыныстарын ұсынамыз.
Типтік практикалық қолдану сценарийлері
Диэлектрик-су ортасында дәлдікпен қалыптарды салу және қалып құрамдас бөліктерін сыммен кесу.
Қабырғасы жұқа, сынғыш, цилиндрлік және дұрыс емес пішінді жоғары дәлдіктегі бөлшектерді өндіру.
Дайындаманы бөлшектемей-ақ айналу бұрышын реттеуді қажет ететін көп бұрышты контурды кесу тапсырмалары.
Дайындамалар фрезерлік, раковиналық EDM және сым кесетін станоктар арасында айналатын станциялар арасындағы өндірістік жұмыс процесі.
Шағын сериялы прототиптік зертханалар және жоғары қоспасы аз көлемді дәлдіктегі бөлшектерді өндіру цехтары.