Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






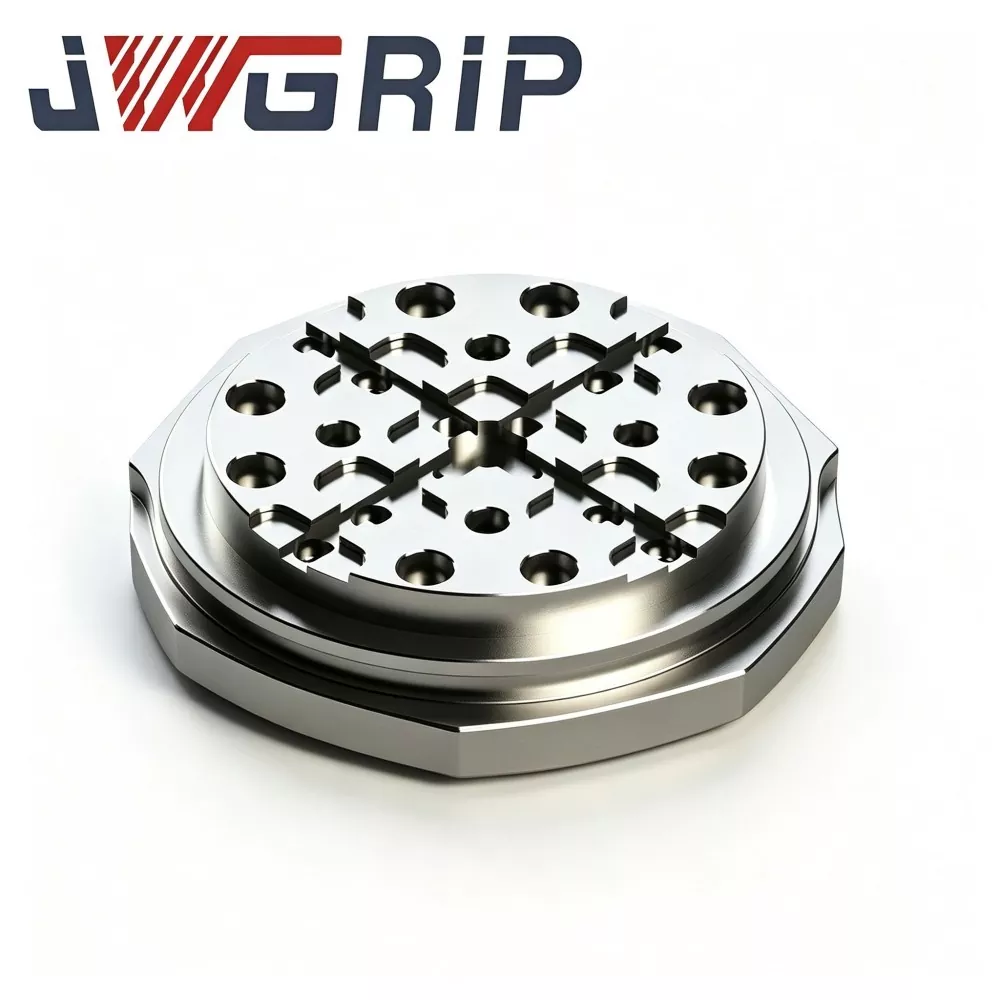
R-Type 156 мм EDM паллет нөлдік нүктемен жұмыс істеуге арналған
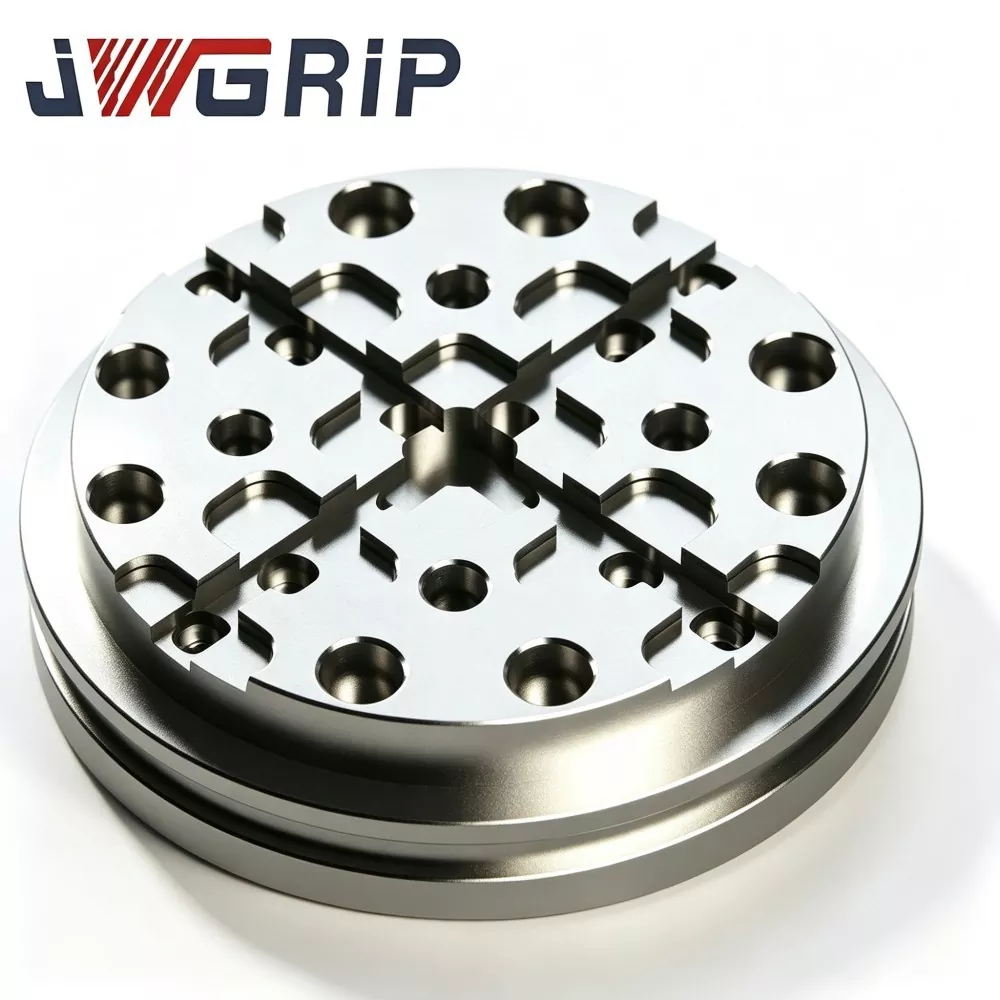
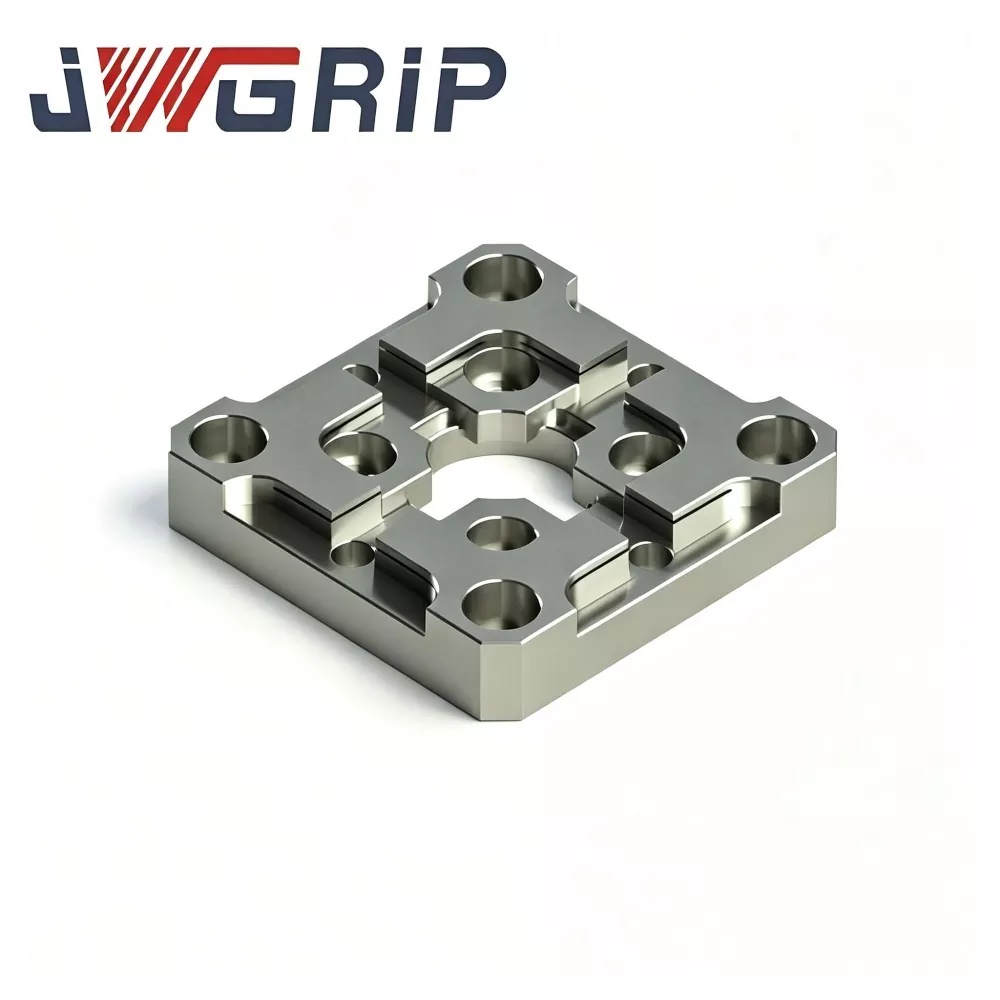
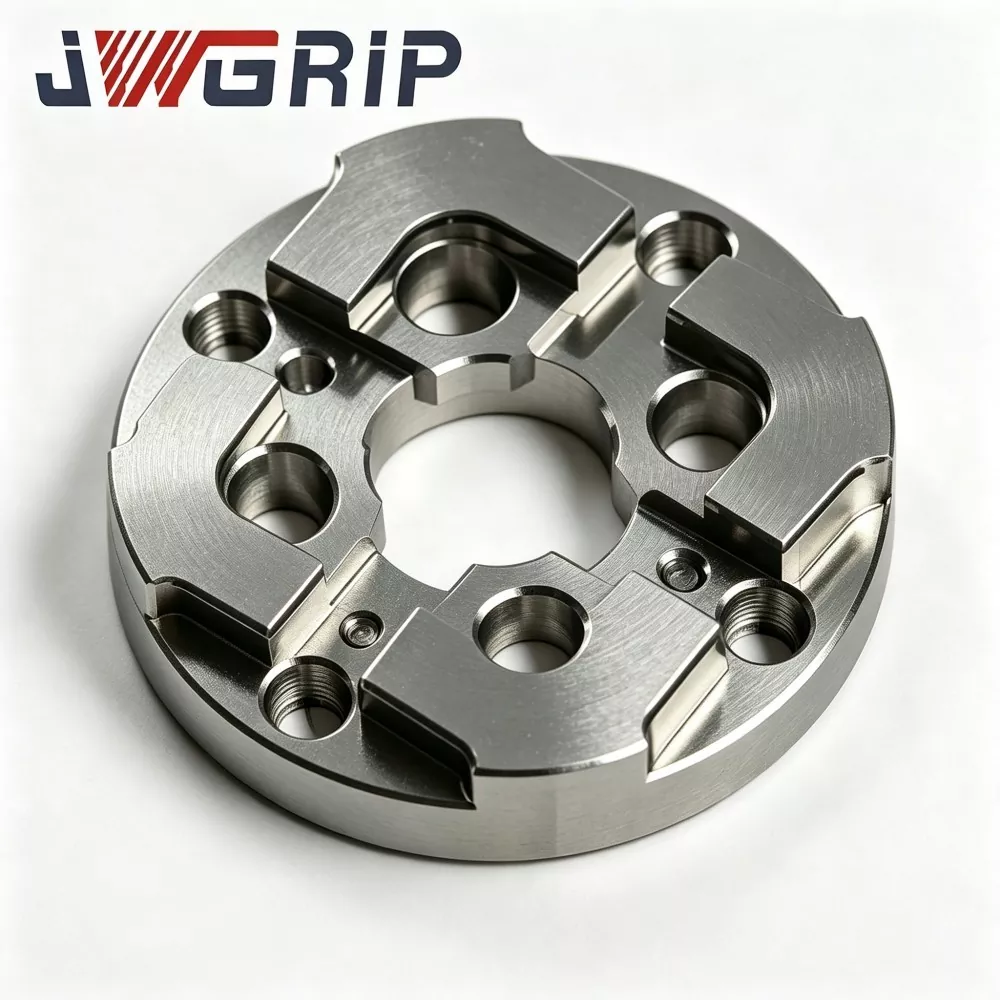
JWGRIP, жоғары дәлдіктегі EDM өңдеу жабдықтары үшін дәлелденген ODM шешімдерін ұсынатын тәжірибелі жеткізуші, орташа ірі қалыптау зауыттарында шұңғылша EDM кросс-процессін тасымалдауға арналған негізгі сатып алу құрамдас бөлігі болып табылатын нөлдік нүкте жұмысына арналған қатты конструкциялы R-типі 156 мм EDM паллетін ұсынады. Стресті жеңілдетілген, алдын ала шыңдалған легирленген болаттан жасалған, ол көп циклды термиялық тұрақтандырудан, R типті өтпелі ойықпен өңдеуден және толық бетті ультра дәлдіктегі тегістеуден өтеді. EDM резервуарларының шашырауы үшін чип-диверсионды дренаж архитектурасымен жабдықталған, оның бірегей R-тәрізді кернеуді босату ойығы қайталанатын нөлдік нүктелі құлыптан босату циклдерінен жоғары жергілікті кернеуді таратады және ұзақ уақыт циклдік жұмыстан кейін орналасу нүктесінің бетінің микро деформациясын басады.
Қалып жасаудың дәстүрлі жұмыс ағындары станциялар арасындағы арматураның жиі алмасуынан туындаған эталондық ауысым мен нәзік деректер деформациясына ұшырайды. Қатты тік бұрышты ойықтары бар кәдімгі нөлдік паллеттер құлыптау кернеуін оңай шоғырландырады және циклдар кезінде тегістігін жоғалтады. Үздіксіз салқындатқыш сұйықтықтың шашырауымен және чиптердің жиналуымен үйлескенде, қарапайым палеттер орналасу ақауларын және қолмен тазалаудың ауыр жүктемесін әкеледі. Бұл жаңартылған JWGRIP R-Type 156 мм EDM паллет нөлдік нүктемен жұмыс істеуге арналған осындай кең саладағы кемшіліктерді шешеді.
Термиялық тұрақтандырылған болат корпус ішкі қалдық кернеуді жояды, ал оңтайландырылған R-ойығы қысқыш әсерді біркелкі таратады. Кіріктірілген дренаж және чиптерді болдырмау дизайны тұрақты деректердің тегістігін және қайталану дәлдігін сақтай отырып, EDM қатал жағдайларына төтеп береді. Ол станциялар арасындағы дайындамаларды тасымалдауды стандарттайды, көмекші орнату уақытын қысқартады, көп сериялы қалыптарды өңдеу дәлдігін тұрақтандырады және автоматтандырылған орташа-үлкен қалыптарды өндіру желілері үшін қаттылығы жоғары нөлдік нүктені анықтауды қамтамасыз етеді.
Нағыз ауырсыну нүктелері
Заманауи ортадан іріге дейінгі қалып жасау шеберханалары нөлдік нүктелік жұмысты қолданады, олар офлайн режимде арматураны дайындауға және үнемді өндіріс тұжырымдамаларына сәйкес станциялар арасындағы бөліктерді тасымалдауға қол жеткізеді. Осыған қарамастан, көптеген соңғы пайдаланушылар шұңғылша EDM машиналарында орнатылған қарапайым әмбебап нөлдік паллеттермен қиын практикалық қиындықтарға тап болады.
· Кәдімгі паллеттерде өткір бұрышты ішкі ойық геометрия бар. Қайталанатын нөлдік нүктелік алдын ала жүктеме кезінде кернеу өткір бұрыштарда жиналады және деректер бетінің микро бұрмалануын баяу іске қосады.
· Стандартты паллеттердің көпшілігінде арнайы чип және диэлектрлік сұйықтықты ағызу мүмкіндіктері жоқ. Диэлектрлік сұйықтықпен араласқан қоқыстар орналасатын тесіктердің айналасына үйіледі. Ауа үрлеуімен тазалау ластаушы заттарды толығымен тазарта алмайды, олар бірте-бірте орналасу орнын анықтау саңылауын бұзады және қайталанатын орналастыру өнімділігін төмендетеді.
· Фрезер станцияларынан EDM резервуарларына құйма ағынын енгізген кезде, көрінбейтін орналасу дрейфі кезең-кезеңмен жинақталады, бұл қымбат тұратын қайта өңдеуге немесе көп қуысты қалып құрамдас бөліктеріне сынықтарға әкеледі.
Даму бағыты
JWGRIP R-Type 156 мм EDM паллет нөлдік нүктемен жұмыс істеуге арналған жоғарыда аталған сіңіргіш-EDM нөлдік нүктелік жұмыс процесінің кедергілерін шешу үшін арнайы жасалған. Құрғақ зертханалық жағдайларда ғана расталған жалпы нөлдік паллеттерден айырмашылығы, біздің инженерлік топ EDM жұмыс резервуарларының нақты әлемінде көптеген дала сынақтарын өткізді. Сынақ шарттары диэлектрлік сұйықтыққа батыруды, чиптің ластануын және циклдік құлыптауды алдын ала жүктеуді толығымен қамтиды.
· Жаһандық қалып клиенттерінен көп жылдық сайттағы кері байланысты пайдалана отырып, көптеген прототиптік итерациялар сериялық өндірісті іске қоспас бұрын ондаған мың нөл нүктесін құлыптау-құлыпты ашу модельдеу циклдарынан өтті.
· Тақтаны негізгі нөлдік нүктелі негізгі модульдерге тікелей орнатуға болады. Оның 156 мм сыртқы өлшемі орташа-үлкен пішінді кірістірулер мен ауыр салмақты электрод қондырғыларына арналған қысу сценарийлеріне сәйкес келеді.
· Стандартты сипаттамалардан басқа, JWGRIP ODM қызметі қайта жабдықталған арнайы мақсаттағы автоматтандырылған EDM нөлдік нүкте ұяшықтары үшін теңшелген құрылымдық мүмкіндіктерді қамтамасыз етеді.
Функционалдық принцип
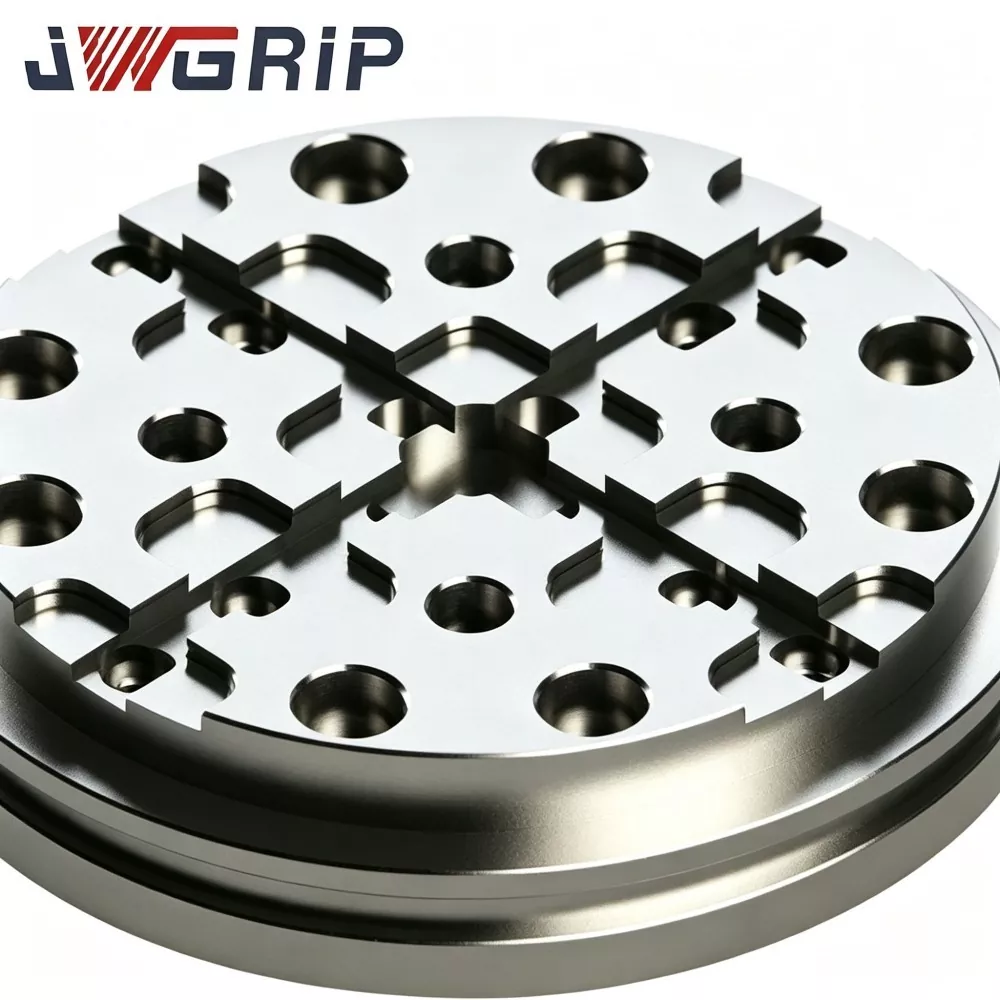
Нөлдік нүкте жұмысына арналған JWGRIP R-түрі 156 мм EDM паллет нөлдік нүктелік жұмыс орны экожүйесінде жүк тасымалдаушы деректер тасымалдаушысы ретінде әрекет етеді. Ол нөлдік нүктелі құлыптау модульдері мен үстіңгі бекітпе тақтайшалары / қалыпқа арналған айлабұйымдар арасында орналасады. Нөлдік нүктені анықтау түйреуіштеріне қондыру және пневматикалық тарту-құлыптау әрекетін аяқтағаннан кейін біртұтас механикалық деректер орнатылады. Ол офлайн режимде арматураны құрастыруды және стансалар арасындағы дайындамаларды толық теру жұмысынсыз жылдам тапсыруды қолдайды.
Кәдімгі нөлдік палеттер өткір ойық бұрыштарда құлыптау кернеуін жинайды. Бекіту-құлыпты ашудың сансыз циклдарынан кейін қалдық микропластикалық деформация жинақталып, деректердің тегістігі ауытқиды.
· JWGRIP R-Type паллетінің негізгі жаңартуы үздіксіз тегіс R түріндегі өтпелі ойық конструкциясында жатыр. R-қисық профильдер тар өткір бұрыштық аймақтардың орнына кеңірек қабырға беттеріне шоғырланған құлыптау кернеуін таратады.
· Сонымен қатар кіріктірілген чип-диверсивті дренаждық арналар EDM диэлектрлік сұйықтығы мен эрозияға ұшыраған чиптерді орналасу саңылауларының түйісетін аймақтарынан алыстатады, дәлдікпен сәйкес келетін интерфейстер үшін бөлшектердің ластану қаупін азайтады.
Өнімнің негізгі артықшылықтары
1. R-түріндегі кернеу-дисперсті ойық архитектурасы Салыстырмалы циклдік жүктеме зертханалық сынағы мынаны көрсетеді: бірдей нөлдік нүктелік тарту күшімен JWGRIP R-типі 156 мм EDM паллет кәдімгі үшкір нүктелі паллеттермен салыстырғанда жергілікті ең жоғары кернеуді шамамен 35%-ға азайтады. Нөлдік нүктемен жұмыс істеуге арналған R-типі 156 мм EDM паллет мыңдаған қайталанатын құлыптан босату циклдарынан кейін деректер бетінің микро деформация қаупін айтарлықтай жояды.
2. Көп фазалы термиялық тұрақтандыру Қартаю Алдын ала шыңдалған легирленген болаттан жасалған астар ішкі қалдық кернеудің көпшілігін жою үшін өрескел өңдеуден кейін үш сатылы жоғары температурада кернеуді жеңілдететін ескіруден өтеді. Нақты әлемдегі шеберхана температурасының 14-32 ℃ диапазонында, дайын паллет деректері-бетінің тегістігінің вариациясы EDM резервуарындағы температура ауытқуынан туындаған термиялық бұрмалауға қарсы тұратын ≤0,0030 мм бақыланады.
3. Толық бетті ультра дәлдіктегі тегістеу өңдеуі Төменгі нөлдік нүктелі түйісетін нүкте, үстіңгі арматураны орнату нүктесі және орналасу ойығының жанасу беттерінің барлығы ультра дәлдіктегі тегістеуді алады. Жоғарғы нүктенің тегістігі ≤0,0025 мм; жоғарыдан төменге түйісу-датулық параллелизм ≤0,0040 мм. Тұрақты параллелизм қайталанатын бөлшектеу-қайта жинау циклдары арқылы деректердің сәйкестігіне кепілдік береді.
4. Кірістірілген чипті бұру дренаж жүйесі Мақсатқа арналған үздіксіз дренажды ойық жолдар диэлектрлік сұйықтықты және эрозияға ұшыраған чиптерді орналастыратын саңылау аймақтарынан бұрып, суға батқан EDM жұмыс жағдайында дәлдікпен орнату интерфейстерінде бөлшектер қалдықтарының жиналуын азайтады.
5. Кіріктірілген коррозияға қарсы бетті өңдеу Толық паллетті пассивациялау тоттануға қарсы өңдеу қолданылады. Ол EDM диэлектрлік сұйықтығының ұзақ уақыт шашырауына және ішінара батырылуына шыдайды және дымқыл EDM машинасы-цистернасының ортасында дақтардың пайда болуын тежейді.
6. Стандартты үйлесімді орналасу интерфейсі және икемді ODM қолдауы Құрастырылған орналастыру түйреуіштері мен құлыптау бұрандалы тесіктері 156 өлшемді нөлдік нүктелі модульдің негізгі сипаттамаларына сәйкес келеді. JWGRIP арнайы мақсаттағы арматура ұяшықтарын қайта құру жобалары үшін тұтынушы инженерлік сызбаларынан кейін саңылаулардың орналасуын, дренаждық ойық жолын және сыртқы контур өлшемін реттей алады.
7. Толық топты бақыланатын сапа мұрағаты механизмі Әрбір дайын паллет лазермен сызылған эксклюзивті сериялық сериялық нөмірін алып жүреді. Тегістік, параллельдік және жүктелген күйдегі деформация сынағы нәтижелерін тексерудің толық деректер жинағы қадағалану үшін мұрағатталған, ірі масштабты қалып жасайтын кәсіпорындар үшін сапаны басқаруға ыңғайлы.
Өндірістік процесс
Әрбір JWGRIP R-Type 156 мм EDM Паллет өндірісінің партиясы толық тізбекті бақыланатын өндіріс қадамдарын қатаң түрде орындайды:
1. Кіріс шикізатының құрамы мен қаттылығын тексеру
2. CNC өрескел фрезері (оның ішінде R-түріндегі өтпелі ойық және дренаждық арна мүмкіндіктері)
3. Бірінші фазадағы жоғары температурада стрессті жеңілдететін қартаю
4. Жартылай өңдеу
5. Екінші және үшінші термиялық тұрақтандыру қартаюы
6. Орналасу тесігі және құлыптау-бұранда тесігі қалыптау
7. Екі жақты плюс ойық беті ультра дәлдікпен тегістеу
8. CMM көп элементті геометриялық профильді сканерлеу
9. Симуляцияланған нөл нүктелі тарту-жүктеме деформациясы сынағы
10. Жоңқа-диверсиялық-ойық бұрғы-жою
11. Лазерлік сериялық нөмірді белгілеу
12. Бүкіл паллет тотқа қарсы пассивация
13. Соңғы визуалды + өлшемді қайта тексеру
14. Дайын өнімді сақтау
JWGRIP зауыты ISO 9001 сапа менеджменті жүйесі стандарттарын енгізеді. Негізгі метрологиялық құрылғылар, соның ішінде координаттарды өлшейтін машина, тегістік интерферометрі және нөлдік нүктелік жүктемені модельдеу сынақ стенділері мерзімді ресми метрологиялық калибрлеуден өтеді. Әрбір дайын паллет тәуелсіз тексеру есебімен жеткізіледі. ODM тапсырыстары үшін материалды сертификаттау құжаттары және ішінара үшінші тарап сынақ жазбалары сатып алушының сұрауы бойынша берілуі мүмкін.
Техникалық қызмет көрсетуді тексеру тізімі
1. Нөлдік нүктемен жұмыс істеуге арналған JWGRIP R-Type 156 мм EDM паллетін орнатпас бұрын, нөлдік нүктелі модульдің үстіңгі қабатын, паллет астыңғы деректерін, орналасу тесігінің ішкі қабырғаларын және чип-диверсиялық ойық қуыстарын толығымен тазалаңыз. Металл жоңқаларын, көміртегі ұнтағын және диэлектрик-сұйықтық қалдықтарын алып тастаңыз. Жұптасатын интерфейстер арасында ұсталған бөгде бөлшектер нөлдік нүктелі тарту-құлыпты алдын ала жүктеу кезінде паллет микро-бұзуын іске қосады.
2. Нөлдік нүктелі құлыптау модульдерін өндіруші көрсеткен номиналды ауа қысымында қатаң түрде пайдаланыңыз. Ешқашан шамадан тыс ауа қысымын бермеңіз; шамадан тыс тарту паллеттің тұрақты геометриялық бұрмалануына әкеледі.
3. Нөлдік нүктелі тартуды құлыптау аяқталғаннан кейін, зонд негізіндегі координаттың нақты өтемін ешқашан өткізіп алмаңыз. Механикалық нөлдік нүктелер құрастыру-тазалаудың кішкене ауытқуын өтей алмайды.
4. Әр 9-12 жұмыс күні: деректер бетіндегі сызаттар мен шегіністерді визуалды тексеруді орындаңыз; чип-диверсионды ойықты бөлшектердің бітелуіне тексеру; мезгілдік жүктелген күйді қайталау позициясын анықтау сынағын орындаңыз.
5. Бөлшектеп болған соң, арнайы өлшегіш қорапқа салмас бұрын, барлық деректер беттері мен дренаждық ойықтарды тазалаңыз. Ауыр өңделмеген дайындамаларды паллет жоғарғы нүктенің бетіне тікелей қоймаңыз.
Бәсекеге қабілеттілік
Көптеген коммерциялық қол жетімді 156 өлшемді нөлдік нүктелі паллет R-типті кернеуді босатуды оңтайландырусыз өткір бұрышты ішкі ойықтың орналасуын қабылдайды. Көптеген бәсекелестер өндіріс шығындарын төмендету үшін арнайы чип-диверсивті дренажды ойықты өткізбейді және термиялық тұрақтандырудың ескіру циклдерін қысқартады.
1. Стресске төзімділік: бәсекелестердің өткір ойығы бар паллеттері 7000-12000 нөлдік нүктелі құлыптан босату циклынан кейін жергілікті микродеформация жасауға бейім. R-тәрізді кернеуді босату ойығы бар JWGRIP R-типті паллет қайталанатын тарту циклдары кезінде деформация қаупін айтарлықтай азайтады.
2. Ласуға қарсы өнімділік: бәсекелес паллеттердің көпшілігінде кіріктірілген чиптерді бұру арналары жоқ; EDM чиптері мен диэлектрик қалдықтары орналасатын тесіктердің жанында жиналады. Біздің кіріктірілген дренаждық ойығымыз ластаушы заттарды дәл сәйкес келетін аймақтардан алшақтатады және қолмен тазалау жүктемесін азайтады.
3. Ішкі күйзелісті бақылау: көптеген бәсекелес өнімдер қартаю процедураларын азайтады; қалдық-стресс температура циклі кезінде баяу шығарылады және кеш фазалық тегістік дрейфін тудырады. JWGRIP көп фазалы термиялық тұрақтандыру қалдық кернеудің көпшілігін жояды және ұзақ мерзімді геометриялық тұрақтылықты сақтайды.
4. Тексеру ауқымы: Көптеген жеткізушілер тек ішінара өлшемді сынама алу инспекциясын жүргізеді. Әрбір JWGRIP паллет толық CMM геометриялық сканерлеуді аяқтайды. ODM модификацияланған паллеттері де арнайы мүмкіндіктерді тексеруден өтеді.
5. Реттеу мүмкіндігі: Көптеген зауыттар тек белгіленген стандартты өлшемдегі паллеттерді жеткізе алады. Жетілген ODM жұмыс үрдісімен JWGRIP арнайы қайта құру EDM нөлдік нүктелі арматура ұяшықтары жобалары үшін сыртқы контурды, саңылаулардың орналасуын және дренажды ойықты қайта жасай алады.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP R-Type 156mm EDM паллет нөлдік нүктелі құлыптан босатудың шектеусіз циклдерінде нөлдік деформацияға қол жеткізе ала ма?
A: Оңтайландырылған R-типті кернеуді түсіретін ойық және чипті бұру ойығы деформация мен бөлшектердің ластану қаупін айтарлықтай азайтады. Массивтік циклдік жүктемеден кейін абсолютті нөлдік деформацияға кепілдік беру мүмкін емес. Операторлар номиналды ауа қысымының диапазонында жұмыс істейтін нөлдік нүктелі модульдерді ұстауы керек және мезгіл-мезгіл жүктелген күйдің қайталануын тексеруді жүзеге асыруы керек. Зонд координатының айыппұлды өтеуі міндетті өндірістік қадам болып қала береді.
2-сұрақ: Бұл паллет үздіксіз ультра ауыр қалыптың кірістіру жүктемесіне қабілетті ме?
A: JWGRIP R-Type 156 мм EDM паллет нөлдік нүктені өңдеуге арналған орташа өлшемді пішінді кірістіру және электродты бекіту жүктемелеріне арналған. Өте ауыр дайындама сценарийлері үшін пайдаланушылар жалпы пайдалы жүктемені нөлдік нүктелік модульдің номиналды жүктеме сыйымдылығымен салыстырып тексеруі керек. Номиналды пайдалы жүктемеден асып кету паллет интерфейсінің тозуын жылдамдатады және тұрақты деформацияны тудыруы мүмкін.
3-сұрақ: Стандартты емес сыртқы контур, арнайы саңылау схемасы және арнайы дренаждық ойық жолы қажет болса, сіз ODM өндірісін қолдайсыз ба?
A: Иә. Сыртқы сұлбасын, саңылаулардың орналасуын, дренажды ойық жолын және төзімділік сипаттамаларын көрсететін толық техникалық сызбаларды жіберіңіз. Біздің инженерлік бөлім 12 жұмыс күні ішінде өндірісті бағалауды аяқтайды және ресми баға ұсыныстарын жібереді.
4-сұрақ: Қандай ақаулық жағдайлары өнім кепілдігіне жатады?
A: JWGRIP R-Type 156мм EDM паллет жоғары дәлдіктегі нөлдік нүктелік жұмысты жүктейтін тірек элементіне жатады. Кепілдік жеткізу кезінде орын алған өндіріс ақауларына қолданылады: спецификациядан тыс тегістік, параллельдік және дисквалификацияланған жүктелген деформация сынағы индексі. Шамадан тыс қысымды құлыптаудан, қатты соққыдан соқтығысудан, чиптердің тозуы мен ұзақ мерзімді циклдік пайдалану нәтижесінде жинақталған тозудан болатын зақымдар кепілдік ауқымынан шығарылады.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар