Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






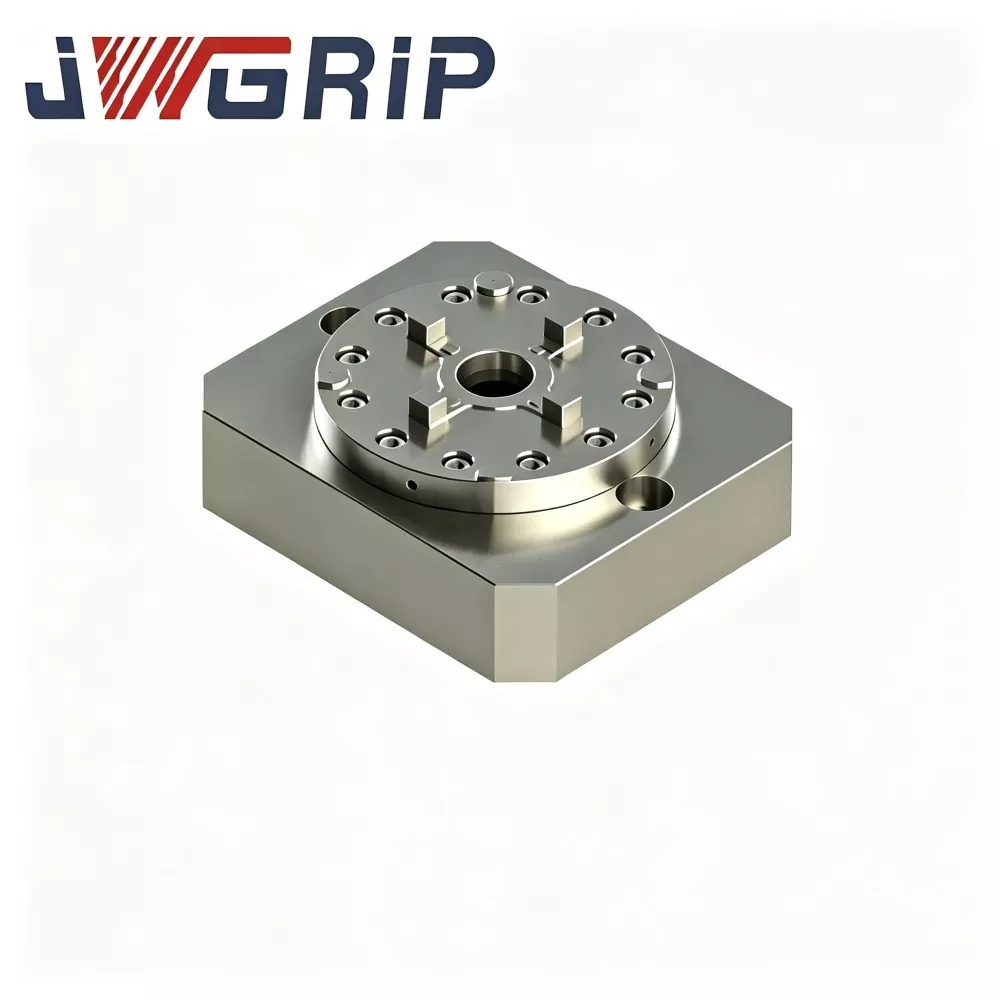
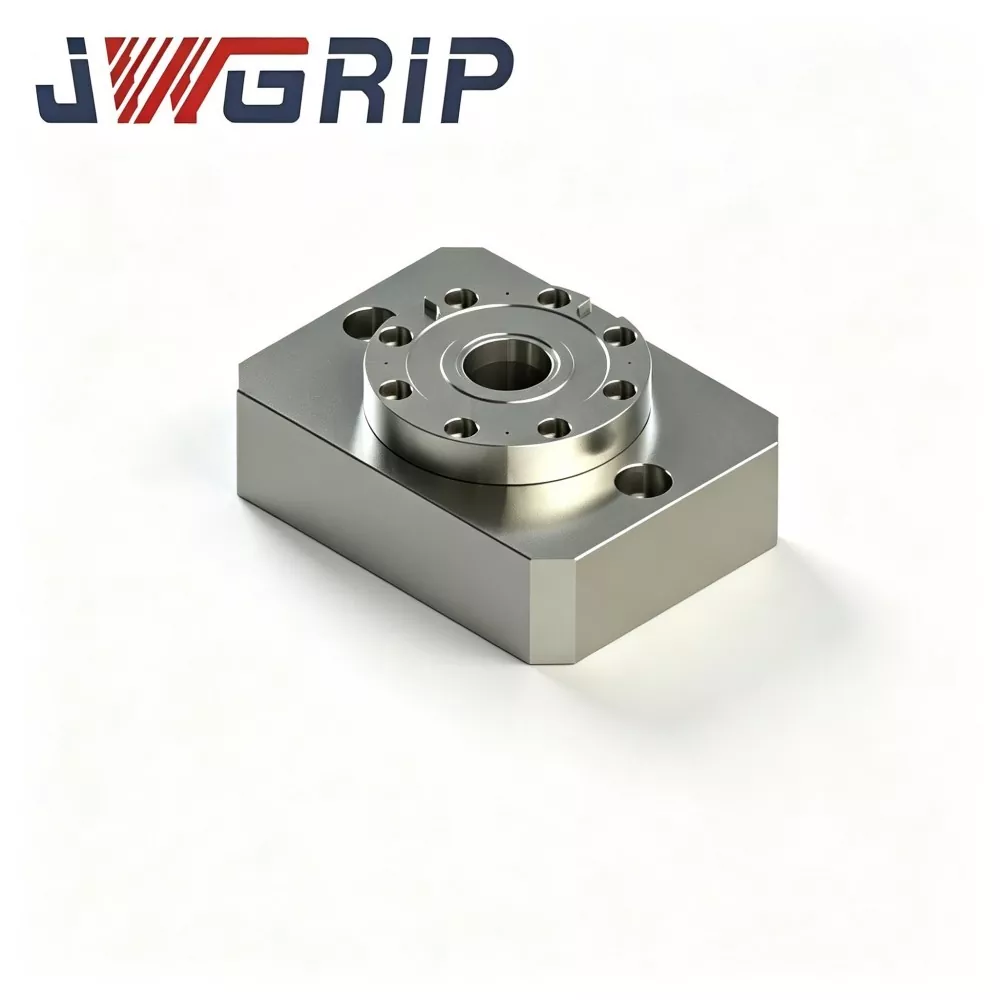
Біріктірілген бір орталық нөлдік нүктелі қысқыш патрон
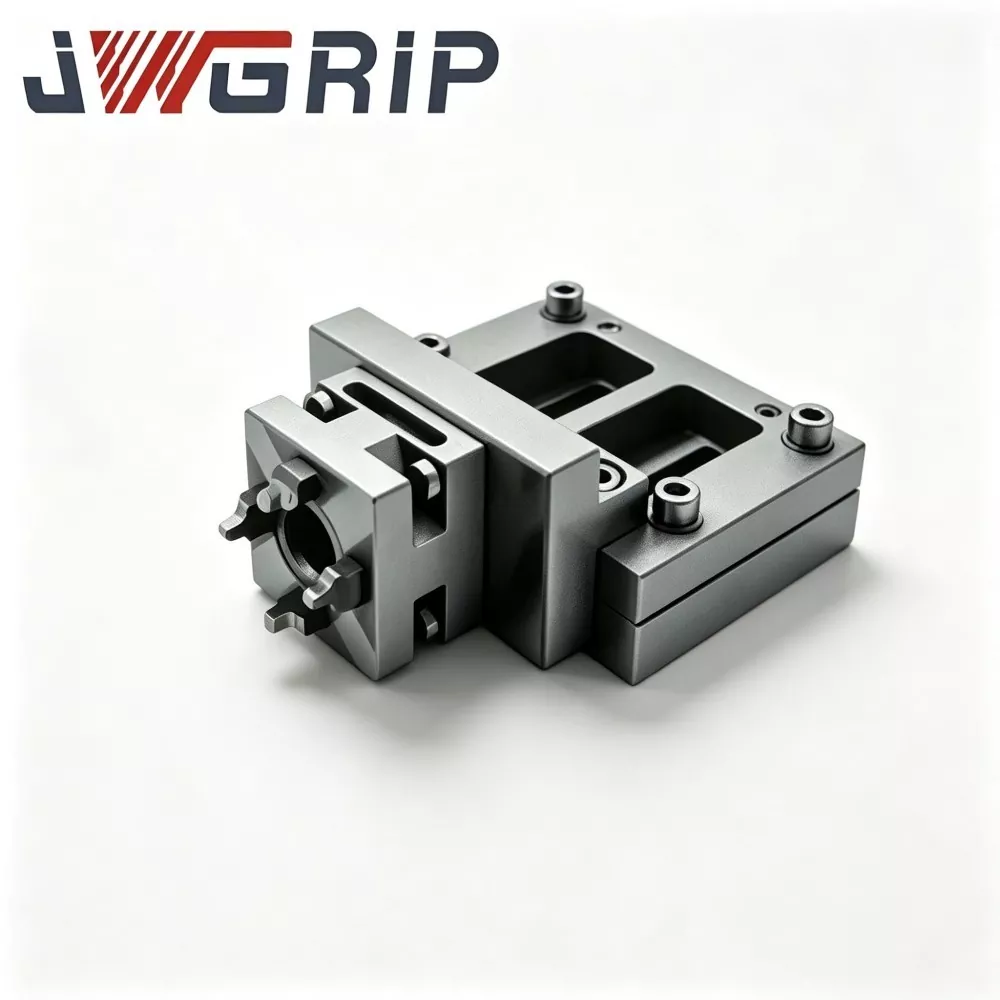
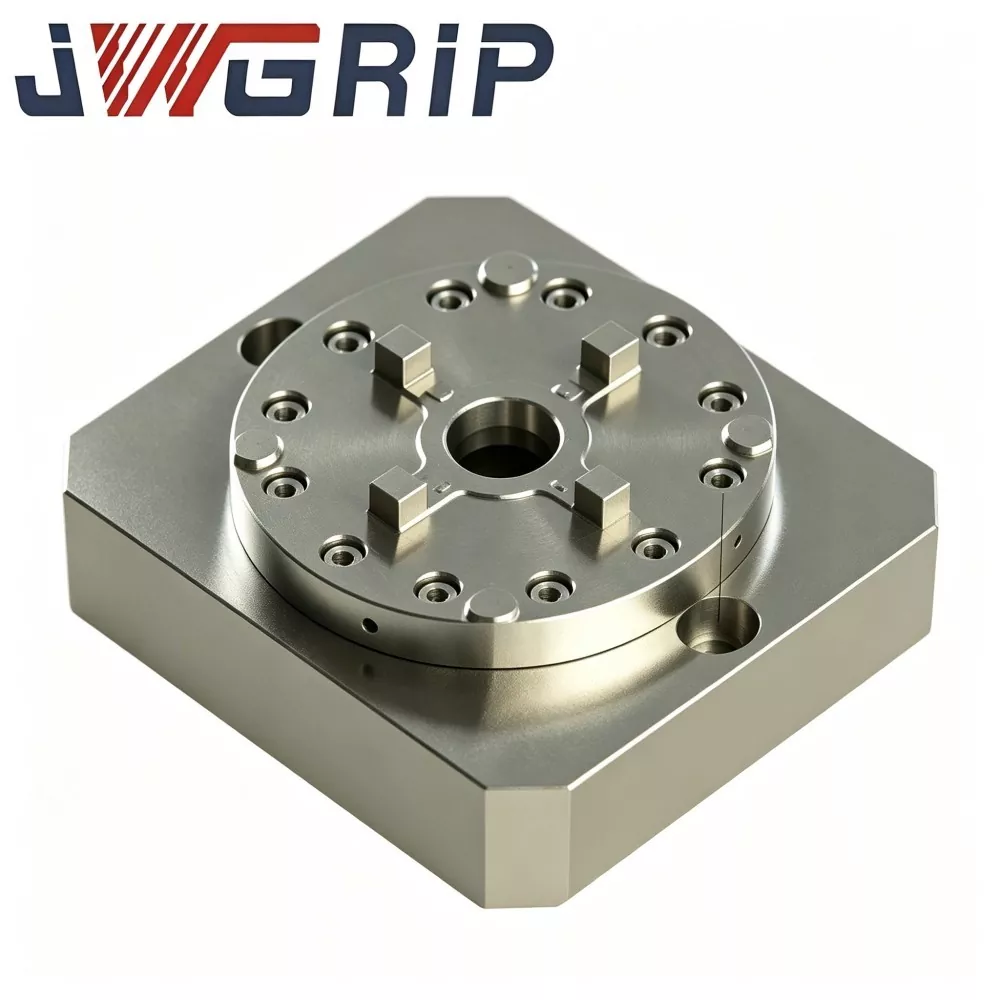
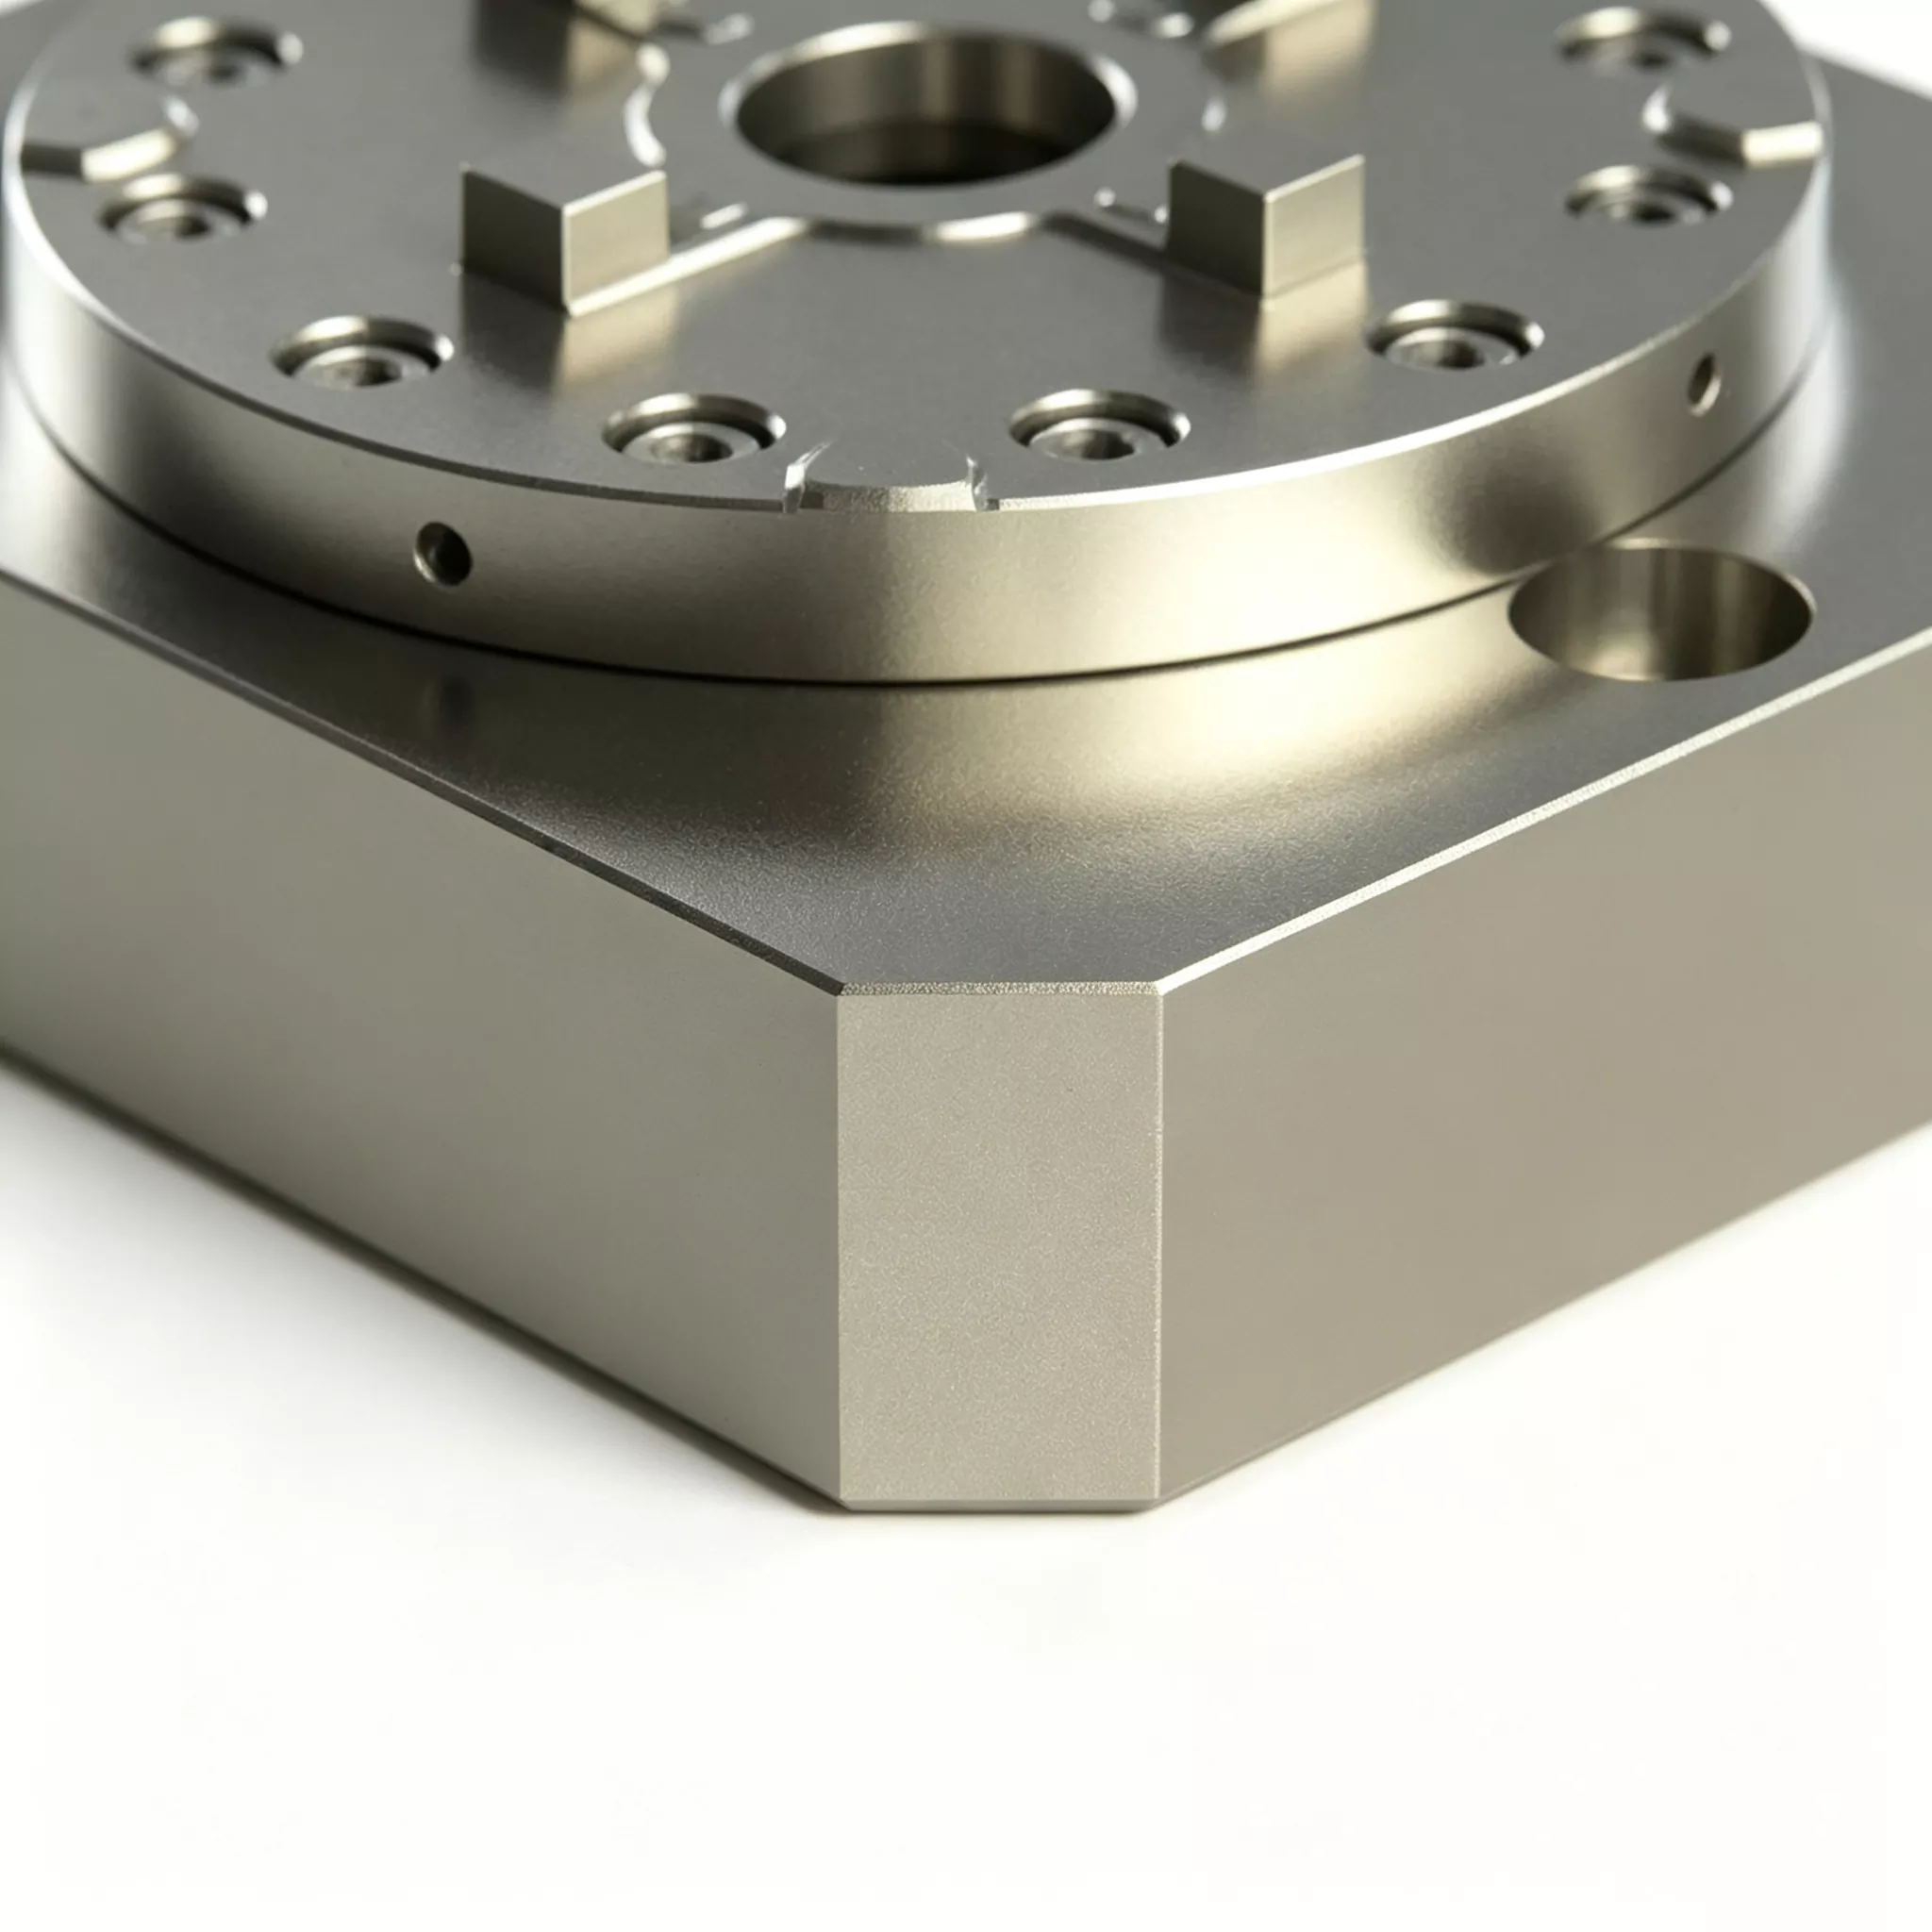
JWGRIP Қытайда теңшелген біріктірілген бір орталық нөлдік нүктелі қысқышты тікелей зауыттық сатуды қамтамасыз етеді. Бұл заманауи CNC токарлық-фрезерлік композиттік станоктар мен тік өңдеу орталықтары үшін арнайы оңтайландырылған біріктірілген позициялау және қысу қондырғысы. Дәстүрлі сплит типті арматура комбинацияларынан айырмашылығы, бұл өнім бір орталықты өздігінен орталықтандырылған қысқыш механизмді және нөлдік нүктелі құлыптауды орналастыру құрылымын толық монолитті корпусқа біріктіреді, бұл қосымша сәйкес келетін керек-жарақтарды қажет етпейді.
Біртұтас пішінді құрастыру дизайнын қабылдай отырып, біріктірілген бір орталық нөлдік нүктелі қысқыш патрон дискретті арматуралардың орнында құрастыру және калибрлеу процедураларын болдырмайды. Барлық негізгі құрамдастарды сәйкестендіру, дәлдікпен ұнтақтау және алдын ала іске қосу зауытта аяқталды, бұл соңғы пайдаланушылар үшін бірыңғай және тұрақты бір орталық анықтама дәлдігімен қосу және ойнату мүмкіндігін береді. Арматураланған легирленген болаттан және толық кернеуді жеңілдететін термиялық өңдеуден жасалған өнімнің негізгі беттері паллеттерді жиі ауыстыру кезінде тамаша және қайталанатын концентритті қамтамасыз ететін ультра дәлдіктегі тегістеу арқылы өңделеді.
Ішкі лабиринтті тығыздау құрылымымен жабдықталған ол кесу эмульсиясы мен металл жоңқаларды тиімді оқшаулайды, ауыр кесу және жоғары жоңқаларды өңдеу жағдайында тұрақты өнімділікті қамтамасыз етеді. Офлайн режимде алдын ала орнатуды және жылдам паллет алмасуды қолдайтын бұл жоғары тиімді қысқыш патрон автоматтандырылған, жоғары дәлдіктегі және жоғары тиімді икемді өндірісті жүзеге асыра отырып, автомобиль, гидравликалық бөлшектер мен қалып өнеркәсібінде білік және диск тәрізді дайындамаларды дәл өңдеу үшін кеңінен қолданылады.
Негізгі блоктың аппараттық құралы
Әрбір JWGRIP біріктірілген бір орталықты нөлдік нүктелі қысқыш патрон бір бөлікті соғу дайындамасынан жасалған. Орналасу беттерінің, орнату фланецтерінің және ішкі ауа өтулерінің арасында құрастыру тігістері жоқ. Толық жинақ мыналарды қамтиды:
Бір бөліктен жасалған соғылған субстрат
Кіріктірілген пневматикалық құлыптау поршеньді жинағы
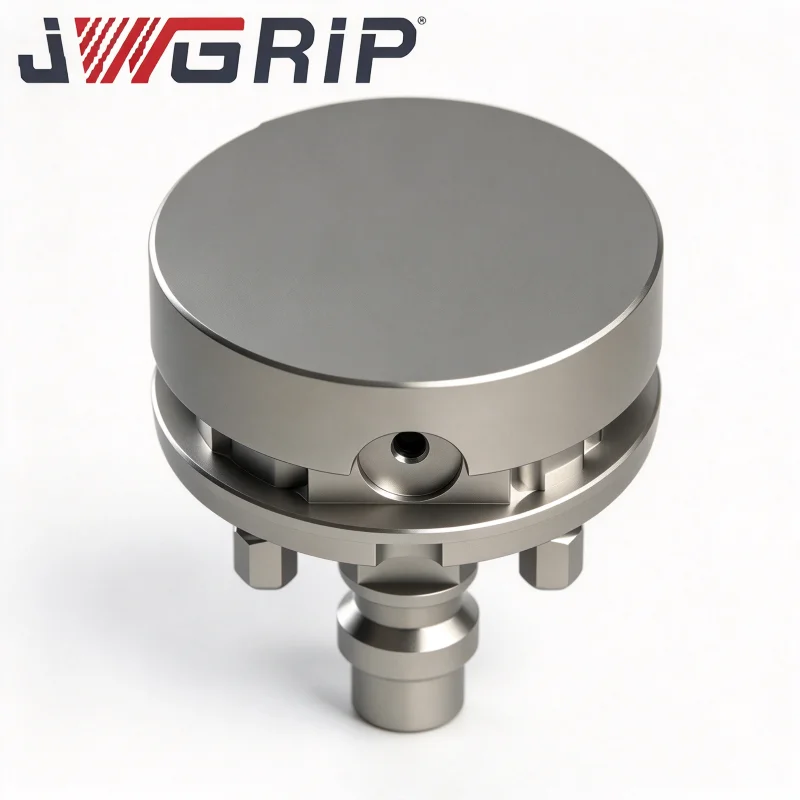
Нөлдік нүктелі орналасу втулкасы жинағы
Ішкі біріктірілген пневматикалық өтулер
NPN құлыптау-күй сигналы-шығыс интерфейсі
Фланецті орнату қарсы раковинаның тесіктері
Екі орналастыру режимі
1-режим: Оқшау бір нүктелі жұмыс
1. Потрон фланецін станоктың жұмыс үстеліне бекітіңіз.
2. Алдын ала D20 нөлдік нүктелі тартқыштармен жабдықталған арматура негізін патронның орналасқан жеріне бекітіңіз.
3. 0,5-0,7 МПа қысылған ауаны беру; ішкі поршень тартылатын құлыптауды аяқтау үшін втулкаларды жетектейді.
4. Орынды растау сигналының шығыстары, CNC машинасы ауыр кесу циклдарын орындайды.
5. Өңдеу аяқталғаннан кейін құлыпты ашу үшін ауа қысымын босатыңыз және бекітпе негізін алыңыз.
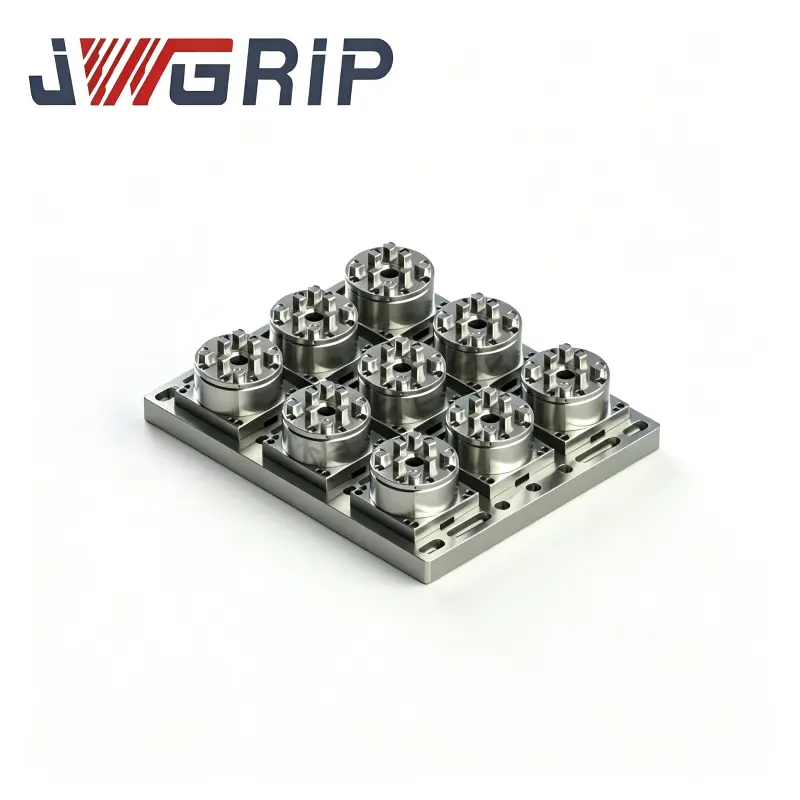
2-режим: көп патронды массивтің ауыр жүкті бекіту режимі
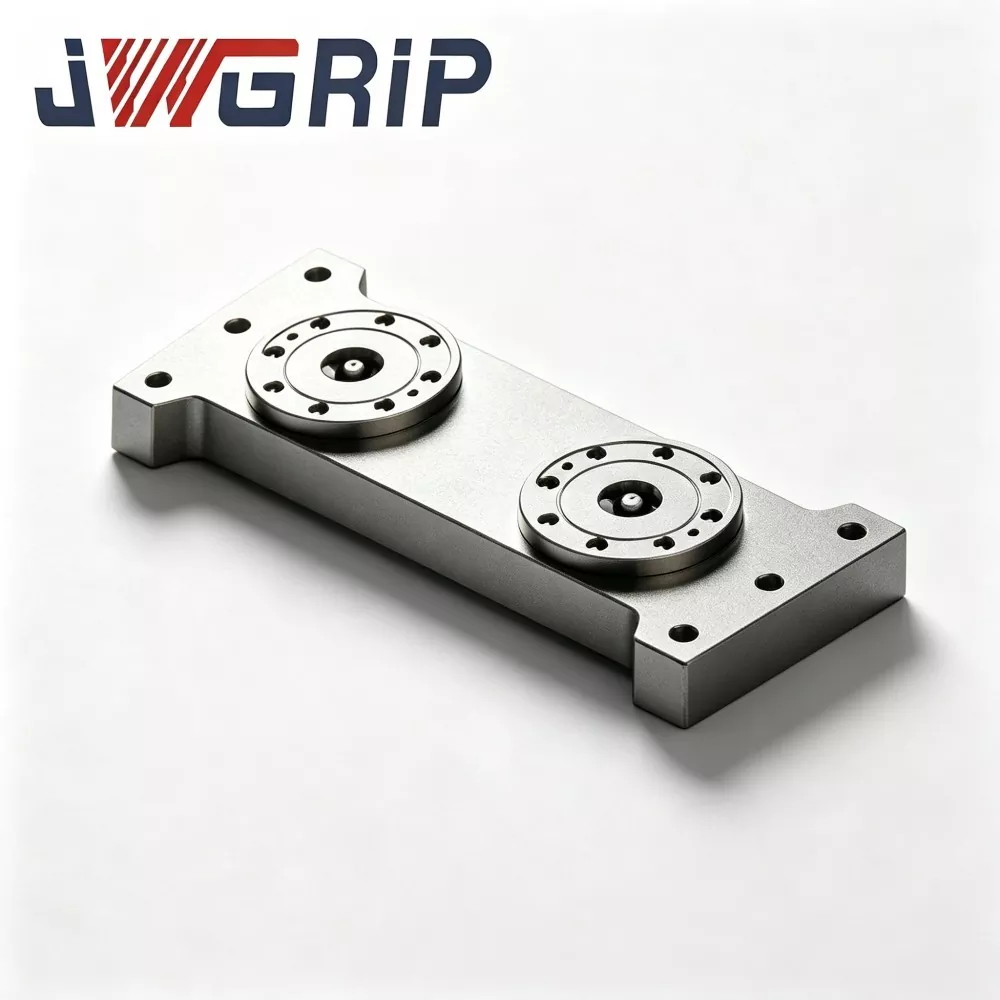
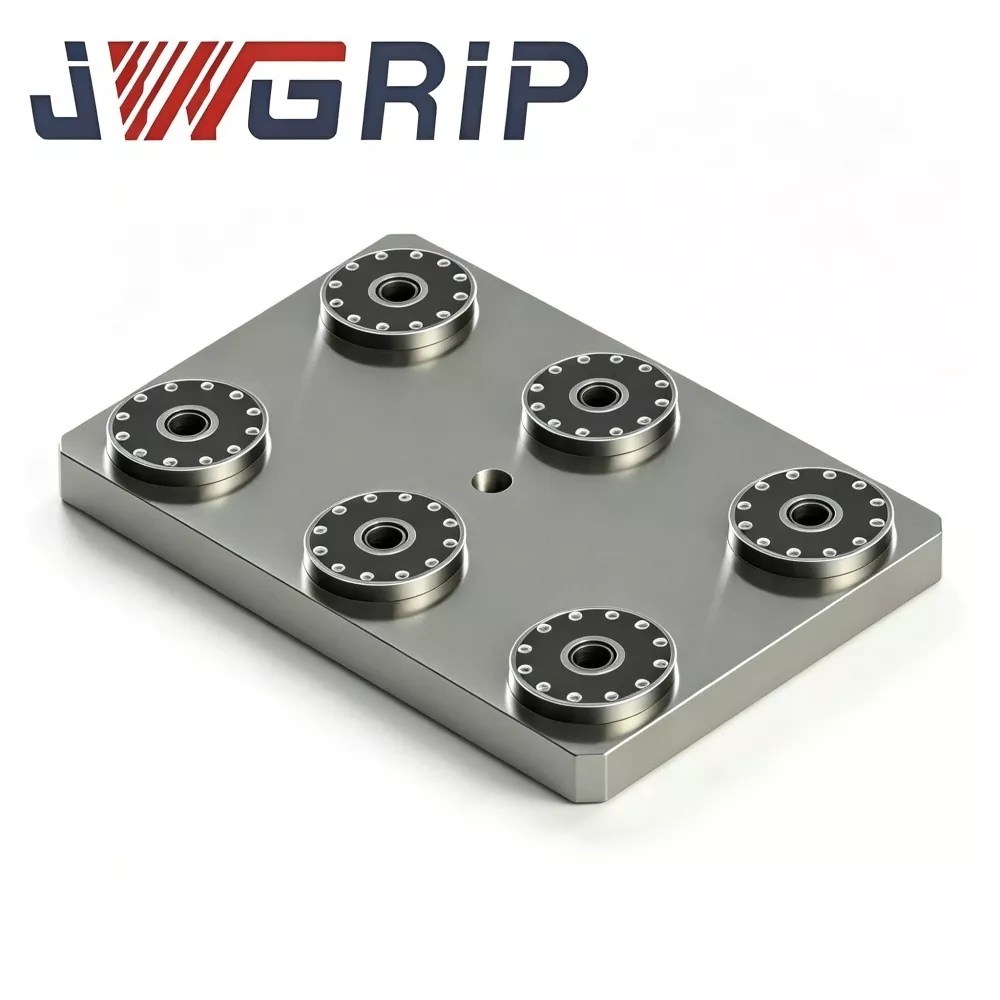
1. Беттік T-слотты жұмыс үстелдерінде арматураның салмағы мен сыртқы өлшемдеріне сәйкес бірнеше біріктірілген бір орталықты патрондарды орналастырыңыз. Бірнеше қондырғылар кесу жүктемелерін бірге бөліседі.
Маңызды ескерту: Модульдік сплит стиліндегі патрондарға ұқсас, массивке орнатылған патрондар арасындағы салыстырмалы орналасу қатынастары әлі де тұтынушы орнында іске қосу ауқымына жататын машинадағы теру индикациясын және туралауды қажет етеді.
Материал және дәлдік дизайн ескертулері
Сөндірілген және шыңдалған легирленген болаттан жасалған дайындамалар соғудан кейін қос кернеуді жеңілдететін ескіруден өтеді. Ауыр циклдік соққы жүктемесі кезінде кернеудің жеткіліксіз босатылуы негіз деформациясының баяулауын тудырады және арматураның қызмет ету мерзімін қысқартады.
Қаттылығы жоғары мойынтірек-болат орналастыратын төлкелер бір бірлік үшін ± ±2 мкм қайталанатын анықтау дәлдігін қамтамасыз ете отырып, сөндіруді және ішкі саңылауларды тегістеуді өте жоғары өңдеуді алады.
Бір бөліктен жасалған соғу ерітіндісі ұзағырақ өндірістік циклдарды және жоғары материал құнын талап етеді, бұл бөлінген типті патрондармен салыстырғанда зауыттан шыққан бағаның жоғарылауына әкеледі. Соған қарамастан, ол кейінгі кезеңдегі тоқтап қалудан және қосалқы бөлшектерді жиі ауыстырудан туындаған жасырын шығындарды айтарлықтай азайтады.
Негізгі артықшылығы
1. Біріктірілген істен шығу қаупін жойыңыз және өндіріс желісінің жоспарланбаған тоқтап тұруын азайтыңыз Бөлінетін типті патрондардағы болт-түйінді кернеуді босаңсыту дайындаманың үзік-үзік ерекшеліктен тыс мәселелерін және жоспарланбаған тоқтап қалу уақытын тудыратын жасырын прогрессивті ақауларды тудырады. Біріктірілмейтін монолитті соғу осы ақаулық нүктелерін жояды және технологиялық ақауларды жоюдан туындаған жұмыс уақытындағы шығынды азайтады.
2. Арматураның қызмет ету мерзімін ұзарту және қосалқы бөлшектерді сатып алу жиілігін төмендету Баламалы ауыр жүкті өндіру қарқындылығы жағдайында монолитті соғылған негіздер құрастыру түйіспелерінде босаңсуды болдырмайды. Қызмет мерзімі ұзарады. Пайдаланушылар патронды жиі ауыстырудан және болт-қосалқы бөлшектерді қайта жинақтаудан босатылады, бұл ұзақ мерзімді қосалқы бөлшектерді түгендеу қысымын азайтады.
3. Монолитті құрылысқа қарамастан, модульдік орналасудың икемділігін сақтаңыз Оқшау бір нүктелі пайдалану және көп патронды массив орналасуына қолдау көрсетіледі. Зауыттар патрон санын дайындаманың нақты жүктеме талаптарына сәйкес таңдайды. Алдын ала дайындалған паллеттердің бекітілген станциялық шектеулерінен босатылғандықтан, ол стандартты емес ауыр жүк көтергіш тіректерге бейімделеді.
4. Қолданыстағы D20 нөлдік нүктелі тартқыш арматура активтерін қайта пайдалану Үйдегі ауыр салмақты арматура негіздерін стандартты D20 нөлдік тірек тіректерін қайта жөндегеннен кейін тікелей қайта пайдалануға болады. Жаппай арматураны қайта өңдеу қажет емес және бұрынғы арматура инвестициясы жақсы сақталған.
5. Қолмен басқарылатын шеберханаларға және автоматтандыруды жаңарту жобаларына қосарлы қолдау Кірістірілген G1/8 әуе порты және NPN сигнал шығару интерфейсі тікелей қолмен жұмыс істеу режиміне мүмкіндік береді. Автоматтандыру жобалары үшін ол PLC және өнеркәсіптік роботтармен байланысады, ол автоматты ауыр жүкті арматураны тиеу-түсіруді жүзеге асырады.
Қолдану жағдайлары
1-жағдай: ауыр салмақты қалып жасау зауыты
Бұл тұтынушы бұрын қалыпсыз өңдеуге арналған бөлінген типті бір орталықты патрондардың партияларын сатып алған. Бірлікті сатып алу бағасы төмен болғанымен:
· Тоқсан сайын буынға қатысты 2-3 жасырын ақау орын алды
· Болттың кернеуін босаңсыту дайындаманың өлшемдік ауытқуына себеп болды
· Әрбір ақаулық орташа 4-8 сағат өндірістің тоқтап қалуына, сонымен қатар қалыптардың жойылуына әкеліп соқтырды, сонымен қатар бұрандаларды немесе толық патрондарды ауыстыруға қосымша шығындар болды.
JWGRIP біріктірілген бір орталық нөлдік нүктелі қысқышқа ауысқаннан кейін:
· Өндірістен кейін қатарынан он ай ішінде құрастыру-бірлескен ақаулардан туындаған нөлдік үзік-үзік ақаулар
· Бірлікті сатып алу құны жоғары болса да, тоқтау уақытының жоғалуын, дайындаманың сынықтарын және қосалқы бөлшектерді сатып алуды жабуға арналған кешенді шығындар айтарлықтай төмендеді.
2-жағдай: Инженерлік-Машина-Компоненттік қосалқы мердігер
Тұтынушы қалың табақ дайындамаларын 5 осьті машиналарда көп патронды массивтің схемасын қабылдау арқылы өңдейді.
Ескі сплит типті патрондар екі ай сайын толық бөлшектеуді және болт моментін қайта тексеруді талап етті, бұл машина жасаудың құнды сағаттарын алады.
JWGRIP монолитті патрондарын орналастырғаннан кейін, бұл мерзімді қайталау-тексеру жұмыс процестері жойылып, өңдеудің тиімді уақытының құлпын ашады.
Толық өндіріс жұмыс процесі
1. Қорытпалы болаттан жасалған бір бөлікті соғу
2. Дөрекі өңдеу
3. Алғашқы күйзелісті жеңілдететін қартаю
4. Жартылай өңдеу
5. Стресстен құтылудың екінші реттік қартаюы
6. Мәліметтер беттері үшін өте дәлдіктегі тегістеу
7. Тесіктері терең ішкі пневматикалық арналарды өңдеу
8. Втулка пресс-фитинг
9. Пневматикалық-сигнал құрамдас бөлігі
10. Ауа өткізбейтін қысымды ұстау сынағы
11. Бір блокты тәуелсіз дәлдік тексеруі
12. Тоттан қорғайтын өңдеу
13. Экспорттық соққыға төзімді қаптама
Тексерудің бақылау парағы
· Бір патронды қайталау-позициялау-дәлдік сынағы
· 5 минуттық ауа өткізбейтін сынағы; максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
· Циклдік құлыптау-құлыпты ашу төзімділігі сынағы
· Сигнал-шығыс-логикалық функционалды тексеру
Ескертпе: Зауыттық тексеру тек жеке оқшау патронның дәлдігіне кепілдік береді. Массив макетін орнатқаннан кейін өзара орналасу дәлдігі тұтынушының машинадағы көрсету-және туралауына байланысты және зауыттық тексеру ауқымына кірмейді. Әрбір құрылғы тұтынушы жабдығын мұрағаттау үшін дербес қондырғының зауыттық тексеру деректер парағымен жеткізіледі.

Бағалау және таңдау бойынша нұсқаулық
1. Нақты дүниедегі кесу шарттарын талдаңыз: ауыр жүкті өрескел өңдеу және жоғары беріліспен фрезерлеу тапсырмаларының үлесін есептеңіз. Бұл өнім үлкен кесу үлесі бар сценарийлер үшін ең қолайлы. Бөлінген типті патрондар жеңіл кесу жұмыстары басым болатын цехтар үшін жақсырақ жан-жақты шығындарды қамтамасыз етеді.
2. Жалпы иелену құнын (ТШО) бағалауды орындаңыз: бірлікті сатып алу бағасынан басқа, ықтимал тоқтап тұрған жұмыс сағаттары, дайындама сынықтары жоғалуы, жұмыс күшін мерзімді қайта тексеру және қосалқы бөлшектерді ауыстыру жиілігі.
3. Массив орналасуын орналастыру үшін: Әрбір патрон көтеретін жүктемені есептеңіз және ешқашан номиналды сыйымдылықтан асырмаңыз. Φ130 мм фланец ізі үшін станоктың T-слотының үйлесімділігін растаңыз.
4. 0,5-0,7 МПа деңгейінде шеберханадағы ауа көзі тұрақты қысымын ұстаңыз. Автоматтандыруға бағытталған жобалар үшін PLC NPN сигналының IO нүктелерін резервтеңіз.
5. Жердегі тартқыштың техникалық сипаттамаларын растаңыз. Стандартты емес тартқыш өлшемдер үшін тапсырыс бойынша төлке жинақтары қол жетімді.
Орнату және техникалық қызмет көрсету сипаттамалары
Фланец болттарын JWGRIP пайдаланушы нұсқаулығындағы крутящий момент талаптарына сәйкес қатаң түрде бекітіңіз. Моменттің жеткіліксіздігі бүкіл блоктың микро қозғалысын тудырады; шамадан тыс момент фланецті қысады және негізді деформациялайды.
Ылғал мен қоспаларды бөгеп, втулканың тот басуына және қажалудан туындаған дәлдіктің жылжуына жол бермеу үшін ауа кіретін алдыңғы жағына май-су сүзгісін орнатыңыз.
Әрбір жинақталған 80-100 жұмыс сағатынан кейін втулкаларға құрғақ майлау аэрозольін шашыңыз. Сұйық қозғалтқыш майына қатаң тыйым салынады, өйткені май металл чиптерді тартып, втулкалардың кептелуін тудырады.
Әрбір ауысым ауысқаннан кейін орналасқан жердің бетін сығылған ауамен үрлеп тазалаңыз.
Жиым орналасуы өзгертілген сайын салыстырмалы координаттарды қайта көрсетіңіз және қайта калибрлаңыз; ескі координат параметрлерін тікелей қайта пайдалану мүмкін емес.
Мәліметтер бетінің орналасқан жеріне ауыр заттардың әсер етуінің алдын алу. Соқтығысу нәтижесінде пайда болған соғу-субстрат деформациясын орнында жөндеу мүмкін емес.
Қаптама және жөнелту
· Қаптама: Әрбір дербес патрон көбік ішкі буфері бар жеке экспорттық дәрежедегі соққыға төзімді картонға оралған. Жаппай көлемдегі тапсырыстар қатты ағаштан жасалған экспорттық корпустарды қабылдайды.
· Стандартты жеткізу уақыты: 16-22 жұмыс күні. Таңдалған стандартты SKU тездетілген жөнелту үшін қоймада сақталады.
Сатудан кейінгі қолдау
Кепілдік: 12 айлық кепілдік тек дербес патронға арналған өндірістік ақауларды қамтиды. Тұтынушы орнында орнатқаннан кейін массив құрастырудың өзара орналасуының дәлдігі кепілдік ауқымынан шығарылады.
Техникалық ресурстар: Онлайн сызбалар мен пайдалану құжаттары берілген.
Ақылы қызмет: Жаппай тапсырыстар үшін қашықтан техникалық қолдау көрсетіледі.
Таңдамалы модификация: фланец өлшемін реттеу, тарту-шпилька-спецификациясын өзгертуге қолдау көрсетіледі.
Бағалау үлгісі: Бағалау үлгісін ұйымдастыруға болады; сатып алушы жүк тасымалдау құнын өз мойнына алады.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP біріктірілген бір орталық нөлдік нүктелі қысқыш патрон бөлінген типті патрондарға қарағанда жоғары статикалық дәлдік көрсеткіштеріне қол жеткізе ме?
A: Номиналды бір бірлік қайталау позициялау дәлдігі ±2 мкм болып қалады. Статикалық дәлдік индексінің өзі жақсартылмаған. Оның негізгі құндылығы болт-түйінді релаксациядан туындаған прогрессивті жасырын ақауларды жоюда, тоқтау уақытын және дайындама сынықтарын жоғалтуды азайтуда жатыр. Ол статикалық жаңартудың орнына сенімділікті арттырады.
2-сұрақ: Барлық ауыр жүкті сценарийлер үшін монолитті біріктірілген патрондарды таңдауым керек пе?
A: Міндетті емес. Бөлінген типті патрондар әлі де мүмкін, егер ауыр міндеттер сирек орындалса және болт моментін жүйелі түрде қайта тексеру машинада орындалса. Тек аппараттық сипаттамаларға емес, ТШО-ның жан-жақты есебіне негізделген шешім қабылдаңыз.
3-сұрақ: Жиым орналасуын орнату үшін бұранда моментін мерзімді қайта тексеру қажет пе?
Ж: Патронның ішкі құрамдас бөліктері үшін бөлшектеу-реттеу моменті қажет емес, себебі кірістірілген біріктірілген болттар жоқ. Дегенмен, патронды станоктың жұмыс үстеліне бекітетін фланецті болттар әлі де техникалық қызмет көрсету кестелерінен кейін айналу моментін мерзімді қайта тексеруді қажет етеді.
4-сұрақ: Менің қолданыстағы D20 нөлдік нүктелі арматура негіздері осы патронмен жұмыс істей ала ма?
A: Стандартты D20 нөлдік ілгектермен жабдықталған арматура негіздерін тікелей пайдалануға болады.
Сатып алу туралы шешім қабылдау
Көптеген сатып алу топтары құрылғыны желіге қосқаннан кейін тоқтап қалу, дайындама сынықтары, техникалық қызмет көрсету жұмыстары және қосалқы бөлшектерді тұтыну сияқты жасырын шығындарды ескермей, тек бастапқы аппараттық бағаларды салыстырады.
JWGRIP біріктірілген бір орталық нөлдік нүкте қысқышының негізгі бәсекеге қабілеттілігі қағазға негізделген спецификация параметрлерінен туындамайды. Оның нақты құны ауыр кесу жағдайында арматураның сенімділігін арттыру және жоспарланбаған тоқтаулар мен қабылданбаған бөлшектерден болатын кешенді шығындарды азайту болып табылады.
Таңдауды бір реттік сатып алу бағасына емес, толық өмірлік циклдің жалпы құнына қарай бағалау керек. Жоғары жиілікті ауыр жүкті өндірістік желілер үшін қосымша сатып алу құнын ақауларды азайту арқылы тез өтеуге болады. Төмен жиілікті ауыр жүкті қолданбалар үшін тапсырыс беру алдында кіріс-шығыс қатынасын мұқият өлшеу қажет.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар