Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






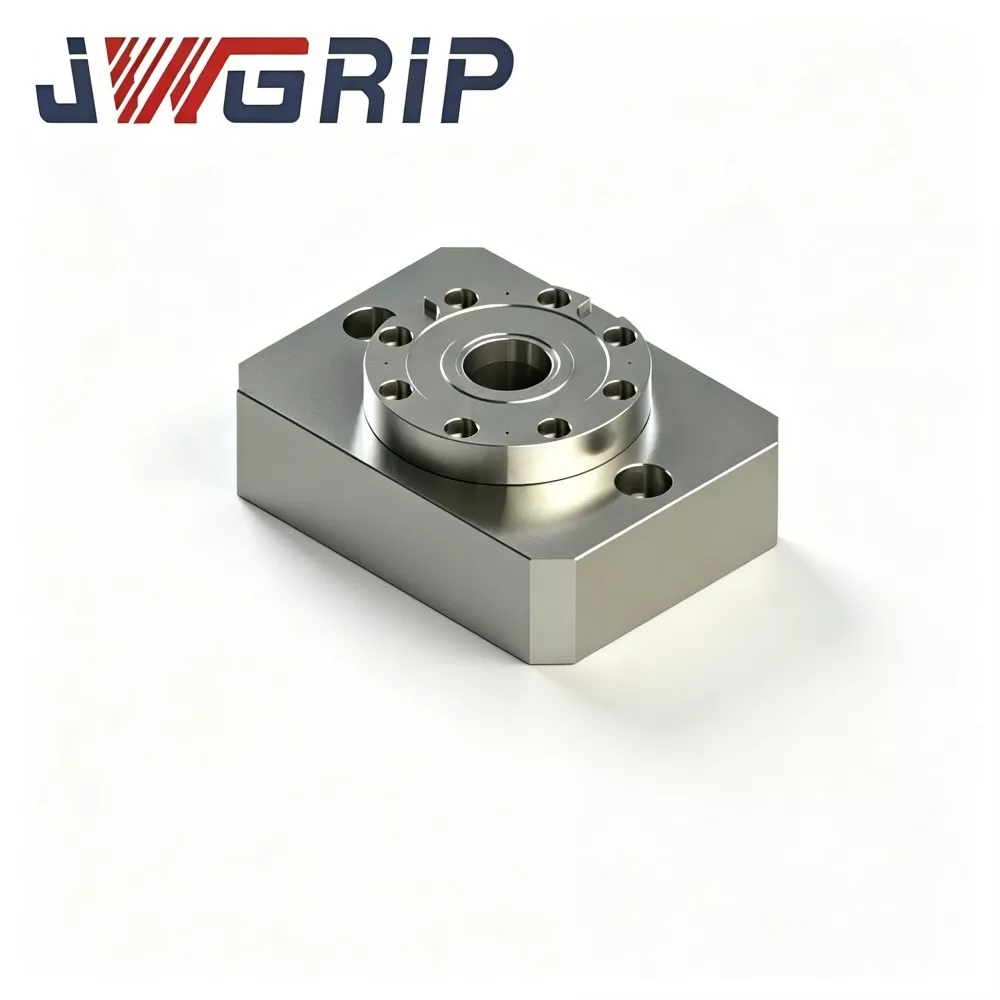
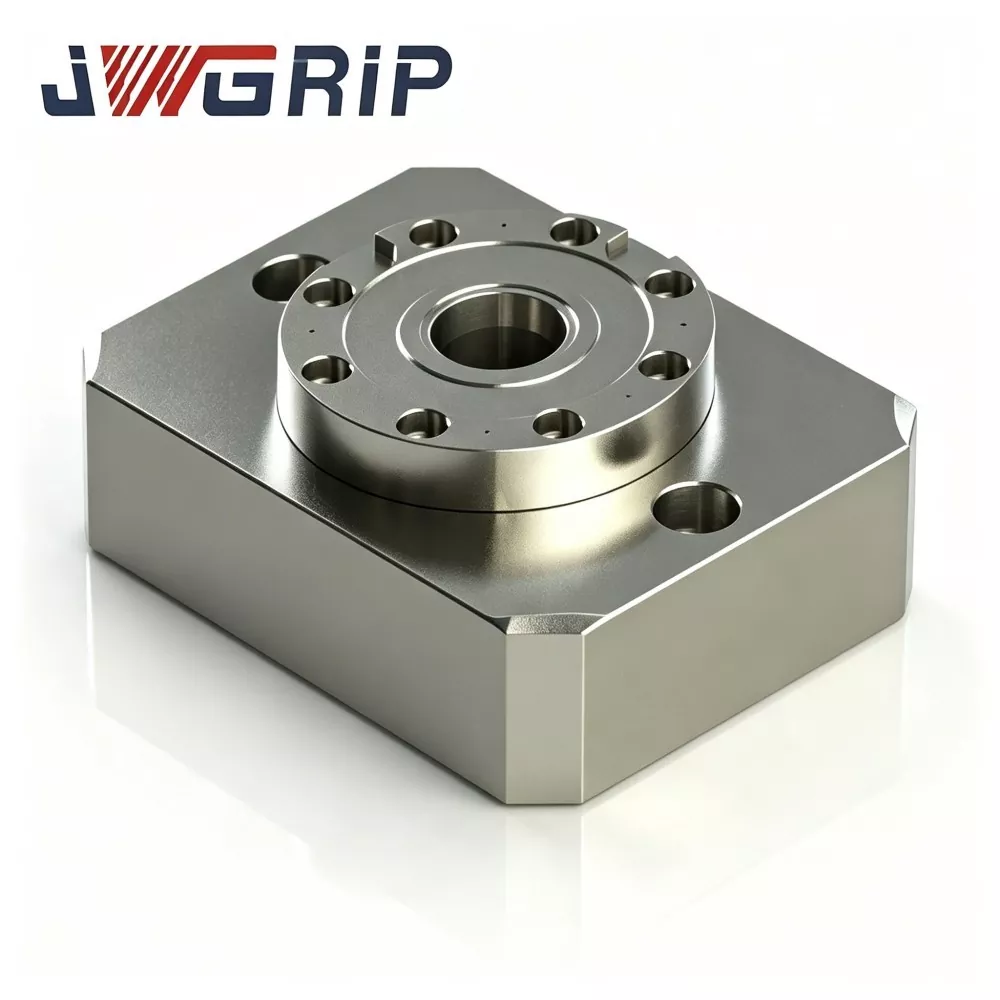
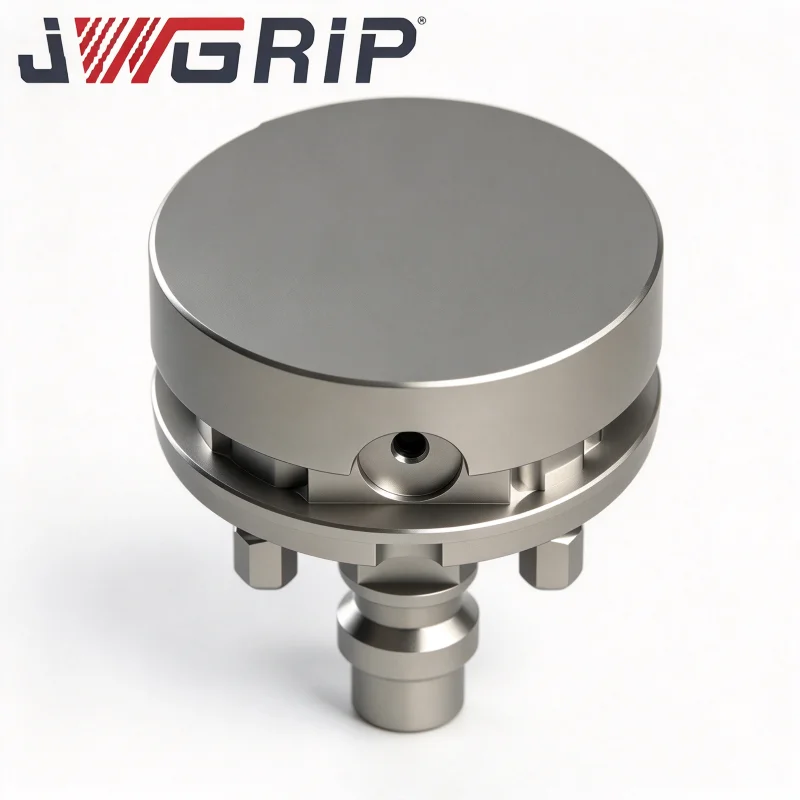
Бір орталық нөлдік нүктені орналастыратын патрон
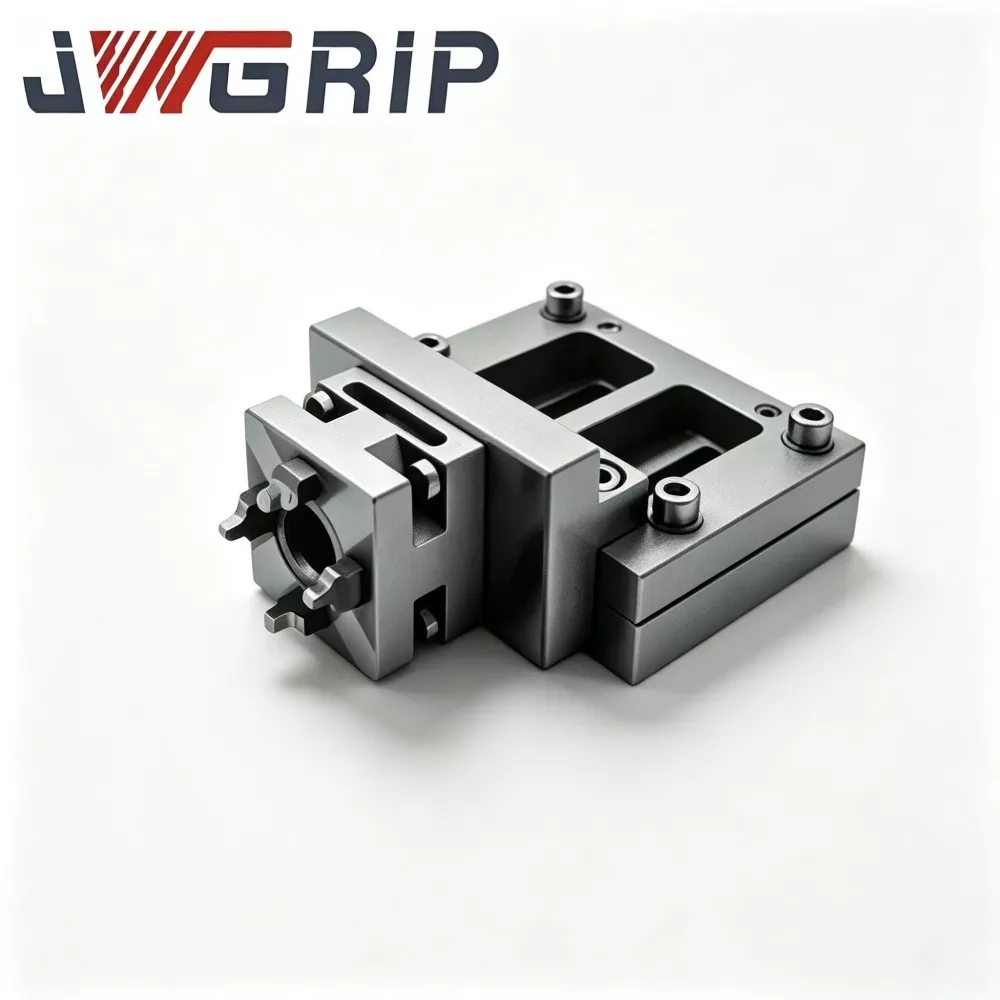
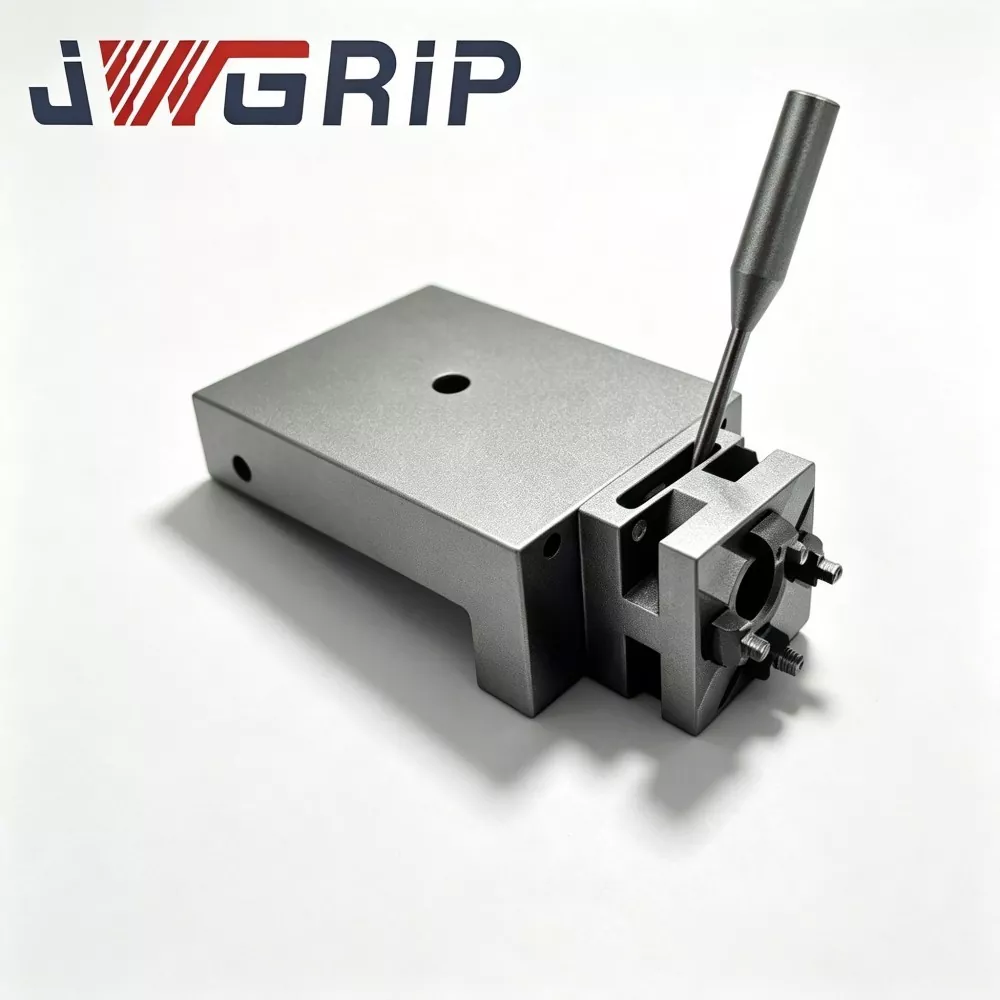
JWGRIP - Қытайдағы кәсіпқой бір орталық нөлдік нүктені анықтау патронының өндірушісі және жеткізушісі. Стандартты нөл нүктелі қысқыш патрон сериясының негізгі модульдік бірлігі ретінде бұл өнім икемді CNC жылдам өзгерту жүйелері үшін арнайы әзірленген оқшауланған бір нүктелі нөлдік нүктелі құлыптау және орналастыру құрылғысы болып табылады. Ол теңшелген арматура орналасулары үшін негізгі құрастыру бірлігі ретінде қызмет ететін тәуелсіз модульдік құрылым дизайнын қабылдайды және дәстүрлі интегралды көп станциялы нөлдік нүктелі паллеттердің орналасу шектеулерін тиімді шешеді.
Бір орталық нөлдік нүктенің орналасу патронында жоғары орналасу дәлдігі, күшті құрылымдық үйлесімділік және орналасудың икемді масштабталуы бар. Бекітілген өлшемді біріктірілген көп станциялы паллеттерден айырмашылығы, бұл бір нүктелі модульдік патрон дайындаманың нақты сипаттамаларына және арматура негізі өлшемдеріне сәйкес бірнеше блоктарды еркін біріктіруге мүмкіндік береді. Пайдаланушылар бір немесе бірнеше патрондарды теңшелетін орталық қашықтықтары бар ерікті массив орналасуларында реттей алады, олар бір бөліктен тұратын сынамаларды өңдеуге, шағын сериялы спорадикалық өндіріске және қалыпқа техникалық қызмет көрсету сценарийлеріне толығымен бейімделеді.
Ол шеберхананы орнату тиімділігін арттыру үшін арматураны қолмен жылдам ауыстыруды қолдайды және сонымен қатар автоматтандырылған массив арматура жүйелері үшін негізгі модульдік компонент ретінде пайдаланылуы мүмкін. Тік өңдеу орталықтарына, көлденең өңдеу орталықтарына және 5 осьті CNC станоктарына әмбебап қолданылады, ол заманауи жоғары аралас және аз көлемді өндіріс үшін жоғары икемді, теңшелетін және үнемді нөлдік нүктелік жылдам өзгерту шешімдерін ұсынады.
Негізгі құрамдас бөліктер
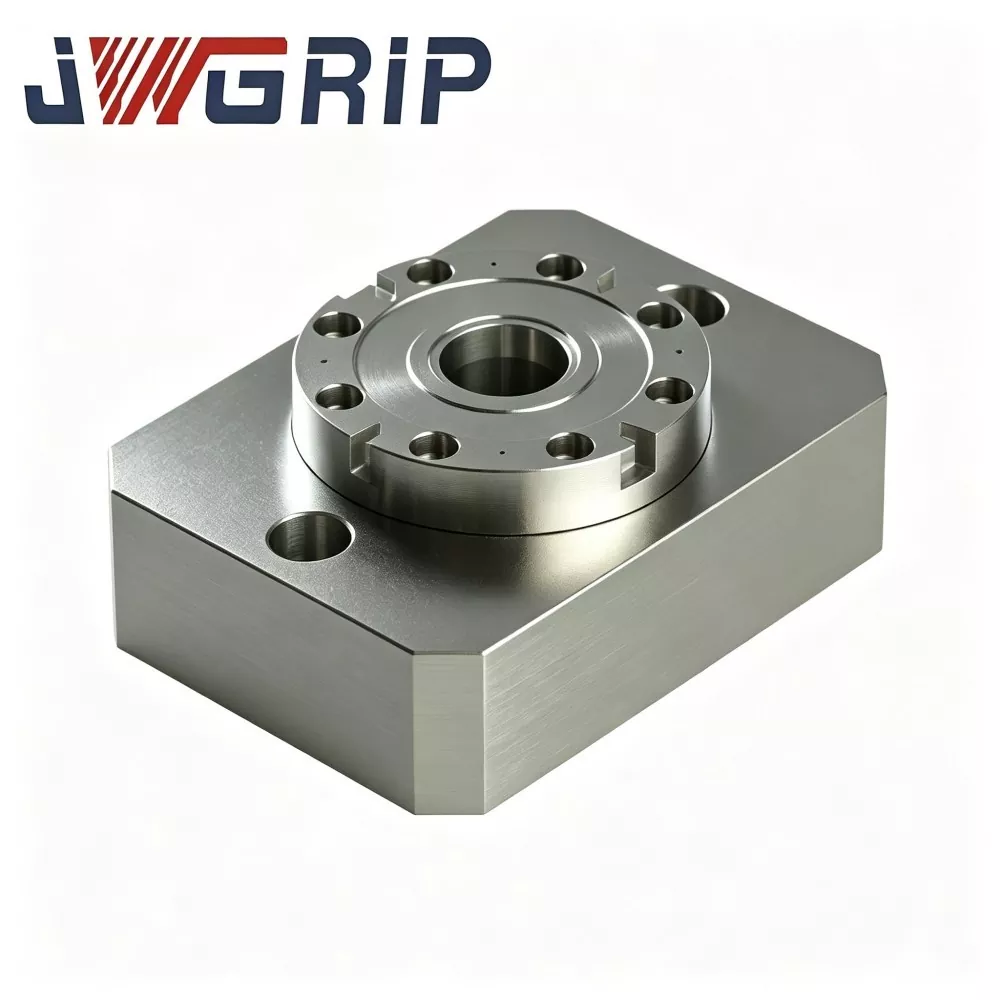
Әрбір JWGRIP бір центрлі нөлдік нүктелі орналасу патроны өздігінен орналасқан орналастыру-құлыптау механизмі болып табылады және сыртқы негізгі паллет тақтасына тәуелді емес. Әрбір бірлік мыналарды қамтиды:
Чактың негізгі корпусы
Нөлдік нүктелі орналасу втулкасы жинағы
Кіріктірілген пневматикалық құлыптау поршені
Ауа кіретін жолдар
Құлыптау-күй сигналы-шығыс интерфейсі
Фланецті орнату тесіктері
Орналастыру тәсілдері
1-режим: Оқшау бір нүктелі жұмыс
1. Бір орталықты патронды станоктың жұмыс үстеліне орнатыңыз.
2. Бір нөлдік нүктелі ілмекпен жабдықталған арматураның негізін патронға қойып, құлыптауды іске қосыңыз.
3. Бір бөліктен тұратын дайындамалар, қалыпты кірістіру үлгілерін алу және қалып жөндеу жұмыстары үшін өте қолайлы.
2-режим: көп патронды массивтің комбинациясы
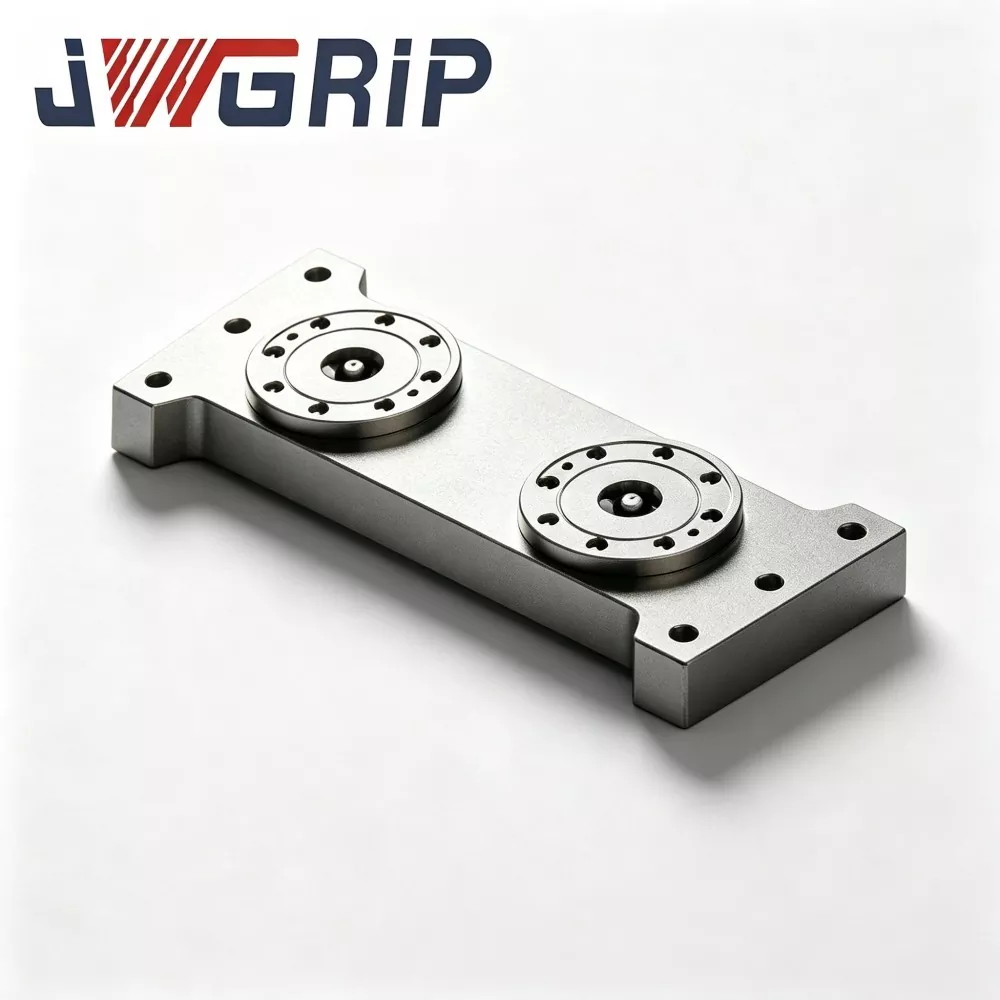
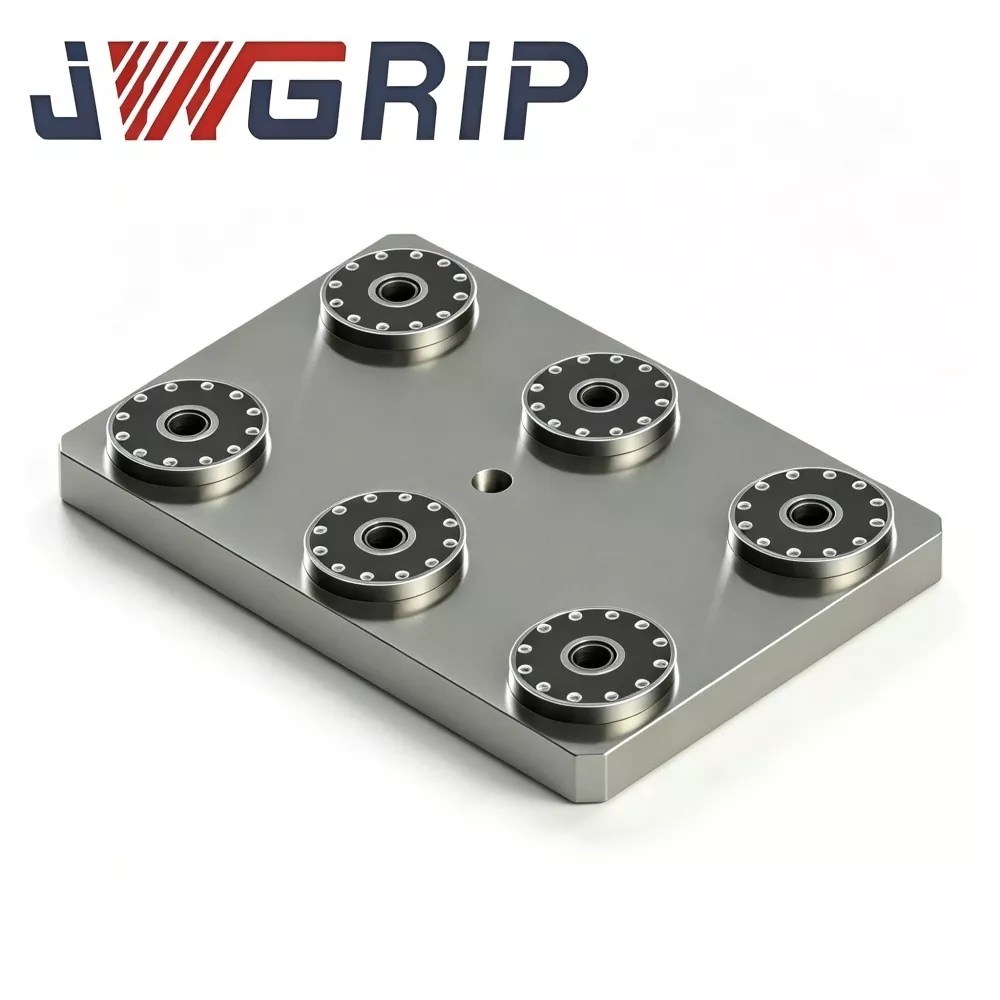
1. Екі, төрт немесе одан да көп бір орталықты патрондарды құрылғының T ұясының жұмыс үстеліне бекітіңіз. Арматура негізінің ізіне сәйкес реттелетін орталық қашықтықты орнатыңыз.
2. Көп нүктелі орналастыру және қысу үшін бекіту негіздеріне нөлдік нүктелі ілмектердің сәйкес санын орнатыңыз.
Алдын ала дайындалған екі орталықты / төрт орталықты паллеттерден негізгі айырмашылық: патрон аралық аралықтарды зауытта алдын ала орнатудың орнына тапсырыс берушілер сол жерде конфигурациялайды, бұл реттелмейтін, стандартты емес арматура негіздеріне сәйкес келеді.
Толық жұмыс процесі
1. Secure chuck flange bolts onto machine-tool worktable.
2. Нөлдік нүктелі тіректермен жабдықталған арматураның негізін патронды орналастыратын бетке қойыңыз.
3. 0,5-0,7 МПа қысылған ауаны беріңіз. Ішкі поршеньді жетектердің втулка механизмі тартылатын құлыптауды орындау үшін.
4. Құлыптау аяқталғаннан кейін NPN орнын растау сигналы шығады және CNC машинасы кесу циклдарын бастайды.
5. Өңдеу аяқталғаннан кейін ауа қысымын босатыңыз; втулкалар құлпын ашады және арматура негізін алып тастауға болады.
Өндіріс техникасы
· Чак субстраты сөндірілген және шыңдалған легирленген болатты қабылдайды. Бланкілер CNC өңдеу кезінде пайда болатын қалдық кернеуді жою үшін өрескел өңдеуден, жартылай өңдеуден және қос кернеуді жеңілдететін қартаю циклдарынан өтеді. Массивтің орналасу шарттарында әрбір патрон ауыспалы кесу-соғу күшін көтереді; босатылмаған кернеу көрінбейтін микро-деформацияны тудырады және ұзақ жұмыс уақытында қайталауды анықтау дәлдігін төмендетеді.
· Орналастыру төлкелері қаттылығы жоғары болатты пайдаланады. Ішкі саңылаулар әр жеке патрон үшін сенімді қайталау орнын анықтау өнімділігін қамтамасыз ету үшін сөндіргіш пен тегістеу супер-өңдеуін алады.
Массивті пайдалану үшін маңызды ескерту: Жеке патронның білікті дәлдігі жалпы массив жүйесінің дәлдігіне тең емес. Жұмыс үстеліне бірнеше патрондарды орнатқаннан кейін операторлар патрондар арасындағы өзара позицияларды калибрлеу үшін қолмен теру индикациясын және туралауды орындауы керек. Бұл зауыттық калибрленген монолитті паллеттерден негізгі айырмашылығы.

Қолөнер артықшылықтары
1. Тіркелген станциялар аралығының шектеулері жоқ еркін орналасу Біріктірілген көп станциялы алдын ала жасалған паллеттермен салыстырғанда, бұл тәуелсіз модульдік патрондар пайдаланушыларға патрондар ортасы арасындағы қашықтықты еркін анықтауға мүмкіндік береді. Ол тұрақты емес стандартты емес арматура негіздеріне бейімделеді және дайын паллеттерде өзгермейтін алдын ала орнатылған тесік позицияларының ауырсыну нүктесін шешеді.
2. Үлгі алу үшін үнемді, аз көлемді және мезгіл-мезгіл қалыптарды жөндеуге тапсырыстар Нөлдік нүктені жылдам өзгерту функциясын толық өлшемді көп станциялы паллеттерге үлкен бір реттік инвестициясыз тек бір немесе екі патронмен орындауға болады. Қалыпты модификациялау және жұмыс станциясын пайдалану деңгейі төмен үлгі үлгілерін алу үшін алдын ала күрделі шығындар азаяды.
3. Орнату кеңістігі шектеулі ықшам жұмыс үстелдерін орналастырыңыз Кейбір ықшам 5 осьті және шағын өлшемді өңдеу орталықтары үлкен өлшемді біріктірілген нөлдік нүктелі паллеттерді сыйдыра алмайды. Шағын пішінді-факторлы бір орталықты патрондарды T-слотының үстелінің шектеулі кеңістігін толық пайдалану үшін шашыратуға болады.
4. Ыңғайлы кезең-кезеңмен қуатты кеңейту Жобаның бастапқы кезеңінде сынақ үлгілерін алу үшін патрондардың аз санын орналастырыңыз. Тапсырыс көлемі кейінірек өскенде, көп патронды массивтерді құру үшін қосымша бірдей патрондарды сатып алыңыз. Қолданыстағы қондырғылар бұрынғы инвестициялық қалдықтарсыз толығымен пайдалануға жарамды болып қалады.
5. Қолмен жұмыс істеуді де, автоматтандыруды жаңартуды да қолдау Операторлар құрылғыларды қолмен ауыстыра алады. Бұл ретте пневматикалық порттар мен сигналдық интерфейстер PLC басқару жүйелеріне қосылады. Массивті орналастырғаннан кейін бүкіл арматура жүйесі автоматты тиеу-түсіру үшін өнеркәсіптік роботтармен жұмыс істей алады.
6. Біздің арматура сериялары бойынша стандартты D20 нөлдік нүктелі тартқышпен үйлесімді Бар арматура негіздерін тұтынушылардың арматураға бұрынғы инвестициясын қорғай отырып, D20 тіреуіштерін қайта жөндегеннен кейін қайта пайдалануға болады.
Қолданбалы оқиғалар
JWGRIP бірыңғай орталық нөлдік нүктені орналастыру патроны қалып жасау цехтарында және аз көлемді дәлдіктегі құрамдас зауыттарда кеңінен қолданылады. Екі өріс жағдайы оның күшті жақтарын, сондай-ақ модульдік типті шешімдерге тән шектеулерді көрсетеді.
1-жағдай: Орташа өлшемді қалыптау зауыты
Бұл тұтынушы, негізінен, жаппай қайталанатын өндіріс орнына қалып жөндеу және жаңа өнім үлгілерін алу тапсырыстарын алады.
· Бастапқы инвестиция: JWGRIP бір орталықты нөлдік патрондардың 4 жинағы. Көбінесе қалыптың сынамаларын алу және жөндеу жұмыстары үшін тек 1-2 патрон жұмыс істейді. Үлкенірек арматура негіздері қажет болғанда, төрт патрон жиым орналасуына жиналады.
· Нәтиже: Толық төрт орталық паллет сатып алумен салыстырғанда, алдын ала сатып алу құны төмендейді және шағын топтамалық тапсырыстар үшін жабдықты пайдалану деңгейі жақсарады.
· Шектеу: жиым режимінде арматура негізінің техникалық сипаттамалары өзгерген сайын, орнатудың қосымша жұмыс уақытын жұмсайтын салыстырмалы патрон позициялары үшін қайта калибрлеу қажет болады.
2-жағдай: Дәлдік құрамдас қосалқы мердігер
Зауытта бірнеше ықшам 5 осьті өңдеу орталықтары бар, олардың үстел кеңістігі стандартты көп станциялы нөлдік нүктелі паллеттерге сыймайды.
· Әр 5 осьті машинада екі JWGRIP бір орталық патрон орнатылған. Арнайы реттелген патрон аралығы олардың өздеріне тиесілі арматура негіздеріне сәйкес келеді.
· Нөлдік нүктені жылдам өзгерту ықшам 5 осьті жабдықта жүзеге асырылады, бұл алдын ала дайындалған біріктірілген паллеттерді шағын өлшемді жұмыс үстелдеріне орнату мүмкін еместігін бұзады.
Толық өндіріс жұмыс процесі
1. Қорытпалы болаттан жасалған дайындамаларды соғу және шыңдау
2. Дөрекі өңдеу
3. Алғашқы күйзелісті жеңілдететін қартаю
4. Жартылай өңдеу
5. Стресстен құтылудың екінші реттік қартаюы
6. Мәліметтер беттері үшін өте дәлдіктегі тегістеу
7. Втулка пресс-фитинг
8. Пневматикалық схема және сигнал-компонент жинағы
9. Ауа өткізбейтін қысымды ұстау сынағы
10. Тәуелсіз бір бірлік дәлдік тексеруі
11. Тоттан қорғайтын өңдеу
12. Экспортқа жарамды қаптама
Тексерудің бақылау парағы
· Әрбір патрон үшін тәуелсіз қайталау-позициялау-дәлдік сынағы
· 5 минуттық ауа өткізбейтін сынағы; максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
· Циклдік құлыптау-құлыпты ашу функционалдық сынағы
· Сигнал-шығыс-логикалық функционалды тексеру
Бағалау бойынша кеңестер
1. Өндіріс үлгісін бағалауға басымдық беріңіз Үлгі алу-жөндеу жұмыстарына, стандартты емес тұрақты емес арматура негіздеріне немесе үстел кеңістігі шектеулі машиналарға арналған JWGRIP бір орталықты патрондарды таңдаңыз. Ұзақ мерзімді тұрақты 2-4 станциялық жаппай көлемді өндіріс үшін, жұмыс орнындағы калибрлеу жүктемесін азайту үшін монолитті біріктірілген паллеттер ұсынылады.
2. Егер көп патронды массивтің орналасуы жоспарланса, фланецті монтаждау саңылауына кепілдік беру үшін станоктың T ұясының орналасуын тексеріңіз. Машинада индикациялау және калибрлеу үшін жеткілікті жұмыс уақытын сақтаңыз.
3. 0,5-0,7 МПа шегінде шеберханадағы ауа көзінің тұрақты қысымын сақтаңыз. Автоматтандыруға бағытталған жобалар үшін PLC NPN сигналының IO нүктелерін резервтеңіз.
4. Нөлдік нүктелі тартқыш спецификацияларды орнында растаңыз. Стандартты нұсқа D20 тартқыштарына сай келеді. Арнайы ішкі втулка жинақтары балама тартқыш өлшемдерге сұраныс бойынша қол жетімді.
Операция Тәжірибелер
· Бір орталықты патрондарды фланецті болттармен жұмыс үстеліне бекітіңіз. Крутящий момент талаптарына сәйкес қатаң түрде қатайтыңыз. Моменттің жеткіліксіздігі кесу кезінде патрон корпусының микро қозғалысын тудырады және анықтау дәлдігін бұзады; шамадан тыс момент патронның негізін деформациялайды.
· Май-су сүзгісін ауа кіретін алдыңғы жағына ылғал мен қоспаларды бөгеп, дәлдіктің ауытқуына әкелетін втулканың тот басуы мен тозудың алдын алу үшін орнатыңыз.
· Әрбір жиынтық 80-100 жұмыс сағатынан кейін патрон төлкелеріне құрғақ майлау аэрозольін шашыңыз. Сұйық қозғалтқыш майына қатаң тыйым салынады, себебі май металл жаңқаларды ұстайды және втулкалардың кептелуін тудырады.
· Әр ауысымда сығылған ауасы бар патронның орналасқан жері бетін үрлеп тазалаңыз.
· Массив орналасуы конфигурациясында: патронның орналасуы өзгертілген сайын, операторлар патронның өзара орындарын қайта көрсетуі және қайта калибрлеуі керек; ескі координат параметрлерін тікелей қайта пайдалану мүмкін емес.
· Қатты соққыдан патронды орналастыратын бетке соқтырмаңыз. Соқтығыс бірлік дәлдігін біржола бұзады.
Қаптама және жөнелту
· Қаптама: Әрбір жеке патрон көбік ішкі қорғанысы бар, соққыға төзімді тәуелсіз экспорттық қорапты қабылдайды. Көп патронды жаппай тапсырыстар қатты ағаштан жасалған экспорттық корпустарды қабылдайды.
· Стандартты жеткізу уақыты: 13-19 жұмыс күні. Таңдалған стандартты SKU тездетілген жөнелту үшін қоймада сақталады.
Сатудан кейінгі қолдау
· Кепілдік: 12 айлық толық құрылғы кепілдігі жеке патрон бөліктерінің өндірістік ақауларын қамтиды. Тұтынушы орнында орнатқаннан кейін массив-жинақтаудың өзара орналасуының дәлдігі тапсырыс берушінің іске қосу жұмыстарына жататын кепілдіктен шығарылады.
· Техникалық құжаттар: Онлайн операциялық құжаттар мен сызбалар жеткізіледі.
· Ақылы қызмет: жаппай тапсырыстар үшін қашықтан техникалық қолдау көрсетіледі.
· Арнаулы модификация: фланец өлшемін реттеу, тарту-шпилька-спецификациясын өзгертуге болады.
· Үлгілерді бағалау: Бір патронды бағалау үлгісін реттеуге болады; сатып алушы жүк тасымалдау құнының үлгісін алады.
Жиі қойылатын сұрақтар
1-сұрақ: Жиым орналасуындағы бірнеше патрондардың өзара орналасуы зауытта алдын ала калибрленген бе?
A: Жоқ. Зауыттық тексеру тек әрбір дербес патронның дәлдігіне кепілдік береді. Массивті станоктың жұмыс үстеліне орнатқаннан кейін, патрондар арасындағы ортаңғы қашықтық және параллельділік тұтынушылардың станокта қолмен көрсету және калибрлеуді қажет етеді. Бұл модульдік типті қондырғыларға тән қасиет.
2-сұрақ: Қандай сценарийлер бойынша осы бір орталық нөлдік нүктелі орналасу патронын таңдаудан аулақ болуым керек?
A: Тұрақты бекітілген станция орналасуы бар жаппай көлемді өндіріс үшін қайталанатын калибрлеу жұмыстарын болдырмау үшін монолитті біріктірілген паллеттерге артықшылық беріледі. Сондай-ақ, егер сіздің шеберханаңызда нөмірді көрсету және туралау жұмыстарымен таныс техниктер болмаса, ауқымды массивтерді орналастыру ұсынылмайды.
3-сұрақ: Бұл патрондар менің бар нөлдік паллеттермен араласып, сәйкес келе ала ма?
A: Бекіткіш негіздерін ілгектердің спецификациясы D20 стандартына сәйкес болғанша ортақ пайдалануға болады. Аралас орнату схемалары үшін де салыстырмалы позициялар үшін машинада калибрлеу әлі де міндетті болып табылады.
4-сұрақ: JWGRIP бір орталық нөлдік нүктені орналастыру патроны 5 осьті машиналарда жұмыс істей ала ма?
A: Иә. Оның ықшам ізі шағын өлшемді 5 осьті жабдыққа сәйкес келеді. Таңдау кезеңінде арматура, патрон және шпиндельді қисайту қозғалысы арасындағы соқтығысу қаупін бағалаңыз.
Сатып алу туралы шешім қабылдау
JWGRIP Single-Center нөл нүктелі орналасу патронының негізгі күші модульдік икемділікте жатыр. Ол еркін конфигурацияланатын станциялар аралығы, кең машина үйлесімділігі және кезең-кезеңімен кеңейтілетін инвестиция үшін жұмыс орнында ішінара іске қосу жұмыс уақытын сатады.
Бұл модульдік блок біріктірілген монолитті паллеттермен салыстырғанда әмбебап «жоғарғы» емес. Ол нақты өндіріс режимдеріне бағытталған: прототип үлгілерін алу және қалыптарды жөндеу, стандартты емес арматура, шағын кестелік CNC машиналары және нөлдік жүйені кезең-кезеңмен шығаруды жоспарлайтын зауыттар.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар