Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






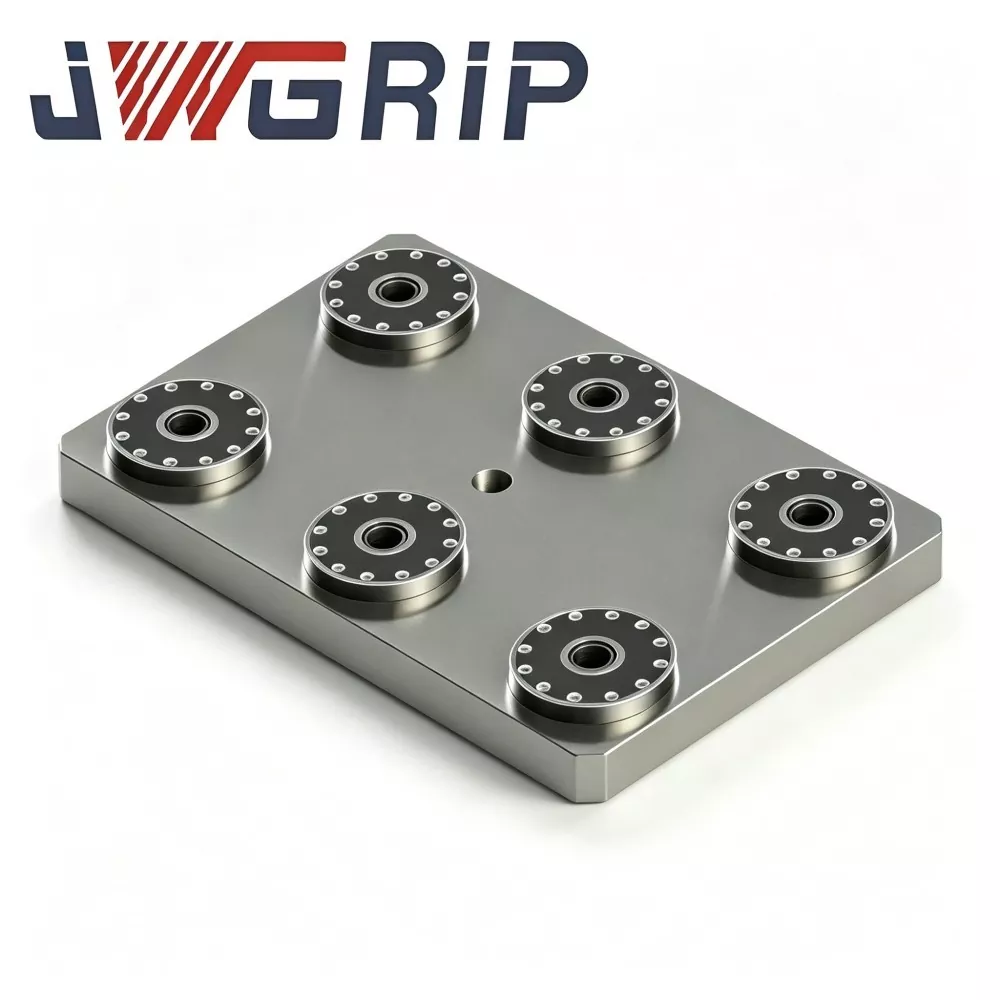
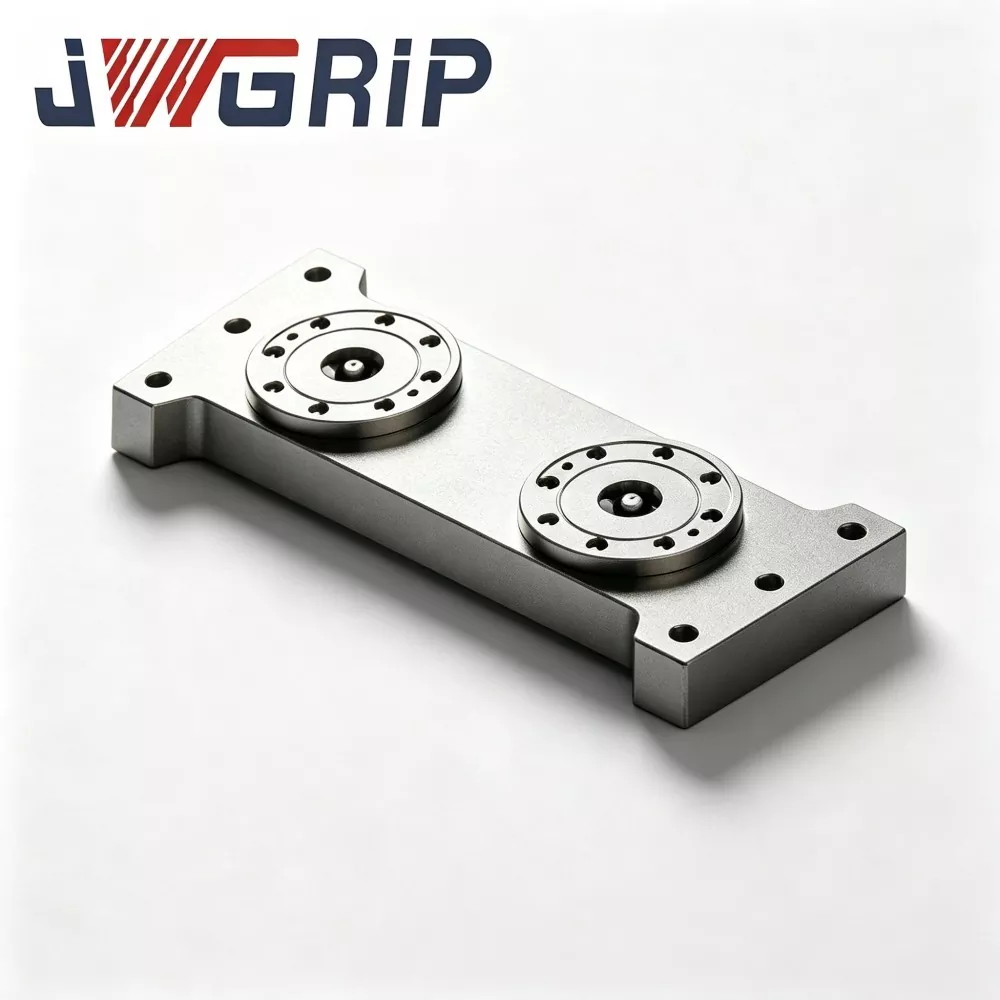
Алты позициялық нөлдік нүктелі қысқыш табақша
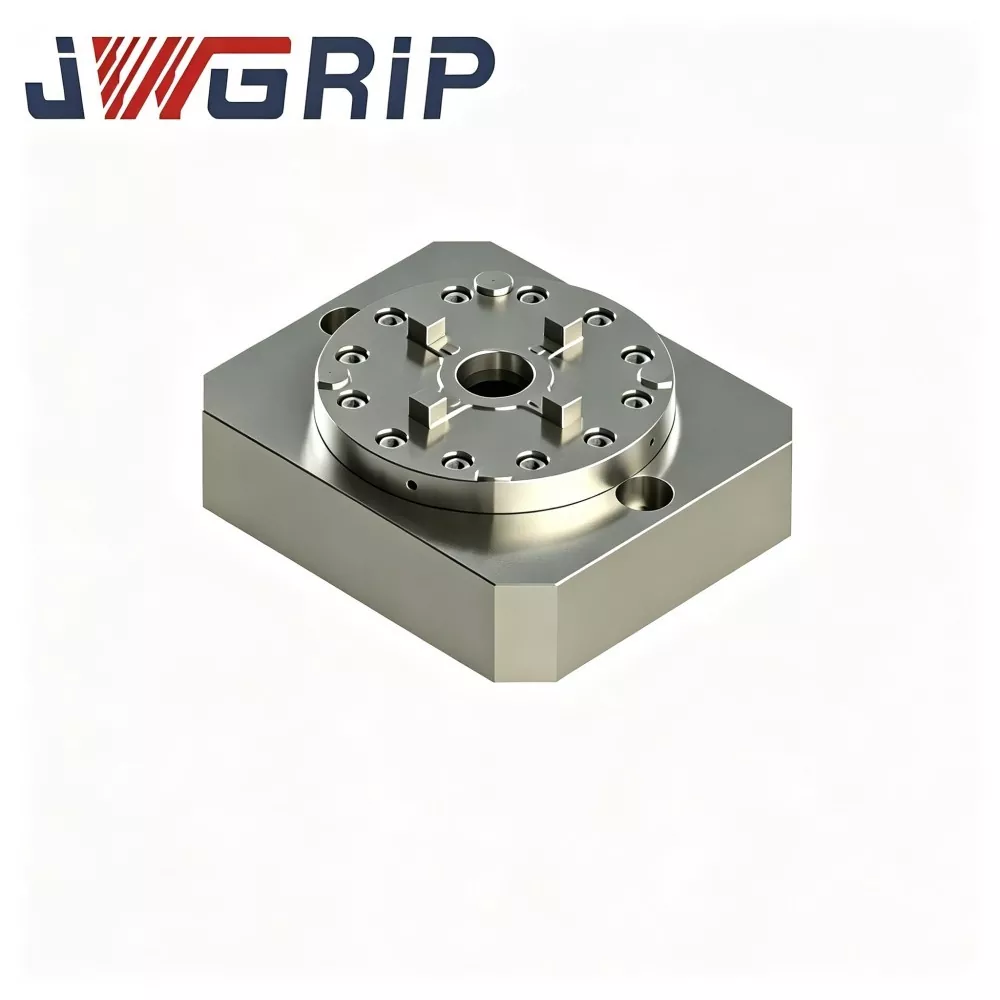
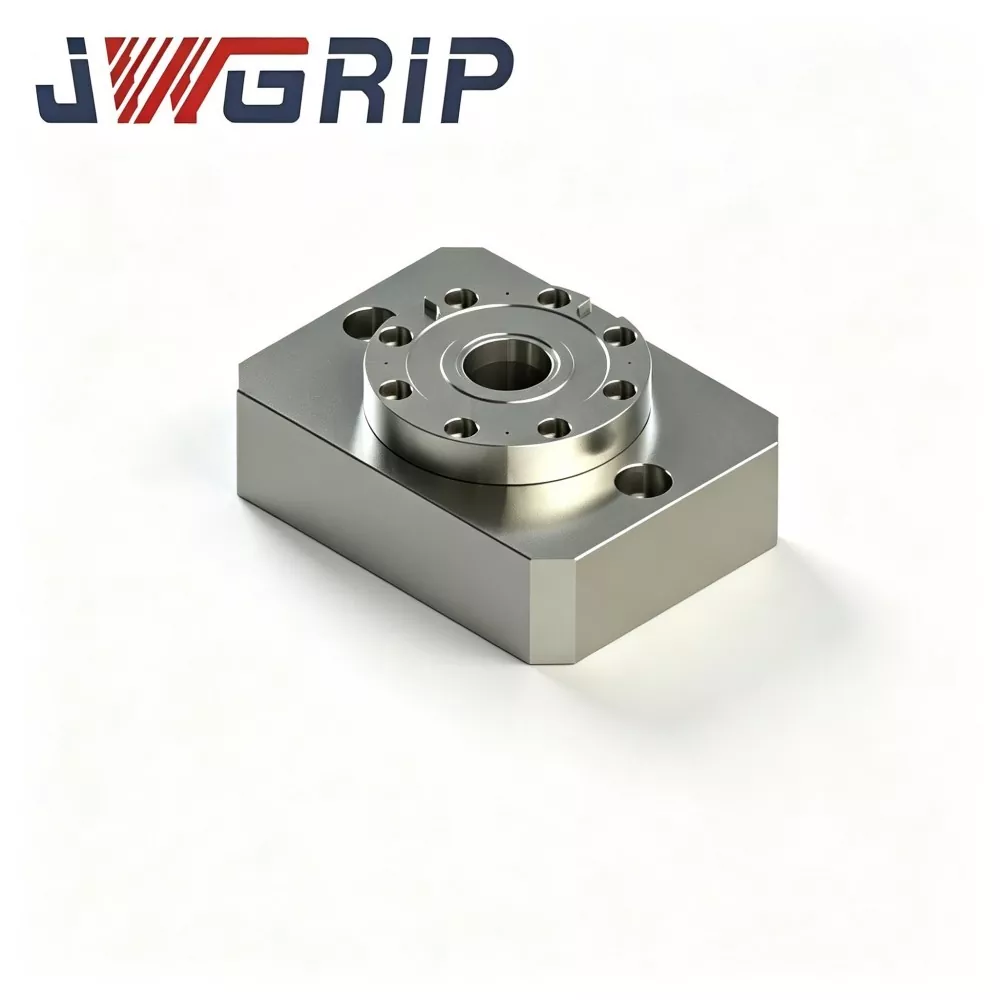
JWGRIP - Қытайдағы кәсіби алты позициялық нөлдік қысқыш тақтайшаның өндірушісі және жеткізушісі. Бұл жоғары тиімділіктегі CNC фрезерлік және тегістеу икемді өндіріс сценарийлері үшін арнайы әзірленген біріктірілген көп станциялы нөлдік нүктелі қысқыш арматура. Бұл өнім бір уақытта көп бекітпе мен көп дайындаманы орнатуды жүзеге асыратын, бір интегралды ауыр негізге алты тәуелсіз нөлдік нүктелі құлыптау қондырғысын біріктіреді. Оның шашыраңқы модульдік құрастырусыз барлығы бір құрылымдық дизайны бар, оны станоктың жұмыс үстелдеріне тікелей орнатуға болады және дәл өңдеу шеберханаларының жалпы жұмыс тиімділігін айтарлықтай жақсарту үшін офлайн алдын ала орнату жүйелеріне сәйкес келеді.
Алты позициялық нөлдік нүктелі қысқыш тақтайша интегралды бір бөлікті қалыптау және интегралды дәл өңдеу технологиясын қабылдайды. Бүкіл негіз пластина үйдегі жалпы фрезерлік өңдеуден, кернеуді жеңілдететін өңдеуден және бірыңғай дәлдіктегі тегістеуден өтеді, барлық алты нөлдік нүктелік орналасу тесіктері бір реттік қысқыш өңдеуде аяқталды. Ол станциялар арасындағы позицияның минималды ауытқуын және әрбір станцияның жоғары дәйекті қайталанатын орналасу дәлдігін тиімді қамтамасыз етеді. Ішкі кернеуді жоюға арналған қартаюды бірнеше рет өңдейтін жоғары берік легірленген құйма болаттан жасалған өнім ұзақ мерзімді кесу және тегістеу жүктемелері кезінде тамаша құрылымдық тұрақтылық пен деформацияға төзімділікке ие.
Әрбір станция ішкі құлыптау құрамдастарын кесу сұйықтығынан, металл жаңқаларынан және абразивті шаңнан қорғау үшін тәуелсіз чипке төзімді тығыздағыш құрылымымен жабдықталған. Ол өндіріс талаптарына сәйкес алты станцияны синхронды немесе тәуелсіз құлыптауға мүмкіндік беретін әртүрлі айлабұйымдар мен дайындамаларды офлайн режимде алдын ала қысуды қолдайды. Қалыптарды, аэроғарыштық шағын өлшемді бөлшектерді және гидравликалық дәл құрамдас бөліктерді сериялық өңдеуде кеңінен қолданылады, ол арматураны ауыстыру жиілігін тиімді төмендетеді және тік өңдеу орталықтарының жалпы жабдық тиімділігін айтарлықтай арттырады.
Аппараттық жинақты аяқтаңыз
JWGRIP алты позициялық нөлдік нүктелі қысқыш тақтайша орталық осьтің айналасында 360 градустық дөңгелек орналасуда біркелкі орналасқан алты нөлдік нүктелі втулка жинағы бар бір бөлікті соғылған легирленген болат негізден тұрады. Толық құрамдас бөліктер:
· Бір бөліктен жасалған легирленген болаттан жасалған негіз
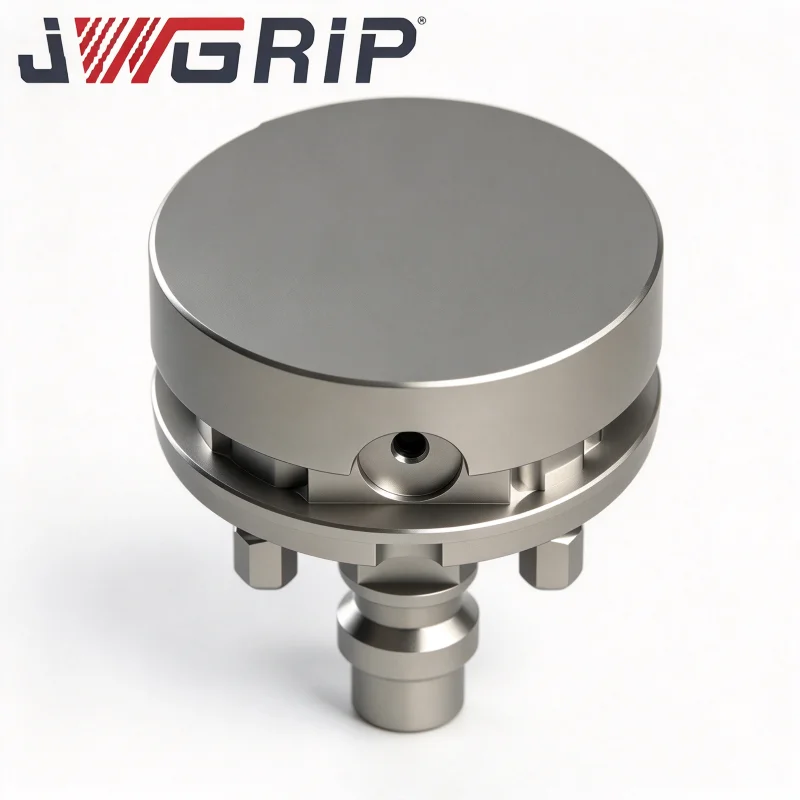
· Дөңгелек тең бұрыштық үлестірімдегі нөлдік нүктелік орналасу втулкаларының алты тобы
· Кіріктірілген синхронды пневматикалық тарату тізбегі
· Негізгі сығылған ауа кіріс порты
· NPN құлыптау-күй сигналы-шығыс интерфейсі
· Жұмыс үстелін орнатуға қарсы раковина тесіктері
· Бос тұрған станцияларға арналған қорғаныс қақпақтары
Өндіріс режимдері
1-режим: толық алты станциялы жаппай өндіріс режимі
1. Алты позициялы қысқыш тақтаны CNC станоктың жұмыс үстеліне мықтап бекітіңіз.
2. Алдын ала D20 нөлдік нүктелі ілгектермен жабдықталған алты тіреуіш негізін алты дөңгелек орналастыру станциясына орналастырыңыз.
3. 0,5-0,7 МПа қысылған ауаны беру; ішкі синхронды ауа тізбегі бір уақытта құлыптау үшін алты втулка жинағын жетектейді.
4. CNC жүйесіне құлыптау-растау сигналының шығыстары; машина өңдеу бағдарламаларын орындайды және бір цикл ішінде алты айналмалы дайындамаларды кесуді аяқтайды.
5. Өңдеу аяқталғаннан кейін құлыпты ашу үшін ауа қысымын босатыңыз; бір өңдеу қадамында алты арматураны алып тастауға болады.
2-режим: ішінара станцияны таңдаулы-қосу режимі
1. Төмен көлемді тапсырыстар үшін тек 2-5 станцияны іске қосыңыз.
2. Қалған бос тұрған станциялардың үстіне фишкалар мен кесу сұйықтығының втулкаларға кіруіне тосқауыл қою үшін сәйкес қорғаныс қақпақтарын орнатыңыз.
Бір аппараттық құрал шағын көлемді іріктеуді де, үлкен көлемді жаппай өндірісті де қамтиды. Әр түрлі станция саны бар бірнеше арматураны сатып алудың қажеті жоқ.
Нұсқаулық ескертуі
· Соғылған легирленген болат дайындамалар өрескел өңдеуден, жартылай өңдеуден және кернеуді жеңілдететін қос қартаю циклдарынан өтеді. Дөңгелек орналасқан станциялар субстраттың деформациясына өте сезімтал. Босатылмаған қалдық кернеу температура ауытқуы мен үздіксіз кесу дірілі кезінде станцияның позициялары мен индекстеу бұрыштарын ауыстырып, алты дайындамадағы өлшемдік консистенцияны бұзады.
· Барлық алты орналасу втулкаларына арналған монтаждау тесіктері станция индексінің дәлдігі мен көп станциялық коаксиалдылықты қамтамасыз ете отырып, бір реттік қысқыш орнату бойынша 5 осьті тегістеуіште тегістеледі.
· Орналастыру төлкелері қаттылығы жоғары болатты пайдаланады; ішкі саңылаулар сөндіруді және жонғышты суперфиништі алады.


Технологиялық жетілдірулер
1. Зауытта калибрленген дөңгелек тең бұрышты орналасу индекстеу дәлдігі мен көп станциялық коаксиалдылықты қамтамасыз етеді Алты дискретті бір орталықты патронды қолмен орнатумен салыстырғанда, бұл монолитті пластина адам орнату қателігінен туындаған индекстеу біркелкі еместігін және коаксиалды ауытқуды болдырмайды. Алты өңделген бөлік үшін тұрақты өлшемді өнімділікке арматураның аппараттық деңгейінде кепілдік беріледі.
2. Жердегі көп станциялардың орналасуын және қайталанатын теру-көрсеткіш калибрлеу жұмыстарын алып тастаңыз Плитаны орнатып, бұрандағаннан кейін өндіріс бірден басталуы мүмкін. Операторлар бұдан былай машинадағы әрбір патрон орнын бір-бір реттемейді, бұл топтаманы ауыстыру уақытын айтарлықтай қысқартады.
3. Жаппай өндіріс пен шағын сериялы іріктеу арасында икемді ауысу Төмен көлемдегі тапсырыстар үшін толық алты станциялық жоғары өнімділік жұмысына, сондай-ақ жартылай станциялық жұмысты қолдайды. Бос тұрған станциялар жай ғана қорғаныс тақталарымен жабылған. Әр түрлі станция саны бар бірнеше арматураны жинақтаудың қажеті жоқ және арматура-қосалқы бөлшектердің инвентарлық қысымы төмендейді.
4. Дискретті көп патронды массивтерге тән станция-дрейф тәуекелдерін болдырмаңыз Станция позициялары монолитті негізге тұрақты түрде бекітіледі. Ұзақ мерзімді кесу дірілінен туындайтын болтты босату және станцияның біртіндеп ауысуы (жинақталған патрон массивтерінде жиі кездесетін мәселе) орын алмайды, бұл пакеттік өлшемдердің спецификациядан тыс тәуекелдерін төмендетеді.
5. Қолданыстағы D20 нөлдік нүктелі тірек арматура активтерін қайта пайдаланыңыз Бар арматура негіздерін стандартты D20 нөлдік тірек тіректерін қайта жөндегеннен кейін қайта пайдалануға болады. Арматураны толық қайта өңдеу қажет емес және алдыңғы арматура инвестициясы сақталады.
6. Қолмен жұмыс істейтін шеберхана жұмысына және автоматтандыру желісін жаңартуға бейімделген Сақталған стандартталған пневматикалық порттар мен сигналдық интерфейстер арматураны қолмен ауыстыруды қолдайды. Ол дөңгелек алты станциялық арматура массивтері үшін автоматты тиеу-түсіруді жүзеге асыру үшін робот ұстағыштармен қосыла алады.
Нақты жағдайлар
1-жағдай: Құрамдас бөліктерді шығаратын зауыт
Бұрын тұтынушы бір орталықты нөлдік нүктелі алты патронды машина үстелдеріндегі дөңгелек массивтерге қолмен орналастырған.
· Әр жаңа тапсырысты орнату схемасы мен нөмірді көрсететін калибрлеуге 2,5-4 сағат кетеді
· Дірілді кесу станция позицияларын баяу ауыстырды, бұл индекстеу мен коаксиалдылықты апта сайын қайта тексеруді қажет етеді
JWGRIP алты позициялы нөлдік қысқыш тақтасын орнатқаннан кейін:
· Өндіріс күрделі орналасу және калибрлеу процедураларынсыз тікелей орнатудан кейін басталады
· Алты өңделген дайындама арасындағы өлшемді дисперсия айтарлықтай төмендейді
· Апталық станцияны қайта тексеру жұмыс үрдістері жойылады және машинаның тиімді жұмыс уақыты артады.
2-жағдай: Мойынтірек-корпус компоненттерінің шеберханасы
Зауыт өте құбылмалы тапсырыс көлемдерімен бетпе-бет келеді: ең жоғары маусымдағы сериялық өндіріс жоғары өнімділік үшін бір уақытта алты бөлікті өңдеуді қажет етеді; маусымнан тыс шағын сериялы тапсырыстар циклге 2-3 дайындаманы ғана талап етеді. JWGRIP алты позициялы қысқыш тақтайшасымен:
· Дыбыстың ең жоғары кезеңдерінде толық станция режимін іске қосыңыз; шағын топтамалық тапсырмалар үшін жартылай станция режиміне ауысу
· Бірнеше бөлек арнайы мақсаттағы құрылғыларды сатып алу және сақтау шығындары азаяды.
Сапаны тексеру
Барлық JWGRIP алты позициялық нөлдік нүктелі қысқыш пластиналар толық технологиялық соғу, термиялық өңдеу, CNC өңдеу, тегістеу және үйде құрастыруды аяқтайды; толық бірлік OEM аутсорсингі жоқ.
Толық өндіріс жұмыс процесі
1. Қорытпалы болат дайындамалары
2. Дөрекі өңдеу
3. Алғашқы күйзелісті жеңілдететін қартаю
4. Жартылай өңдеу
5. Стресстен құтылудың екінші реттік қартаюы
6. 5 осьті тегістеуіш: бір қысқыш қондырғының астындағы барлық алты втулканы орнату тесіктерін тегістеңіз
7. Втулка пресс-фитинг
8. Ішкі синхронды ауа тізбегінің жинағы және тығыздағыш
9. Ауа өткізбейтін қысымды ұстау сынағы
10. Станцияны индекстеу, коаксиалдылық және әр станциядағы қайталану орнын анықтау дәлдігі үшін CMM инспекциясы
11. Тоттан қорғайтын өңдеу
12. Экспорттық соққыға төзімді қаптама
Тексерудің бақылау парағы
· Әрбір станция үшін тәуелсіз қайталау-позициялау-дәлдік сынағы
· Алты станциялық индекстеу дәлдігі, коаксиалдылық және станция аралық салыстырмалы орынға арналған CMM метрологиясы
· 5 минуттық ауа өткізбейтін сынағы; максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
· Барлық алты станцияны қамтитын циклдік синхронды құлыптау-құлыпты ашу функционалдық сынағы
Алты станцияның индекс дәлдігі мен коаксиалдылығы зауытқа жөнелтілгенге дейін толық тексеріледі. Тұтынушылардан құрылғыдағы салыстырмалы позицияны калибрлеу талап етілмейді. Әрбір бірлік арматура-жабдық мұрағатын толтыру үшін түпнұсқа CMM инспекциялық деректер парағымен жеткізіледі.
Бағалау бойынша нұсқаулық
1. Процесс-талапты бағалауға басымдық беріңіз: Бұл өнім бір уақытта көп бөлікті өңдеуді қажет ететін айналмалы / сақиналы пішінді бөлшектерге бағытталған. Айналмайтын дайындамалар үшін нөлдік нүктелі бекітудің балама шешімдерін қарастырыңыз. Көрші станциялар арасындағы нөлдік физикалық кедергілерді қамтамасыз ету үшін арматура контурларын тексеріңіз.
2. Нөлдік нүктелі тартқыш спецификацияларды орнында растаңыз. Стандартты нұсқа D20 тартқыш түйреуіштерге сәйкес келеді. Арнайы төлке жинақтары балама тартқыш өлшемдерге сұраныс бойынша әзірленуі мүмкін.
3. Автоматтандыру желісін біріктіру үшін: 0,5-0,7 МПа шегінде цехтың ауа көзінің тұрақты қысымына кепілдік беріңіз және PLC NPN сигналының IO нүктелерін резервте сақтаңыз.
4. Дайындаманың жалпы қабатталған биіктігін және арматураны есептеңіз. Кесетін құралдар мен 5 осьті шпиндельді қисайту кезінде соқтығысу қаупін бағалаңыз. Егер сізде белгісіздік болса, кедергілерді бағалау үшін дайындаманың сызбаларын JWGRIP техникалық тобына жіберіңіз.
Техникалық сипаттама
· Тақтайшаларды бекіту болттарын JWGRIP пайдаланушы нұсқаулығындағы крутящий момент талаптарына сәйкес қатаң түрде қатайтыңыз. Күшті шамадан тыс моментпен бекітуге тыйым салынады. Субстраттың деформациясы айналмалы станцияның индекстеу дәлдігі мен коаксиалдылығын бұзады.
· Май-су сүзгісін ауа кірісінің алдыңғы жағына орнатыңыз. Втулкаларға түсетін ылғал мен қоспалар тот басуды және тозуды тудырады, бұл дәлдіктің ауытқуына әкеледі.
· Әрбір жиынтық 80-100 жұмыс сағатынан кейін әрбір нөлдік нүктеге құрғақ майлау аэрозольін шашыңыз. Сұйық қозғалтқыш майына қатаң тыйым салынады, өйткені май металл жаңқаларды ұстайды және втулкалардың кептелуін тудырады.
· Әр ауысымда барлық орналасу төлкелері мен тірек беттерін сығылған ауамен үрлеп тазалаңыз.
· Жынқалар мен кесу сұйықтығының втулка жинақтарына енуіне жол бермеу үшін жұмыс істемейтін станцияларға сәйкес келетін қорғаныс қақпақтарын орнатыңыз.
· Плитаның негізгі беттеріне ауыр зат соғудан аулақ болыңыз. Соқтығыс тудырған субстраттың деформациясы айналмалы станцияның индекстеуін және коаксиалдылығын бұзады және оны жөндеу қиын.
· Ешқашан бір станцияның номиналды жүк сыйымдылығынан жоғары жұмыс істемеңіз.
Қаптама және жөнелту
· Қаптама: ұзақ қашықтыққа мұхитпен жүру кезінде айналмалы орналасу нүктелерін қорғау үшін қалың көбік ішкі буфері бар, экспорттық соққыға төзімді қатты ағаш қорап.
· Стандартты жеткізу уақыты: 17-23 жұмыс күні. Таңдалған стандартты SKU тездетілген жөнелту үшін қоймада сақталады.
Сатудан кейінгі қолдау
· Кепілдік: 12 айлық толық құрылғы кепілдігі адам келтірген зақымдарды қоспағанда, өндірістік ақауларды қамтиды. Білікті шағымдар тегін жөндеуді немесе қосалқы бөлшектерді ауыстыруды пайдаланады.
· Техникалық ресурстар: Онлайн операциялық құжаттар мен сызбалар берілген.
· Ақылы қызмет: көп көлемде тапсырыс беретін жобалар үшін ақылы қашықтан техникалық қолдау көрсетіледі.
· Арнаулы түрлендіру: айналмалы станцияның диаметрін реттеуді, станция санын өзгертуді және тарту-шыбықтың ерекшелігін өзгертуді қолдау.
· Бағалау үлгісі: бағалау үлгісін реттеуге болады; сатып алушы жүк тасымалдау құнын өз мойнына алады.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP алты позициялық нөлдік нүктелі қысқыш тақтайша тек жартылай станциялар белсендірілген кезде жұмыс істей ала ма?
A: Иә. Қорғаныш қақпақтарын бос тұрған станцияларға орнатыңыз; бұл негізгі пластинаның өнімділігіне зиян тигізбейді. Ол шағын көлемді іріктеу және жаппай өндіріс жұмыс сценарийлерін қолдайды.
2-сұрақ: Массивте орналасқан алты дискретті бір орталықты патрондардан негізгі айырмашылығы неде?
A: Монолитті алты позициялық пластина зауыт жағындағы индекстеу және коаксиалды калибрлеуді аяқтайды, сайттағы орналасуды және нөмірді көрсету жұмысын жояды. Дискретті бір патронды массивтер толығымен машинада қолмен калибрлеуге сүйенеді және ұзақ уақыт кесу дірілі кезінде станция ауысымының тәуекелдерін көтереді.
3-сұрақ: Менің қолданыстағы D20 нөлдік нүктелі арматура негіздерін қайта пайдалануға болады ма?
A: Стандартты D20 нөлдік ілмектерімен жиналған арматура негіздерін тікелей пайдалануға болады.
4-сұрақ: JWGRIP алты позициялы нөлдік қысқыш тақтасын 5 осьті CNC станоктарында қолдануға бола ма?
A: Оны соқтығысусыз жағдайларда қолдануға болады. Таңдау кезеңінде арматураның жалпы биіктігін есептеңіз және шпиндельдің қисаюының соқтығысу қаупін бағалаңыз.
Сатып алу туралы шешім қабылдау
Айналмалы сақиналы құрамдас бөліктерді шығаратын көптеген өндірушілер екі қанағаттанарлықсыз нұсқаға тап болады: не көп патронды массивтерді орнында жинауға көп жұмыс сағаттарын жұмсайды немесе алты бөлікті бір уақытта өңдеуге арналған жоғары құны бар арнайы бір реттік арнайы құрылғыларды сатып алады.
JWGRIP алты позициялық нөл нүктелі қысқыш тақтайшасы біркелкі бөлінген алты дөңгелек станциясы бар алдын ала дайындалған монолитті негізді береді. Ол нөлдік нүктенің жылдам өзгеретін әмбебаптығын сақтай отырып, күрделі жердегі калибрлеуді болдырмайды, осылайша тапсырыс-спецификациялық қосқыштардан кейін арматуралар ескірмейді. Ол фланецтер, мойынтіректердің корпустары және сақиналы қалыптар сияқты айналмалы үлгідегі бөлшектерді жаппай өндіруге өте қолайлы. Бір мезгілде алты бөлікті қысу сирек қажет болса, тапсырыстарды орналастырмас бұрын кіріс-шығыс қатынасын мұқият бағалаңыз.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар