Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






L-түрі нөлдік нүктені орналастыру патронының паллеті
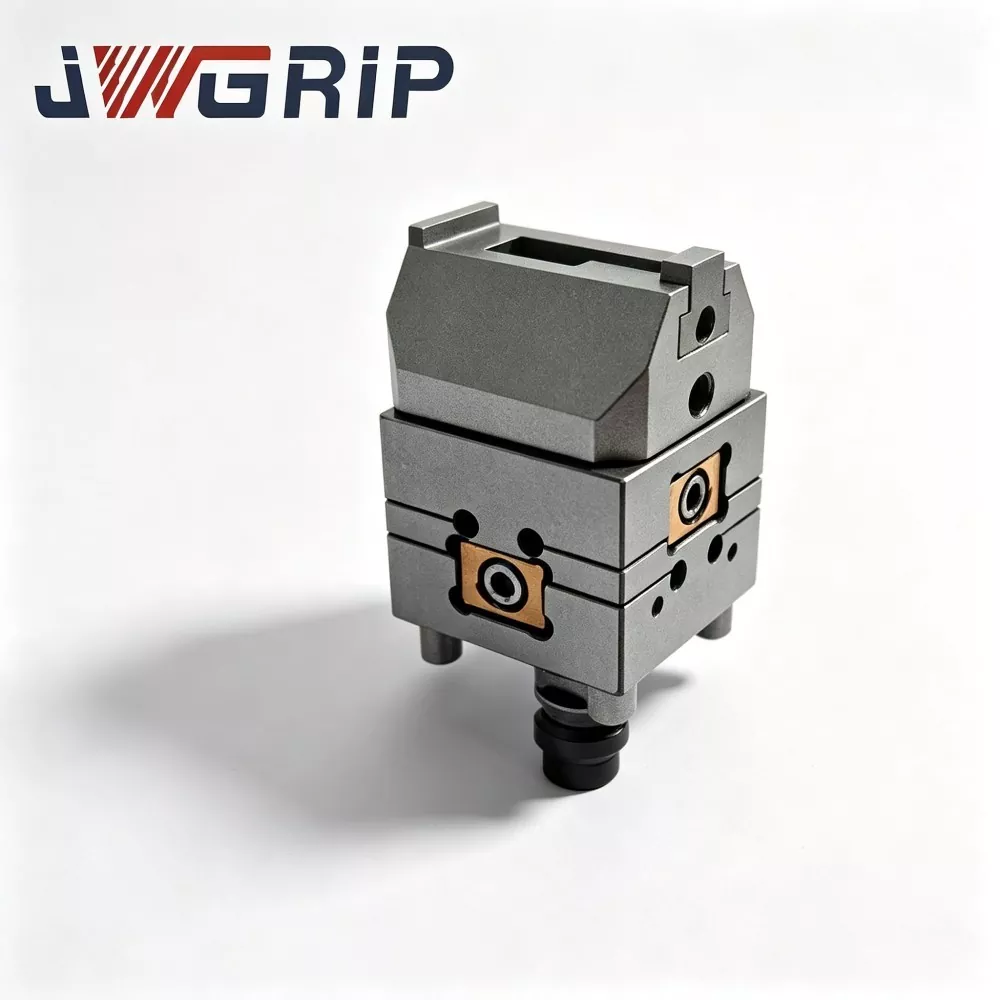
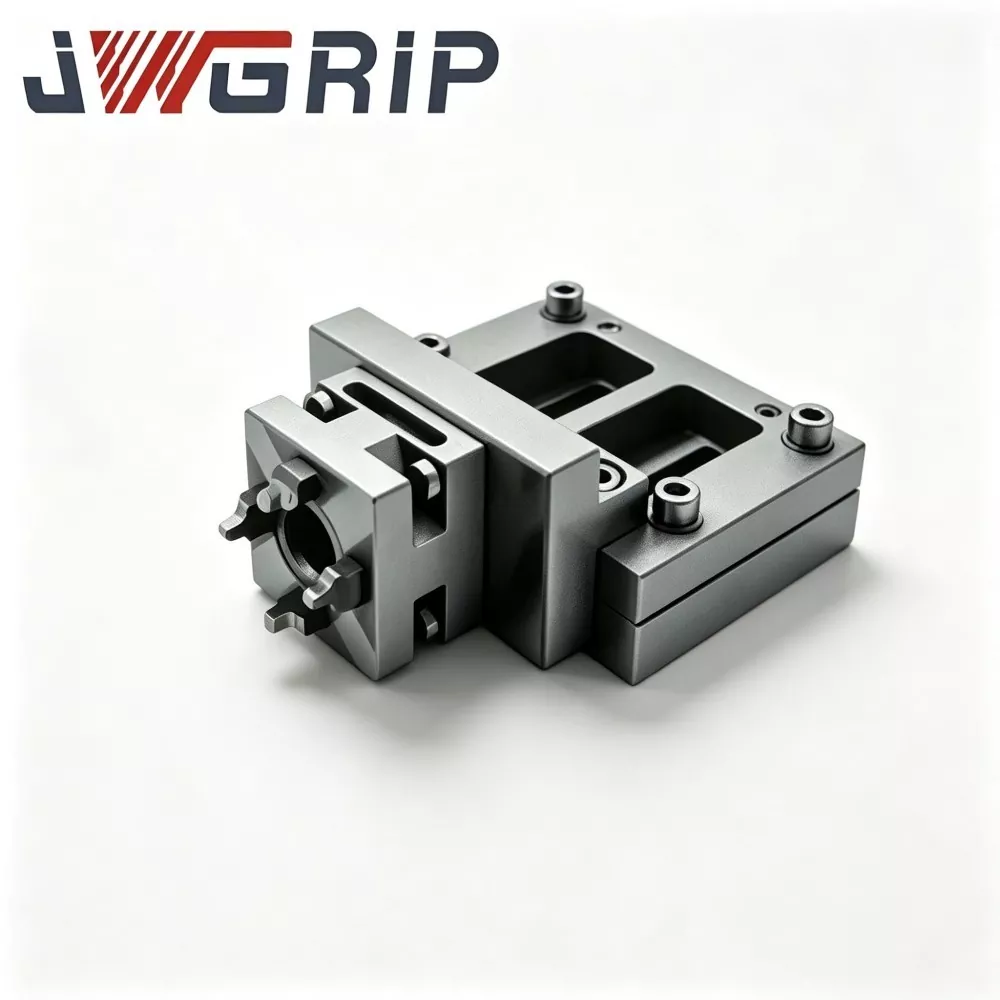
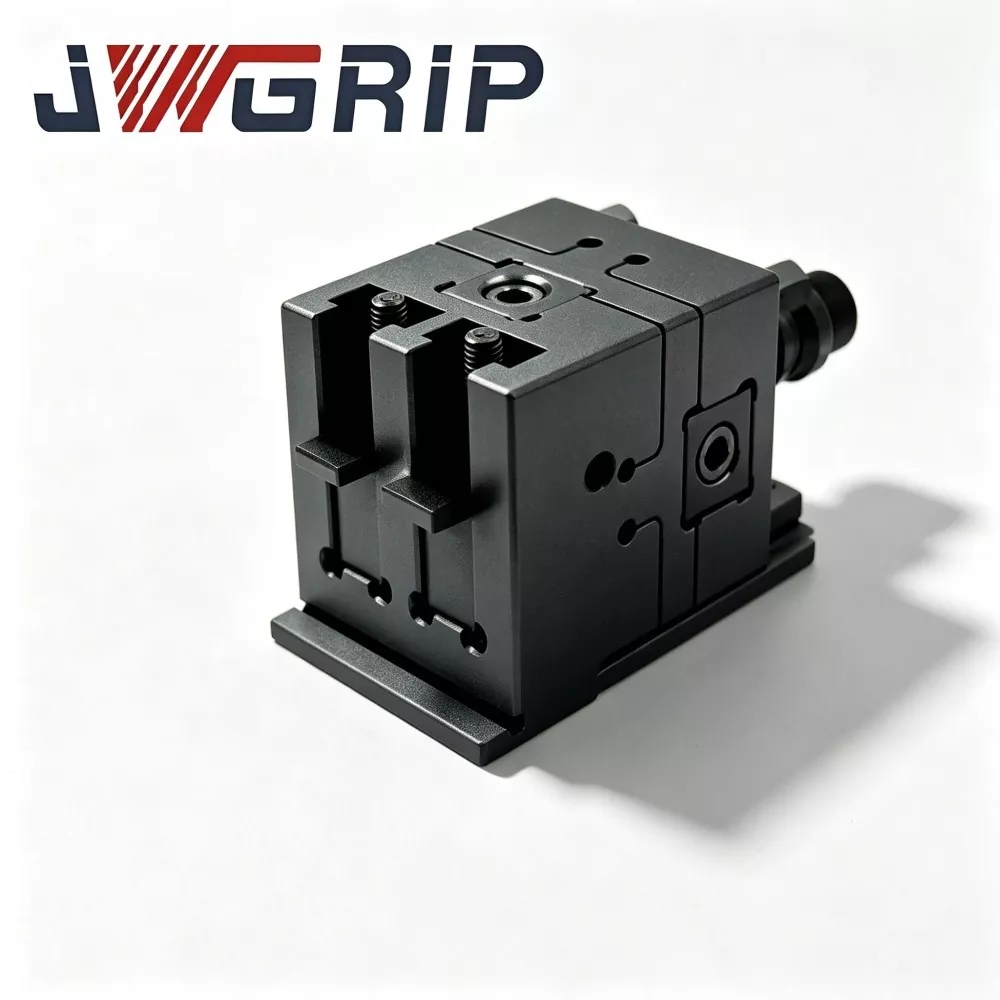
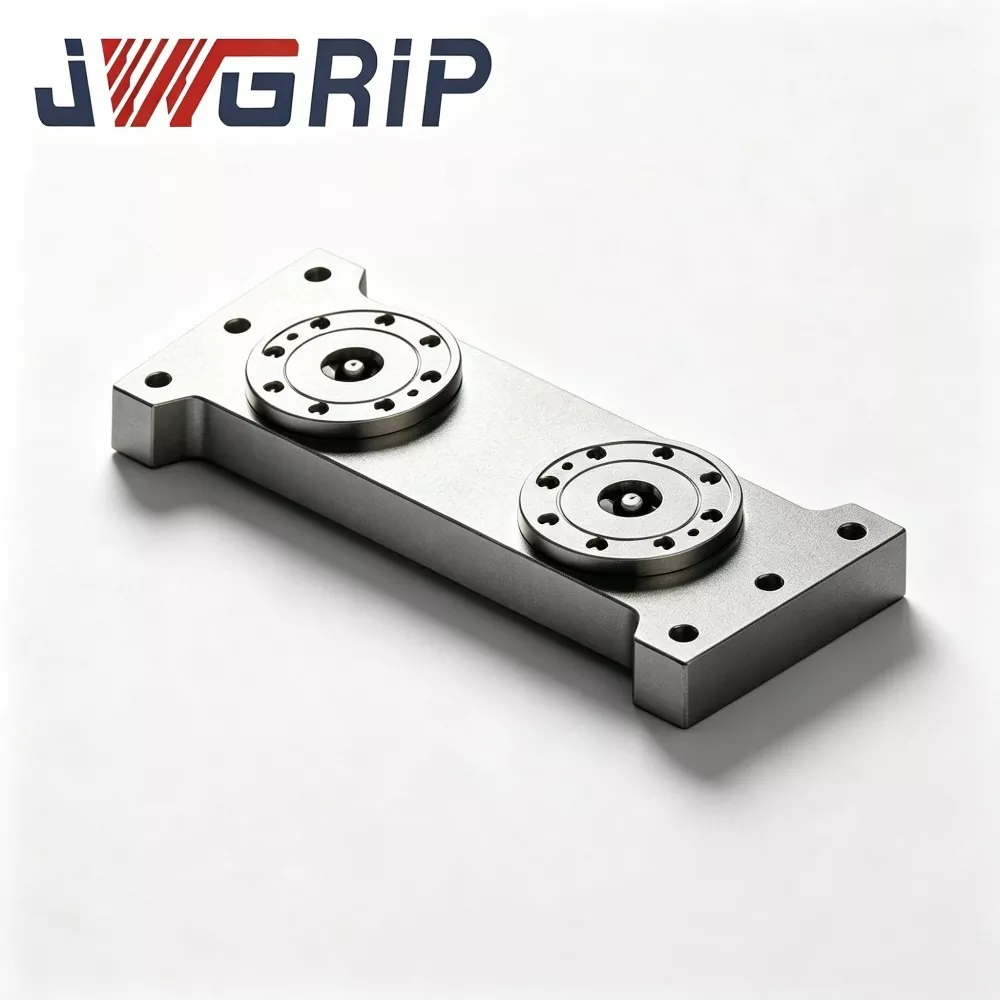
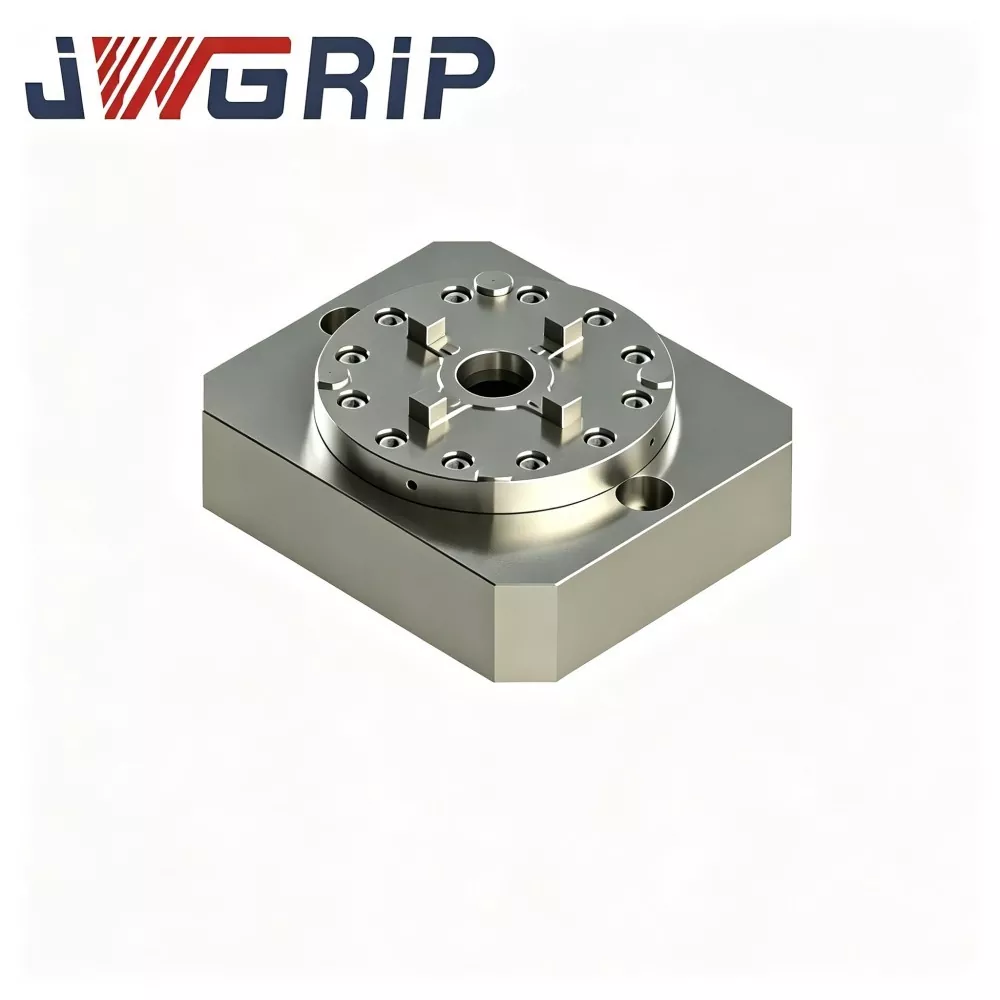
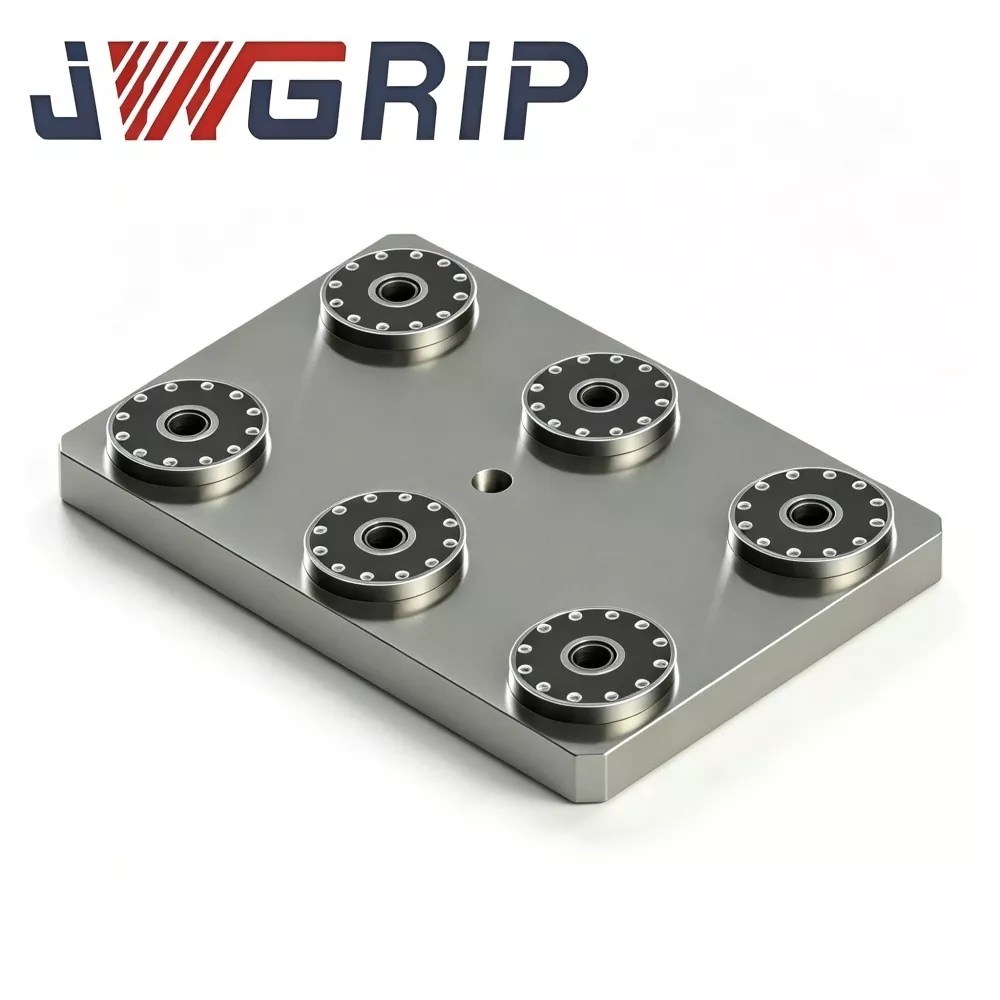
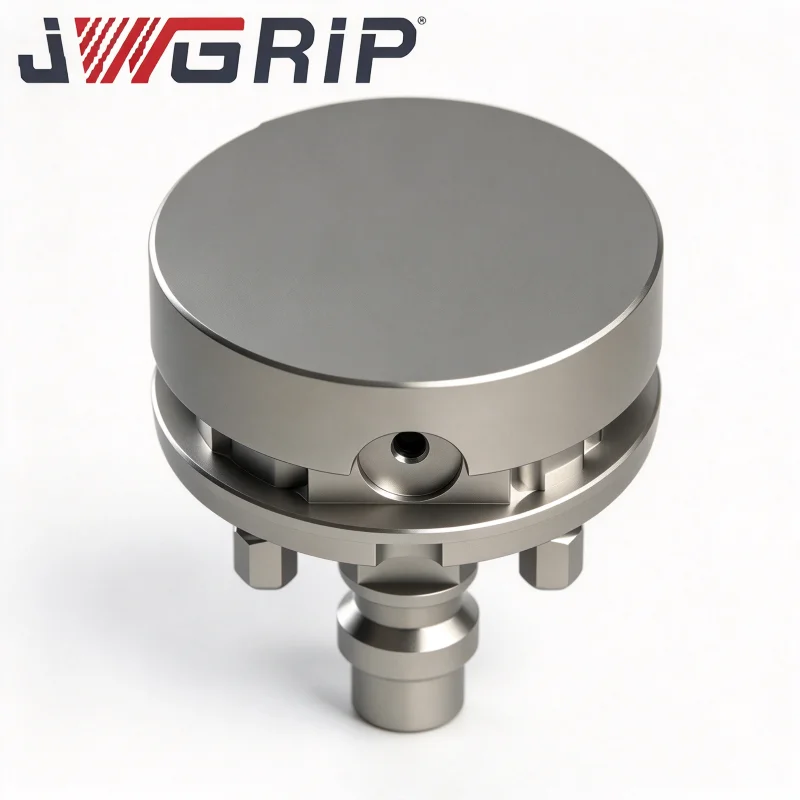
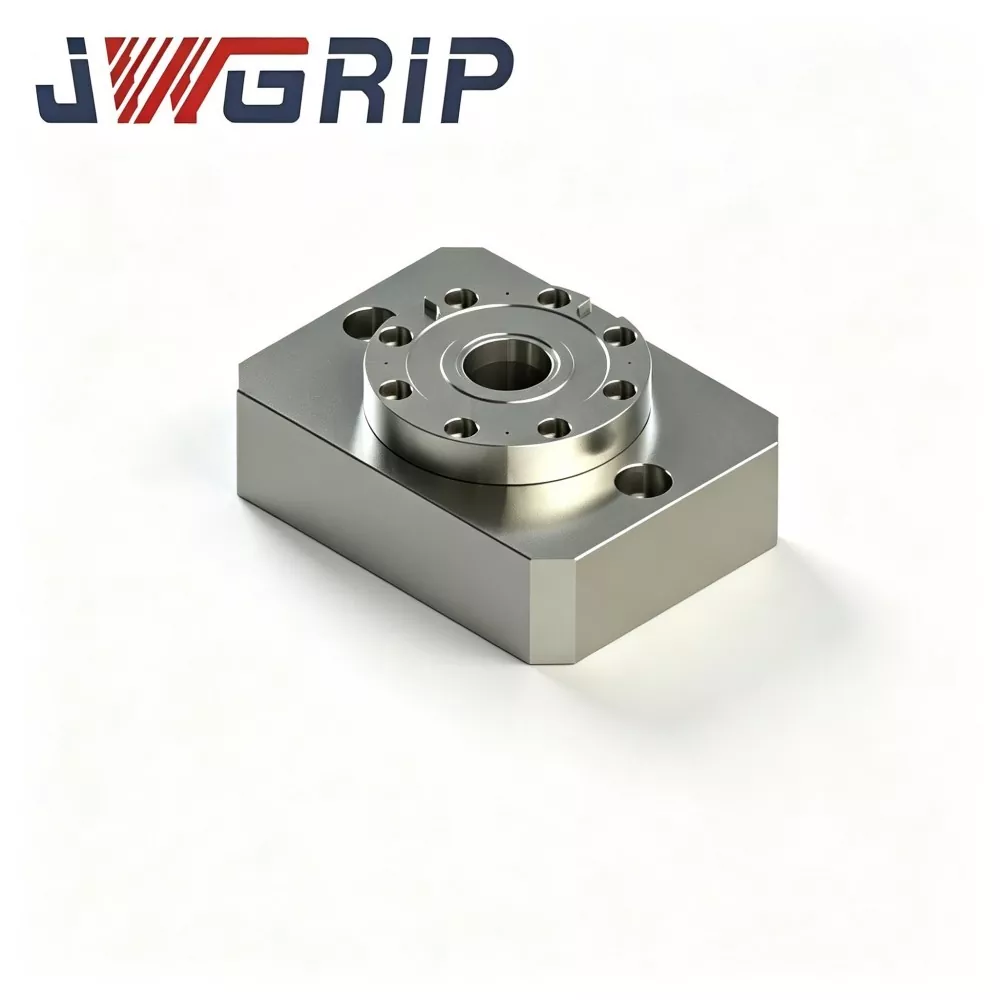
JWGRIP Қытайдағы зауыттық тікелей сату қызметімен кәсіби L-типті нөлдік нүктелік патронды паллетпен қамтамасыз етеді. Zero Point Clamping Chuck сериясының негізгі біріктірілген арматурасы ретінде бұл кәсіби L-типті нөл нүктелі паллет кеңістік шектеулі жабдықтары бар икемді CNC өңдеу өндірістік желілері үшін арнайы жасалған. Ол тік деректерді түрлендіру құрылымын және жоғары дәлдіктегі нөлдік нүктені орналастыру компоненттерін бір монолитті блокқа біріктіреді, бұл дайындамаларды тік қысу мен бүйірлік элементтерді өңдеуді жүзеге асыру үшін қосымша көмекші адаптер құрылымдарының қажеттілігін болдырмайды.
Біріктірілген L-тәрізді иілген құрылымға ие, L-типті нөлдік нүктені орналастыратын палет стандартты 90 градустық нөлдік нүктені анықтау деректерін жеткізу үшін тік анықтамалық бетке дәлдіктегі нөлдік нүктелік орналасу втулка жинақтарын орналастырады. Оңтайландырылған тік аспалы орнату режимі бүйірлік фрезерлік және бүйірлік саңылауларды бұрғылау кезінде құрал-саймандық кедергілерді тиімді шешеді, қалыпты кірістірулер мен бүйірлік негізгі мүмкіндіктері бар дұрыс емес иілген бөлшектерді өңдеу талаптарына тамаша бейімделеді.
Бұл жоғары тиімді позициялау паллет нөлдік нүктелік арматураны жылдам ауыстыруды қолдайды, орнату уақытын айтарлықтай қысқартады және жоғары араластырғыш-төмен көлемді икемді өндіріс режимдерін сәйкестендіреді. Ол машинаның дербес жұмысы үшін арматураны қолмен ауыстырумен үйлесімді және тігінен ілулі арматураларды автоматты түрде тиеу және түсіру үшін роботтық қысқыштармен жұмыс істей алады. Қалып өндірісінде және компоненттерді дәл өңдеуде кеңінен қолданылады, ол кеңістікте шектеулі CNC өңдеу сценарийлері үшін тұрақты және жоғары дәлдіктегі позициялау өнімділігін қамтамасыз етеді.
Негізгі аппараттық құрамдас бөліктер
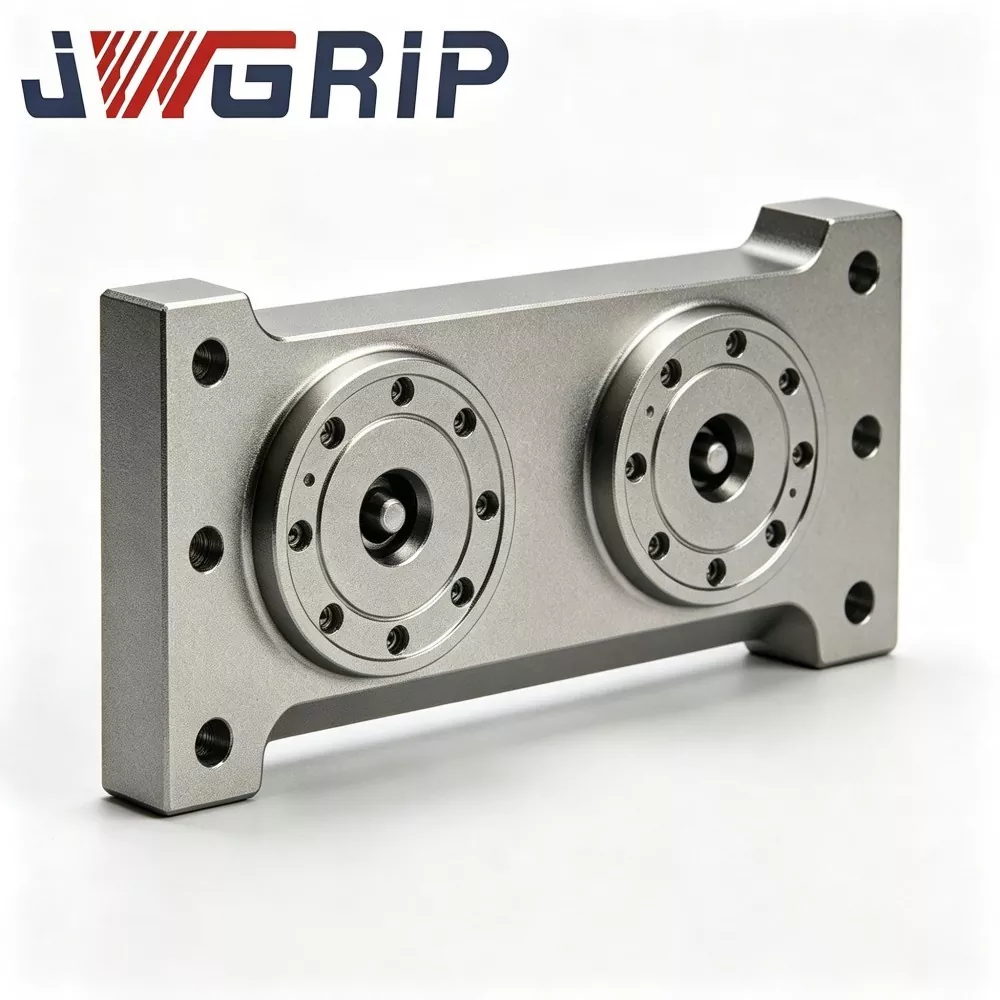
JWGRIP L типті нөлдік нүктелі орналасу патронының паллеті болттармен біріктірілген қосылыстары жоқ жалғыз монолитті легирленген болаттан жасалған дайындамадан жасалған. Толық жинақ мыналарды қамтиды:
L-тәрізді бір бөліктен тұратын негізгі корпус (көлденең орнату негізі + тік орналасу көтергіші)
Тік көтергіште орнатылған нөлдік нүктелі орналасу төлкелері
Ішкі пневматикалық құлыптау өткелдері
Негізді орнатуға қарсы раковинаның тесіктері
Сілтеме беттерін анықтауға арналған қорғаныс қақпақтары
Жұмыс процесі
1. JWGRIP L-Type паллетінің көлденең негізін CNC станоктарының жұмыс үстеліне мықтап бекітіңіз.
2. Алдын ала нөлдік нүктелі ілмектермен жабдықталған тірек тіректерін тік орналасатын көтергіштің бетіне іліңіз.
3. 0,5-0,7 МПа қысылған ауаны беріңіз; кіріктірілген пневматикалық өтулер құлыптауды аяқтау үшін нөлдік нүктелі втулкаларды іске қосады.
4. CNC жүйесіне позицияны растау сигналы. Шпиндель дайындаманың бүйір беттеріне тікелей қарап, бүйірлік фрезерлеу, бүйірлік бұрғылау және бүйірлік қуысты өңдеу циклдерін орындайды.
5. Өңдеу аяқталғаннан кейін құлыпты ашу үшін ауа қысымын босатыңыз. Тігінен ілулі арматураларды келесі топтаманы жүктеу үшін алып тастауға болады.
Инженерлік дизайн
Көптеген бәсекелес L-тәрізді арматуралар болтпен бекітілген құрылымды қолданады. Қайталанатын бүйірлік кесу әсерінен түйісу интерфейстерінде ұсақ саңылаулар пайда болады және орналасу дәлдігінің ауытқуына әкеледі.
JWGRIP үзіліссіз бүйірлік кесу соққысына күшті қарсылықты қамтамасыз етіп, біріктірілген біріктірілген беттерді жою үшін бір бөлікті соғуды қолданады.
Соғудан кейін легирленген болаттан жасалған дайындамалар соғудан және CNC өңдеуден қалдық кернеуді босату үшін қос кернеуді жеңілдететін қартаю циклдарынан өтеді. Бүйірлік қысу жағдайында арматуралар тұрақты көлденең кесу күшін сақтайды; босатылмаған ішкі кернеу субстраттың біртіндеп деформациясын тудырады және ұзақ мерзімді циклдік жүктемелерде орналасу дәлдігін төмендетеді.
Орналастыру төлкелері қаттылығы жоғары болаттан жасалған. Ішкі саңылаулар тік көтергіш станциялардағы тұрақты қайталану дәлдігін қамтамасыз ету үшін сөндіргіш пен хош иістендіргіш супер өңдеуді алады.
Өндіріс артықшылықтары
1. 90° нөлдік нүктені түрлендіру ықшам машиналардағы бүйірлік өңдеу кедергісін шешеді
Шағын үстелді станоктарда тігінен ілінген дайындамалар шпиндельді үлкен бұрышпен қисайтпай тікелей шпиндельге қарайды. Құрал-саймандардың соқтығысу қаупі азаяды, бұл ықшам конверттегі жабдықтың толық өңдеу мүмкіндігін ашады.
2. Бүйірліксіз монолитті соғу бүйірлік кесу әсеріне төтеп береді
Болтпен құрастырылған тік бұрышты арматуралардан айырмашылығы, бір бөліктен жасалған соғылған құрылым буындарды босату қаупін жояды. Ол тұрақты бүйірлік фрезерлік күштер кезінде орналасу орнықтылығын сақтайды және микро арматураның қозғалысынан туындаған сырылдар мен бет ақауларын төмендетеді.
3. Бүйірлік мүмкіндіктерді орнату үшін нөлдік нүктелік жылдам өзгерту артықшылықтарын сақтаңыз
Тік көтергіш нөл нүктелі втулкалар салалық стандартты D20 нөлдік нүктелі тартқыштарға сәйкес келеді. Қолданыстағы арматура негіздері тек тік ілу үшін стандартты тартқыштармен қайта жабдықтауды қажет етеді. Арматураны ауыстыру кезінде қолмен көрсету және туралау жоқ, бүйірлік мүмкіндіктерді өңдеу үшін орнату уақытын күрт қысқартады.
4. Шағын машиналар үшін құнды Z осінің қозғалысын сақтаңыз
Кәдімгі көлденең қысу Z осінің инсультін тұтынады. Тігінен ілулі орналасу дайындамаларды Y бағытына қарай жылжытады, бұл шағын көлемді CNC жабдығы үшін шектеулі Z осінің қозғалысын үнемдейді және кейбір бұрын инсультпен шектелген бөлшектерді жасауға мүмкіндік береді.
5. Қолмен жұмыс істейтін шеберханаларды да, автоматтандыруды қайта жабдықтауды да орнатыңыз
Операторлар тік арматураны қолмен ауыстыра алады. Сонымен қатар, тік нөлдік нүкте автоматты тиеу-түсіру үшін тігінен бағытталған тірек негіздерін өңдеу үшін робот ұстағыштармен жұптаса алады. Ескі машинаны жаңартуды толық жабдықты ауыстырусыз аяқтауға болады.
6. Тік ілулі орнату үшін чипті еңіс дизайны техникалық қызмет көрсету жиілігін төмендетеді
Көлбеу жоңқалы беткейлер көтергіш нүктені қоршайды. Кесетін жоңқалар төмен қарай сырғып, позициялау-втулка саңылауларының ішіне сирек түсіп қалады, бұл тік бүйірлік қысқыш жағдайында тазалау жұмысының жүктемесін азайтады.
Қолдану жағдайлары
JWGRIP L-типті нөлдік нүктені орналастыру патроны ықшам тік өңдеу орталықтарында және бүйірлік тесікті, бүйірлік қуысты және бүйірлік ұяшықты өңдеуге арналған шағын өлшемді 5 осьті машиналарда кеңінен қолданылады.
1-жағдай: Қалып жасау шеберханасы
Бұл тұтынушы пішінді миниатюралық кірістірулерді бүйірлік қуысты өңдеу үшін бірнеше ықшам тік CNC машиналарын басқарады.
Жаңарту алдында: бүйірлік қысқыштар үшін бөлінген түрдегі бұрыштық блоктар және тіректер пайдаланылды. Әр арматураны ауыстыру әр уақытта 3-5 минутты алатын қолмен көрсету мен туралауды қажет етеді. Болт-қосқыш бұрыштық блоктар кесу әсерінен босап, дайындаманың бүйір беттерінде жиі дірілдеу белгілерін тудырды.
JWGRIP L-типті паллеттерді шығарғаннан кейін: нөлдік нүктені жылдам өзгерту қолмен туралау жұмысын жояды. Арматураны ауыстыру уақыты 7-10 минутқа дейін төмендейді. Бір бөлік L-пішіні бүйірлік кесу күшіне қарсы қаттылықты жақсартады. Тітіркену таңбасының ақаулары айтарлықтай басылады және қалыптың кірістіруінің бүйір бетінің кедір-бұдырлығы үшін өту жылдамдығы айтарлықтай артады.
2-жағдай: Дәл компоненттерді өңдеу зауыты
Бұл учаскеде шектеулі ішкі жұмыс көлемі бар шағын өлшемді 5 осьті машиналар жұмыс істейді. Дайындамалардың көп бөлігі бүйірлік өңдеуді қажет етеді. JWGRIP L-типті паллеттің тік аспалы шешімімен үлкен амплитудалы шпиндельді еңкейту қажет емес. Шпиндельдің соқтығысу ықтималдығы төмендейді. Сақталған Z осі инсульт инсульт шектеулеріне байланысты бұрын аяқталмаған бөліктерді өңдеуге мүмкіндік береді.
Толық өндіріс жұмыс процесі
1. Легирленген болаттан жасалған дайындаманы L-пішінді бір бөліктен соғу
2. Дөрекі өңдеу
3. Алғашқы күйзелісті жеңілдететін қартаю
4. Жартылай өңдеу
5. Стресстен құтылудың екінші реттік қартаюы
6. Мәліметтер беттері үшін өте дәлдіктегі тегістеу
7. Втулка пресс-фитинг
8. Пневматикалық тізбектің тығыздағыш жинағы
9. Ауа өткізбейтін қысымды ұстау сынағы
10. Көп элементті дәлдікті тексеру
11. Тоттан қорғайтын өңдеу
12. Экспорттық соққыға төзімді қаптама
Тексерудің бақылау парағы
Тік-станцияны қайталау-позициялау-дәлдік сынағы
90 градустық тік бұрышты геометриялық дәлдік сынағы
5 минуттық ауа өткізбейтін сынағы, максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
Циклдік құлыптау-құлыпты ашу функционалдық тексеру
Әрбір құрылғы тұтынушыға арналған арматура-жабдықты мұрағаттау үшін зауыт шығарған дәлдік-тексеру деректер парағымен жеткізіледі.
Өнімді бағалау және таңдау
Станоктың жұмыс үстеліндегі қол жетімді орнату орнын тексеріңіз. Машинаның қорғанышы мен шпиндельдің қозғалыс ауқымымен соқтығысуды болдырмау үшін L типті негіздің ұзындығы мен енін есептеңіз.
Дайындаманың жалпы салмағын және бекітпе негізін бағалаңыз. Тік ілу консольдық жүктеме жағдайын жасайды. Жарияланған максималды рұқсат етілген консольдық жүктеме рейтингін ешқашан асырмаңыз.
Нөлдік нүктелі ілмектердің техникалық сипаттамаларын растаңыз. Стандартты нұсқа D20 тартқыш түйреуіштерге сәйкес келеді. Сұраныс бойынша балама тартқыш өлшемдер үшін реттелетін төлке жинақтарын әзірлеуге болады.
Робот-автоматтандыруды біріктіру үшін: тігінен бағытталған арматура негіздеріне қарай ұстағыштың жетуін бағалаңыз. JWGRIP техникалық тобы техникалық-экономикалық бағалауды қолдай алады.
Пайдалану сақтық шаралары
JWGRIP пайдаланушы нұсқаулығындағы крутящий момент талаптарына сәйкес L типті көлденең негізге арналған бекіту болттарын қатаң түрде қатайтыңыз. Бұл паллет консольдық бүйірлік кесу күшін көтереді; болттың жеткіліксіз айналу моменті бүкіл құрылғының микро дірілін тудырады және өңдеу дәлдігін бұзады.
Сығылған ауа кірісінің алдыңғы жағындағы май-су сүзгісін орнатыңыз. Втулкаларға түсетін ылғал мен қоспалар тот басуды және тозуды тудырады және дәлдіктің ауытқуына әкеледі.
Әрбір жинақталған 80-100 жұмыс сағатынан кейін тік көтергіш нөл нүктелі втулкаларға құрғақ майлау аэрозольін себіңіз. Сұйық қозғалтқыш майына қатаң тыйым салынады. Сұйық май төмен қарай сырғанайтын металл жоңқаларды ұстайды және втулкалардың кептелуінің бұзылуына әкеледі.
Әрбір ауысым ауысқанда жинақталған сырғымалы чиптерді тазарту үшін тік орналастырғышты және төлкелерді жоғарыдан төмен бағытта сығылған ауамен үрлеп тазалаңыз.
Тік орналасатын көтергіштің бетіне қатты соғудан аулақ болыңыз. Соқтығыс тудырған көтергіш деформациясы 90 градустық тік бұрыштың дәлдігі мен орынды анықтау өнімділігіне дерлік біржола зиян келтіреді.
Номиналды консольдық жүктемеден асатын шамадан тыс жүктеме жұмысына қатаң тыйым салынады. Шамадан тыс жүктеме субстраттың тұрақты деформациясына әкеледі.
Қаптама және жөнелту
Қаптама: Қалың көбік ішкі буфері бар экспорттық соққыға төзімді қатты ағаш қорап. Ұзақ қашықтыққа мұхит арқылы өтетін транзитте соқтығысудың зақымдануын болдырмау үшін тік орналасатын деректер беті үшін арнайы қорғаныс өңдеу қолданылады.
Стандартты жеткізу уақыты: 14-20 жұмыс күні. Шағын саны стандартты SKU тездетілген жөнелту үшін қоймада сақталады.
Сатудан кейінгі қолдау
Кепілдік: 12 айлық толық құрылғы кепілдігі адам себеп болған дұрыс пайдаланбау немесе соқтығысқан зақымдарды қоспағанда, өндірістік ақауларды қамтиды. Білікті шағымдар тегін жөндеуді немесе қосалқы бөлшектерді ауыстыруды пайдаланады.
Техникалық ресурстар: Онлайн операциялық құжаттар берілген. Көлемді тапсырыс жобалары үшін ақылы қашықтан техникалық қолдау көрсетіледі.
Таңдамалы модификация қызметі: көтергіш биіктігін реттеу, тартқыш-шпилька-спецификациясын өзгерту, тік көтергіштегі көп станциялық орналасу дизайнына қолдау көрсетіледі.
Бағалау үлгісі: Бағалау үлгісін ұйымдастыруға болады; сатып алушы жүк үлгісінің құнын көтереді.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP L-Type нөлдік нүктені орналастыруға арналған патронды тегіс етіп қоюға және кәдімгі көлденең нөлдік паллет ретінде пайдалануға бола ма?
A: Ол тік бүйірінен ілулі қысқыштар үшін арнайы жасалған. Тегіс төсемді пайдалану ұсынылмайды. Нақты күш түсіру режимі субстрат дизайнының спецификациясынан ауытқиды және номиналды жүк көтергіштігінен оңай асып түседі.
2-сұрақ: Консольді бүйірден ілулі қысу кезінде өңдеу дірілі пайда бола ма?
Ж: Номиналды рұқсат етілген жүктеме ауқымында бір бөліктен жасалған соғылған субстрат жеткілікті қаттылықты қамтамасыз етеді. Біріктірілген дайындама мен арматураның салмағы консольдық жүктеме деңгейінен асып кетсе, айтарлықтай діріл болады. Өнімді таңдау кезеңінде жалпы салмақты есептеу міндетті болып табылады.
3-сұрақ: Қолданыстағы нөлдік нүктелі арматураның негіздерін осы L типті паллеттің тік көтергішінде пайдалануға бола ма?
A: Стандартты D20 нөлдік ілмектерімен жабдықталған арматура негіздерін арматураны қайта өңдеусіз тікелей іліп қоюға болады.
4-сұрақ: JWGRIP L-типті паллет 5 осьті CNC машиналарымен үйлесімді ме?
A: Ол шағын өлшемді 5 осьті машиналармен жұмыс істейді. Бекіткіш-паллет-шпиндель-еңкейту қозғалысын қамтитын кедергілерді толық бағалау таңдау кезеңінде аяқталуы керек.
Сатып алу туралы шешім қабылдау
Шағын конвертті CNC машиналарының көптеген пайдаланушылары күрделі бүйірлік мүмкіндіктерді өңдеу қиындықтарына тап болады. Құны төмен дәстүрлі бұрыштық блоктарда нөлдік нүктелік жылдам өзгерту мүмкіндігі жоқ және ұзақ орнату уақытын әкеледі. Кәдімгі көлденең нөлдік паллеттер 90 градус тік мәліметтерді түрлендіруге қол жеткізе алмайды.
JWGRIP L-типті нөлдік нүктені орналастыру патроны жоғары қаттылықтағы бір бөліктен тұратын L-тәрізді соғу құрылымын және нөлдік нүктелі жылдам өзгерту жүйесін біріктіреді. Ол кеңістікте шектелген станоктарда бүйірлік мүмкіндіктерді өңдеуге арналған негізгі арматура кедергілерін шешеді, қалып жасау және дәл емес бөлшектерді бүйірлік өңдеу қолданбалары үшін нақты практикалық мән береді.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар