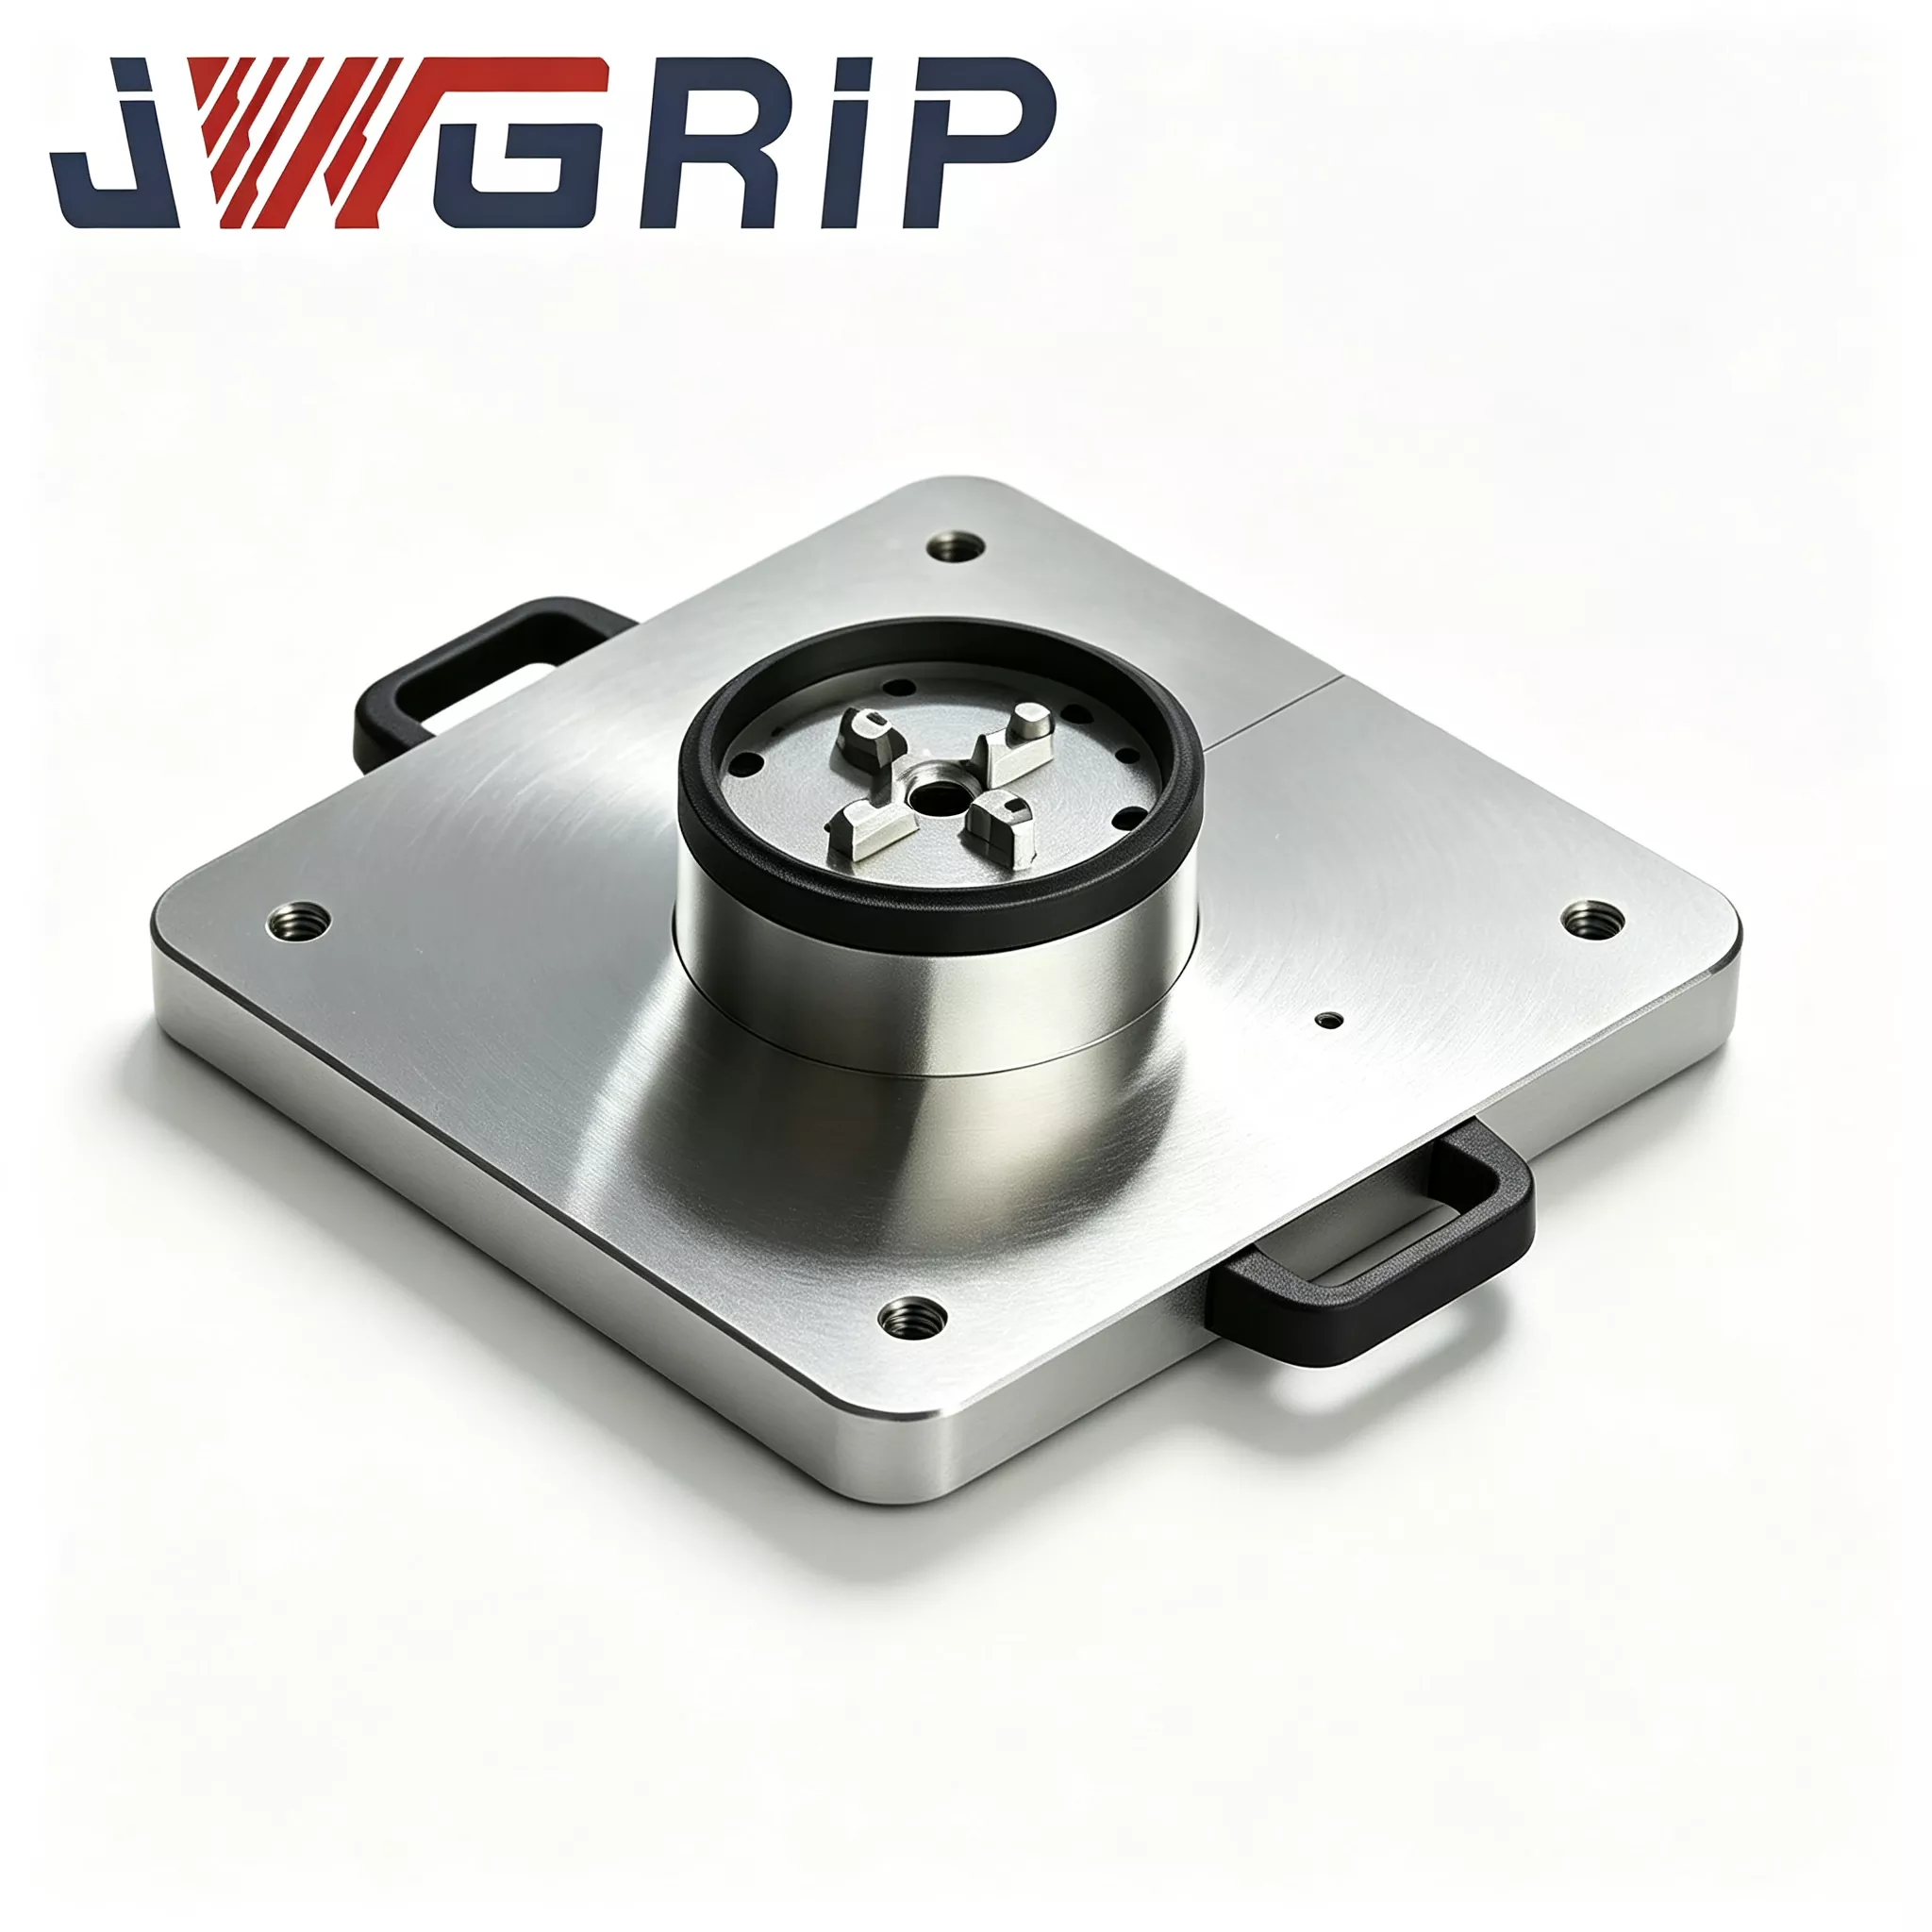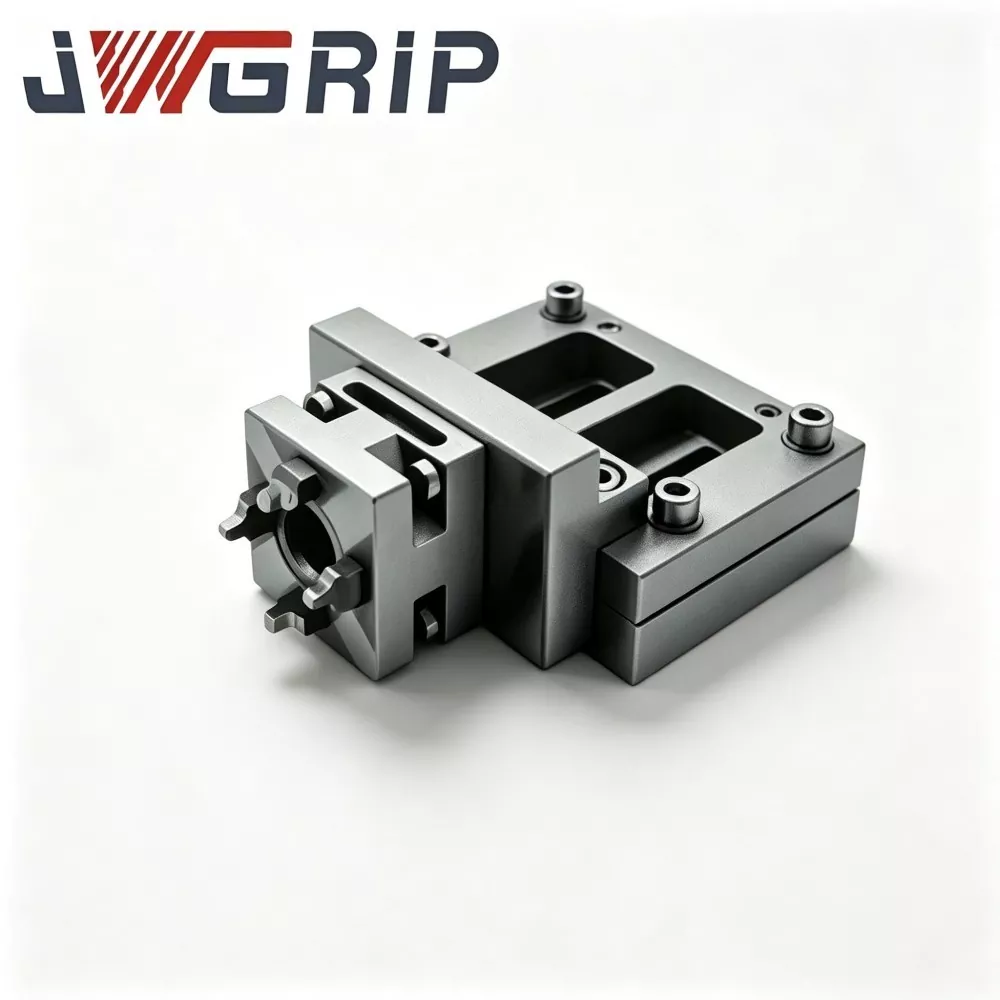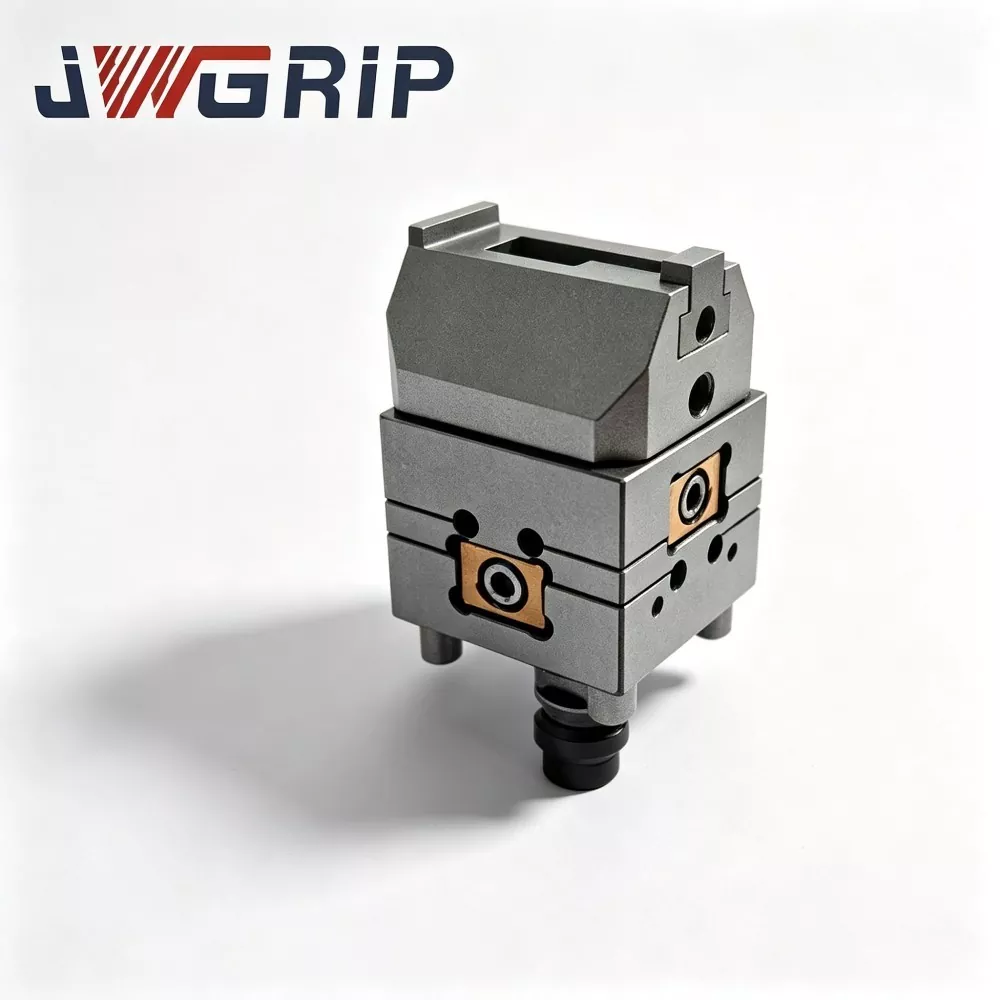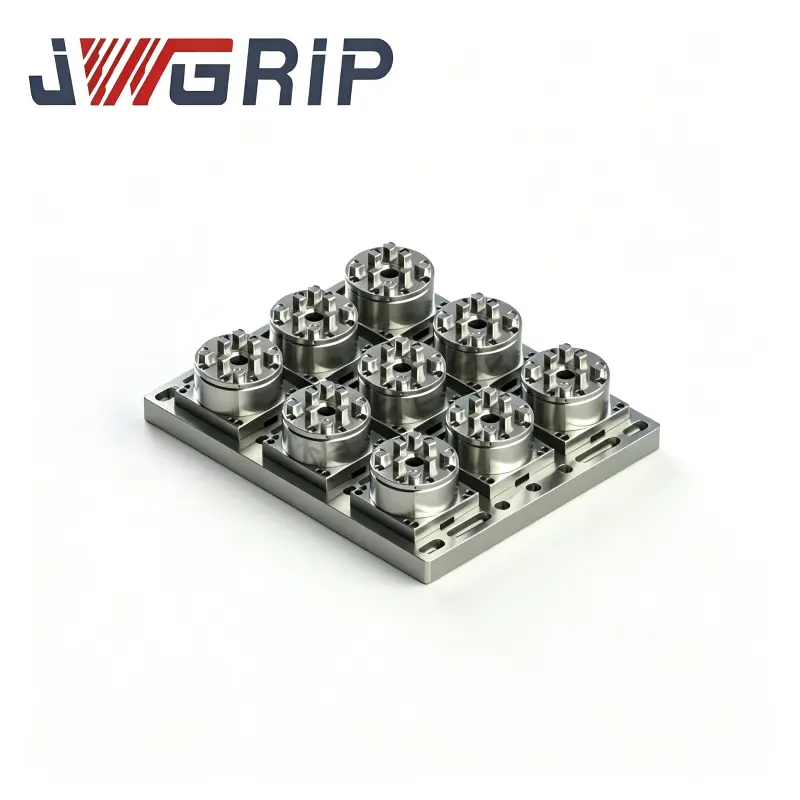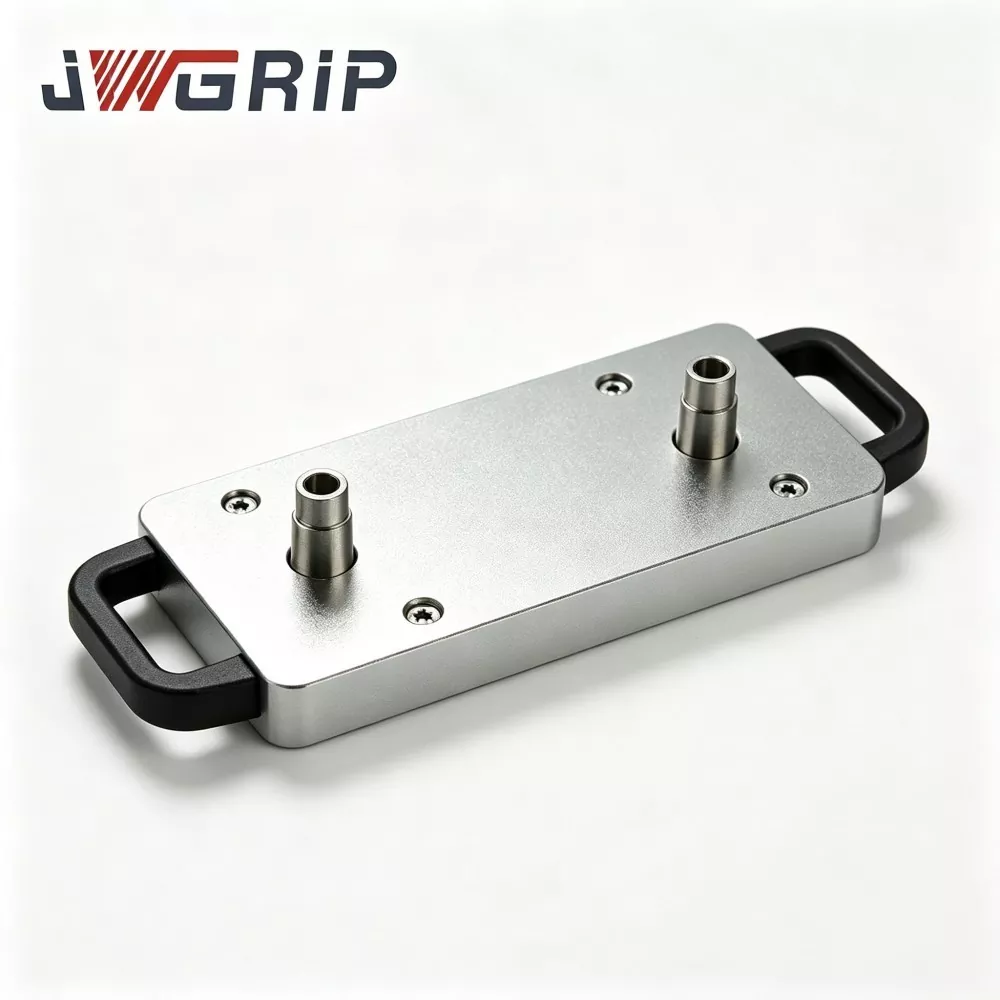
Біріктірілген монолитті құрылымдық дизайнды қабылдау,CNC өңдеуге арналған екі орталық нөлдік паллетбір интегралдық негізде екі толық тәуелсіз нөлдік нүктені анықтау бірлігін біріктіреді. Стандартты 200 мм бекітілген орталық арақашықтық дәл параллельділікпен, орталық қашықтығымен және қос станциялар арасындағы биіктік сәйкестігімен жеткізілер алдында дәл ұнтақталған және толығымен үй ішінде калибрленген. Ол синхронды қос дайындаманы өңдеу үшін берік негіз қалап, тұрақты орналасу өнімділігімен, жоғары жалпы дәлдікпен және тамаша құрылымдық қаттылықпен ерекшеленеді.
Негізгі аппараттық құрамдас бөліктер
JWGRIP Two-Center Zero-Point Pallet 200 төмендегі негізгі жинақтардан тұрады:
- ①Монолитті легирленген болаттан жасалған негіз
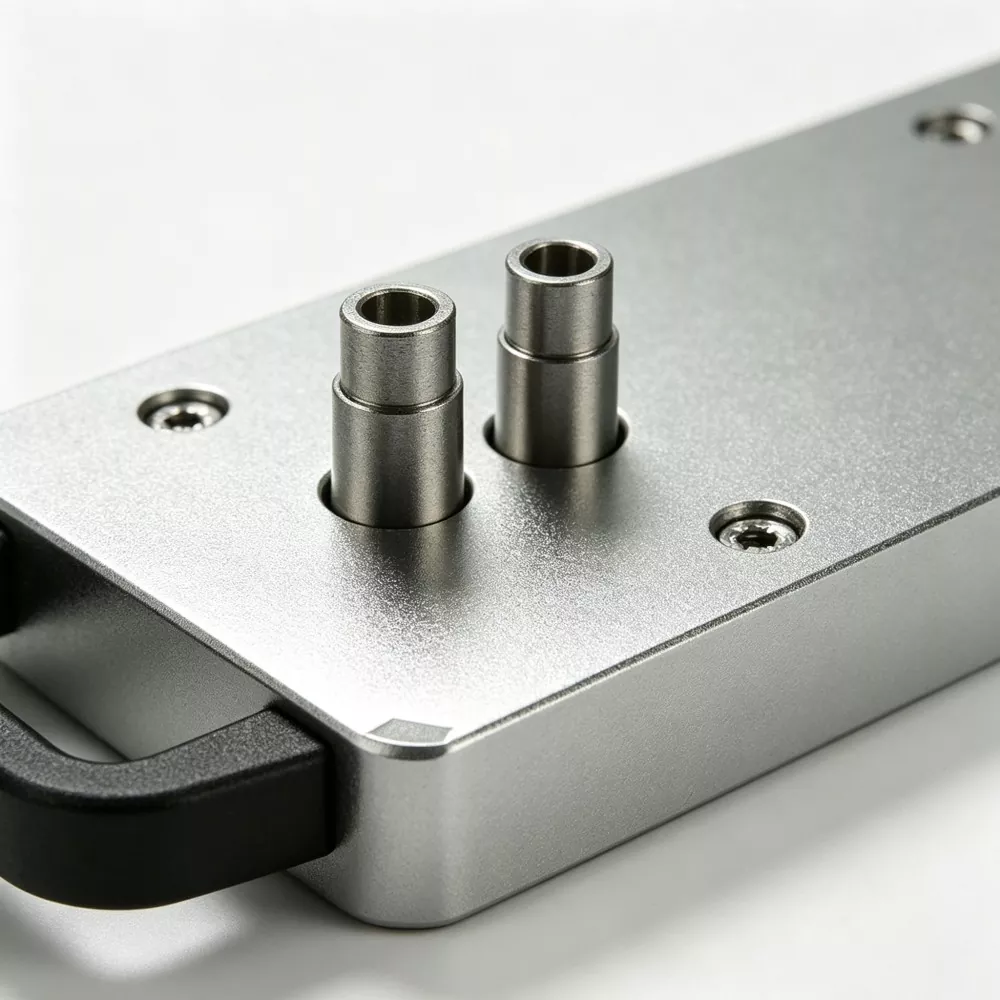
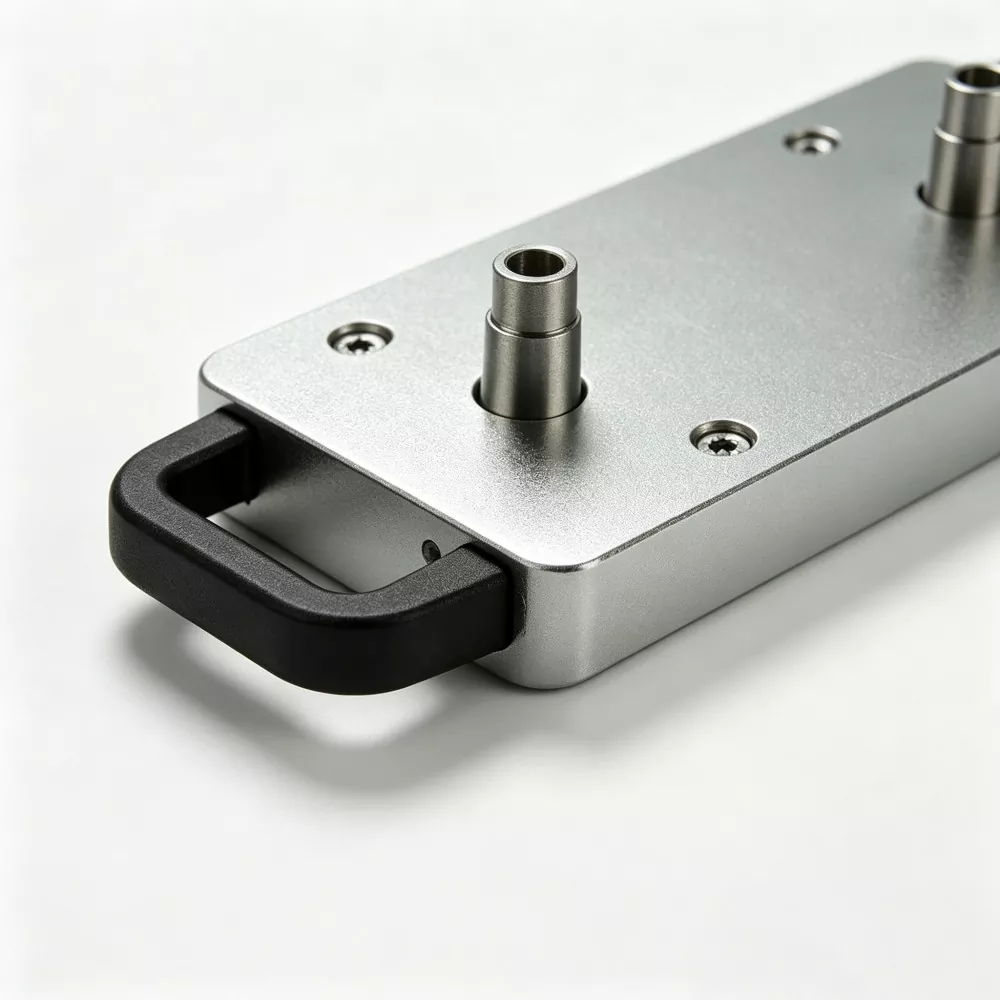
- ②Бекітілген ортаңғы қашықтық 200 мм болатын екі толық нөлдік позициялау втулкалары
- ③Синхронды пневматикалық құлыптау модулі
- ④Әрбір орналастыру станциясы үшін айналадағы чип-диверсиялық ойықтар
- ⑤Қысылған ауа порты
- ⑥Бос тұрған жерді анықтау станциясына арналған қорғаныс қақпақтары

Екі ауыспалы өндіріс режимі
Қос станцияның жұптастырылған бөлшектерін өңдеу режимі
1. Қолмен немесе робот арқылы екі тарту тіреуімен жабдықталған тіреуіш негізін сәйкесінше сол жақтағы және оң жақтағы орналастыру станцияларына орнатыңыз.
2. 0,5-0,7 МПа қысылған ауаны беру; пневматикалық модуль екі орналасу втулкасын синхронды түрде бекітеді.
3. Құлыптауды растау сигналы CNC контроллеріне кері қайтарылады және станок бір уақытта екі дайындама үшін фрезерлеу, бұрғылау және басқа кесу процестерін орындайды.
4. Өңдеу аяқталғаннан кейін құлыпты ашу үшін ауа қысымын босатыңыз; екі дайын жұптастырылған дайындамаларды бір өңдеу циклінде алып тастауға болады.
Бір станциялы тәуелсіз бөлшектерді өңдеу режимі
1. Арматура негізін тек бір орналасу станциясына орнатыңыз.
2. Пайдаланылмаған станцияға қорғаныс қақпағын орнатыңыз.
3. Паллет симметриялы емес бір бөлікті өңдеуге арналған стандартты бір орталықты нөлдік паллет ретінде әрекет етеді.
Негізгі инженерия
Процестің артықшылықтары
Нағыз іс
CNC өңдеуге арналған JWGRIP екі орталық нөлдік паллет гидравликалық-компонентті зауыттар, жаңа энергия бөлшектерін өңдеушілер және қалып жасау өндірушілерімен кеңінен қолданылады. Орындалған екі жағдай нақты операциялық жақсартуларды көрсетеді.
1-жағдай: Отандық гидравликалық клапан-блок өндірушісі
JWGRIP шешімін қабылдағанға дейін тұтынушы жұптастырылған клапан-блокты өңдеу үшін екі тәуелсіз бір орталықты нөлдік нүктелі паллеттерді пайдаланды.
Қос станцияны туралау үшін әрбір партияны ауыстыруға 20-30 минут қажет болды.
Кесу дірілі сериялық өндіріс кезінде станцияның нәзік ауысуына әкелді, бұл спецификациядан тыс симметриядан туындаған мерзімді сериялық сынықтарды тудырды.
Сегіз жиынтықты шығарғаннан кейін:
- Қос станцияның салыстырмалы орналасуын реттеу толығымен жойылды. Бекіткіштерді тікелей өңдеу үшін орнатуға болады.
- Төрт айлық өндіріс статистикасы симметрияға байланысты бас тарту деңгейі 76%-ға төмендегенін көрсетеді.
- Калибрлеуге бұрын жұмсалған уақыт тиімді кесу уақытына айналады, бұл әр машинаның өткізу қабілетін айтарлықтай арттырады.
2-жағдай: Шығыс-Қытай жаңа энергетикалық автоматтандырылған өндіріс желісі
Бұл зауыт сол-оң симметриялы аккумулятор корпусының құрамдас бөліктері үшін CNC автоматты өндіріс желілерінде JWGRIP екі орталық нөлдік паллеттерді орнатты.
Роботтар бір цикл ішінде қос арматураны тиеу-түсіруді аяқтайды және екі бөлікті синхронды өңдеуді жүзеге асырады.
Өндірістік желі түнгі ауысымда тұрақты жұмыс істейді, жұмыс орнында аз жұмыс күші бар, арматураны жиі қолмен калибрлеу жұмыстары жүргізілмейді.
Сапаны тексеру
Барлық JWGRIP екі орталық нөлдік паллеттер толық өңделеді және үшінші тарап толық OEM аутсорсингінсіз өз үйінде жиналады.
Толық өндірістік жұмыс процесі
- Легирленген болат дайындамаларды соғу және шынықтыру
- Дөрекі өңдеу
- Стрессті жеңілдететін алғашқы қартаю
- Жартылай өңдеу
- Екіншілік стрессті жеңілдететін қартаю
- 5 осьті тегістеуіш: бір реттік қысқыш орнату кезінде екі втулка орнату саңылауларын тегістеңіз
- Втулканы пресспен бекіту
- Жалпы жиналыс
- Ауа өткізбейтін қысымды ұстап тұру сынағы
- Толық өлшемді CMM инспекциясы
- Тоттан қорғайтын өңдеу
- Экспорттық соққыға төзімді қаптама
Тексерудің бақылау парағы
✔ Әрбір орналастыру станциясы үшін тәуелсіз қайталау-позициялау-дәлдік сынағы
✔ Қос станциялық орталық қашықтыққа, параллельдікке және биіктікке теңестіруге арналған CMM метрологиясы
✔ 5 минуттық ауа өткізбейтін герметикалық сынақ; максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
✔ Циклдік құлыптау-құлыпты ашу функционалдық тексеру
Өнімді бағалау
1. Жұптастырылған симметриялы бөлшектерді өңдеуге арналған нақты өндірістік сұранысты растаңыз. Екі арматура негізін орнатқаннан кейін механикалық кедергілердің болмауын тексеріңіз.
2. Нөлдік нүктелі тартқыштардың техникалық сипаттамаларын тексеріңіз. Стандартты нұсқа D20 тартқыш түйреуіштерге сәйкес келеді. Сұраныс бойынша балама тартқыш өлшемдер үшін реттелетін төлке жинақтарын әзірлеуге болады.
3. Робот-автоматтандыру желісін біріктіру үшін: цехтың ауа көзі тұрақты қысымының 0,5-0,7 МПа шегінде сақталуын қамтамасыз етіңіз және PLC басқару жүйесі үшін IO сигнал нүктелерін резервте сақтаңыз.
4. Дайындаманы плюс бекітпенің жалпы қабаттасу биіктігін есептеңіз, құралдың айналуы немесе шпиндельді еңкейту кезінде соқтығысу қаупін бағалаңыз. Мазаңыз болса, кедергілерді бағалау үшін дайындаманың сызбаларын JWGRIP техникалық тобына жіберіңіз.
Пайдалану жөніндегі нұсқаулық
JWGRIP пайдаланушы нұсқаулығында көрсетілген бұрау моментінің талаптарын қатаң сақтай отырып, болттарды қатайтып, паллет станоктың жұмыс үстеліне бекітіңіз. Күшті шамадан тыс бұрау моментін бекітуге тыйым салынады. Болттың шамадан тыс айналу моменті базаның микро-деформациясын тудырады және қос станцияның геометриялық дәлдігін бұзады.
Май-су сүзгісін ауа кірісінің алдыңғы жағына орнатыңыз. Орналастыру төлкелеріне түсетін ылғал мен қоспалар тот басуды және тозуды тудырады және дәлдіктің ауытқуына әкеледі.
Әрбір жинақталған 100 жұмыс сағатынан кейін нөлдік нүктелі втулкалардың ішіне құрғақ майлаушы аэрозольді шашыратыңыз. Қозғалтқыштың сұйық майына тыйым салынады, өйткені сұйық май металл чиптерді тартып, втулкалардың кептелуін тудырады.
Әрбір ауысым ауысқан кезде орналасу төлкелері мен айналадағы чип-диверсиялық ойықтарды сығылған ауамен мұқият үрлеңіз. Металл чиптерді орналасқан жер бетінде ешқашан қалдырмаңыз.
Паллет деректерінің беттеріне ауыр заттардың әсерінен аулақ болыңыз. Соқтығыс тудырған негіз деформациясын әдетте орнында жөндеу мүмкін емес және қос станцияның салыстырмалы дәлдігін біржола бұзады.
Арматураның максималды рұқсат етілген салмағынан асатын шамадан тыс жүктеме жағдайында жұмыс істемеңіз.
Қаптама және жөнелту
Қаптама: Қалың көбік ішкі буфері бар экспорттық соққыға төзімді қатты ағаш қораптар. Дәл деректер беттері ұзақ қашықтыққа мұхитпен тасымалдау кезінде діріл мен соқтығыс қаупінен жақсы қорғалған.
Стандартты жеткізу уақыты: 14-20 жұмыс күні. Ішінара стандартты SKU тездетілген жөнелтуді қолдау үшін қоймада сақталады.
Сатудан кейінгі қолдау
Кепілдік: 12 айлық толық құрылғы кепілдігі адамның дұрыс жұмыс істеуін қоспағанда, өндірістік ақауларды қамтиды. Білікті шағымдар тегін жөндеу немесе қосалқы бөлшектерді ауыстыру қызметін пайдаланады.
Қашықтағы ресурстар: Онлайн орнату-іске қосу құжаттамасы берілген. Көлемді тапсырыс жобалары үшін ақылы қашықтан техникалық қолдау көрсетіледі.
Таңдамалы модификация: орталық арақашықтықты реттеуді, тарту-шпилька-спецификациясын өзгертуді және пневматикалық схеманың орналасуын қайта реттеуді қолдау.
Бағалау үлгісі: Бағалау үлгісін ұйымдастыруға болады; сатып алушы жүк үлгісінің құнын көтереді.
Жиі қойылатын сұрақтар
1-сұрақ: CNC өңдеуге арналған JWGRIP екі орталық нөлдік паллет бір ғана станцияны пайдаланып бір бөлікті өңдеуді орындай ала ма?
A: Иә. Қорғаныш қақпағын бос тұрған станцияның үстіне қойыңыз және ол кәдімгі бір станциялық нөлдік паллет ретінде жұмыс істейді. Ауыстыру режимдері жалпы паллет өнімділігін нашарлатпай, бір бөлікті және жұптық бөлікті өндіру сценарийлерін қолдайды.
2-сұрақ: Неліктен қос станцияның орталыққа дейінгі қашықтықтың дәлдігі жұмыс кезеңінен кейін өзгереді?
A: Типтік негізгі себептер: орналасу саңылауларының ішінде қалған металл чиптер; ылғал аралас сығылған ауаның әсерінен втулка тот басуы; қатты соққы соқтығыстарынан негіз деформациясы; ұзақ уақыт шамадан тыс жүктемеден микро-деформация. Алдымен мұқият тазалау мен техникалық қызмет көрсетуді орындаңыз. Соқтығысу нәтижесінде пайда болған негіз деформациясы, әдетте, орнында жөнделмейді және зауыттың қайтарылуын бағалауды қажет етеді.
3-сұрақ: Менің бұрынғы нөлдік нүктелі арматура негіздерін осы паллетте қайта пайдалануға болады ма?
A: Стандартты D20 нөлдік ілгектермен жабдықталған арматура негіздерін тікелей пайдалануға болады. Тапсырыспен жасалған төлке жинақтары басқа тартқыш спецификациялар үшін қажет.
4-сұрақ: JWGRIP Two-Center Zero-Point Pallet 200 5 осьті CNC станоктарымен үйлесімді ме?
A: Ол 5 осьті машиналармен жұмыс істейді. Таңдау кезеңінде дайындаманың жалпы биіктігін және арматураны көрсетіңіз; JWGRIP сіз үшін шпиндельді қисайту соқтығысу қаупін бағалайды.
Сатып алу туралы шешім қабылдау
Симметриялық жұптастырылған дайындамаларды шығаратын көптеген өндірушілер алдын ала сатып алу шығындарын азайту үшін екі бөлек бір орталықты паллет сатып алуға бейім. Дегенмен, қайталанатын туралау жұмыс уақытынан және симметрияға байланысты дайындаманың қалдықтарынан жасырын шығындар жинала береді.
CNC өңдеуге арналған JWGRIP екі орталық нөлдік паллет екі деректер анықтамасын бір монолитті негізге біріктіреді. Ол дискретті паллет калибрлеуінен және дірілден туындаған позициялық ауытқудан туындайтын симметрия тәуекелдерін қарастырады. Ол дәстүрлі қолмен жұмыс жасайтын шеберханаларға, сондай-ақ автоматтандыру желісін жаңартуды жүзеге асыратын зауыттарға жарамды жұптық бөлшектерді өндіру үшін кешенді өндіріс шығындарын азайтады.
Жұптастырылған бөлшектерді өңдеуді жаңартуға дайынсыз ба?
JWGRIP Two-Center Zero Point Pallet үшін баға ұсынысын немесе бағалау үлгісін сұраңыз.
Қазір JWGRIP хабарласыңыз* Теңшелетін орталық арақашықтық, тартқыш спецификация немесе автоматтандыруды біріктіру үшін, өтінемізтехникалық топқа хабарласыңыз. Стандартты D20 тартқыш түйреуіштермен үйлесімді.