Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






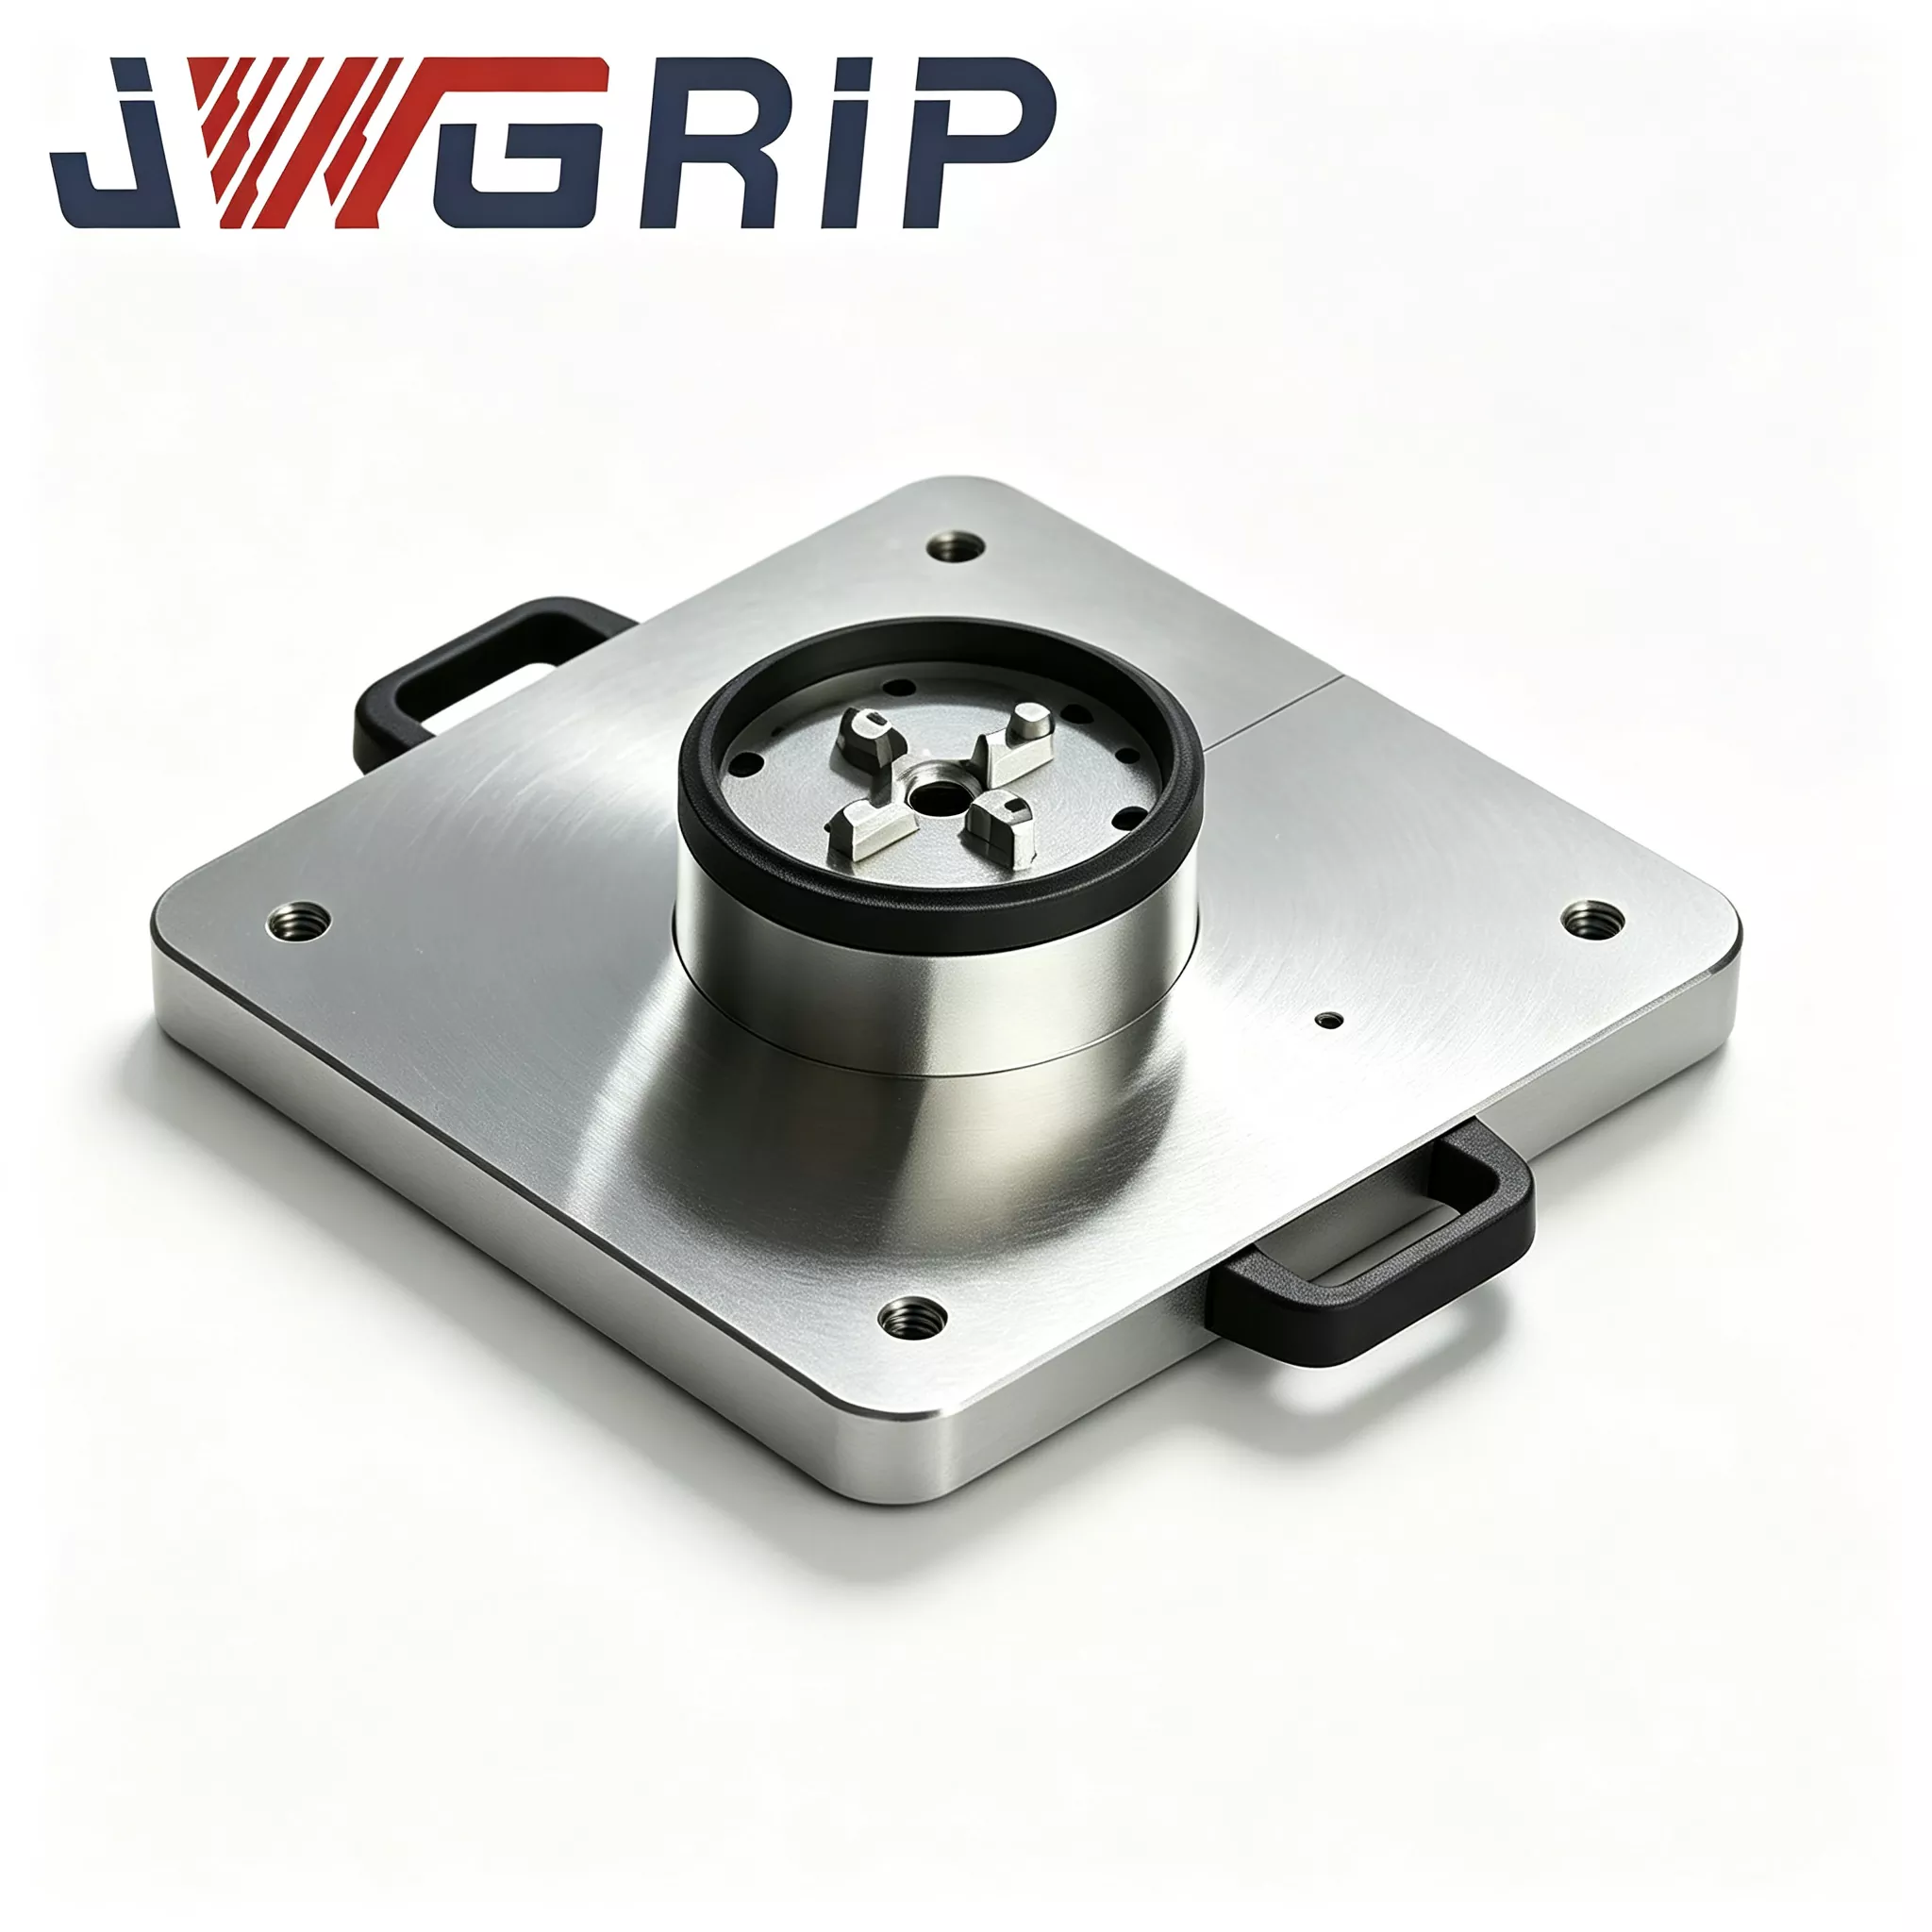
Қуат патронымен автоматтандырылған нөлдік паллет
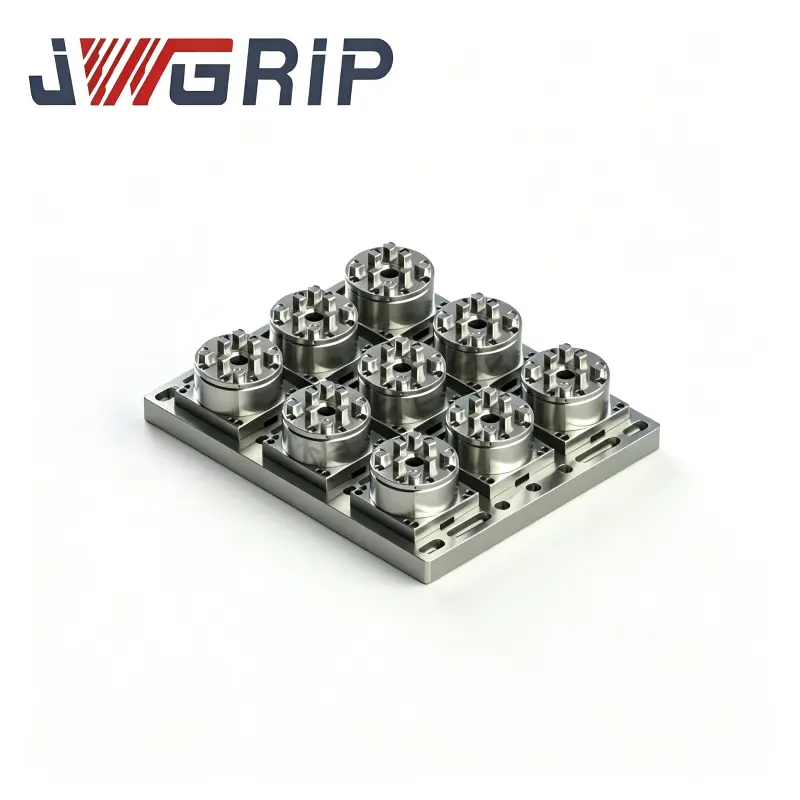
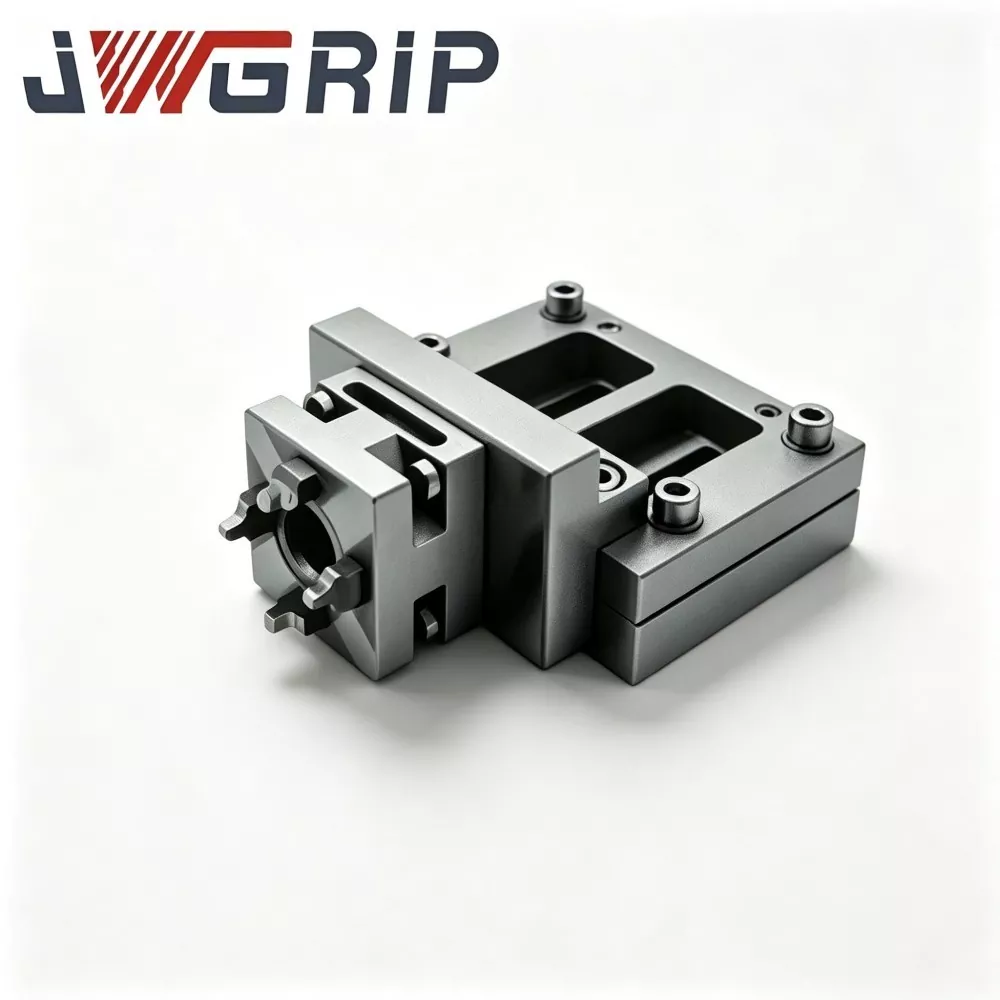
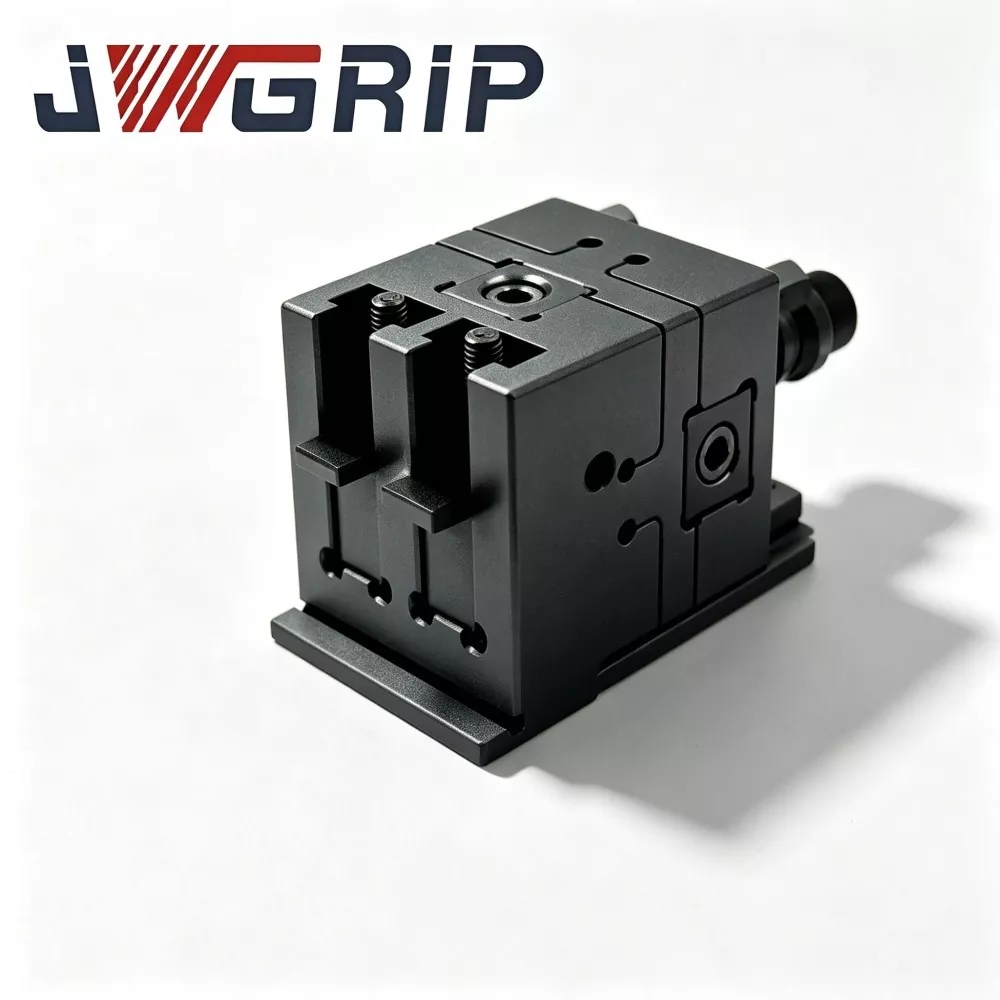
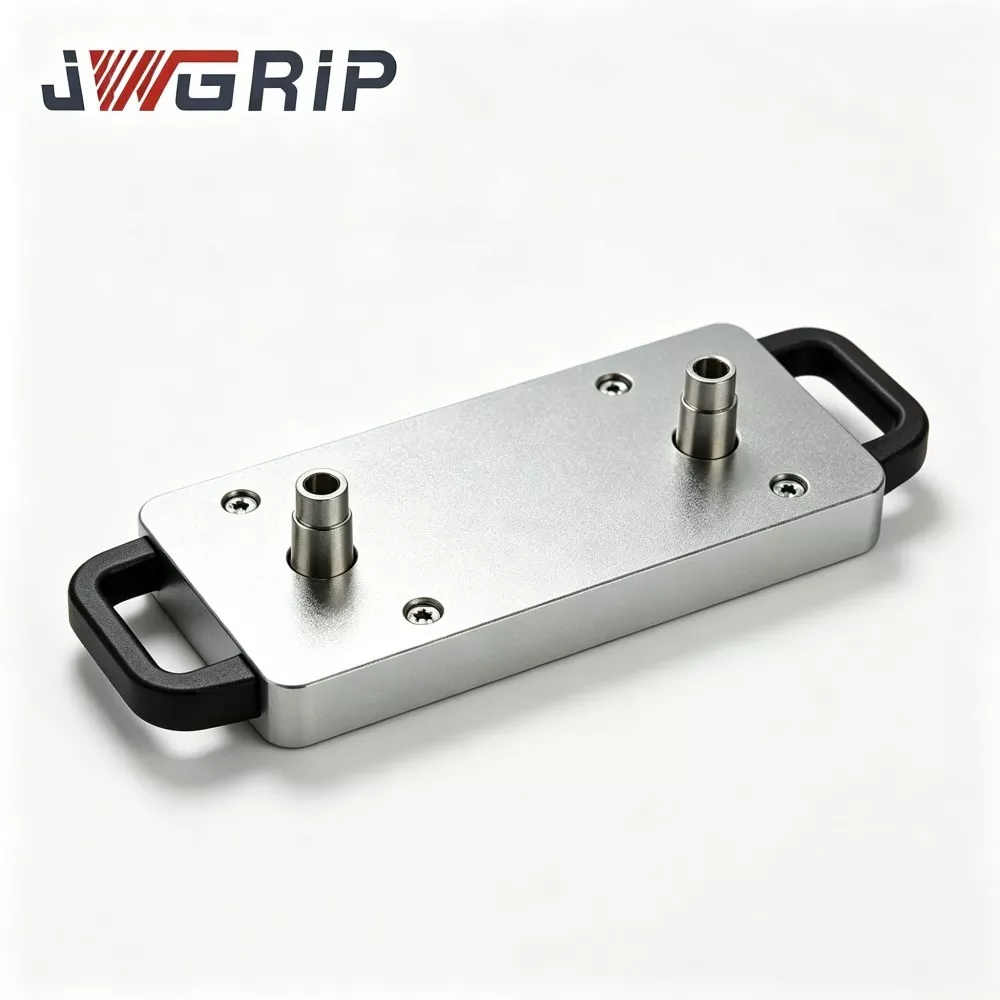
JWGRIP - Қытайдағы патронмен кәсіби автоматтандырылған нөлдік паллет өндірушісі және жеткізушісі. Бұл икемді ұшқышсыз CNC өндірістік желілері үшін арнайы әзірленген біріктірілген нөлдік нүктелік позициялау қондырғысы. Ол нөлдік нүктені анықтау анықтамалық құрамдас бөлігін және қуатты пневматикалық патронды құлыптау блогын бір құрылғыға біріктіреді, бұл қосымша көп қабатты адаптер тақталарын немесе бөлек патрон қосымшаларын сатып алу қажеттілігін болдырмайды. Оны станоктың жұмыс үстеліне тікелей орнатуға және бекітуге және өнеркәсіптік робот ұстағыштарға қосуға болады.
Қуатты патронмен автоматтандырылған нөлдік паллет дайындама қысылғаннан кейін автоматты түрде орналастыруға, автоматты қысуға және автоматты босатуға қол жеткізе алады. Ол автомобиль алюминий қорытпасынан құйылған бөлшектерді өңдеуде, 3С тұрмыстық электроникаға арналған металл құрылымдық бөлшектерді кең ауқымда өндіруде және қалып цехтарында автоматты графит электродтарын өңдеу қондырғыларында кеңінен қолданылды.
Өнімнің құрамы және жұмыс процесі
Қуат патронымен автоматтандырылған нөлдік паллет нөлдік паллет сериясына жатады. Ол негізінен төрт негізгі құрамдас бөліктерден тұрады: паллет негізі корпусы, жоғары дәлдіктегі нөлдік позициялау жеңінің жинағы, пневматикалық жетек модулі және синхронды қуат патронының арматурасы.
Толық жұмыс барысы келесідей: Өнеркәсіптік робот жүктелген дайындаманың бекітпе негізін алып, оны паллеттің тірек жазықтығына орналастырады. Нөлдік нүктелік позициялау жеңі бастапқы орналастыруды аяқтайды. Кірістірілген сенсор позицияны дәл анықтаған кезде, ол PLC басқару жүйесіне сигнал жібереді.
PLC пневматикалық тізбекті іске қосады, ал кіріктірілген пневматикалық блок қуат патронын синхронды түрде ішке қарай жылжытып, арматура негізінің біркелкі радиалды қысылуына қол жеткізеді.
Қысу аяқталғаннан кейін CNC станокына электрлік растау сигналы жіберіледі және кесуді өңдеу циклі басталады.
Өңдеу бағдарламасы аяқталған кезде станок аяқталу сигналын жібереді, ал пневматикалық схема қысымды босатады. Патрон синхронды түрде ашылады және робот келесі тиеу цикліне дайындалып, дайын дайындаманы арматурамен бірге шығарады.
Бүкіл процесс болттарды қолмен тартуды немесе қолмен көрсетуді және туралауды қажет етпейді.


Процестің артықшылықтары
Негізгі пластина дайындамасы соғылған легірленген болаттан жасалған және CNC өңдеу процесінде пайда болатын ішкі қалдық кернеуді жою үшін кернеуді жеңілдететін екі толық термиялық өңдеу процесінен өтеді.
Көптеген арзан бәсекелестер бұл маңызды қадамды өткізіп жібереді. Егер негізгі материалдағы ішкі қалдық кернеу маңызды болса, цехта қайталанатын қысу операциялары және күндізгі-түнгі циклдерге байланысты температураның өзгеруі эталондық жазықтықта жай көзге көрінбейтін микроскопиялық деформацияларды тудыруы мүмкін.
Бұл өңделген дайындамалардағы өлшемдердің үздіксіз ауытқуына әкеледі және қалдықтардың көп мөлшерін жоғалтуға әкеледі.
Біздің зауыттағы шикізаттың әрбір бөлігі толығымен жасыту процесін қатаң түрде аяқтайды. Бұл стандарт он жылдан астам практикалық инженерлік тәжірибеден алынған және көптеген CNC автоматтандырылған арматура жобаларына қызмет етеді. Орналастыру втулкасы тозуға төзімділігі жоғары мойынтірек болаттан жасалған, сөндіру және шынықтыру өңдеуден өтеді және позициялау беттері арасындағы алшақтықты азайту және сансыз ауыстыру циклдарынан кейін де тұрақты позициялау өнімділігін қамтамасыз ету үшін ішкі саңылауларды ұсақ тегістеу және өте жұқа өңдеумен біріктірілген.
Негізгі артықшылықтар
1. Бір бөлікті біріктірілген құрылымдық дизайн
Біріктірілген конструкция станоктың жұмыс үстелінде орнату орнын үнемдейді және көп қабатты адаптер пластиналарынан туындаған жинақталған құрастыру қателерін жояды. Бөлінетін типтегі дәстүрлі шешімдер нөлдік нүктелі паллеттерді, адаптер негізі тақталарын және тәуелсіз патрондарды жинақтауды қажет етеді, мұнда 2–3 пластинаны жинақтау қосымша 3–5 мкм жинақталған орналасу ауытқуын тудыруы мүмкін. Біздің монолитті біріктірілген дизайн бұл қате көздерін болдырмайды, сатып алынатын керек-жарақтардың санын азайтады және соңғы тұтынушылар үшін қосалқы бөлшектерді басқару шығындарын азайтады.
2. Орналастыру дәлдігін қайталаңыз
Палет ±2 мкм тұрақты қайталанатын орналасу дәлдігін береді. Орналастыру төлкелерінің ішкі саңылаулары тегістеу суперфиниш арқылы өңделеді. Әрбір паллет жеткізілім алдында 100% толық тексеруден өтеді және әрбір құрылғы шетелдік сатып алушылардың сұрауы бойынша тексеру үшін берілуі мүмкін қағаз көшірмедегі түпнұсқалық тексеру есебімен бірге жеткізіледі.
3. Жергілікті автоматтандыру интеграциясы
Стандартталған пневматикалық порттар мен NPN электр сигналының шығыс интерфейстері сақталған, бұл паллет нарықтағы көптеген негізгі өнеркәсіптік робот брендтерімен үйлесімді етеді. Ол түнгі ауысымдағы қараусыз өндірісті шынымен қолдайды. Бір отандық автокөлік бөлшектерін соңғы пайдаланушының нақты жаңарту деректеріне сәйкес, арматураны ауыстыру циклінің уақыты бастапқы нұсқаулықтағыдан 12-15 минуттан 45 секундқа дейін қысқарды, біздің паллеттерді орналастырғаннан кейін, түнгі ауысымда оператордың жұмыс орнында болуы қажет емес.
4. Қысқыштың жоғары күші
Кіріктірілген қуатты пневматикалық патрон 45 кН-ға дейінгі максималды қысу күшін береді, құйма болат пен құйма-алюминий дайындамаларын қатты өңдеу кезінде пайда болатын кесу әсеріне төтеп бере алады, кесу операциялары кезінде бекітпенің жылжуы мен босап қалу қаупін тиімді төмендетеді.
5. Ыңғайлы техникалық қызмет көрсету және басқарылатын қосалқы бөлшектер құны
Бекіткіш жақ жинақтарын станоктың жұмыс үстелінен бүкіл паллет алмай-ақ жеке бөлшектеуге және ауыстыруға болады. Жақтар қажалғанда немесе зақымданғанда, тұтынушылар бүкіл паллет жинағын ауыстырудың орнына сәйкес қосалқы бөлшектерді ғана сатып алуы керек, бұл жабдықты жөндеуге жұмсалатын ұзақ мерзімді инвестицияны тиімді азайтады.
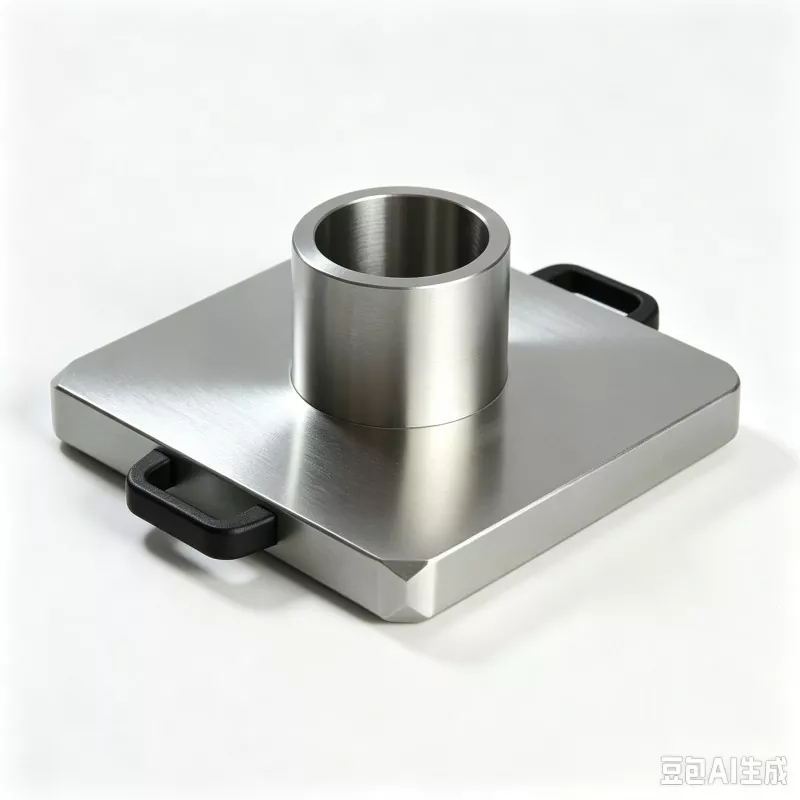


Нағыз тұтынушы жағдайлары
Қуатты патронмен автоматтандырылған нөлдік паллет негізінен өндірістік желілердің үш санатында қолданылады: автомобиль компоненттеріне арналған ұшқышсыз CNC өндірістік желілері, 3C металл құрылымдық бөлшектеріне арналған сериялық өндіріс желілері және қалып зауыттарында икемді автоматтандырылған графит-электродты өңдеу ұяшықтары.
1-жағдай:Бір ірі отандық автобөлшектер өндірушісі алюминий құймаларын өңдеуге арналған қуатты патронмен автоматтандырылған нөлдік паллеттің жалпы 16 жиынтығы бар CNC автоматтандырылған екі икемді өндірістік желісін қайта жабдықтады. Қайта жөндеуден бұрын операторларға арматураны әр ауыстыру үшін қолмен көрсету және туралау қажет болды, бұл партияға шамамен 13 минут жұмсалады. Біздің нөлдік нүктелі автоматтандырылған паллеттерді орналастырғаннан кейін робот барлық тиеу-түсіру, орналастыру және қысу жұмыстарын аяқтайды. Бір реттік ауысу циклі 42-50 секундқа дейін қысқарады. Қараусыз түнгі ауысым жүзеге асырылады. Үш айлық үздіксіз өндірістік статистикаға сәйкес, ай сайынғы цех деңгейіндегі өндірістік қуат 22 пайызға артады. Дайындама партияларының өлшемдік консистенциясы анық жақсарады және сынықтарды қабылдамау жылдамдығы айтарлықтай төмендейді.
2-жағдай:Перл-Ривер Дельтасында орналасқан бір ірі қалып жасау кәсіпорны осы автоматтандырылған паллеттің бірнеше жиынтығын графит-электродты автоматтандырылған өңдеу жасушаларының ішіне орнатады. Барлық электрод негіздері бірыңғай стандартты өлшемдерді қабылдайды. Операторлар бұдан былай әрбір электродты өңдеу тапсырмасы үшін нұсқаулықты қайталамайды. Дайын электродтардың өлшемдік консистенциясы айтарлықтай жақсарады және қалып цехы қызметкерлерінің қайталанатын еңбек сыйымдылығы төмендейді. Ұсынылатын кескін позициялары: жеке өңдеу шеберханасында түсірілген сайттағы фотосуреттер, тұтынушы сайтының автоматтандыру жұмыс станциясының нақты түсірілген суреттері, паллет корпусының жарылған егжей-тегжейлі фотосуреттері, зауыттағы дәлдік-QC тексеруі кезінде түсірілген фотосуреттер.
Өндірістік процесс
Барлық автоматтандырылған палеттер біздің үйдегі CNC арматура цехында соғу, CNC өңдеу, термиялық өңдеу, тегістеу және құрастыруды қоса алғанда, толық ағынды өндірістен өтеді. Толық OEM аутсорсингі қабылданбайды.
Толық өндірістік жұмыс процесі:
легирленген болаттан жасалған дайындама соғу → өрескел өңдеу → бірінші кернеуді жеңілдететін қартаю → жартылай өңдеу → кернеуді жеңілдететін ескіру → жартылай өңдеу → жоғары дәлдіктегі тегістеу → втулка прес-фитинг → жалпы құрастыру → көп тармақты дәлдік-және өнімділікті тексеру → ауа өткізбейтіндіктен қысымды қорғау → экспорттық қысым сынағы.--
Сапаны бақылау және сертификаттау
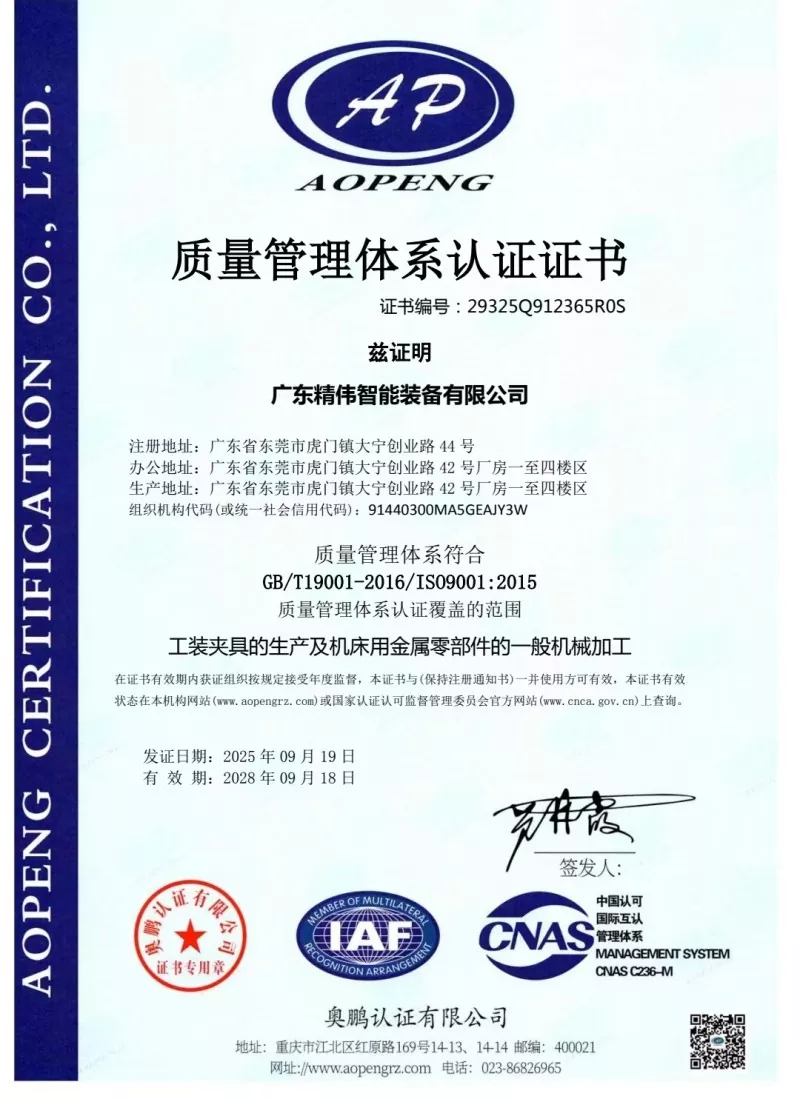
Әрбір қондырғы үшін міндетті түрде жеткізу алдындағы тексеру элементтері: қайталау-орналастыру-дәлдік сынағы, патрон-қысу күшін нақты өлшеу, ауа өткізбейтін қысымды ұстау сынағы (5 минуттық ұстау ұзақтығы ішінде максималды рұқсат етілген қысымның төмендеуі ≤0,02МПа), электрлік-сигнал-логикалық тұтастық сынағы. Әрбір құрылғы бірегей зауыттық тексеру деректер парағымен жеткізіледі. Біздің зауыт ISO9001 сапа менеджменті жүйесі сертификатына ие. Негізгі металл компоненттері үшін материал сертификаттары бар. Клиенттер тағайындаған үшінші тараптың зертханалық тексеруі қолайлы.
Таңдау нұсқаулығы
Біріншіден, паллет қысқыш диапазонының спецификациясына сәйкес келу үшін тұтынушы сайтындағы арматураның тасымалдаушысының нақты сыртқы өлшемін растаңыз.
Екіншіден, цехтың ауа көзі жағдайын тексеріңіз. Сығылған ауа қысымы 0,5-0,7 МПа шегінде тұрақты болуы керек. Ауа көзінің қысымы қатты ауытқып тұрса, қысымды реттейтін сүзгінің үштік құрастыруын қатаң түрде ұсынылады.
Үшіншіден, автоматтандыру жобасын сатып алу үшін робот пен PLC басқару жүйесі арасындағы IO байланыс хаттамасын нақтылаңыз. Біз толық электр-интерфейс-құжаттаманы тегін жеткіземіз.
Төртіншіден, ауыр дайындамалар өңделетін болса, дайындаманың максималды салмағын қамтамасыз етіңіз. Біздің техникалық қызметкерлер бағалау жүргізеді және күшейтілген теңшелген нұсқадағы паллет қажет пе, жоқ па, соны бағалайды.
Орнату, іске қосу және пайдалану туралы ескертулер
Паллеттерді станоктың жұмыс үстеліне орнату кезінде, нұсқаулықта көрсетілген момент мәндерін қатаң сақтай отырып, болттарды бекітіңіз. Паллет корпусының деформациясын болдырмау үшін күшті шамадан тыс бұрау моментіне тыйым салынады. Ылғал мен металл қоқыстарының патронға түсіп, ішкі бөліктердің тот басуына немесе иектің кептелуіне жол бермеу үшін сығылған ауа кірісінің алдыңғы жағында май-су сүзгісі орнатылуы керек. Әрбір 80-100 жиынтық жұмыс уақыты сайын патронның ішіндегі сырғанайтын үйкеліс беттеріне құрғақ жағармай шашыратқышын шашыратыңыз.
Сұйық мотор майына тыйым салынады, өйткені сұйық май массивті алюминий мен темір жоңқаларын тартады және иектің кептелуін тудырады. Өндіріс кезінде паллет анықтамалық деректер жазықтығында қатты чип жиналуын болдырмаңыз. Операторлар әр ауысымда сығылған ауамен орналастыру тесіктері мен тірек жазықтықтарын үрлеп, тазалауы керек. Ешқашан құрылғыны техникалық сипаттамалар парағында көрсетілген максималды қысу күшінен асырмаңыз. Шамадан тыс жүктеме жұмысы патрон жақтарының тұрақты пластикалық деформациясын тудырады және паллеттің орналасу дәлдігін біржола бұзады.
Қаптама, жеткізу уақыты және сатудан кейінгі қызмет көрсету
Қалың көбік ішкі буферлік қорғанысы бар экспорттық дәрежедегі соққыға төзімді қатты ағаш қаптамалар ұзақ қашықтыққа мұхитпен тасымалдау кезінде соқтығыстың зақымдалуынан дәл деректер беттерін қорғау үшін қабылданған. Стандартты жеткізу уақыты: 12-18 жұмыс күні. Кейбір стандартты заттар қысқа жеткізу үшін қоймада сақталады.
12 айлық толық құрылғы кепілдігі адамның қате жұмысынан туындамаған өндірістік ақауларды қамтиды; тегін жөндеу немесе қосалқы бөлшектерді ауыстыру қарастырылған. Орнату және іске қосу үшін қашықтан онлайн техникалық нұсқаулық бар. Жаппай тапсырыс жобалары үшін орнында ақылы пайдалануға беру қызметі ұсынылуы мүмкін.
Қысқыш диапазонын реттеуді, пневматикалық схеманың орналасуын өзгертуді және сигнал-шығыс пішінін өзгертуді қоса, теңшелген модификация қызметіне қолдау көрсетіледі. Тегін үлгі тұтынушыны бағалау сынағы үшін қол жетімді; үлгілердің жүк құнын сатып алушылар көтереді.
Жиі қойылатын сұрақтар
1-сұрақ: Power Chuck бар автоматтандырылған нөлдік паллет басқа үшінші тарап брендтерінің нөлдік нүктелерімен үйлесімді бола ала ма?
A: Стандартты нұсқаның деректер өлшемі біздің нөлдік нүктелік жүйемізге сәйкес келеді. Егер жобаңыз үшін басқа брендтің нөлдік нүктелерімен үйлесімділік қажет болса, тапсырысты орналастырмас бұрын техникалық талапты хабарлаңыз, реттелетін деректер өлшемін өңдеу жүзеге асырылуы мүмкін.
2-сұрақ: Ауа көзінің тұрақсыз қысымы қысқыштың қауіпсіздігі мен сенімділігіне әсер ете ме?
A: Бұл тікелей әсер етеді. Ауа көзі қысымының жеткіліксіздігі патронның нақты қысу күшін азайтады және кесу кезінде дайындаманың босатылу қаупін тудырады. Қысымды реттейтін сүзгі жинағы қысымды 0,5-0,7МПа шегінде тұрақтандыру үшін қатты ұсынылады.
3-сұрақ: Ұзақ уақыт жұмыс істегеннен кейін қайта орналастыру дәлдігінің төмендеуінің негізгі себептері қандай?
A: Үш жиі кездесетін негізгі себеп: біріншіден, тірек орналасатын беттерде жинақталған чип ластаушылары; екіншіден, ішкі сырғанау бөлшектерінің қалыпты тозуы; үшіншіден, сыртқы ауыр әсерден туындаған паллет корпусының деформациясы. Тазалау мен техникалық қызмет көрсетуге басымдық беріңіз. Тозған құрамдас бөліктерді толық паллетті жаңартудың орнына бөлек қосалқы бөлшектермен ауыстыруға болады.
4-сұрақ: Бұл паллет 5 осьті CNC станоктарында қолданылуы мүмкін бе?
A: Ол 5 осьті машиналармен үйлесімді. 5 осьтік шпиндельді қисайту кезінде соқтығысуды болдырмау үшін жинақталған арматураның жалпы биіктігін есептеу керек. Таңдау кезеңінде станок үлгісін жеткізіңіз, біз сіз үшін кедергі қаупін бағалаймыз.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.

Жаңалықтар бойынша ұсыныстар