Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







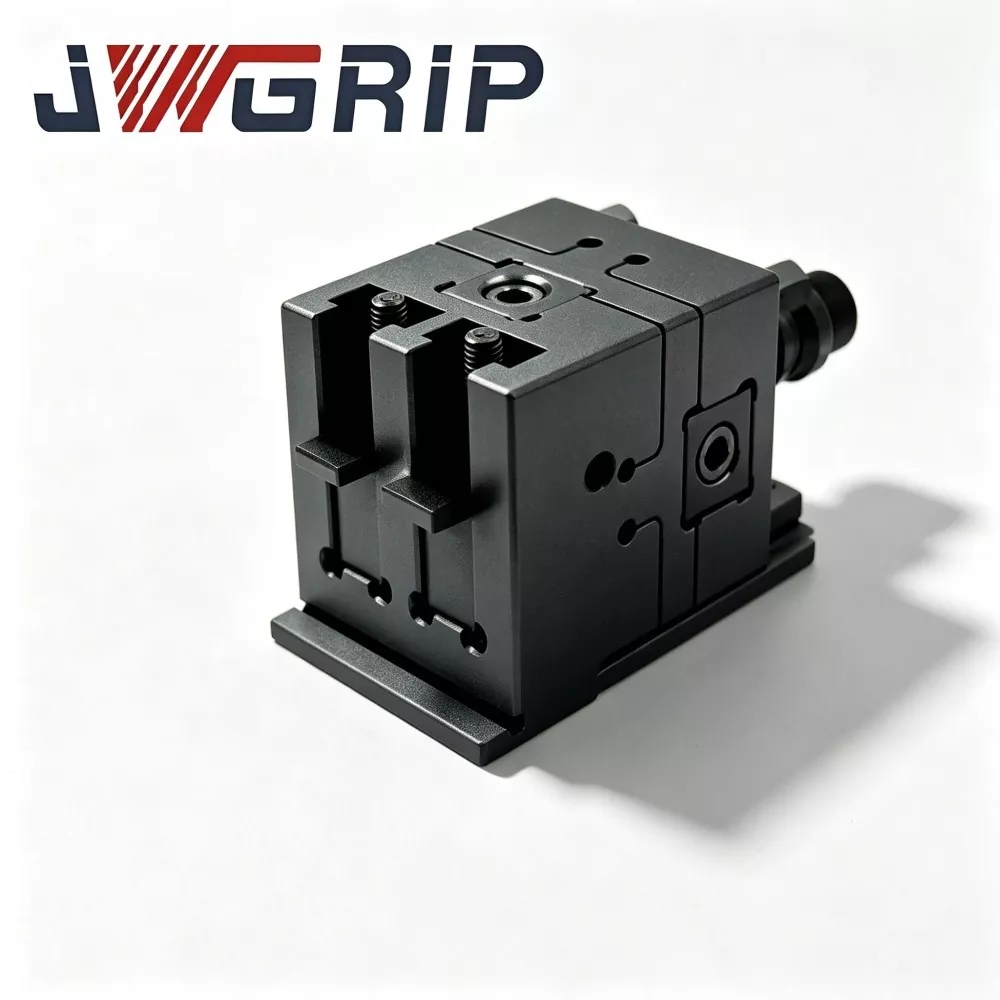
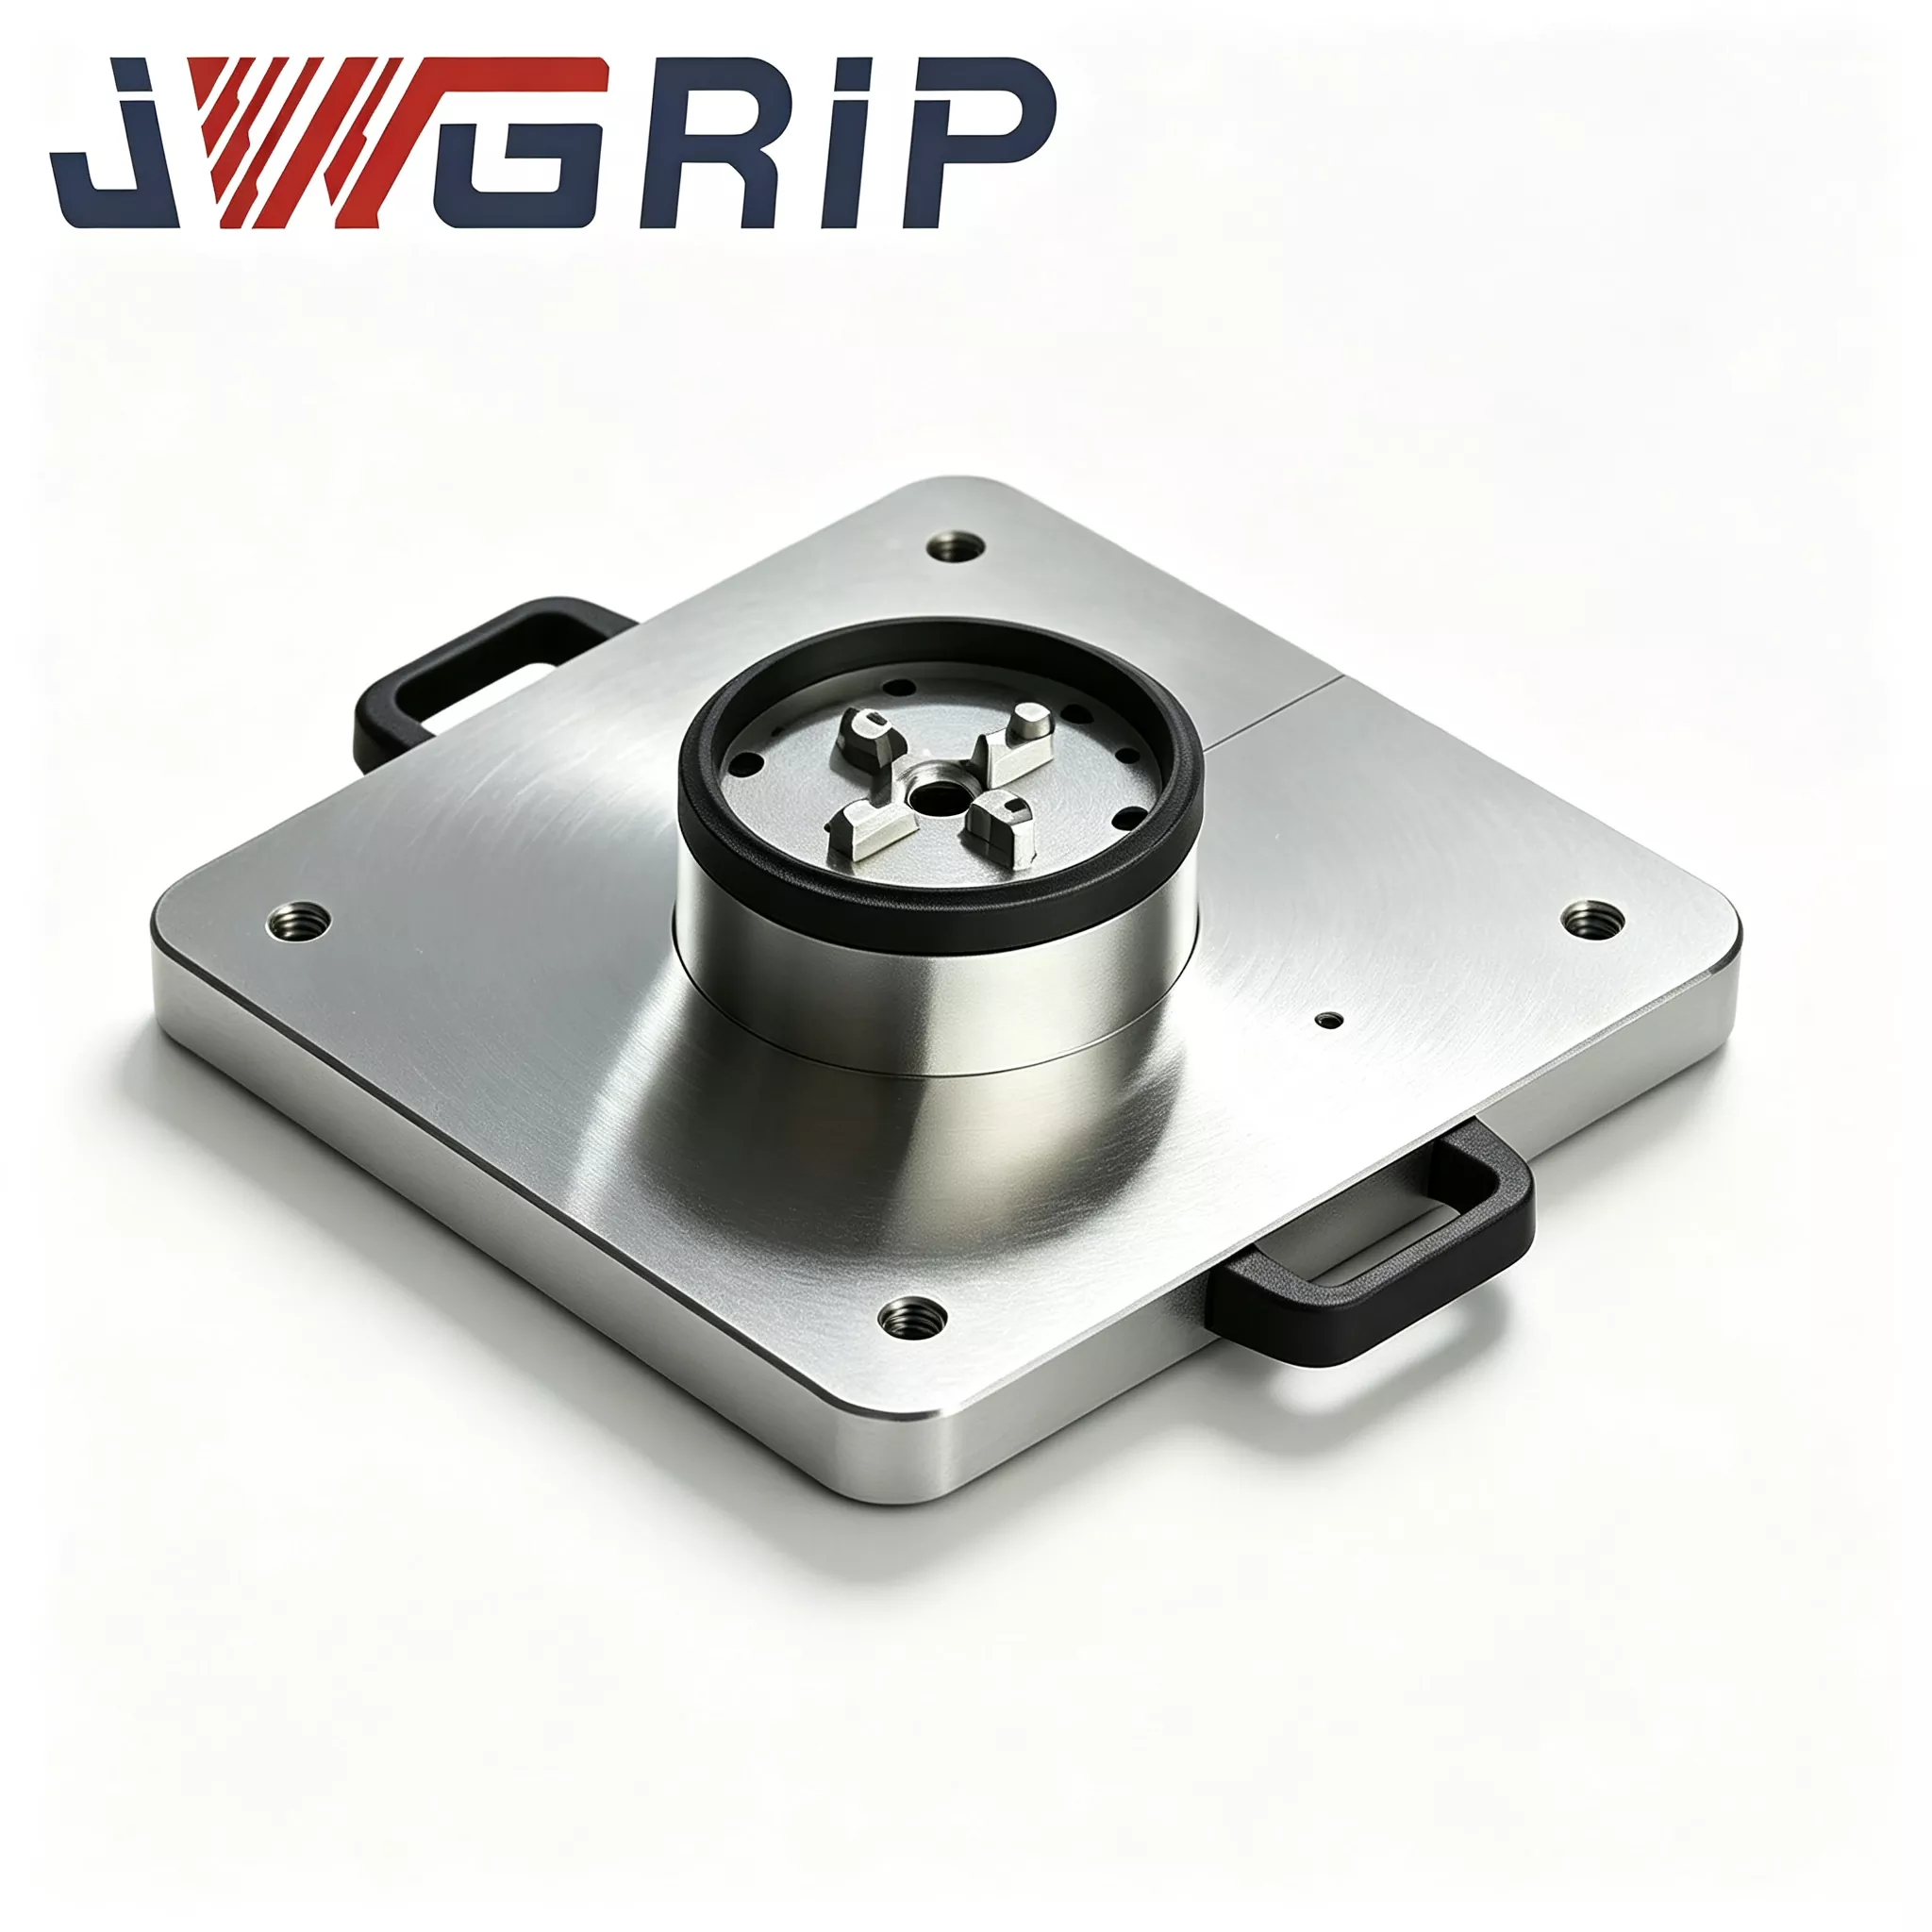
CNC арматурасына арналған төрт орталық нөлдік паллет
JWGRIP - Қытайдағы CNC арматурасына арналған кәсіби төрт орталық нөлдік паллет өндірушісі және жеткізушісі. Төрт орталық нөлдік паллет Zero Point паллет сериясына жатады, қазіргі заманғы өңдеу өнеркәсібінде басым болатын кең таралған жоғары аралас-төмен көлемді аралас режимді өндіріс сценарийлері үшін әзірленген. Сұрақ қоюға қош келдіңіз!
Бұл CNC арматурасына арналған төрт орталық нөлдік паллет икемді өндіріс мәселелерін тиімді шеше алады. Төрт толық нөлдік позициялау қондырғысы ықшам жалпы негізге біріктірілген және төрт жұмыс станциясы толығымен тәуелсіз. Пайдаланушылар бір уақытта төрт бірдей дайындаманы қыса алады немесе аралас сызықты өңдеу үшін төрт түрлі арматураны орната алады. Сайтта көп науаны құрастырудың қажеті жоқ. Барлық жұмыс станцияларының позициялары мен биіктіктері дәйектілікті қамтамасыз ету үшін зауыттан шықпас бұрын калибрленген.
Негізгі аппараттық құрал құрамы
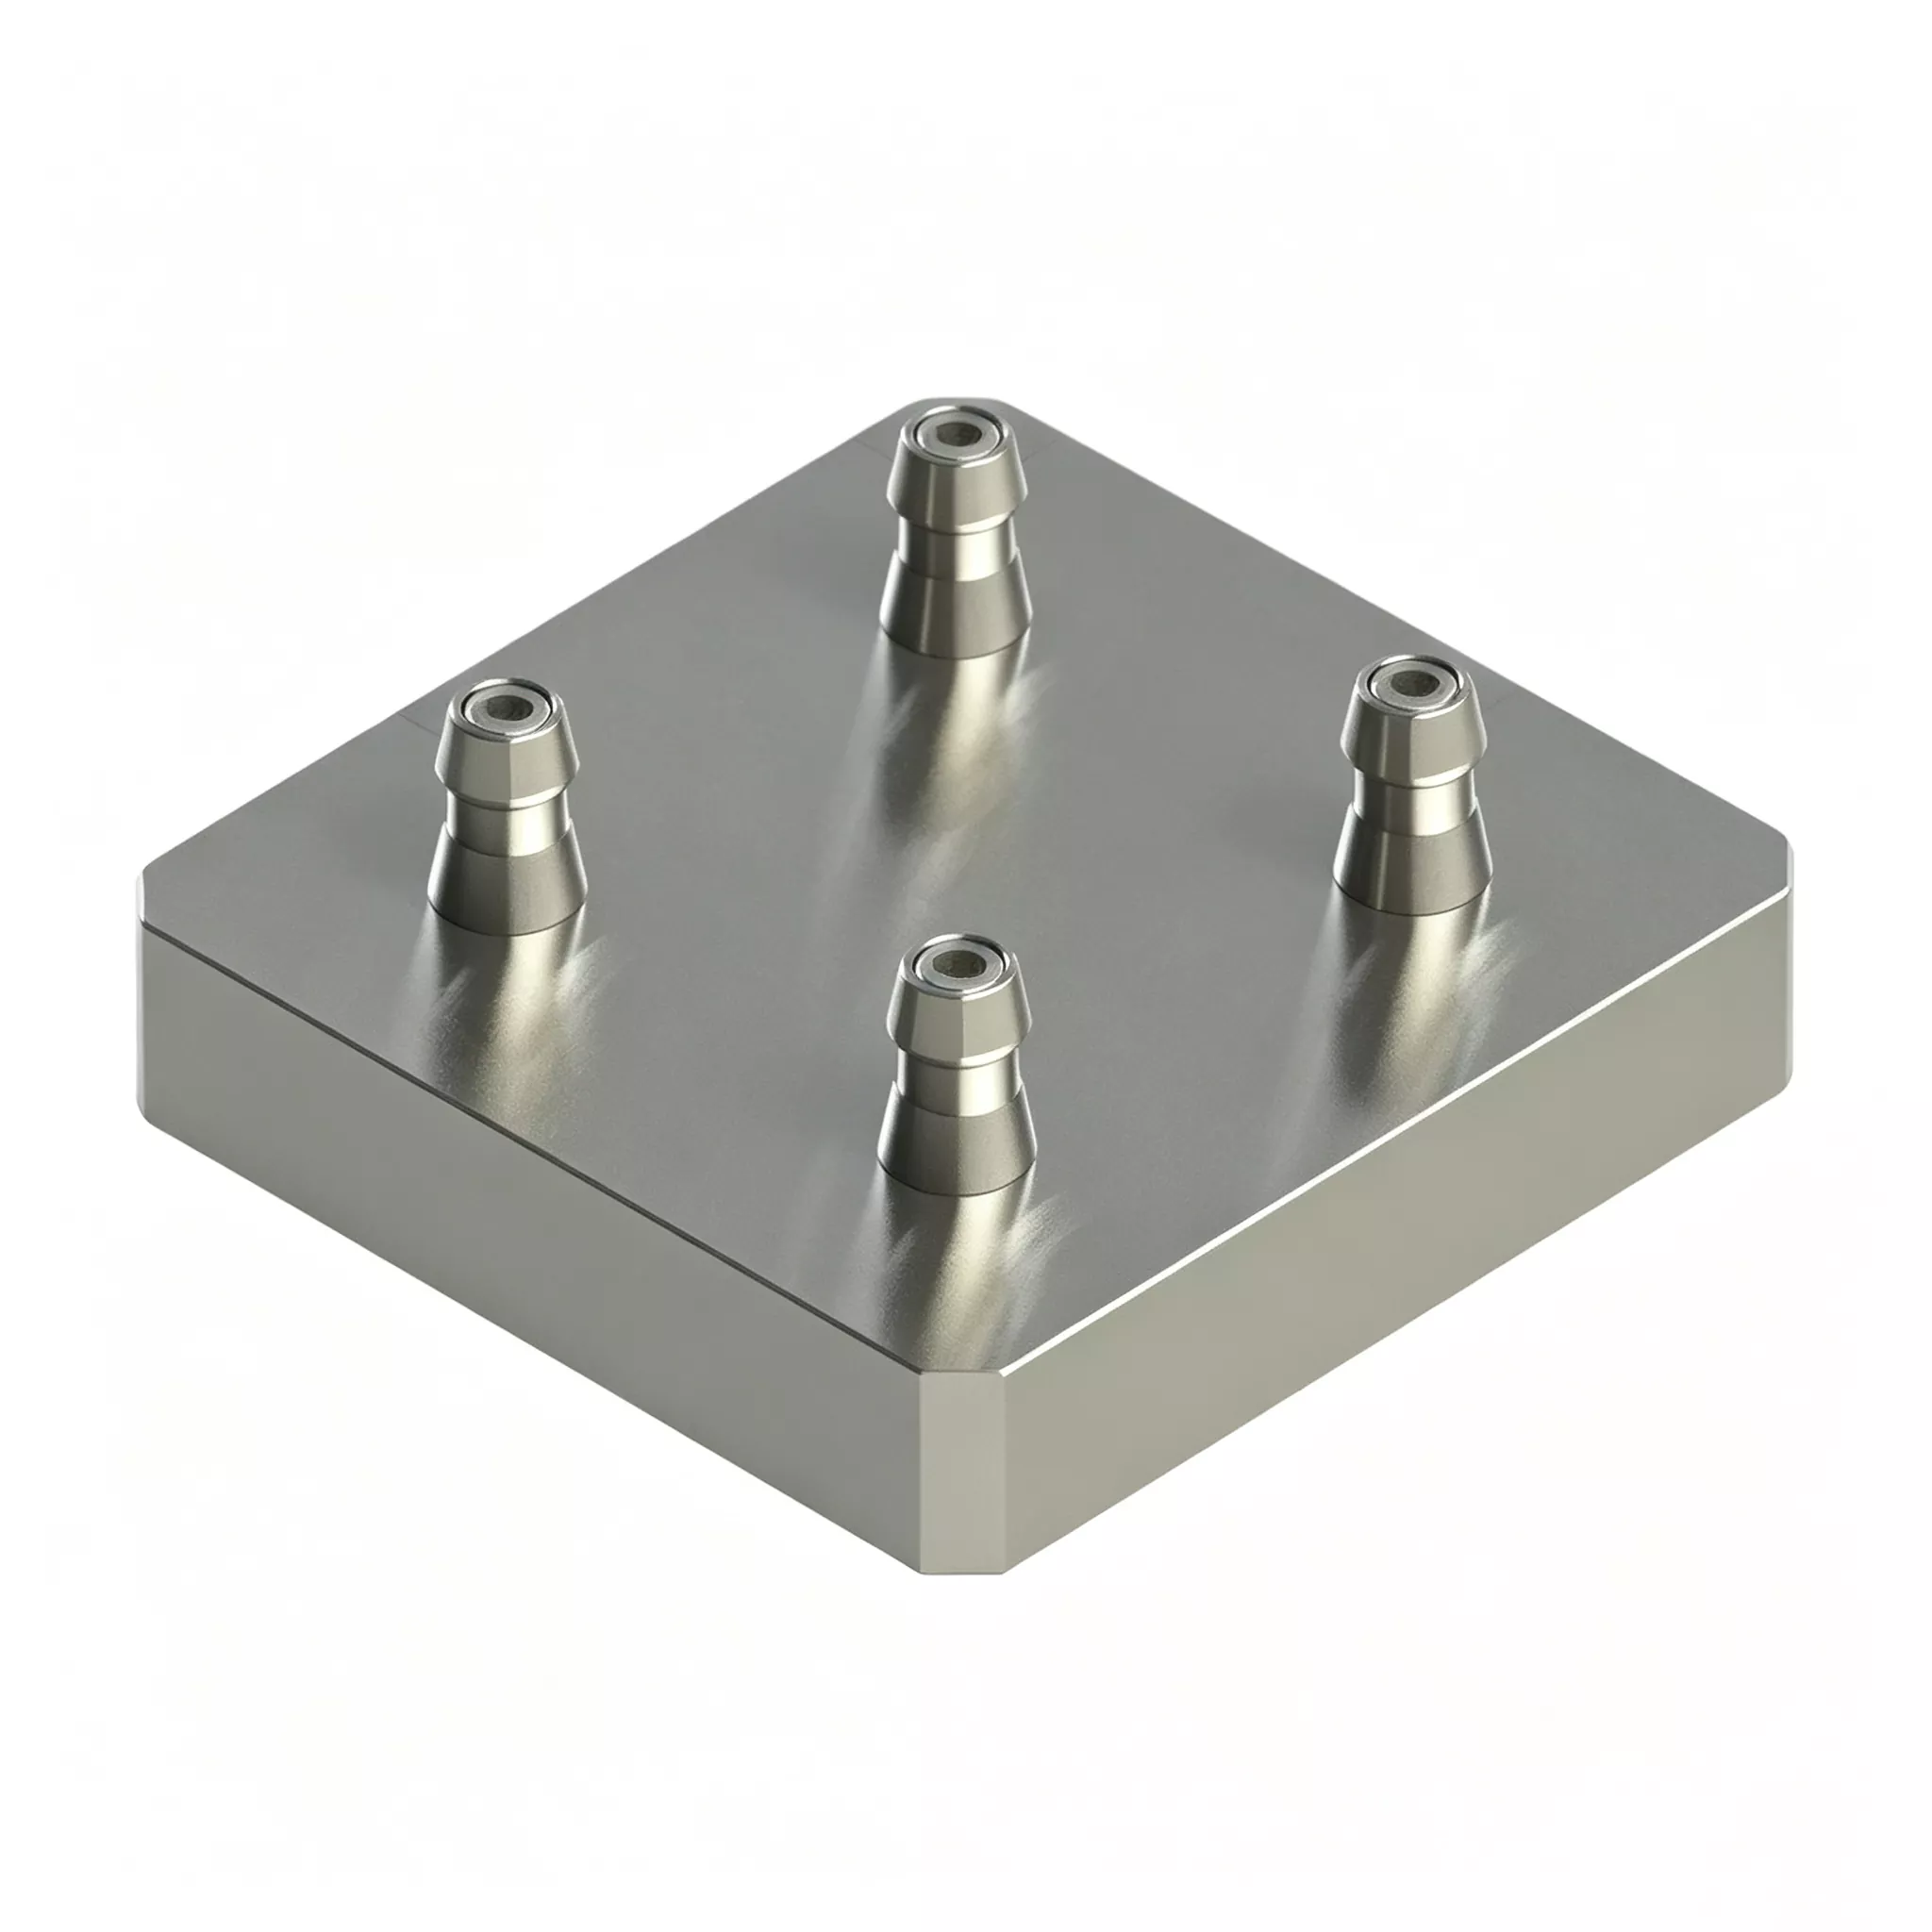
JWGRIP төрт орталық нөлдік паллет 120×120 келесі жинақтарды қамтиды:
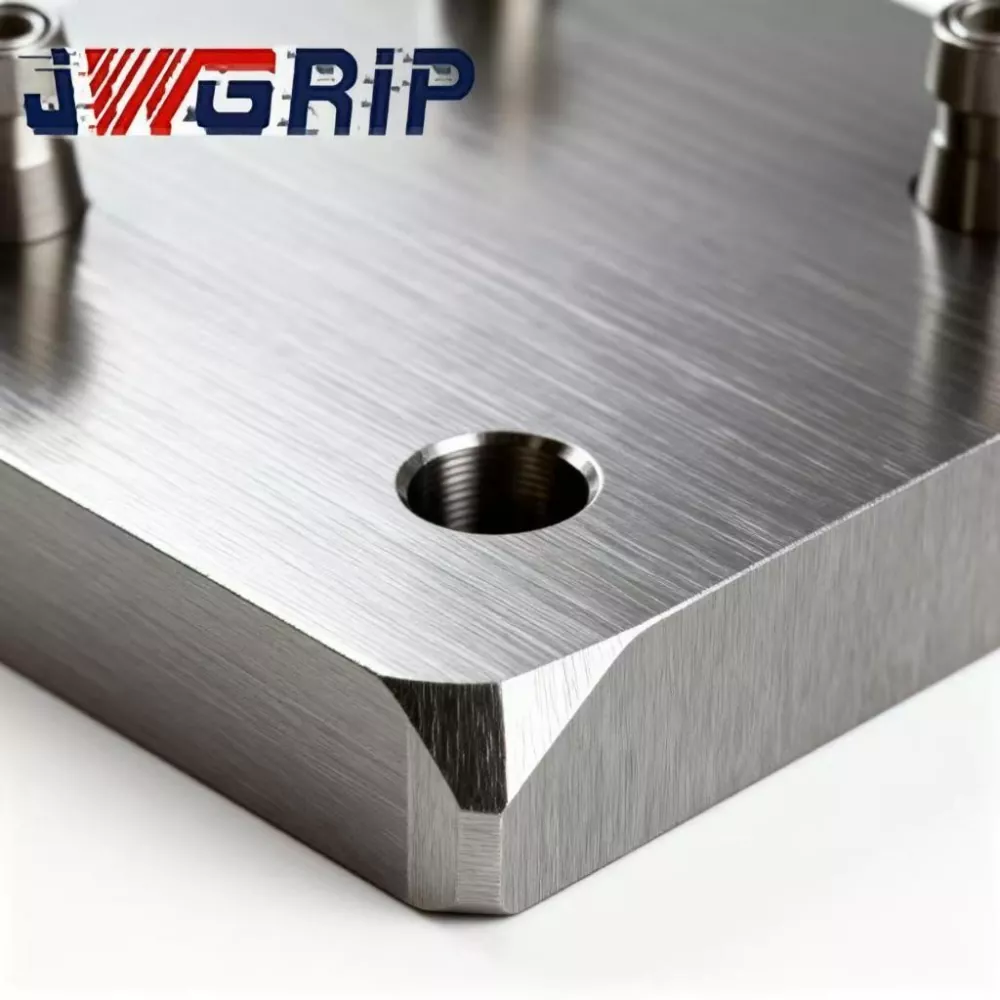
· Монолитті соғылған және шыңдалған легирленген болаттан жасалған паллет негізі
· Матрицалық орналасудағы төрт тәуелсіз нөлдік втулканы бекітетін жинақтар
· Кіріктірілген синхронды пневматикалық тарату модулі
· Әр анықтау станциясы үшін жеке чиптерді бұру ойықтары
· Сығылған ауаға қызмет көрсету порты
· Бос тұрған станцияларды жабуға арналған қорғаныс қақпақтары
Оның қарапайым көп станциялы құрылғылармен салыстырғанда негізгі айырмашылығы: төрт станция бір-бірінен толық тәуелсіз жұмыс істейді.
Екі практикалық өндіріс режимі
1-режим: Бірдей дайындамалар үшін төрт станциялы жаппай өндіріс
1. Төрт тіреуішпен жабдықталған төрт тіреуішті барлық төрт станцияға орнатыңыз.
2. 0,5-0,7 МПа қысылған ауаны беру; синхронды пневматикалық модуль бір уақытта барлық төрт втулка түйіндерін бекітеді.
3. Құлыптауды растау сигналы CNC жүйесіне қайтарылады және машина кесу циклдерін орындайды.
4. Өңдеу аяқталғаннан кейін құлыпты ашу үшін ауа қысымын босатыңыз. Төрт дайын бөлік сағаттық өткізу қабілеттілігін арттыру үшін бір циклде жойылады.
2-режим: әртүрлі бөлшектерге арналған икемді аралас сызықты өңдеу
1. Төрт түрлі дайындамаға сәйкес арматураларды бөлек станцияларға жүктеңіз.
2. Барлық станцияларды құлыптау үшін сығылған ауаны қолданыңыз. CNC әрбір станция үшін арнайы өңдеу бағдарламаларын ретімен іске қосады.
3. Бір тапсырысты өндіру аяқталғанда, тек тиісті мақсатты станциядағы арматураны ауыстырыңыз. Қалған станциялар толық бұзылмай қысқышта қалады.
4. Өнімді жиі ауыстыру кезінде тоқтау уақытын айтарлықтай қысқартады.
Инженерлік дизайн
· Қорытпа болаттан жасалған негіз екі кезеңді кернеуді жеңілдететін ескіруден өтеді: өрескел өңдеуден кейін бірінші қартаю, жартылай өңдеуден кейін қайталама қартаю. Қайталанатын қысу кернеуі, қоршаған орта температурасының ауытқуы және үздіксіз кесу дірілі аралас режимдегі цехтарда жиі кездеседі. Кернеудің жеткіліксіз шығарылуы көрінбейтін микродеформацияны тудырады және көп станцияның позициялық дәлдігін бұзады. JWGRIP қос қартаю ұзақ мерзімді тұрақты геометрия үшін ішкі кернеуді босатуды барынша арттырады.
· Орналастыру төлкелері тозуға төзімділігі жоғары мойынтірек болатты қабылдайды. Ішкі саңылаулар әр станция үшін сенімді тәуелсіз орналасу өнімділігін қамтамасыз ету үшін сөндіргіш пен тегістеу супер-өңдеуін алады.
· Позициялық төзімділік пен станциядан станцияға биіктік айырмашылығы аралас желідегі өндіріс тұрақтылығы талаптарын қанағаттандыру үшін қатаң бақыланады.
Негізгі артықшылықтар
1. Тапсырыстарды жиі ауыстырудан болатын тоқтап қалу уақытын азайтыңыз
Өнімді ауыстыру кезінде әрбір арматураны бөлшектеудің қажеті жоқ. Жаңа тапсырысты қажет ететін станциялар ғана ауыстырылады; басқа станциялар жұмысын жалғастырады. Құрылғының бос тұру уақыты жоғары аралас-төмен көлемді тапсырыс орталары үшін күрт төмендейді.
2. Бірнеше дискретті паллеттерден адам тудырған құрастыру қателерін жойыңыз
Жеке нөлдік нүктелі паллеттерді қолмен жинақтау және орнату 7-8 мкм позициялық ауытқуды жасай алады. JWGRIP толық көп станциялы калибрлеуді өз ішінде аяқтайды: позициялық төзімділік ≤±0,004 мм, станциядан станцияға биіктік айырмашылығы ≤0,0025 мм. Бұл жұмыс орнында орнату және баптау бойынша сағаттарды үнемдейді.
3. Бір аппараттық құрал жаппай көлемді және жоғары аралас-төмен көлемді тапсырмаларды қамтиды.
Үлкен топтамалық тапсырыстар кезінде максималды өткізу қабілеті үшін төрт бірдей бөлікті өңдеуді іске қосыңыз. Бөлінген тапсырыстар үшін аралас жол режиміне ауысыңыз. Негізгі капиталға инвестицияны азайта отырып, екі өндіріс сценарийі үшін бөлек арматура сатып алудың қажеті жоқ.
4. Стандартты D20 нөл-нүктелі тарту-түйек үйлесімділігімен бар арматураны қайта пайдалануды барынша арттырыңыз
Шеберханада бар шағын өлшемді нөлдік нүктелі арматура негіздерін стандартты D20 тартқыш түйреуіштерді қайта жөндегеннен кейін тікелей қайта пайдалануға болады. Арматураны толық қайта өңдеуден аулақ болыңыз және бұрынғы арматура инвестициясын сақтаңыз.
5. Станцияға тәуелсіз чип-диверсионды ойықтың дизайны
Темір және алюминий кесетін чиптер әр станцияға арналған арнайы ойықтар арқылы ағып кетеді. Орналастыру-втулка саңылауларының ішіндегі жоңқаның қысылуы айтарлықтай азаяды. Арматураны жиі ауыстыратын аралас желі жағдайында тазалау жиілігі төмендейді және чиппен іске қосылатын орналасу қатесі қатері азайтылады.
Нақты жағдайлар
1-жағдай: Медициналық-құрылғы-қосалқы процессор
Бұл тұтынушы әр жұмыс күні 3-5 миниатюралық нұсқалар арасында ауыса отырып, әдеттегі жоғары аралас-төмен көлемді тапсырыстарды алады.
· Жаңарту алдында: бір станциялық нөлдік нүктелі палеттер пайдаланылды. Әрбір ауыстыру 40-60 минутты қажет ететін арматураны алып тастауды, тазалауды, қайта қысуды және теруді талап етті. Орнату жұмыстарына үлкен көлемдегі машина сағаттары босқа кететін.
· Бірнеше JWGRIP төрт орталық нөлдік паллеттерді қолданып, аралас сызықты өңдеу режимін қабылдағаннан кейін: бұдан былай арматураны толық бөлшектеу қажет емес. Тек мақсатты станцияның құрылғылары ауыстырылады. Орташа ауысу уақыты 8-15 минутқа дейін төмендейді.
· Жарты жылдық өндіріс статистикасы станоктарды пайдалану 24%-ға өскенін көрсетеді. Зауыт қосымша CNC машиналарын сатып алмай-ақ тұтынушы тапсырыстарын қабылдай алады.
2-жағдай: Перл өзенінің атырауындағы 3С-компоненттік қосалқы мердігер
Бұл шеберхана бірдей CNC машиналарында үлкен көлемдегі жаппай тапсырыстарды да, шағын топтама үлгілік жұмыстарын да орындайды.
· Жаппай тапсырыс беру кезеңдерінде: төрт станция жоғары өткізу қабілеті үшін бірдей бөліктерді өңдейді.
· Шағын топтамалық үлгі тапсырмалары келгенде: үлгі өндіруге арналған бір немесе екі станцияны алыңыз, ал басқа станциялар жаппай өндірісті жалғастырады.
· Үлгілерді өңдеу бұдан былай жаппай өндіріс ырғағын үзбейді және үлгіні жеткізу мерзімі айтарлықтай қысқарады.
Толық өндіріс жұмыс процесі
① Қорытпа болаттан жасалған дайындамаларды соғу және шынықтыру
② Дөрекі өңдеу
③ Алғашқы күйзелісті жеңілдететін қартаю
④ Жартылай өңдеу
⑤ Стрессті жеңілдететін екіншілік қартаю
⑥ 5 осьті тегістеуіш: бір реттік қысқыш орнату бойынша барлық втулканы орнату тесіктерін тегістеңіз
⑦ Втулка пресс-фитинг
⑧ Әуе тізбегінің тығыздағыш жинағы
⑨ Ауа өткізбейтін қысымды ұстап тұру сынағы
⑩ Толық станциялық CMM өлшемді тексеру
⑪ Тоттан қорғайтын өңдеу
⑫ Экспортқа дайын соққыға төзімді қаптама
Тексерудің бақылау парағы
1. Әрбір станция үшін тәуелсіз қайталау-орындау-дәлдік сынағы
2. Төрт станциялық позициялық төзімділік, биіктік айырмашылығы және параллелизм үшін CMM өлшемі
3. 5 минуттық ауа өткізбейтін сынағы; максималды рұқсат етілген қысымның төмендеуі ≤0,02 МПа
4. Төрт станция бойынша циклдік синхронды құлыптау-құлыпты ашу функционалдық сынағы
Таңдау нұсқаулығы
· Тапсырыс құрылымын талдаңыз: басым бір нұсқалы сериялық өндіріс үшін төрт станциялы бірдей бөлікті өңдеуді іске қосыңыз. Егер жоғары аралас-төмен көлемді тапсырыстар үлкен үлесті құраса, соқтығысуды болдырмау үшін төрт станциядағы арматурадан арматураға физикалық кедергі қаупін мұқият бағалаңыз.
· Нөлдік нүктелі ілмектердің техникалық сипаттамаларын растаңыз. Стандартты нұсқа D20 тартқыш түйреуіштерге сәйкес келеді. Арнайы төлке жинақтарын балама тартқыш өлшемдер үшін әзірлеуге болады.
· Автоматтандырылған өндіріс желісін біріктіру үшін: 0,5-0,7 МПа шегінде цехтағы ауа көзінің тұрақты қысымына кепілдік беріңіз және PLC басқару жүйесі үшін резервтік IO сигнал нүктелері.
· Дайындаманың жалпы қабаттасу биіктігін және арматураны есептеңіз. Кесу кезінде құрал-паллет соқтығысудың алдын алу үшін құрал-қозғалыс жолын имитациялаңыз. Егер сізде белгісіздік болса, кедергілерді бағалау үшін дайындаманың сызбаларын JWGRIP техникалық тобына жіберіңіз.
Практикалық операция
1. Болттарды JWGRIP пайдаланушы нұсқаулығындағы крутящий момент талаптарына сәйкес қатаң түрде қатайтып, паллет станоктың жұмыс үстеліне орнатыңыз. Шамадан тыс моментпен бекітуге тыйым салынады, өйткені негізгі корпустың деформациясы көп станцияның салыстырмалы дәлдігін бұзады.
2. Май-су сүзгісін сығылған ауа кірісінің алдыңғы жағына орнатыңыз. Втулкаларға түсетін ылғал мен қоспалар тот басуға, тозуға және дәлдіктің төмендеуіне әкеледі.
3. Әрбір жиынтық 100 жұмыс сағатынан кейін нөлдік нүктелі втулкалардың ішіне құрғақ майлаушы аэрозольді шашыңыз. Сұйық қозғалтқыш майына қатаң тыйым салынады, себебі май металл чиптерді өзіне тартып, втулкалардың кептелуіне әкеледі.
4. Бекіткіш ауыстырылғаннан кейін немесе әр ауысым ауысқан кезде әр станцияның орналасқан жерін анықтау саңылаулары мен чипті бұру ойықтарын сығылған ауамен үрлеп тазалаңыз. Металл чиптерді орналасқан жер бетінде ешқашан қалдырмаңыз.
5. Темір жоңқалары мен кесу сұйықтығының втулка жинақтарына енуіне жол бермеу үшін қорғаныс қақпақтарын бос тұрған станцияларға орнатыңыз.
6. Поллет деректерінің беттеріне ауыр заттардың әсерінен аулақ болыңыз. Соқтығысу нәтижесінде пайда болған негіз деформациясын әдетте орнында жөндеу мүмкін емес және көп станцияның позициялық өнімділігін біржола бұзады.
Сатудан кейінгі қолдау
1. Кепілдік: 12 айлық толық құрылғы кепілдігі адамның дұрыс жұмыс істеуін қоспағанда, өндірістік ақауларды қамтиды. Білікті шағымдар тегін жөндеу немесе қосалқы бөлшектерді ауыстыру қызметін пайдаланады.
2. Техникалық ресурстар: Онлайн операциялық құжаттар мен бейне оқулықтар берілген. Көлемді тапсырыс жобалары үшін ақылы қашықтан техникалық қолдау көрсетіледі.
3. Арнаулы түрлендіру қызметі: сыртқы өлшемді реттеу, тартқыш-шпилька-спецификацияны ауыстыру, станция орналасуын қайта реттеуге қолдау көрсетіледі.
4. Бағалау үлгісі: бағалау үлгісін реттеуге болады; сатып алушы жүк тасымалдау құнын өз мойнына алады.
Жиі қойылатын сұрақтар
1-сұрақ: Төрт станцияда әртүрлі бөлшектерді дайындамаларды аралас өңдеу өзара дәлдікке кедергі келтіре ме?
A: Төрт втулка қондырғысы физикалық тұрғыдан толығымен тәуелсіз; құлыптау әрекеттері бір-біріне кедергі жасамайды. Арматуралар физикалық соқтығысудан аулақ болғанша, орынды анықтау дәлдігі тұрақты болып қалады. Чиптердің басқа станциялардың бастапқы беттеріне шашырауын болдырмау үшін әрбір станция үшін үнемі сығылған ауаны тазалау ұсынылады.
2-сұрақ: Шағын топтаманы ауыстыру сирек орын алса, CNC арматурасына арналған төрт орталық нөлдік паллет қажет пе?
Ж: Оның тиімділіктен жоғары өзгеру артықшылығы апта сайын жиі ауысу кезінде ғана ерекшеленеді. Өндіріс негізінен бір нұсқалы массаға бағытталған болса, бір станциялы немесе қос станциялы нөлдік нүктелі паллеттер жақсы шығындарды қамтамасыз етеді.
3-сұрақ: Менің бұрыннан қалған арматура негіздерін осы паллетте қайта пайдалануға болады ма?
A: Стандартты D20 нөлдік ілгектермен жабдықталған арматура негіздері тікелей жұмыс істей алады. Тапсырыспен жасалған төлке жинақтары басқа тартқыш спецификациялар үшін қажет.
4-сұрақ: JWGRIP Four-Center Zero-Point Pallet 120×120 5 осьті CNC машиналарында орналастыруға бола ма?
A: Ол 5 осьті жабдықпен үйлесімді. Шпиндельдің қисаюы соқтығысу қаупін бағалау үшін дайындаманың жалпы биіктігін және арматураны есептеңіз. Дайындама сызбаларын таңдау кезеңінде JWGRIP техникалық бағалауына жіберуге болады.
Сатып алу туралы анықтамалық ескерту
Көптеген зауыттар икемді желіні жаңарту үшін арнайы мақсаттағы құрылғылардың көп мөлшерін сатып алуды қарастырады. Бұл жоғары күрделі шығындарды және тапсырыстар өзгерген кезде құрылғылардың жұмыс істемей қалу қаупін тудырады.
CNC фикстурасына арналған JWGRIP төрт орталық нөлдік паллеттің негізгі құндылығы бір аппараттық құралдың ішінде жаппай көлемді өндірісті де, жоғары араласқан аралас желілік өндірісті де қолдауда жатыр. Ол тұтынушылардың қолда бар арматура негіздерін қайта пайдалануды барынша арттырады, өндірісті қайта жаңғыртуға кететін шығындарды бақылайды және бөлшектелген тапсырыстардан туындаған тиімділіктің өзгеруіне байланысты ауырсынуды жеңілдетеді. Ол орта және шағын өлшемді құрамдастарды өңдеу өндірушілері үшін икемді жаңарту жобалары үшін өте қолайлы.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар