Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-Type ER32 EDM электрод ұстағышына арналған коллет
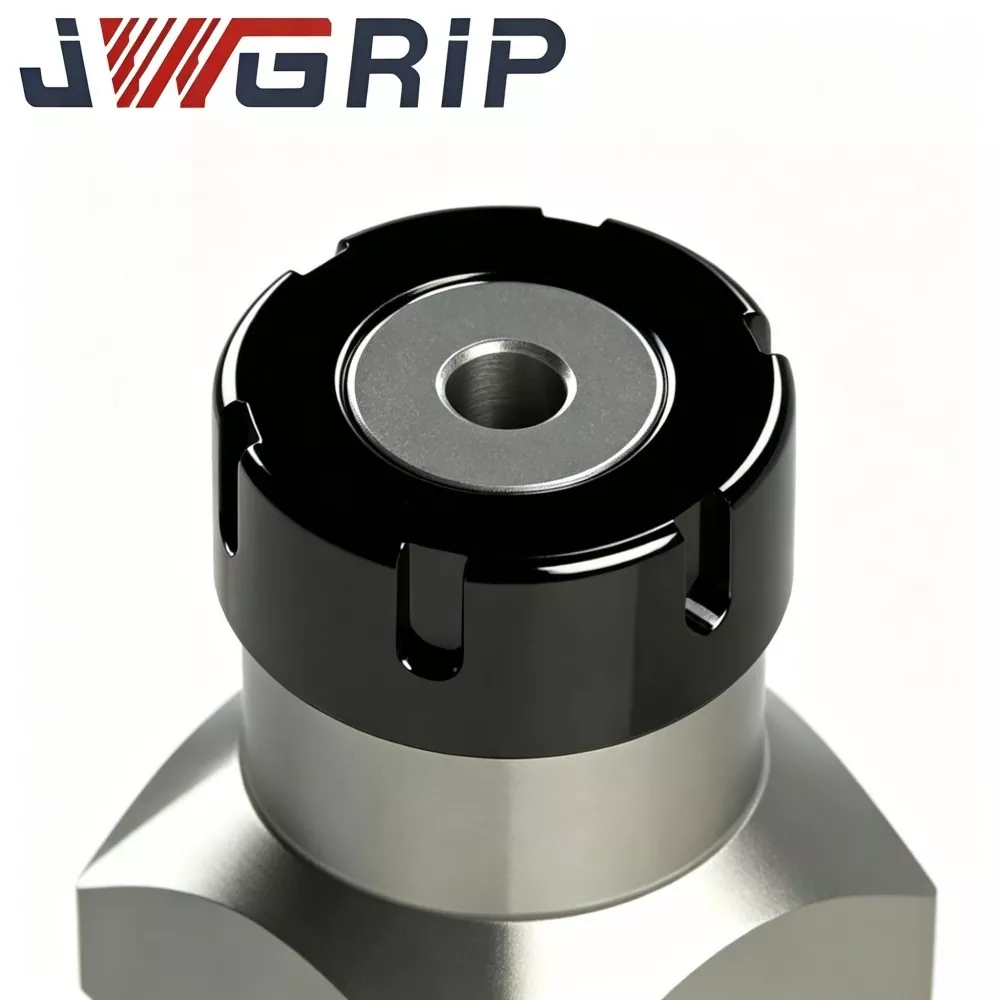
JWGRIP - Қытайдағы EDM электрод ұстағышына арналған R-Type ER32 Collet кәсіби өндірушісі және жеткізушісі, ол жаһандық шұңғылша EDM қалыптарын шығаратын кәсіпорындар үшін зауытты тікелей жеткізу және жетілген OEM модификациялау қызметін ұсынады. Бұл ұшқын эрозиясын өңдеудің жұмыс жағдайлары үшін арнайы оңтайландырылған жоғары өнімді EDM-спецификалық серпімді қысқыш аксессуар. Оңтайландырылған R-тәрізді күш тепе-теңдігі құрылымын және жоғары дәлдіктегі серпімді қысқыш өнімділігін бір блокқа біріктіре отырып, ол біркелкі емес кернеу және оңай дәлдік әлсіреу сияқты қарапайым жалпы мақсаттағы бекіткіштердің жалпы ақауларын шешеді.
Бұл жетілдірілген R-Type ER32 Collet жоғары сапалы серіппелі болат материалдан жасалған, бірнеше рет дәлдікпен бұру, ішкі саңылауларды тегістеу және толық циклдік кернеуді жеңілдететін термиялық өңдеу арқылы өңделеді. Ол ұзақ мерзімді үздіксіз EDM импульстік разряд соққысы кезінде тұрақты қысқыш күшін, тамаша дөңгелектік дәлдігін және сенімді серпімді шаршауға төзімділігін көрсетеді. Оңтайландырылған R-тәрізді құрылымдық профиль қысу кезінде электродтың ағу қатесін тиімді азайта отырып, ішкі тесік бетінде біркелкі күш беруді жүзеге асырады. Ол мыс, графит және мыс-вольфрам электродтарына әмбебап қолданылады, ұзақ мерзімді қалып қуысын дәл өңдеу сценарийлеріне тамаша бейімделеді.
Қайталанатын ашу және жабу циклдарынан кейін дөңгелектің бұрмалануына және қысу күші әлсіреуіне бейім кәдімгі тұмсықтардан айырмашылығы, EDM электрод ұстағышына арналған R-типті ER32 тұмсық электродтың микро сырғанауын, ұшқын аралығының теңгерімсіздігін және қалып қуысының өлшемдік ауытқуын болдырмайды. Стандартты нүктелік жабдықтауды және ішкі саңылауларға төзімділікті, ойық параметрлерін және бетті өңдеуді теңшеу модификациясын қолдай отырып, ол қазіргі заманғы дәлдік EDM өңдеу шеберханалары үшін тұрақты, жоғары дәлдіктегі және ұзақ қысқыш шешімдерді ұсынады.
Өндірістегі ауырсыну нүктелері
Күнделікті раковина-EDM қалыптау өндірісінде кәдімгі дайын ER коллеттері бірнеше жалпы өндірістік бас ауруларын тудырады:
Жеңілдетілген шикізат пен кесу-термиялық өңдеу жұмыс процестері жиі серпімді ашу-жабу циклдарынан кейін дөңгелектің бұрмалануына және қысқыш күштің әлсіреуіне әкеледі.
Үздіксіз импульстік разрядтың әсерінен электродтар микро сырғанау және ағызу дрейфін тудырады. Ұшқын саңылауы біркелкі болмайды, бұл қуыстың сәйкес келмейтін құрылымын, өлшемдік ауытқуды және жоғары құнды қалып электродтары үшін сыну қаупін тудырады.
JWGRIP жоғарыда аталған ауырсыну нүктелеріне бағытталған R-Type ER32 Collet құрылғысын оңтайландырады:
1. Жоғары сортты серіппелі болат шикізаты және көп айналымды кернеуді жеңілдететін термиялық өңдеу токарлық өңдеу және тегістеу кезінде пайда болатын ішкі қалдық кернеуді жояды, ұзақ мерзімді серпімді циклдік жұмыста тұрақты деформацияның алдын алады.
2. Оңтайландырылған R-тәрізді контур дизайны қысу күшін тесіктің бүкіл ішкі бетіне біркелкі таратады. Ол жұмсақ мыс, сынғыш-графит және жоғары тығыздықты мыс-вольфрам электродтары үшін тұрақты жұмыс істейді.
3. Қолданыстағы негізгі ER32 электрод ұстаушы корпустарына сәйкес келеді, бұл арматураны жаңартуға шамадан тыс инвестицияны болдырмайды.
4. Стандартты техникалық сипаттамалар қоймада бар; Арнайы диаметрлі электродтар мен қатал жұмыс жағдайлары үшін ішкі тесікке төзімділікке, ойық құрылымына және бетті өңдеуге арналған OEM модификациясы қол жетімді.
5. Электродтың сырғанау және ағып кету қаупін тиімді төмендетеді, қуысты ұзақ уақыт өңдеу тапсырмалары кезінде ұшқын саңылауларының күйін тұрақтандырады.
Құрылымдық ерекшеліктері
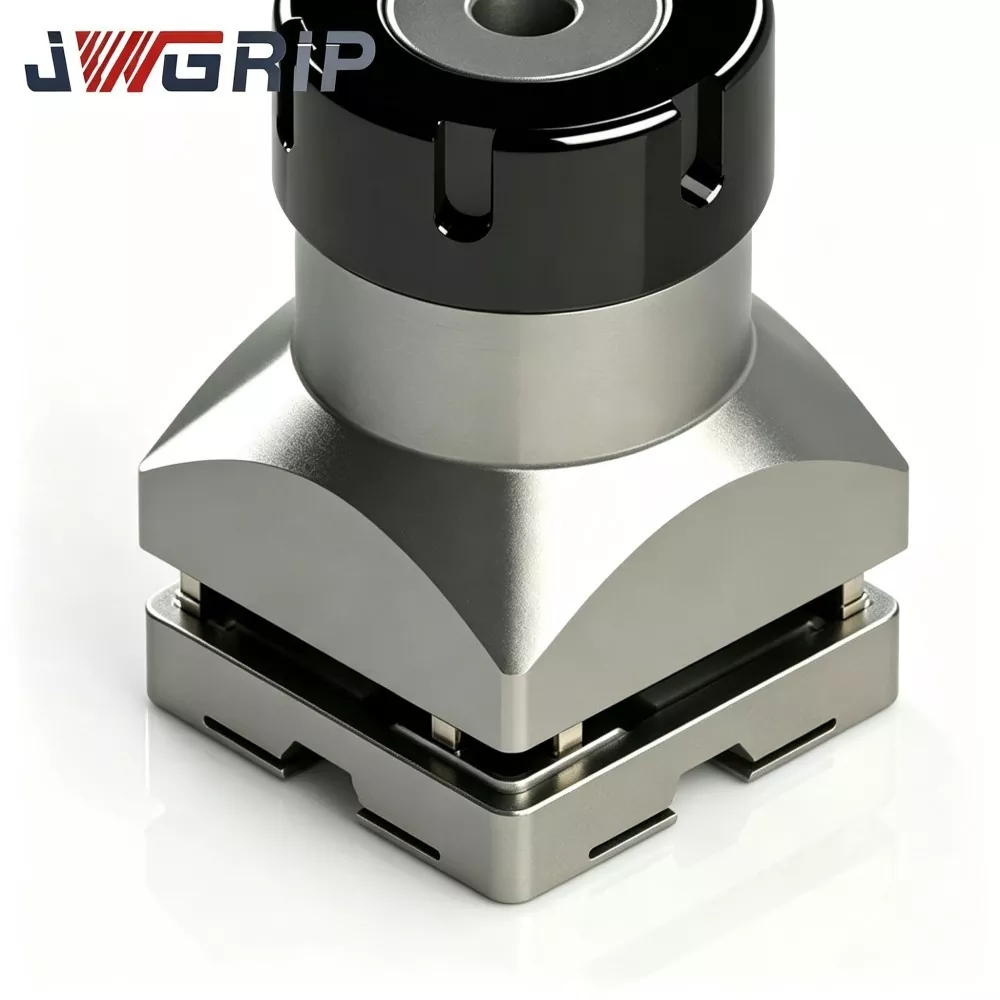
JWGRIP R-Type ER32 EDM электрод ұстағышына арналған тұмсық - бұл тек раковина-EDM электрод ұстағышы жинақтары үшін әзірленген жоғары дәлдіктегі серпімді қысқыш компонент:
1. ER32 ұстағыш гайка мен ұстағыштың негізгі корпусының ішіне орнатылған. Ұстағыш гайка тартылған кезде ол дөңгелек сапты электродтарды алдын ала орнатылған күйде бекіту үшін біркелкі айналмалы қысу күшін береді.
2. Кәдімгі әмбебап ER32 бекіткіштері бастапқыда CNC фрезерлік шпиндельдерге арналған; олар EDM-спецификалық жағдайлар үшін оңтайландырылмаған: үздіксіз импульстік діріл, диэлектрлік сұйықтықтың шашырауы және электродтарды жиі ауыстыру.
3. Жақсартылған R-тәрізді саңылаулардың орналасуы коллет корпусы бойынша серпімді кернеуді қайта таратады, жергілікті кернеу концентрациясын төмендетеді және қайталанатын ашу-жабу циклдарынан кейін серпімділікті қалпына келтіру өнімділігін жақсартады, үздіксіз EDM жұмысы кезінде аз шығынды сақтайды.
Қолдану аясы: Бұл пластикалық-инъекциялық-қалыпты, құю-қалыпты, дәлдікпен-штамптау-қалыпты, медициналық-бөлшек-қалыпты және оптикалық-компонент-қалып цехтары үшін негізгі шығын материалы болып табылады. Ол дөңгелек сапты мыс, графит және мыс-вольфрамды ЭДМ электродтарын қысады. Қосымша механикалық өзгерістерсіз тікелей орнату. OEM сызбасына негізделген модификацияға стандартты емес электрод-сабақ өлшемдері үшін қолдау көрсетіледі.
Негізгі техникалық көрсеткіштер
1. Оңтайландырылған R-түріндегі саңылауларды тарату құрылымы Кәдімгі ER32 бекіткіштерімен салыстырғанда, қайта реттелетін R-типті саңылаулардың орналасуы серпімділік кернеуінің таралуын теңестіреді. Электродты қысқышты қысу кезінде әрбір секция біртекті сығу күшін тудырады, жергілікті электрод-сабақ деформациясын болдырмайды және электрод қысқыш бөлігінің жинақтаудың толық бітуін болдырмайды.
2. Мұқият таңдалған серіппелі болат Шикізат Қарапайым көміртекті болаттың орнына арнайы серіппелі болатты қабылдайды. Нақты сөндіру, шынықтыру және көп сатылы кернеуді жеңілдететін термиялық циклдардан кейін ол жүздеген қысқышты босату циклдарынан кейін тұрақты серпімділікті сақтайды және тұрақты пластикалық деформацияға қарсы тұрады.
3. Дәлдігі жоғары ішкі саңылауларды өңдеу өнеркәсібі Ішкі қысқыш саңылау жұқа өңдеуден өтеді. Тесіктің тамаша ішкі дөңгелектігі мен бетінің тегістігі қайта-қайта ауыстыру кезінде электрод саптамаларындағы қажалу белгілерін азайтады және орналасу ауытқуын нашарлататын микробөлшектердің жиналуын болдырмайды.
4. Жақсы диэлектрлік сұйықтықтың коррозияға төзімділігі Арнайы бетті коррозияға қарсы өңдеу EDM диэлектрлік сұйықтығымен ұзақ уақыт байланыста болған химиялық эрозияны баяулатады. Ол ылғалды EDM резервуарының ортасында тот басу қаупін азайтады және қызмет ету мерзімін ұзартады.
5. Стандартты ER32 EDM ұстағыштарымен кең үйлесімділік Негізгі ER32 сыртқы өлшем стандарттарына сәйкес келеді, көптеген коммерциялық ER32 пішінді EDM электрод ұстағыш корпустары мен қысқыш гайкаларға сәйкес келеді. Түпкі пайдаланушыларға бар ұстағыш жабдығын ауыстыру қажет емес.
6. Икемді зауыттық және OEM реттелетін стандартты қысқыш диаметрінің сипаттамалары электродтың негізгі өлшемдерін қамтиды. OEM тұтынушы сызбаларына немесе физикалық үлгілерге сәйкес ішкі саңылауларға төзімділікті, ойықтардың тереңдігін, сыртқы өлшемді дәл реттеуді және бетті өңдеуді реттей алады.
7. Сенімді партиядан топтамаға сәйкестік Әрбір өндірістік лотта көп элементті сынама тексеру жүргізіледі. Негізгі өлшем, қысқыштың бітуі және қаттылық деректері пакеттік тексеру файлдарында жазылады, бұл көлемді сатып алу қалыптарын жасайтын кәсіпорындар үшін тұрақты өнімділікке кепілдік береді.
Толық өндіріс жұмыс процесі
JWGRIP R-Type ER32 Collet өнімінің әрбір партиясы қатаң бақыланатын толық сатылы өндіріс жұмыс процесін бақылайды:
① Шикізаттың кіріс инспекциясы
② Сыртқы контур үшін CNC дәлдігімен бұру
③ саңылауды фрезерлеу
④ жоғары дәлдіктегі ішкі саңылауларды алдын ала өңдеу
⑤ көп сатылы термиялық өңдеу (сөндіру, шынықтыру, кернеуді жеңілдету)
⑥ ішкі саңылауларды жақсы тегістеу
⑦ қабақты тазалау және жиектерді өңдеу
⑧ беттік коррозияға қарсы өңдеу
⑨ көп өлшемді өнімділікті тексеру
⑩ партияны сұрыптау және дайын өнімді сақтау.
Сапаны бақылау спецификациялары
Өндіріс ISO 9001 сапа менеджменті жүйесі стандарттары бойынша орындалады.
Негізгі сынақ тапсырмалары: өлшемді өлшеу, қаттылықты тексеру, қысқыштың ағуын анықтау, серпімділік-шаршауды модельдеу сынағы.
Барлық өлшеу құралдары сынақ нәтижесінің шынайылығы мен қайталануын қамтамасыз ету үшін мерзімді метрологиялық калибрлеуден өтеді.
Пакеттік-тексеру есептері әрбір лот бойынша мұрағатталады; материалдық сертификаттар және ішінара үшінші тарап сынақ жазбалары клиенттің сұрауы бойынша берілуі мүмкін.
Жұмыс және сақтау бойынша ұсыныс:
Құралдар қорапшасының соқтығысуға қарсы бөлек бөлімдерінде сақтаңыз. Орнатпас бұрын ылғалдан, металл қиыршықтарынан және қатты сызаттардан аулақ болыңыз. Әрбір орнату алдында ішкі тесікті мұқият тазалаңыз. Саңылаудың ішіндегі чиптер немесе диэлектрлік сұйықтықтың қалдықтары қысу дәлдігін айтарлықтай төмендетеді.
Неліктен JWGRIP таңдау керек?
1. EDM бойынша мамандандырылған Tooling R&D Background Engineering командасы шұңғылшықтың EDM қысқышы-аксессуарларын әзірлеу бойынша бай тәжірибе жинақтады. Біз фрезерлік типтегі коллет конструкцияларын жай ғана көшірмейміз; өнімді оңтайландыру алдыңғы қатардағы қалып техниктерінің ауқымды кері байланысынан туындайды.
2. Жіберу алдында толық топтама өнімділігін тексеру Көптеген бәсекелестер тек нүктелік сынамаларды тексеруді орындайды. Әрбір дайын JWGRIP R-Type ER32 Collet сәйкес келмейтін бірліктерді сүзу үшін жеткізу алдында қысу-ағуды анықтаудан өтеді.
3. Тұрақты зауыттан тікелей жеткізу және жетілген OEM процесі Стандартты тауарлар тұрақты жеткізуді қамтамасыз етеді. Өлшемі өзгертілген немесе арнайы бетке қойылатын талаптарға тапсырыстар үшін инженерлік топ 12 жұмыс күні ішінде OEM сызбаларын қарап шығады және техникалық-экономикалық негіздеме туралы кері байланыс береді. Стандартты жеткізу уақыты: 10-15 жұмыс күні; OEM жеткізу уақыты сызбаның күрделілігіне сәйкес расталады.
4. Қолданбаға бағытталған кәсіби техникалық қолдау Тұтынушылар қалыптан тыс қысу, шамадан тыс ағызу және басқа орнату ақауларына тап болғанда, техникалық қолдау көрсету тобы нақты EDM шеберханасының тәжірибесіне негізделген орнатудың практикалық нұсқауларын және ақаулықтарды жоюды қамтамасыз етеді.
5. Толық топтаманы қадағалау механизмі Әрбір өндірістік лотта тәуелсіз партия таңбалауы бар. If unexpected machining-related problems occur, original production-parameters and inspection-records can be quickly retrieved for root-cause technical analysis.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP R-Type ER32 Collet орнатқаннан кейін нөлдік шығынды анықтай ала ма?
A1: Кез келген серпімді ілмек жинағы нөлдік шығынға қол жеткізе алмайды. Сәйкес ұстағышы және білікті сынақ жолағы бар стандартты сынақ жағдайында жиналған ағын ≤0,003 мм бақыланады. Нақты станокта қондырылған жалпы шығынға сонымен қатар электрод сапының дөңгелектігі, бетінің күйі, гайканы қатайту моменті және ұстағыш корпусының тозуы әсер етеді. Ең жақсы қысу дәлдігі үшін біріктіру компоненттерін жақсы күйде ұстаңыз.
2-сұрақ: Бұл коллет ауыр салмақты үлкен диаметрлі графит электродтары үшін жарамды ма?
A2: EDM электрод ұстағышына арналған R-Type ER32 коллет графит-электродты қысуды қолдайды. Үлкен өлшемді ауыр графит электродтары үшін шпиндель жүктемесін және тарту моментін бағалаңыз. Артық салмақ немесе шамадан тыс тарылту коллеттің серпімді-шаршауын тездетеді және қызмет ету мерзімін қысқартады. Шынайы өндірістегі электродтың салмағын қысқыштың сыйымдылығымен сәйкестендіріңіз.
3-сұрақ: Ішкі диаметрі немесе саңылауларының параметрлері стандартты ER32-ден айырмашылығы бар қысу кезінде OEM жасай аласыз ба?
A3: Иә. Толық техникалық сызбаларды немесе физикалық үлгілерді, қысқыш саңылау өлшемін, төзімділікті, ойықтардың сипаттамаларын, қаттылық мақсатын және бетті өңдеу талаптарын белгілеңіз. Инженерлік бөлім өндіріс қабілеттілігін бағалайды және ресми баға белгілейді.
4-сұрақ: Кепілдікпен қандай заттар қамтылған?
A4: Бұл жоғары дәлдіктегі тұтынылатын құрал. Кепілдік жөнелту кезінде спецификациядан тыс шығу сияқты өндірістік ақауларға қолданылады. Өндірістік пайдалану кезінде сызат, шамадан тыс қысу, дұрыс емес айналу моменті, чиптің кептелуі және ұзақ мерзімді шаршау салдарынан болған зақым кепілдіктен шығарылады.
Коллекцияны таңдау бойынша нұсқаулық және күнделікті шеберхана жұмысы бойынша кеңестер
1. Номиналды қысқыш диаметрін электродтың шын өлшеміне мүмкіндігінше жақын таңдаңыз. Тым кең өлшем диапазоны үшін бір коллет қолданбаңыз; үлкен өлшемдік саңылау біркелкі емес қысу қысымын және жоғары ағып кету мәнін тудырады.
2. Қалыпты ресми түрде шығарар алдында металл жоңқалары мен диэлектрлік сұйықтық қалдықтарын кетіру үшін ілмектің ішкі саңылауын, ұстағыш-гайканың қуысын және электрод-сабақ бетін толығымен тазалаңыз.
3. Жинаудан кейін ұшқын эрозиясын өңдеуден бұрын теру индикаторы арқылы ағып кетуді тексеруді орындаңыз. Бұл алдын ала тексеру қысу құрамдас бөлігінің ауытқуынан туындаған зең қуыстарының сыну қаупін айтарлықтай төмендетеді.
4. Көп машиналы қалыптау цехтары үшін жиі қолданылатын электрод саптарының өлшемдеріне сәйкес бірнеше ілмектерді дайындаңыз. Қатты тозған коллеткаларды тастаңыз. Теориялық қызмет ету мерзімі жетпесе де, жоспарлы тексеру кезінде серпімділік әлсіреуі, тұрақты деформация немесе беткі жарықтар байқалса, дереу ауыстырыңыз.
5. Ұзақ мерзімді сериялық өндіріс жобалары үшін тұрақты EDM өңдеу консистенциясын сақтау үшін жіктелген сақтауды және коллет қорын тұрақты күйін тексеруді жүзеге асырыңыз.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.

Жаңалықтар бойынша ұсыныстар