Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






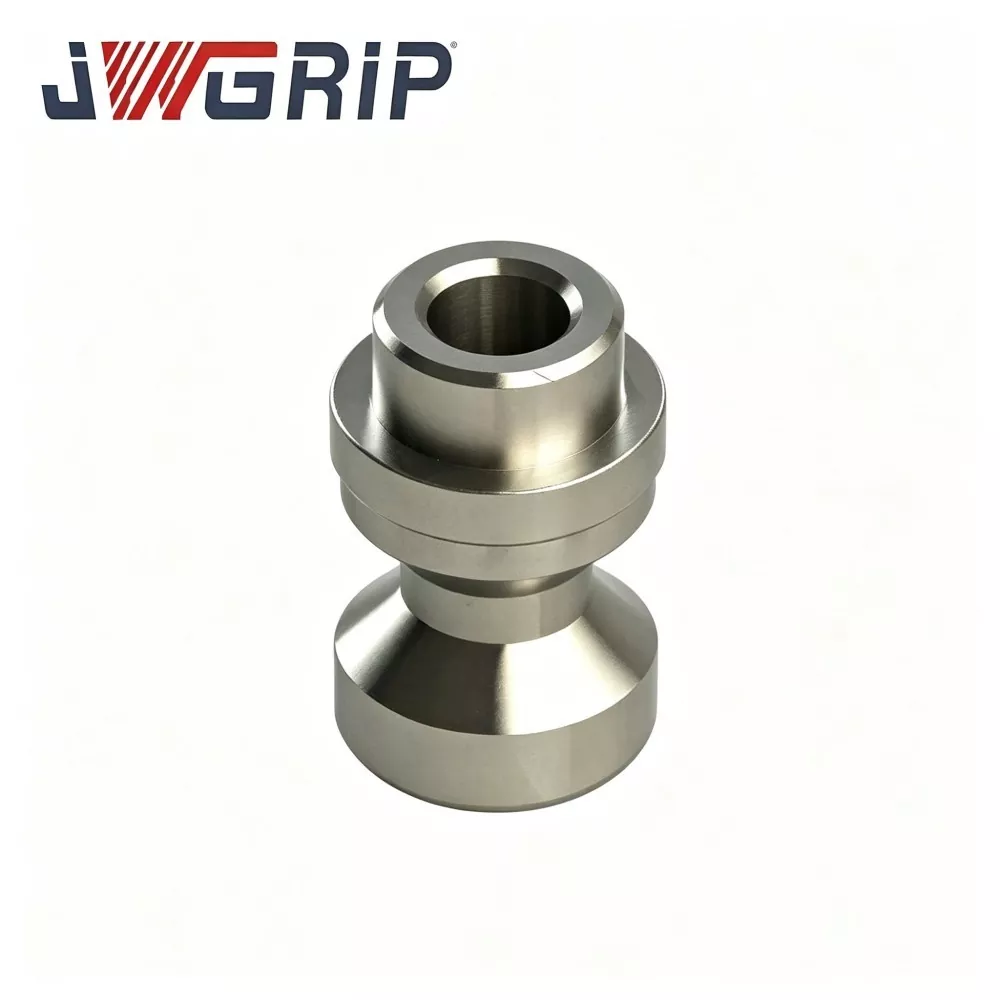
CNC өңдеуге арналған Precision D16 нөлдік нүктелі тартқыш
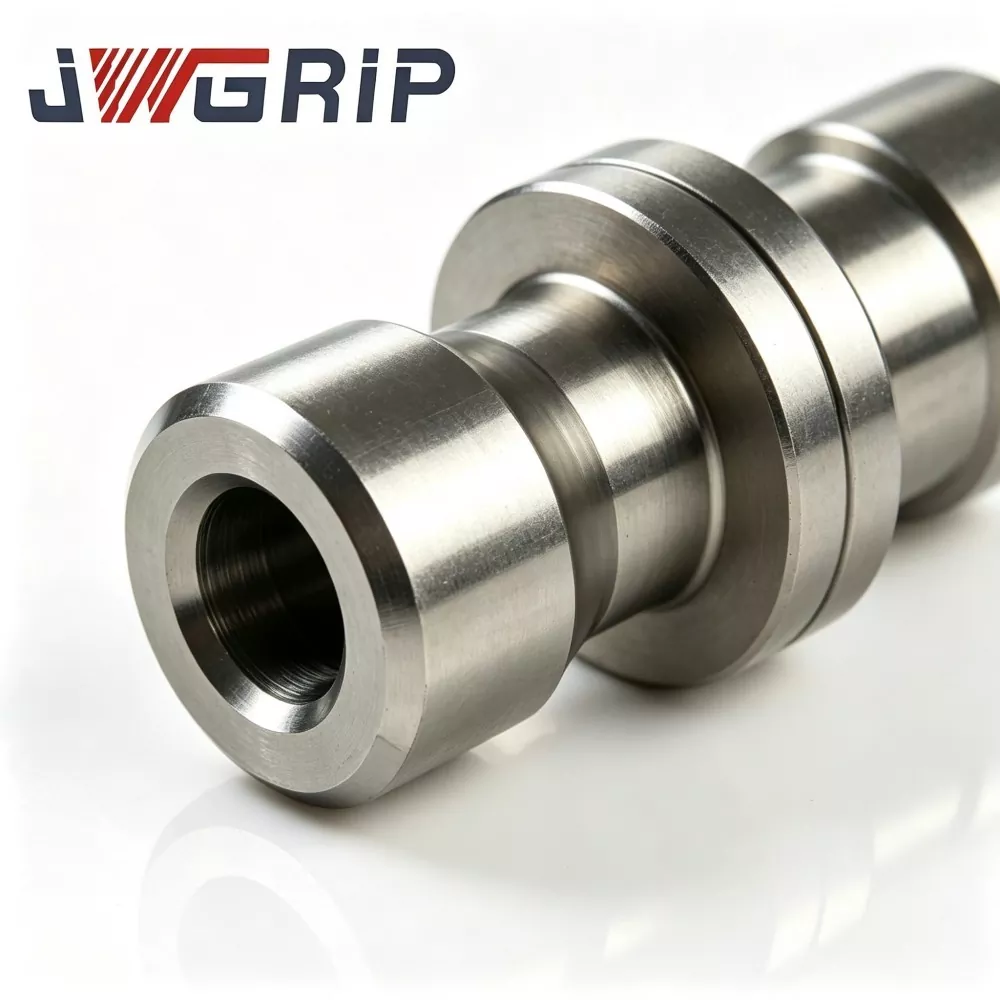
JWGRIP - Қытайдағы CNC өңдеуге арналған Precision D16 Zero Point Pull Stud компаниясының кәсіби өндірушісі және жеткізушісі, стандартты сипаттамалары толығымен қоймада және CNC өңдеу зауыттары, арматура интеграторлары және құрал бөлмесіне техникалық қызмет көрсету топтары үшін жаһандық жаппай тапсырысты қабылдайды. Бұл CNC жұмысындағы D16 сериясының нөлдік нүктелі қысқыш жүйелеріне кәсіби түрде сәйкес келетін жоғары дәлдіктегі негізгі позициялау және құлыптау компоненті. Жоғары дәлдіктегі позициялау эталоны мен тұрақты күш беру құрылымын бір блокқа біріктіре отырып, ол жоғары жылдамдықты өңдеу кезінде арматураны орналастыру, құлыптау күшін беру және қайталанатын позициялауды салыстырудың негізгі функцияларын орындайды.
CNC өңдеуге арналған Precision D16 нөл нүктесін тарту шпилькасы стандартталған соғуды, бірнеше дәлдіктегі термиялық өңдеу циклдерін және ультра дәлдіктегі тегістеу процестерін қабылдайтын жоғары сапалы легірленген болат шикізатынан жасалған. Кәдімгі жалпы мақсаттағы тартқыш шпилькалардан айырмашылығы, ол сфералық жанасу аймағының кернеуінің таралуын оңтайландырады, жергілікті жанасу қысымын тиімді төмендетеді және ұзақ мерзімді циклдік қысқыш жүктемелер кезінде ерте бұзылуды, сызуды және пластикалық деформацияны болдырмайды. Жүздеген мың қысу циклдарынан кейін тұрақты геометриялық дәлдікпен берік тартқыш CE техникасының қауіпсіздік стандарттарына толығымен сәйкес келеді.
Әрбір партия қатаң кіріс материалды тексеруден, соғу ақауларын анықтаудан, қаттылықты жіктеуден, дәл өлшемді скринингтен және дайын өнім циклінің сынамаларын тексеруден өтеді. Ол жаңа нөлдік нүктелі арматураны құрастыру және тозған және деформацияланған тартпаларды орнында жөндеу үшін ауыстыру үшін кеңінен қолданылады. Шұғыл қорды сатып алуды және кең ауқымды шеберхананы жөндеуге жаппай тапсырыстарды, сондай-ақ жіп сипаттамаларының, иық биіктігінің және сфералық төзімділіктің OEM және жеке теңшелген модификациясын қолдау, ол жаһандық CNC дәл өңдеу кәсіпорындары үшін тұрақты және жоғары дәлдіктегі нөлдік нүкте позициясын қолдау шешімдерін ұсынады.
Операциялық жұмыс процесі
D16 нөлдік нүктелі тартқыш - CNC жұмысына арналған D16 сериялы нөлдік нүктелі қысқыш жүйесінің негізгі күш беру және орналастыру бөлігі. Нөлдік нүктелі бекіту станциясы қысу әрекетін орындаған кезде, ішкі қысқыш механизм D16 тартқыштың сфералық тарту бетіне бекітіледі. Сфералық беттік контактіге және иық позициясына сүйене отырып, ол арматуралар мен паллеттерге арналған радиалды және осьтік бағыттардың қосарлы орналасуын аяқтайды және жоғары жылдамдықты CNC кесу процесі үшін жоғары құлыптау тарту күшін береді.
Білікті D16 нөлдік нүктелі тартпасыз, D16 нөлдік нүктелі бекіту жүйесі практикалық өндірісте келесі типтік ақауларға ұшырайды:
1. Тұрақсыз бекітпе бекітпесі, кесу дірілінен аздап жылжу
2. Сфералық беттің сызылуынан, шашырауынан немесе пластикалық деформациядан туындаған орналасу дәлдігінің төмендеуін қайталаңыз
3. Қысудың қалыптан тыс шуы, нөлдік нүктелі станцияның ішкі қысқыш жақтарында біркелкі емес кернеу
4. Бекіткіш иықтың деформациясы немесе жіптің зақымдалуына байланысты біркелкі босатыла алмайды
D16 Zero Point Pull Stud негізгі сәйкес интерфейстері:
1. Сфералық тартылатын контакт беті: D16 нөлдік нүктелі бекітпе станциясының ішкі қысқыш жақтарымен жұмыс істейді, негізгі құлыптау тарту күшін көтереді.
2. Иық тірек бетін анықтау: осьтік орналасу эталоны, арматураның төменгі бетіне тығыз орналасады, арматураның Z осінің орнын анықтайды.
3. Орнату жіп бөлімі: бекітпеге немесе паллет бұрандалы тесікке бұраңыз, тартқыштың бекітілген орнатылуын жүзеге асырады.
4. Айналуға қарсы тегістік/орналастыру мүмкіндігі (міндетті емес): қысу-босату циклдері кезінде тартқыштың бұрылуын болдырмайды.
Қысқыш-босату бойынша толық жұмыс процесі:
1. D16 нөлдік нүктелі тартқышты бекіту жіпі арқылы арматураның немесе паллеттің түбіне бекітіңіз.
2. Операторлар немесе автоматика жабдығы D16 нөлдік нүктелі арматура станциясына тарту тірегі бар арматураны орналастырады. Алдын ала орналастыруды жүзеге асыру үшін тартқыш шпильканың сфералық беті станцияның ішкі қуысына кіреді.
3. Нөлдік нүктелік станцияның пневматикалық/гидравликалық қысқыш механизмі іске қосылады; қысқыш жақтары D16 тартқыш шпилькасының сфералық жанасу бетін қысып, күшті тарту күшін тудырады. Орналасу иық беті радиалды-осьтік біріктірілген орналасуды аяқтау үшін станцияның тірек жазықтығына тығыз сәйкес келеді.
4. Орналастыру және құлыптау аяқталғаннан кейін, CNC станок жоғары жылдамдықты кесуді бастайды және кесу реакциясының күші тартқыш шпилька арқылы нөлдік нүктелі бекіту станциясына беріледі.
5. Өңдеу тапсырмасы аяқталғаннан кейін нөлдік нүкте станса құлпын ашу әрекетін орындайды; қысқыш жақтары D16 тартқыштың сфералық бетін ашады және босатады.
6. Арматураны/паллетті нөлдік нүктеден көтеруге болады, бір толық өңдеу циклін аяқтап, арматураны келесі айналымға ауыстыруға дайын.
Кәдімгі арзан әмбебап тартқыштар D16 нөлдік нүктелік жүйенің жұмыс жағдайлары үшін сфералық беттегі кернеуді бөлуді, термиялық өңдеу қаттылық градиентін және иық тегістігін мақсатты оңтайландырусыз тек негізгі тарту қосылымы функциясын орындайды. Ұзақ мерзімді циклдік қысу және кесу соққы жүктемесі кезінде олар сфералық беттің шөгуіне, иық деформациясына және жіптің тозуына бейім болады, бұл тұтас нөлдік нүктелі арматураның дәлдігінің жоғалуына әкеледі. D16 нөлдік нүктелі арматураны жергілікті жөндеу жобаларының мол практикалық тәжірибесіне сүйене отырып, JWGRIP сфералық түйіспе кернеуін, көп циклді термиялық өңдеуді және арнайы D16 нөлдік нүктелі тарту шпилькасына арналған ультра дәлдіктегі тегістеу процесін оңтайландырады, ол арматураны жиі ауыстыратын өндірісте ауыр циклдік тарту жүктемесін сақтай алады және элементтердің орналасуының ерте бұзылуының алдын алады.
Практикалық ауырсыну-нүкте талдауы
1. Кәдімгі құны төмен жалпы тартқыш шпилькалардың қысқа қызмет ету мерзімі Кәдімгі жалпы тартқыш түйреуіштер қарапайым термиялық өңдеу процесін қолданады. Сфералық жанасу беті мыңдаған қысу циклдарынан кейін шөгу мен сызат алу оңай. Жиі ауыстыру қажет, бұл өндірістің тоқтап қалуына және арматураға техникалық қызмет көрсету құнының өсуіне әкеледі.
2. Сфералық беттің және иықтың орналасқан жерінің зақымдалуынан туындаған орналасу дәлдігінің ауытқуын қайталаңыз Кесу діріл және циклдік тарту жүктемесі кезінде төменгі тартқыштар сфералық пластикалық деформацияға ұшырайды немесе иық бетінің ойысы болады. Бұл тікелей арматураның орналасу ауытқуына әкеледі, бұл дайындаманың тұрақсыз өлшеміне және қабылдамау жылдамдығының жоғарылауына әкеледі.
3. Ауыр кесу жағдайында құлыптау өнімділігінің жеткіліксіздігінің жасырын қаупі Қалып болат пен алюминий қорытпасының дайындамаларын ауыр беріліспен фрезерлеу кезінде тартқыш шпилька үлкен реакция күшін көтереді. Оңтайландырылмаған тартқыш шпилькалар жоғары тарту күші кезінде сырғанау қаупін тудыруы мүмкін, бұл жердегі өңдеу қауіпсіздігіне қауіп төндіреді.
4. Стандартты емес модификацияланған тартқыш шпилька өнімдерінің өзара алмасуының нашарлығы Нарықтағы стандартты емес тартқыш шпилькалардың сфералық төзімділігі, иық биіктігі немесе жіп сипаттамасы сәйкес келмейді. Оларды ауыстыру және жабдықтың тоқтап қалу уақытын ұзарту кезінде қолмен арматураны өзгертуді қажет ететін стандартты D16 нөлдік нүктелі арматура станциялары үшін бір-бірін алмастыруға болмайды.
5. Толық пакеттік тексерусіз тұрақсыз жан-жақты өнімділік Кейбір жеткізушілер ақауларды анықтауды, қаттылықты жіктеуді және сынама алу циклін тексеруді өткізіп жібереді. Жеке ақаулы шпилькалар өндіріс алаңына ағып, арматура құлпын кенеттен ашуға және өндірістің күтпеген жерден тоқтауына әкеледі.
JWGRIP Precision D16 Zero Point Pull Stud жоғарыда аталған өндіріс кедергілерін бес негізгі дизайн шарасы арқылы шешеді: премиум легирленген болат шикізаты, оңтайландырылған сфералық беттік кернеуді бөлу дизайны, көп циклді дәлдіктегі термиялық өңдеу, негізгі функционалдық беттер үшін ультра дәлдіктегі тегістеу, толық ауқымды қауіпсіздік стандартты стандартты тексеру.
Модуль құрамы
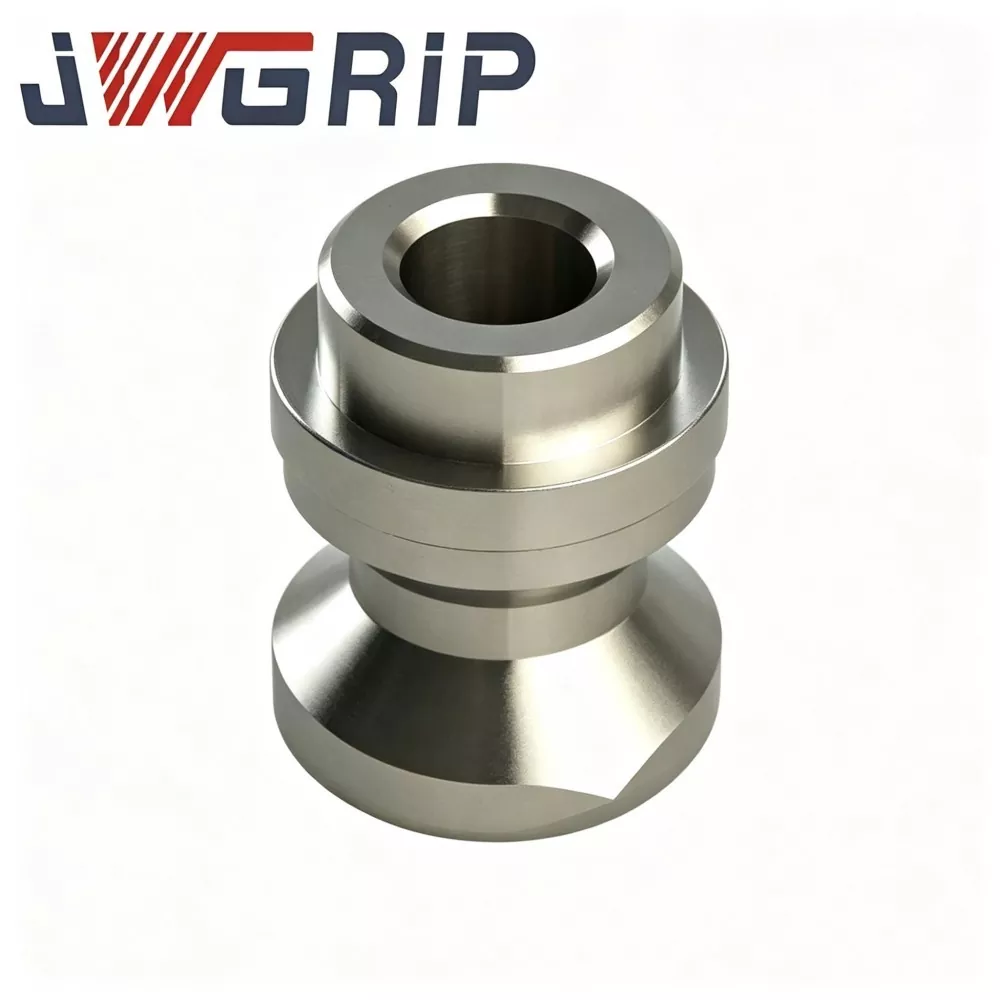
CNC жұмысына арналған JWGRIP Precision D16 нөлдік нүктелі тартқыш - D16 сериялы нөлдік нүктелі арматура жүйесіне арналған бір корпусты жоғары дәлдіктегі орналасу-құлыптау құрамдас бөлігі. Оның негізгі функционалдық бөлімдері төрт бөліктен тұрады:
1. Сфералық тартылатын контакт беті: D16 нөлдік нүкте станциясының ішкі қысқыш жақтарымен сәйкес келетін негізгі қысқыш кернеуді көтеретін аймақ.
2. Орналасқан иық тірек беті: осьтік орналасу эталоны беті, арматураның түбіне немесе нөлдік нүкте станциясының анықтамалық жазықтығына сәйкес келеді.
3. Орнату бұрандасы бөлімі: бекітпеге / паллет бұрандалы тесікке бұрау үшін орнату жіпі.
4. Айналуға қарсы жазық мүмкіндігі: қысу-құлыпты ашу циклдері кезінде тартқыштың бұралуын болдырмайды (стандартты және қосымша пайдаланушы нұсқасы).
Негізгі бөлімнің сипаттамасы
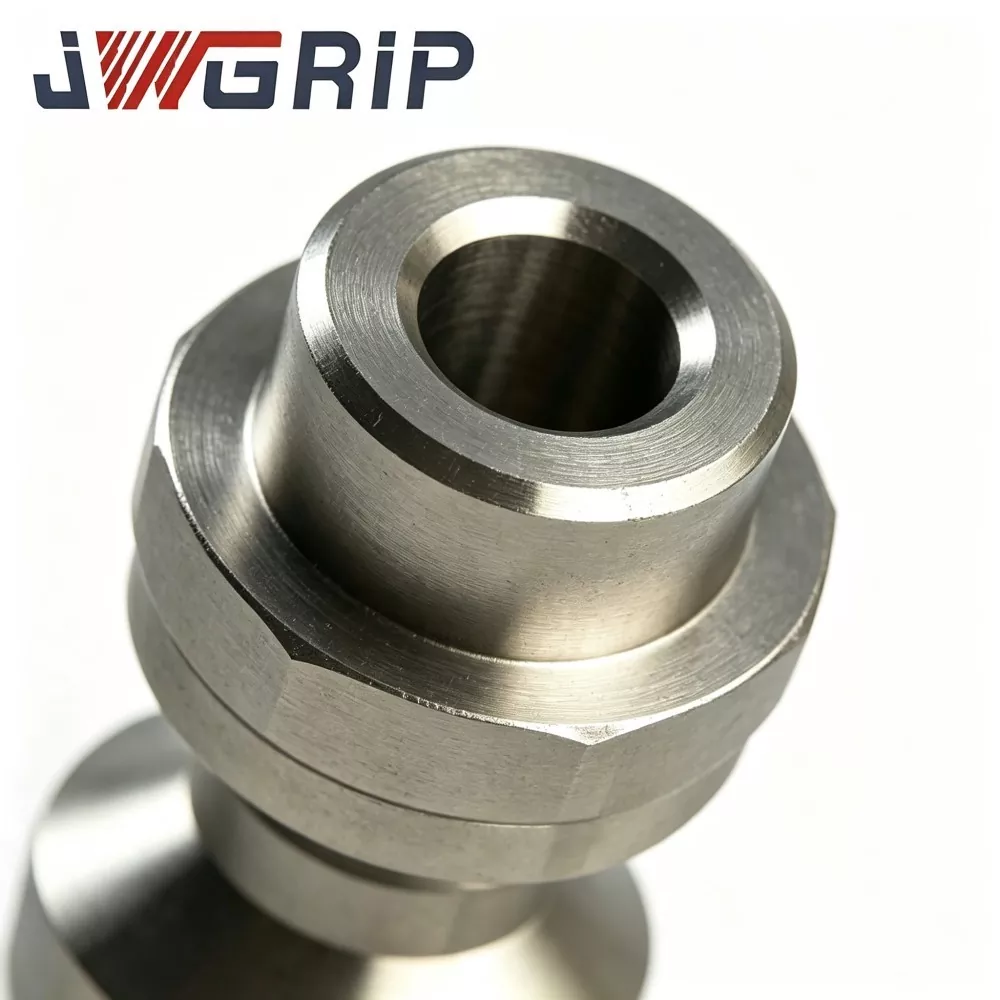
1. Сфералық тартылатын контакт беті Ультра дәлдіктегі тегістеу арқылы өңделген, оңтайландырылған сфералық кернеуді бөлу құрылымы. Арнайы термиялық өңдеуден кейін бет жоғары қаттылық пен тозуға төзімділікке ие болады, жүздеген мың циклдік қысқыш жүктемелер кезінде шөгуге, сызаттарға және пластикалық деформацияға төзімді. Бұл нөлдік нүктелі құлыптау үшін негізгі күш түсіретін контакт аймағы.
2. Орналасқан иық тірек беті Жоғары дәлдіктегі тегіс жер бетіндегі бет. Иық беті мен сфералық орталық арасындағы қатаң перпендикулярлықты бақылау, арматураның осьтік орналасуының дәлдігіне кепілдік береді, иық бетінің қисаюы немесе қисаюынан туындаған Z осі өлшемінің ауытқуын болдырмайды.
3. Орнату жіп бөлімі D16 нөлдік нүктелі бекіту жүйесімен сәйкес келетін жоғары дәлдіктегі жіп спецификациясын қабылдайды. Жақсы созылу беріктігі және шаршауға қарсы өнімділік, ұзақ мерзімді тарту жүктемесі кезінде жіптің сырғып кетуін немесе жарылуын болдырмайды.
4. Айналуға қарсы тегіс функция Фрезерленген айналуға қарсы тегіс құрылым, бекітпелерді қайта-қайта ауыстыру кезінде қысқыш-иек үйкелісімен бірге тартқыштың айналуын тоқтатады, жіптің қосылу сенімділігін қорғайды; стандартты нұсқа үшін қол жетімді, сонымен қатар тұтынушы сызбасының талаптарына сәйкес реттелетін бас тартуды қолдайды.
Техникалық артықшылықтар
1. D16 сериялы нөл нүктелі қысқыш жүйесі үшін арнайы әзірленген, 100% ауыстырылатын стандартты қосалқы бөлшек шешімі Нарықтағы әмбебап тартқыш шпилька өнімдерінен айырмашылығы, CNC жұмысына арналған Precision D16 нөл нүктелі тартқыш түйреуіш D16 нөлдік нүктелі қысқыш арматура стансасының қысқышы мен позициясын бекітуге бағытталған толық оңтайландырылған, параметрлері. Арматураға техникалық қызмет көрсетудің тоқтап қалу уақытын едәуір қысқарта отырып, қосымша фитингті өзгертусіз тікелей ауыстыру.
2. Оңтайландырылған сфералық кернеуді бөлу + көп циклді дәлдіктегі термиялық өңдеу, тамаша тозуға төзімділік және шаршауға қарсы өнімділік Жергілікті жанасу қысымын төмендету үшін сфералық түйіспе кернеуін оңтайландырыңыз. Көп циклді дәлдіктегі термиялық өңдеуі бар жоғары дәрежелі легирленген болат қаттылық градиентіне жетеді. Жүздеген мың циклдік қысу кезінде бұзылуға, сызаттарға және пластикалық деформацияға тиімді қарсы тұрыңыз, құрамдас бөліктердің қызмет ету мерзімін ұзартады.
3. Негізгі беттерге арналған ультра дәлдіктегі тегістеу, тұрақты ұзақ мерзімді қайталау орнықтыру өнімділігі Сфералық бет және орналасатын иық тірек беті ультра дәлдіктегі тегістеу процесін қолданады. Перпендикулярлық, дөңгелектік және сфералық өлшем үшін қатаң геометриялық төзімділікті бақылау. Үлкен мөлшердегі арматураны ауыстыру циклдарынан кейін тұрақты орналасу өнімділігін сақтаңыз, дайындаманың тұрақты өңдеу өлшемін қамтамасыз етіңіз.
4. Стандартты спот қоры және икемді OEM теңшеу мүмкіндігі Стандартты D16 нөлдік ілмектер арматураны шұғыл жөндеуге ауыстыру үшін жеткілікті қорда бар. OEM теңшеуін қолдау: жіп спецификациясын реттеу, иық биіктігін өзгерту, сфералық төзімділікті оңтайландыру, айналуға қарсы құрылымды өзгерту, әртүрлі арнайы CNC арматура шешімдерінің жеке талаптарын қанағаттандыру.
5. Толық процестегі серияны қатаң тексеру және жаппай өндіріс орнын тексеру Әрбір өндіріс партиясы кіріс материалды тексеруді, соғу ақауларын анықтауды, қаттылықты скринингті, өлшемдерді дәл сұрыптауды және дайын өнім циклінің үлгілерін тексеруді аяқтайды. Өнімдер отандық CNC нөлдік нүктелі арматура өндірісінің көптеген алаңдарында жаппай қолданылды және тексерілді.
Орнату және пайдалану сақтық шаралары
1. Орнатуға дейін тазалау және тексеру Арматурадағы/паллеттегі бұрандалы тесікті толығымен тазалаңыз, темір жаңқаларын, кесу сұйықтығының қалдықтарын және бөгде ластаушы заттарды алып тастаңыз. Бұрандалы саңылаудың зақымдалуын тексеріңіз; жіп тістері сынған болса, бекіткіш жіпті жөндеңіз немесе ауыстырыңыз. Түйісетін тірек бетінде ойық, сызат немесе сызат бар-жоғын тексеріңіз.
2. D16 нөлдік нүктелі тартқышты бекіту D16 бұранданы бекіту бұрандалы тесігіне бұраңыз. Техникалық деректер парағында көрсетілген момент талаптарын қатаң сақтаңыз. Жіптің зақымдалуын, иық бетінің бұрмалануын және жасырын орналасу дәлдігінің бұзылуын болдырмау үшін шамадан тыс бұрау моментін қатайтуға тыйым салынады.
3. Құрастырудың эталондық фитингінің күйін тексеріңіз Орнатқаннан кейін орналасу иық тірек бетінің қисайтпай немесе саңылаусыз арматураның төменгі бетіне тығыз сәйкес келетінін тексеріңіз. Иық пен бекітпенің арасында бөгде бөлшектер қалмауы керек. Бір бекітпеге бірнеше тартқыштар орнатылса, барлық шпилькалардың тұрақты орнату күйін сақтайтынына көз жеткізіңіз.
4. Алдын ала қолданылған қолмен ауыстыру симуляциясы сынағы D16 тартпаларымен жиналған арматураны D16 нөлдік нүктелік арматура станциясына орнатыңыз, қайталап қолмен қысу-құлыпты ашу сынамасын орындаңыз. Қысқыштың беріктігін, құлпын ашудың біркелкі екенін, әдеттен тыс шудың жоқтығын тексеріңіз. Тартқыштың сфералық беті мен станцияның ішкі жақтары арасында кептелудің жоқтығын растаңыз.
5. Кесу күйін тексеру сынағы Дайындаманы сынақтан кесуді орындаңыз, бекітпенің бекітілу тұрақтылығын және дайындаманың өңдеу өлшемдерінің консистенциясын тексеріңіз. Өнімділік біліктілік расталғаннан кейін ресми түрде сериялық өндіріске жіберіледі.
6. Күнделікті орнында тексеру талабы Сыртқы түрін тексеру үшін тартпаларды жүйелі түрде ажыратып отырыңыз. Сфералық бетті сызат/шаптама, иық бетінде ойық және жіптің тозуы бар-жоғын тексеріңіз. Айқын зақым болған кезде тартқышты дер кезінде ауыстырыңыз, жаппай өңдеу кезінде күтпеген дәлдік ақауын болдырмаңыз.
Сатудан кейінгі қолдау қызметтері
1. Қашықтан онлайн техникалық нұсқаулық: тартқышты таңдау бойынша кеңес, орнату моменті бойынша нұсқаулық және нөлдік нүктелік арматураны орнында ақаулықтарды жою.
2. Толық техникалық деректер парағы және орнату операциясының құжаты әрбір сатып алу тапсырысы үшін беріледі.
3. Инженерлік деңгейдегі жоба бойынша кеңес беру: жіп спецификациясын өзгерту, иық биіктігін реттеу, сфералық төзімділікті реттеу, айналуға қарсы құрылымды оңтайландыру және басқа да жеке талаптар.
4. Бір бөліктен тұратын үлгіні сатып алуды және D16 нөлдік нүктелі тартқыштарды жаппай тапсырыспен жеткізуді қолдау, арматураға шұғыл техникалық қызмет көрсету және цехтың сериясын жаңарту талаптарын қанағаттандыру.
5. Кепілдік мәлімдемесі: Дұрыс орнату және номиналды жұмыс жүктемесі жағдайында D16 Zero Point Pull Stud тұтынылмайтын негізгі корпусына 2 жылдық кепілдік беріледі. Қалыпты циклдік үйкелістен туындаған тозу, бөгде чиптің әсерінен болатын сызаттар тегін кепілдік аясынан шығарылады. Шамадан тыс бұрау моментін монтаждау, шамадан тыс жүктемені тарту күші, жасанды соқтығыс және дұрыс емес жұмыс ортасы салдарынан болған зақым кепілдікке кірмейді.
Жиі қойылатын сұрақтар
1-сұрақ: Бұл Precision D16 Zero Point Pull Stud стандартты D16 сериялы нөлдік нүктелі арматура станцияларымен тікелей сәйкес келуі мүмкін бе?
Иә. CNC жұмысына арналған Precision D16 нөл нүктесін тарту шпилькасы D16 сериялы нөл нүктелі арматура станциялары үшін стандартты сәйкес келетін позициялау-құлыптау қосалқы бөлігі болып табылады. Сфералық өлшем, иық биіктігі және жіп спецификациясы барлығы D16 жүйесінің бастапқы стандартына сәйкес келеді, оларды қосымша өзгертусіз тікелей орнатуға және ауыстыруға болады.
2-сұрақ: номиналды жұмыс жағдайында JWGRIP D16 нөлдік нүктелі тартқыш шпилька қанша қысқыш циклге жете алады?
Дұрыс орнату, дұрыс айналу моменті және таза жұмыс ортасы жағдайында ол жүздеген мың қысқыш циклдерге жетуі мүмкін. Нақты қызмет мерзімі кесу жүктемесіне, чиптің ластану дәрежесіне және өндіріс орнындағы тұрақты техникалық қызмет көрсету күйіне қатысты.
3-сұрақ: Жоба үшін арнайы жіп, иық өлшемі немесе сфералық төзімділік қажет болса, пайдаланушылық қызмет қолжетімді ме?
OEM теңшелетін қызметі қол жетімді. Сіз сызбаларды немесе егжей-тегжейлі техникалық параметрлерді бере аласыз, біз жіпті, иық биіктігін, сфералық төзімділікті және айналуға қарсы құрылымды нақты арматура талаптарына сәйкес реттей аламыз.
4-сұрақ: Арматураны тексеру және техникалық қызмет көрсету үшін бір бөліктен тұратын үлгіні сатып алуға қолдау көрсетіледі ме?
Иә. Стандартты D16 нөлдік нүктелі тартқыштар қоймада бар, олар арматураны сынау және орнында техникалық қызмет көрсету үшін бір бөлікті үлгіні сатып алуға қолдау көрсетеді, сонымен қатар шеберхананы жөндеу жобалары үшін үлкен көлемді жаппай тапсырысты қолдайды.
5-сұрақ: D16 нөлдік тірекке күнделікті техникалық қызмет көрсетудің негізгі сәттері қандай?
Фокус нүктелері: жіпті, сфералық жанасу бетін және орналасатын иық бетін чип қалдықтарынсыз таза ұстаңыз; тартқышты белгіленген момент бойынша қатаң түрде тартыңыз; сфералық бетті шөгу/сызат бар-жоғын, иық бетінде ойық және жіптің тозуы бар-жоғын үнемі тексеріп отырыңыз; анық зақым пайда болғаннан кейін тартқышты дер кезінде ауыстырыңыз.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
Жаңалықтар бойынша ұсыныстар