Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






0-100мм Айналмалы сым EDM ілгегі
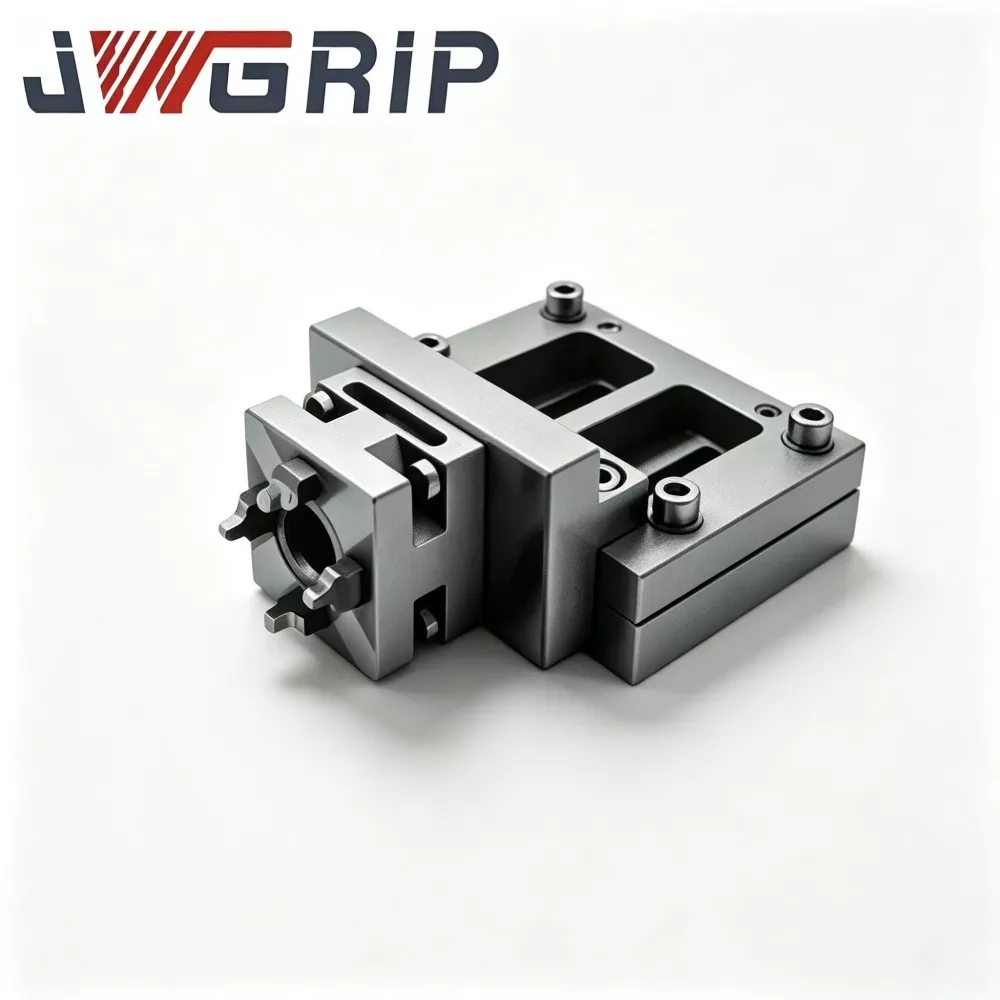
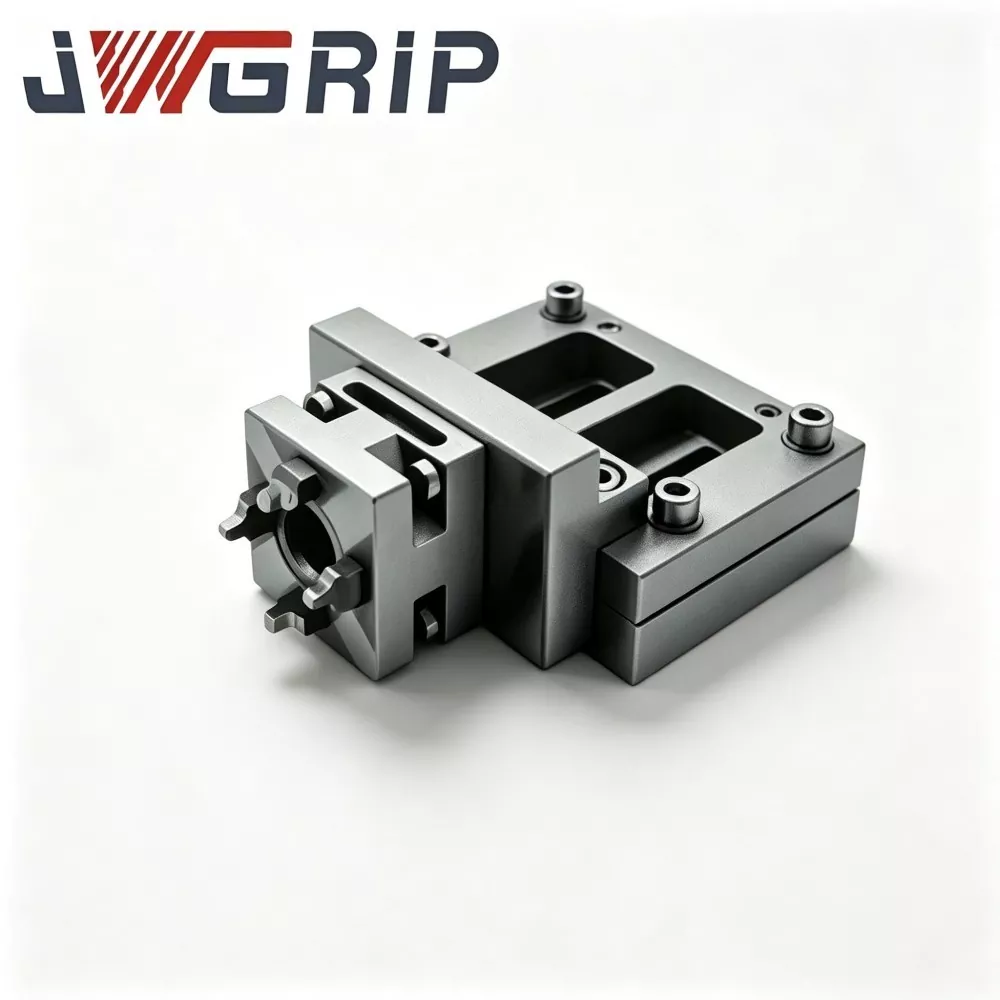
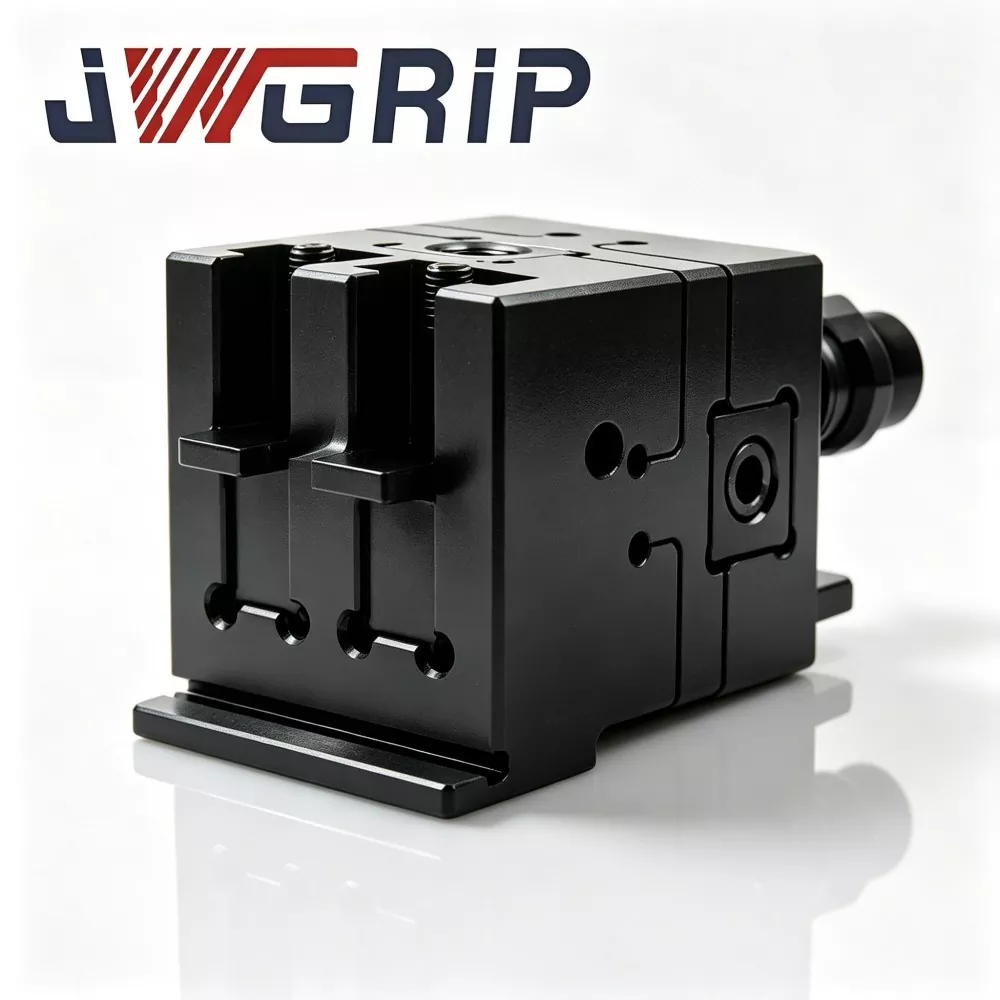
JWGRIP - Қытайдағы кәсіби 0-100 мм айналмалы сымды EDM ілгектерін өндіруші және жеткізуші. Бұл көп бұрышты, конустық профильді және кеңістіктегі көлбеу қуысты су астындағы сымды кесу тапсырмаларына арналған жоғары дәлдіктегі жұмыс құрылғылары. Термиялық тұрақтандырылған, алдын ала шыңдалған легирленген болаттан жасалған, ол 0-100 мм қысқыш диапазонында үздіксіз бұрыштық реттеуді қолдайтын жоғары ажыратымдылықтағы айналмалы индекстеу платформасын және көп нүктелі қатты позицияны бекіту механизмін қабылдайды. Ол жоғары құрылымдық қаттылықпен еркін айналмалы позицияларды мықтап бекітеді және ұзақ мерзімді диэлектрлік сұйықтықтың шашырауы мен ылғалды су астында қалу жағдайында тамаша бұрыштық қайталану мүмкіндігін сақтайды.
0-100 мм айналмалы сым EDM ілгегі тек бекітілген қысқыш бұрыштарды қолдайтын дәстүрлі сымды EDM тісшелерінің кемшіліктерін қарастырады. Дәстүрлі арматура конустық немесе көлбеу дайындамалар үшін жалықтыратын қолмен туралауды және теруді қайталап сынауды қажет етеді және конустық дәлдіктің тұрақсыздығына және партияның сәйкес келмейтін сапасына әкелетін адам тудырған қателерді оңай тудырады.
Жоғары дәлдіктегі айналмалы индекстеу және қатты құлыптау құрылымымен жабдықталған, термикалық тұрақтандырылған болат корпусты тірек қатал шеберхана жағдайында деформацияға және коррозияға қарсы тұрады және ұзақ мерзімді тұрақты индекстеу дәлдігін сақтайды. Ол өңдеудің икемділігін және өндіріс тиімділігін жақсартады және қалыптау процестерін әзірлеу зертханаларында және күрделі кеңістіктік бұрышты су астындағы сым-EDM өңдеуге арналған дәл аспаптар жасау бөлімдерінде кеңінен қолданылады.
Real-world pain points
Көптеген қалыптарды өңдеу зертханалары мен дәлме-дәл құрал жасау бөлімдері кеңістіктік көлбеу беттері, контурлары және ортогональды емес қуыстары бар күрделі дайындамаларды жиі өңдейді. Суға батқан сым-EDM цистерналарының ішінде тұрақты қайталанатын бұрыштық деректерге қол жеткізу бұрыннан келе жатқан күрделі техникалық мәселе болып қала береді.
· Кәдімгі жұмысты ұстайтын жабдықтың көпшілігі тек ортогональды X/Y осінің орналасуын ұсынады. Көлбеу мүмкіндіктер өңдеуді қажет еткенде, операторлар негізінен қолмен жасалған бұрыштық тақтайшаларды қолданады. Кәдімгі қолмен жасалған бұрыштық тақталар орнату үшін сыртқы транспортир көрсеткішіне сүйенеді. Қысқыш-күшті жүктеуден немесе резервуардың бірнеше термиялық циклдарынан кейін нәзік бұрыштық дрейф пайда болады. Кішкентай бұрыштық ауытқу көзге көрінбейді, бірақ конустық және көлбеу қабырға беттерінде күшейеді және сәйкес келмейтін бөлік геометриясына әкеледі. Прототипті жөндеу тапсырмалары үшін қайталанатын бөлшектеу және теруді көрсету машинаның көп жұмыс уақытын тұтынады және процесті тексеру барысын баяулатады.
· Базарда бар кейбір айналмалы тістер жалпы мақсаттағы фрезерлік станоктың айналмалы құрамдастарынан қайта жабдықталған. Оларда сым-EDM диэлектрлік-сұйықтық пен ұсақ шламға арналған ластануға қарсы оңтайландыру жоқ. Қысқа мерзімді су астындағы резервуармен жұмыс істегеннен кейін айналмалы саңылау ластанады, индекстеу ажыратымдылығы төмендейді және құлыптау қаттылығы нашарлайды.
ҒЗТКЖ бағдары
JWGRIP 0-100 мм айналмалы сымды EDM Vise сымды EDM процесін әзірлеу сценарийлері үшін бұрышты орнату және қайталану кедергілерін шешу үшін арнайы жасалған. Фрезерлік қайта жабдықталған айналмалы жинақтардан айырмашылығы, оның айналмалы индекстеу және құлыптау механизмінің толық жиынтығы су астындағы резервуардың жұмыс орталары үшін оңтайландырылған.
1. Арнаулы арматура жобалары үшін келісім-шарт өндірушісі ретінде JWGRIP жинақтаған прототип-процесстің мол деректеріне сүйене отырып, көптеген прототипті қайта қараулар сериялық өндіріске шығар алдында диэлектрлік сұйықтықтың шашырауының модельденген жағдайында біріктірілген айналмалы құлыптау қартаю сынамасын аяқтайды.
2. Операторлар бұл таяқшаны сымды EDM машинасының жұмыс үстеліне орнатады. Бұрыштарды индекстеу аяқталғаннан кейін көп нүктелі құлыптау құрылымы айналмалы платформаны қатты бекітеді және пайдаланушылар көлбеу мүмкіндігі бар сыммен кесілген өңдеуді жалғастыра алады.
3. Стандартты конфигурациядан басқа, JWGRIP арнайы процесті әзірлеуге арналған арматура-ұяшық талаптары үшін реттелетін құрылымдық түзетулерді жеткізе алады.
Техникалық кедергілер
Біз сымды EDM бұрыштық мүмкіндігімен өңдеуде жиі кездесетін төрт техникалық кедергілерді сұрыптаймыз және JWGRIP 0-100 мм айналмалы сым EDM Vise мақсатты жақсартуларды қалай жүзеге асыратынын көрсетеміз:
1. Кәдімгі қолмен бұрыштық тақталардың бұрыштық қайталану мүмкіндігінің нашарлығы Қолмен жасалған бұрыштық тақталар орнатудан кейінгі қолмен теру көрсеткішіне байланысты. Бекіту кернеуі және резервуардың термиялық ауытқуы бұрыштық дрейфті оңай тудырады. JWGRIP жоғары қаттылықтағы көп нүктелі құлыптау айналмалы платформасы механикалық индекстеу позициясын жүзеге асырады, қолмен калибрлеуге тәуелділікті азайтады және прототиптік топтамалар үшін бұрыштық деректердің қайталануын жақсартады.
2. Батырға батқан резервуар жағдайында айналмалы механизмнің ластануынан туындаған істен шығу Жалпы мақсаттағы айналмалы қондырғыларда ластануға қарсы лабиринттік тосқауыл жоқ. Сыммен кесілген тұнба айналмалы саңылауларға еніп, индекстеу дірілі мен әлсіреген құлыптау қаттылығын тудырады. Бұл айналмалы таяқша айналмалы индекстеу саңылауының айналасына айналатын лабиринт тәрізді тұнбаға төзімді тосқауыл қосады және ластаушы заттардың ішкі айналмалы жұптарға енуін баяулатады.
3. Көптеген айналмалы ілмектердің тиімді қысқыш диапазоны жеткіліксіз. Айналмалы сымды-EDM ілмектерінің көп саны тек тар жақтың ашылуын қамтамасыз етеді және орташа өлшемді прототип дайындамаларын сыйдыра алмайды. Бұл модель 0-100 мм тиімді жақ қысу аралығын қабылдайды және процесті жөндеу жұмыстары үшін әртүрлі бос өлшемдерге сәйкес келеді.
4. Қайталанатын бұрышты қайта көрсетуден туындаған жиынтық уақыт жоғалуы Көпбұрышты прототип үлгілері үшін жиі бөлшектеу және теру жарамды машина сағаттарын алады. Оның индексті және құлыппен біріктірілген құрылымы процесті дамыту бұрышын ауыстыру кезінде қайталанатын бұзу және көрсету қадамдарын қысқартады.
Жұмыс принципі
JWGRIP 0-100 мм айналмалы сым EDM ілгегі үш негізгі функционалдық жинақтардан тұрады:
бекітілген базалық корпус, айналмалы индекстеу платформасы және көп нүктелі айналмалы құлыптау модулі.
① Бекітілген базалық корпус сым-EDM жұмыс үстеліне орнатылады және машина үстелімен тұрақты кеңістіктік-мәліметтер қатынасын сақтайды.
② Айналмалы индекстеу платформасы жылжымалы жақ және бекітілген жақ жинақтарын тасымалдайды. Мақсатты өңдеу бұрышын орнату үшін операторлар платформаны айналдырады; масштаб белгілері және анықтамалық оқу жиегі көрнекі бұрыштың көмекші анықтамасын ұсынады.
③ Бұрышты реттеу аяқталғаннан кейін айналмалы көп нүктелі құлыптау модулі айналмалы платформаның еркіндік дәрежесін шектеу үшін айналмалы платформа шеңберінің айналасында біркелкі алдын ала жүктемені қолданып, синхронды түрде әрекет етеді.
④ Негізгі корпус пен айналмалы платформа арасындағы лабиринттік тосқауыл сыммен кесілген тұнба мен диэлектрлік сұйықтықтың шашырауының көбіне айналмалы жұптың ішкі саңылауына кіруіне жол бермейді.
Функционалдық шекара және негізгі қолдану аясы
Функционалдық шекараның маңызды мәлімдемесі: JWGRIP 0-100 мм Айналмалы сым EDM Vise механикалық бұрыштық индекстеу және құлыптау деректерін қамтамасыз етеді. Ол дайындаманың бос деформациясынан немесе жақ бетінің тозуынан туындаған бұрыштық ауытқуды жоя алмайды. Механикалық құлыптаудан кейін, зонд негізіндегі бұрышты тексеру және жақсы өтемақы сымды кесуді ресми өңдеуден бұрын әлі де міндетті болып табылады.
Негізгі қолдану: технологиялық прототипті жөндеу және көлбеу пішінді кірістірулерді, конустық типті пуансондарды, суға батқан сымдар-EDM цистерналарындағы кеңістіктік бұрышты өлшегіш-компоненттерді шағын сериялы өндіру.
Техникалық сипаттамалары
1,0-100 мм Кең диапазондағы жақ қысқыш аралығы Салыстырмалы қолдану сынағы мынаны көрсетеді:
JWGRIP 0-100 мм айналмалы сымды EDM ілгегі тар ашылатын айналмалы вентильдермен салыстырғанда прототип-бос өлшемді сипаттамаларды қамтиды, бұл процесті әзірлеу зертханаларында көп үлгіні аралас жөндеуге қойылатын талаптарды қанағаттандырады.
2. Айналмалы лабиринт Айналмалы жұпқа арналған ластануға қарсы тосқауыл
Лабиринттік-барьерлік құрылым бірдей шашыраумен ластануды сынау жағдайында айналмалы клиренске шлам бөлшектерінің ену ықтималдығын шамамен азайтады. 30 %, су астындағы резервуар жағдайында айналмалы жұптың тозуын және индекстеу өнімділігін төмендету.
3. Көп нүктелі синхронды айналмалы құлыптау механизмі
Көп нүктелі таратылған құлыптың алдын ала жүктемесі құлыптаудан кейін айналмалы платформаның қаттылығын жақсартады және бір нүктелі құлыптау кернеуінің шоғырлануынан туындаған жергілікті бұрыштық микро-иілу қаупін азайтады.
4. Термиялық тұрақтандырылған Алдын ала шыңдалған қорытпалы болат Негізгі құрылым
Негізгі және айналмалы платформа көп сатылы термиялық тұрақтандыру қартаюынан өтеді. 14-32 ℃ цех-температура диапазонында, құрылымдық тірек-жазықтық тегістік вариациясы ≤0,0029 мм, бұрыштық деректерге термиялық-деформация әсерін азайтады.
5. Шығатын жақтарды қысатын беттер және тұтастай тоттануға қарсы пассивация
Жақтардың жұмыс беттері жергілікті қатайтатын өңдеуден өтеді; тот басуға қарсы қаптама диэлектрик-сұйықтықтың шашырауы резервуардың жұмыс ортасына бейімделеді.
6. Икемді арнайы құрастырылған іске асыру
Келісімшарттық өндіруші ретінде JWGRIP айналмалы индекстеу ажыратымдылығы, жақ қысқыш инсульт және төменгі монтаждау интерфейсі үшін арнайы құрастыру-ұяшық процесін әзірлеу талаптарына сәйкес арнайы құрастырылған модификацияны қолдайды.
7. Толық бірлік сериялық нөмірді қадағалау
Әрбір дайын JWGRIP 0-100 мм айналмалы сым EDM ілгегі лазермен сызылған бірегей сериялық нөмірді алып жүреді. Бұрыштық қайталануды, құлыптау-қаттылықты және деректердің тегістігін қамтитын толық тексеру жазбалары зертханалық-активтерді басқару мақсаттары үшін мұрағатталады.
Жұмыс нормалары
1. JWGRIP 0-100 мм Айналмалы сым ЭЗБ ілмегін сымды ЭЗБ жұмыс үстеліне орнатпас бұрын, машина үстелінің деректері-жазықтығы мен тірек-базаның төменгі-детуін толығымен тазалаңыз; сыммен кесілген шламды және жоңқа қалдықтарын алып тастаңыз. Жұптасатын беттер арасында ұсталған бөгде бөлшектер тіреуіштің қисаюын тудырады және кейінгі бұрыштық-мәліметтер сенімділігіне нұқсан келтіреді.
2. Ұсынылған момент мәніне сәйкес негізді бекіту болттарын қатайтыңыз. Шамадан тыс айналу моменті негізгі корпустың микробұйылуын тудырады; жеткіліксіз айналу моменті қысу реакциясы күшінің әсерінен ілмектің ауысу қаупін тудырады.
3. Көп нүктелі құлыптау бөлігін босатыңыз; платформаны мақсатты бұрыштық күйге бұрыңыз және көп нүктелі айналмалы құлыптау модулін қосыңыз. Құлыптау аяқталғаннан кейін дайындамаларды қысу алдында зонд негізіндегі бұрышты тексеруді орындаңыз. Көрнекі масштабты оқу көмекші анықтама болып табылады және зонд өлшеуін алмастыра алмайды.
4. Жақ жұмыс диапазонындағы дайындамаларды қысқыштар; дайындаманың рұқсат етілген жақ аралығынан асып кетуіне жол бермеңіз. Көзге көрінбейтін платформаның микро бұрмалануын тудыратын шамадан тыс иекті қысу моментін қолданбаңыз.
5. Ресми прототип бөлігінің сымын кесу алдында бірнеше құлыпты ашу-айналу-қайта құлыптау циклдары арқылы бұрыштық қайталану сынамасын орындаңыз.
6. Бак өндірісі аяқталғаннан кейін: құлыптау механизмін босатыңыз, құрғақ сығылған ауамен лабиринт-барьерлік ойықты тазалаңыз, жақ беттерін тазалаңыз, құрал қорапшасының ішінде сақтау алдында барлық түйісетін беттерді толығымен құрғатыңыз.
Жиі қойылатын сұрақтар
1-сұрақ: JWGRIP 0-100mm Айналмалы сым EDM Vise зонд бұрышын тексеру процедураларын толығымен жояды ма?
A: Ол қайталанатын механикалық бұрыштық индекстеу және құлыптау деректерін береді. Көрнекі масштабты оқу тек көмекші анықтама ретінде қызмет етеді. Зонд негізіндегі бұрышты дәл тексеруді және өтеуді формальды прототип бөлігінің сымды кесу өңдеуі үшін өткізіп жіберуге болмайды, бұл жақтың тозуын, монтаждаудағы ауытқуды және айналмалы жұптарды тазарту қателерін өтеу үшін.
2-сұрақ: Ауыр дайындамалар үшін иектің тиімді аралығынан асатын үлкен ілгектерді қысуға рұқсат етілген бе?
A: Дайындаманың шамадан тыс асып кетуі айналмалы платформаға қосымша момент жүктемесін әкеледі және бұрыштық дәлдікті төмендететін көрінбейтін микро бұрмалауды тудырады. Дайындаманың негізгі қысқыш аймағы 0-100 мм тиімді қысу аралығында тұруы керек. Көмекші сыртқы тірек конструкциялары ілулі бөліктердің арнайы тапсырмалары үшін конфигурациялануы керек.
3-сұрақ: Менің жобам стандартты емес айналмалы ажыратымдылықты немесе арнайы төменгі орнату интерфейсін қажет етеді, сіз тапсырыс бойынша құрастырылған шешімді жеткізе аласыз ба?
A: Иә. Айналмалы индекстеу рұқсаты, жақ қысқыш аралығы, орнату интерфейсінің өлшемі және төзімділік сипаттамалары үшін нақты талаптары бар толық техникалық сызбаларды жіберіңіз. Біздің инженерлік бөлім 12 жұмыс күні ішінде өндіріс қабілеттілігін бағалауды аяқтайды және ресми баға ұсыныстарын береді.
4-сұрақ: Қандай ақаулық жағдайлары өнімнің кепілдік аясына жатады?
A: JWGRIP 0-100 мм айналмалы сым EDM ілгегі жоғары дәлдікте
су астындағы резервуарлы айналмалы жұмысты ұстау қондырғысы. Кепілдік жеткізілім кезінде спецификациядан тыс бұрыштық-қайталау дәлдігі және деректердің тегістігінің сәйкессіздігі сияқты өндіріс ақауларын қамтиды. Күшті соқтығысу, шектен тыс қысу моменті, техникалық қызмет көрсетусіз шлам-эрозия және қалыпты циклдік пайдалану тозуынан болатын зақымдар кепілдік шарттарынан шығарылады.
Сұрау жіберу
Байланыс ақпараты
-
Мекенжай
№ 44, Данинг кәсіпкерлік жолы, Хумен қаласы, Дунгуан қаласы, Гуандун провинциясы, Қытай
-
Тел
-
Электрондық пошта
JWGRIP-ке сұрау жіберуге қош келдіңіз. Біздің кәсіби техникалық және сату тобы арматураны тегін таңдауды, теңшелген шешім дизайнын және нақты баға ұсыныстарын ұсынады.
қосымша тауарлар

Жаңалықтар бойынша ұсыныстар